Pintura y acabado superficial para piezas plásticas automotrices
Acabado de superficies plásticas y pintura interna de piezas plásticas automotrices: negro brillante, color de carrocería, mate y acabados de barniz transparente en parachoques, alerones, faldones, parrillas y molduras. Yirox opera dos líneas de pintura con un sistema 3C2B, cabinas de sala limpia y color, brillo, espesor de película y adhesión medidos, junto a nuestro propio moldeo por inyección y cromado.
¿Qué es el acabado superficial para piezas plásticas?
El acabado de superficies es todo lo que se hace a una pieza plástica moldeada para darle su aspecto final y protección. Para las piezas exteriores automotrices, eso generalmente significa una de tres rutas: un acabado hecho en el molde (textura y color), un acabado pintado, o un acabado galvanizado como el cromado. Un buen acabado de superficies plásticas abarca tanto cómo se texturiza la superficie del molde como cómo se pinta la pieza después del moldeo.
El acabado afecta más que la apariencia. Protege la pieza de la luz solar y el clima, oculta pequeñas marcas del moldeo y decide si la pieza coincide con la carrocería del vehículo o el resto de una gama de productos. Debido a que el acabado depende del material y del molde, debe elegirse antes de que comience la fabricación del utillaje, no después.
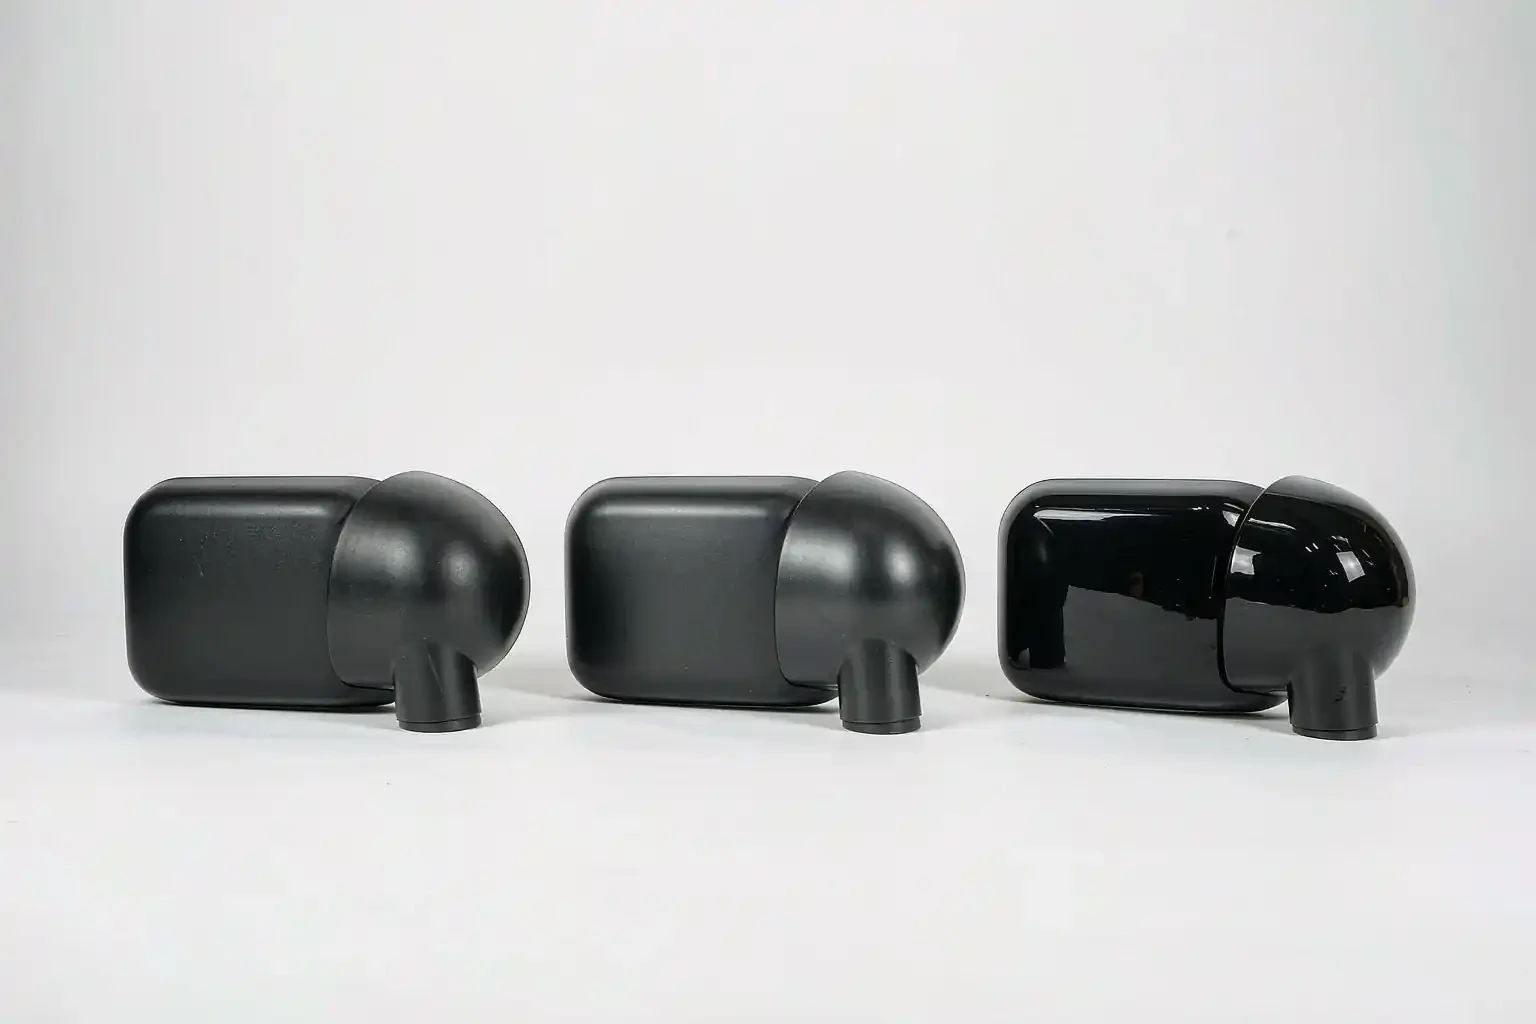
Moldura exterior de ABS en acabados negro brillante, negro mate y patrón de carbono
03 — Explicación
Tipos de acabados superficiales para plásticos
Existen muchos tipos de acabados plásticos. Estos son los que más se usan en piezas exteriores.
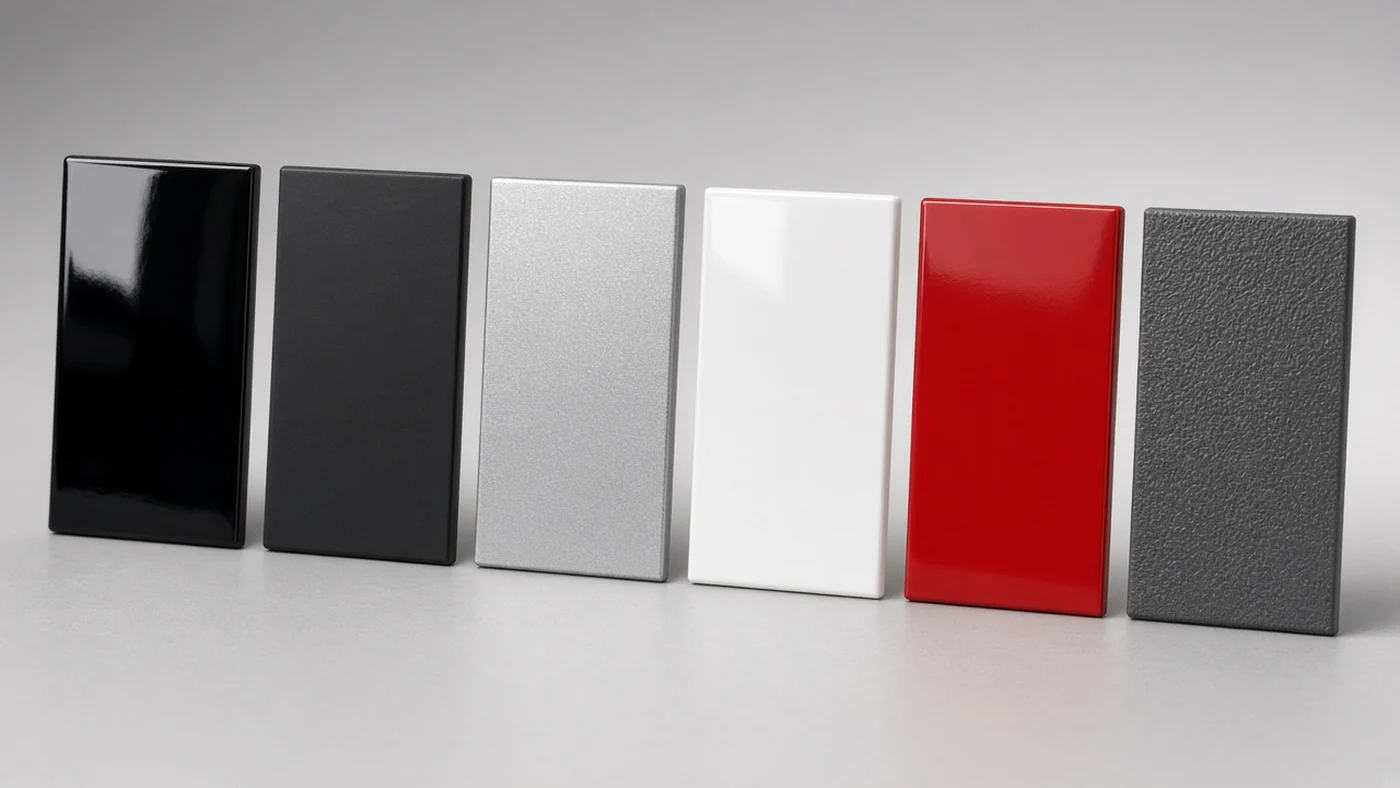
Paneles de muestra de plástico pintado en negro brillante, negro mate, plata, blanco, rojo y acabados texturizados
Textura moldeada
Un grano o patrón se graba o mecaniza en el acero del molde y se copia en cada pieza. Común en molduras, protectores de guardabarros y piezas inferiores del parachoques que quedan sin pintar. Estándares de textura de molde como los granos estilo Mold-Tech se usan a menudo para especificarlo.
Acabado de molde pulido (alto brillo)
El molde se pule para que las piezas salgan brillantes. Se usa bajo pintura o galvanizado, o en piezas brillantes sin pintar. Los grados de acabado SPI se usan a menudo para describir los niveles de pulido.
Pintura negro piano (negro brillante)
Un negro profundo y similar a un espejo logrado con base negra y barniz transparente. Popular para parrillas, alerones, tapas de espejo y molduras.
Pintura color de carrocería
La pieza se pinta para coincidir con el código de pintura del vehículo o su estándar de color, luego se le aplica barniz transparente.
Acabados mate y satinado
Pintura o barniz transparente de bajo brillo para un aspecto moderno. El nivel de brillo se mide para mantener las piezas consistentes.
Cromado
Un acabado metálico brillante sobre ABS grado galvanizado. Vea nuestro cromado sobre plástico page.
04 — Explicación
Estándares de acabado superficial de moldes SPI y VDI
Los compradores e ingenieros a menudo describen los acabados de molde con estándares de la industria. SPI (de la Asociación de la Industria del Plástico) clasifica los acabados pulidos y texturizados: los grados A son de alto pulido hechos con compuesto de diamante, los grados B son acabados abrasivos semibrillantes, los grados C son acabados con piedra y los grados D son texturas arenadas. VDI 3400 es un estándar alemán para texturas electroerosionadas (EDM), numeradas por rugosidad.
Podemos trabajar según SPI, VDI o una textura que usted especifique, y confirmamos el acabado y el ángulo de desmoldeo en el informe DFM. Una superficie texturizada necesita más ángulo de desmoldeo que una pulida, porque la textura se agarra al acero del molde cuando la pieza es expulsada.
05 — Explicativo
Opciones de textura de molde para piezas sin pintar
Muchas piezas de acabado nunca se pintan. Su aspecto proviene enteramente de la textura del molde y del color de la resina, por lo que elegir la textura es tan importante como elegir un color de pintura.
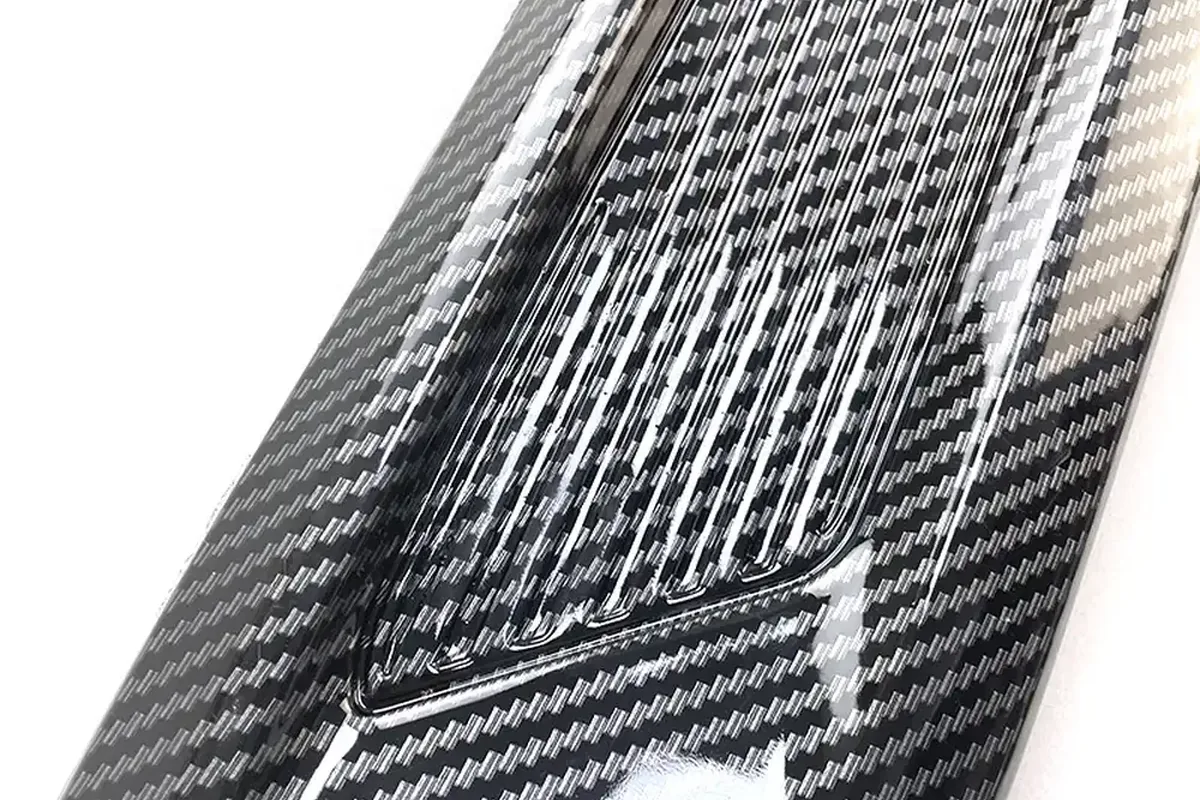
Primer plano de un acabado con patrón de carbono en una pieza exterior moldeada
Grano fino
Una textura ligera y uniforme que reduce el brillo y oculta las huellas dactilares. Necesita menos ángulo de desmoldeo que un grano profundo.
Grano de cuero o grueso
Un patrón más profundo que se usa a menudo en acabados inferiores y protectores de guardabarros. Oculta bien los arañazos pero necesita un ángulo de desmoldeo adicional para que las piezas se desmolden limpiamente.
Texturas geométricas y técnicas
Patrones como diseños de panal o de aspecto de carbono mecanizados o grabados en el acero. Comunes en rejillas y acabados decorativos.
Acabado mate granallado
Una superficie granallada como los grados SPI-D. Aspecto mate uniforme a bajo costo, bueno para piezas ocultas o semivisibles.
Las muestras de textura o placas de textura le ayudan a comparar antes de que el molde esté terminado. Indíquenos el estándar de textura o envíe una pieza de referencia, y confirmaremos el ángulo de desmoldeo y el acabado del acero en el DFM.
06 — Explicativo
Cómo funciona la pintura de plásticos automotrices
Pintar piezas de plástico de automóvil es diferente de pintar metal. Los plásticos tienen baja energía superficial, se flexionan y no se pueden hornear a alta temperatura. Un buen proceso controla cada etapa.
01
Pre-tratamiento
Las piezas se limpian para eliminar agentes desmoldantes, polvo y aceites. Las piezas de PP y TPO necesitan tratamiento superficial para que la pintura pueda adherirse.
02
Capa base
Una primera capa proporciona adherencia e iguala la superficie. La capa base es de 10–15 μm en nuestro sistema 3C2B.
03
Capa de color
La capa de color, de 12–18 μm, se pulveriza en una cabina de sala limpia, luego la pieza se pre-hornea a 60 °C durante 10 minutos.
04
Barniz transparente
Una capa superior transparente, de 15–20 μm, proporciona brillo y protección contra la intemperie. El barniz transparente curado por UV está disponible bajo pedido.
05
Horneado final
La capa superior se hornea a 80 °C durante 30 minutos, una temperatura adecuada para piezas de plástico.
06
Inspección
Se miden el color, el brillo, el espesor de película y la adherencia, y cada pieza se inspecciona visualmente.
07 — Explicativo
¿Qué es la pintura 3C2B?
3C2B significa tres capas y dos horneados. Se aplican tres capas (base, color y transparente) con un horneado después de la capa de color y un horneado final después del barniz transparente. En comparación con sistemas más simples de una o dos capas, 3C2B proporciona mejor profundidad de color, mayor brillo y mayor resistencia a la intemperie, por lo que es común en piezas exteriores visibles.
El espesor total de película en nuestro sistema 3C2B es de 35–50 μm. Demasiado fino y el color puede quedar desigual o desgastarse; demasiado grueso y la pintura puede correr, agrietarse o perder adherencia. Lo medimos con un medidor de espesor de recubrimiento en cada lote.
¿Necesita que se iguale un color de pintura?Envíe su código de color o muestra y confirmaremos el sistema de pintura y las verificaciones de color.
08 — Explicativo
Acabado negro piano: por qué es difícil de lograr correctamente
Negro piano es uno de los acabados más solicitados para alerones, rejillas y carcasas de espejos, y uno de los más exigentes. Un brillo negro profundo funciona como un espejo, por lo que muestra defectos que un acabado mate o texturizado ocultaría.
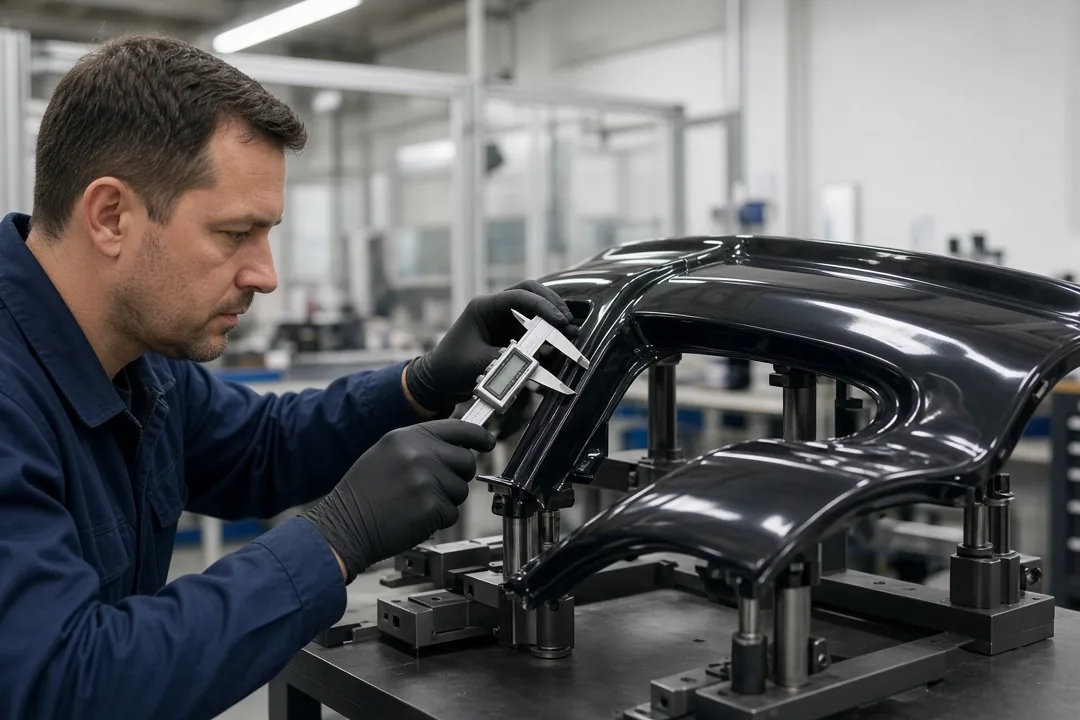
Inspector midiendo una pieza exterior en negro brillante sobre un fixture de verificación
La pieza base debe estar libre de marcas de hundimiento, líneas de flujo y líneas de soldadura en las caras visibles. Eso comienza con el diseño de la pieza y del molde: paredes uniformes, entradas en caras ocultas y un molde pulido. En la pintura, el polvo es el principal enemigo, por lo que nuestras cabinas de pulverización funcionan como salas limpias Clase 100.000 (ISO 8) y nuestras áreas de evaporación y horno como Clase 10.000 (ISO 7).
Una capa superior transparente de 15–20 μm proporciona entonces la profundidad y protección que el acabado necesita.
Después de pintar, las piezas negro piano se verifican bajo buena luz contra la muestra maestra y el brillo se mide a 20°, el ángulo utilizado para superficies de alto brillo. El embalaje protege el acabado para que llegue sin arañazos.
09 — Explicativo
Defectos comunes de pintura y cómo los prevenimos
Defecto
Cómo se ve
Prevención
Inclusiones de suciedad y polvo
Pequeñas protuberancias en la pintura
Cabinas y horno de sala limpia, limpieza de piezas
Piel de naranja
Brillo ondulado y texturizado
Ajustes de pulverización y control del espesor de película
Corridas y escurrimientos
Goteos de pintura en caras verticales
Espesor de película dentro de 35–50 μm total
Mala adherencia
La pintura se levanta o se despega
Pre-tratamiento para PP y TPO, pruebas de cuadrícula
Discrepancia de color
El tono difiere del estándar
Comprobaciones con espectrofotómetro, ΔE*ab ≤1.0
Cobertura fina en los bordes
Bordes o esquinas claros
Trayectorias del robot y retoque manual en L2
Marcas de hundimiento visibles a través de la pintura
Abolladuras visibles bajo el brillo
Paredes uniformes y ajustes de empaque en el moldeo
10 — Explicativo
Igualar el acabado al material
Cada plástico se comporta de manera diferente bajo la pintura. Elegimos el pretratamiento y el recubrimiento según la resina.
Material
Comportamiento de la pintura
Nuestro enfoque
ABS
Se pinta con facilidad, buena adherencia
Pretratamiento estándar y pintura 3C2B
PP y PP modificado
Baja energía superficial, la pintura no se adhiere sin ayuda
Tratamiento superficial y capa base de adherencia antes del color
TPO
Flexible, baja energía superficial
Tratamiento superficial y recubrimiento compatible con flexibilidad
ASA
Buena resistencia a los rayos UV
A menudo se deja en color moldeado; se puede pintar
PC y PC/ABS
Resistente, puede ser sensible a los disolventes
Recubrimiento elegido por compatibilidad
11 — Explicativo
Consejos de diseño para piezas plásticas pintadas
La pintura muestra cada defecto debajo de ella. Estas pautas ayudan a que las piezas pintadas se vean bien a la primera.
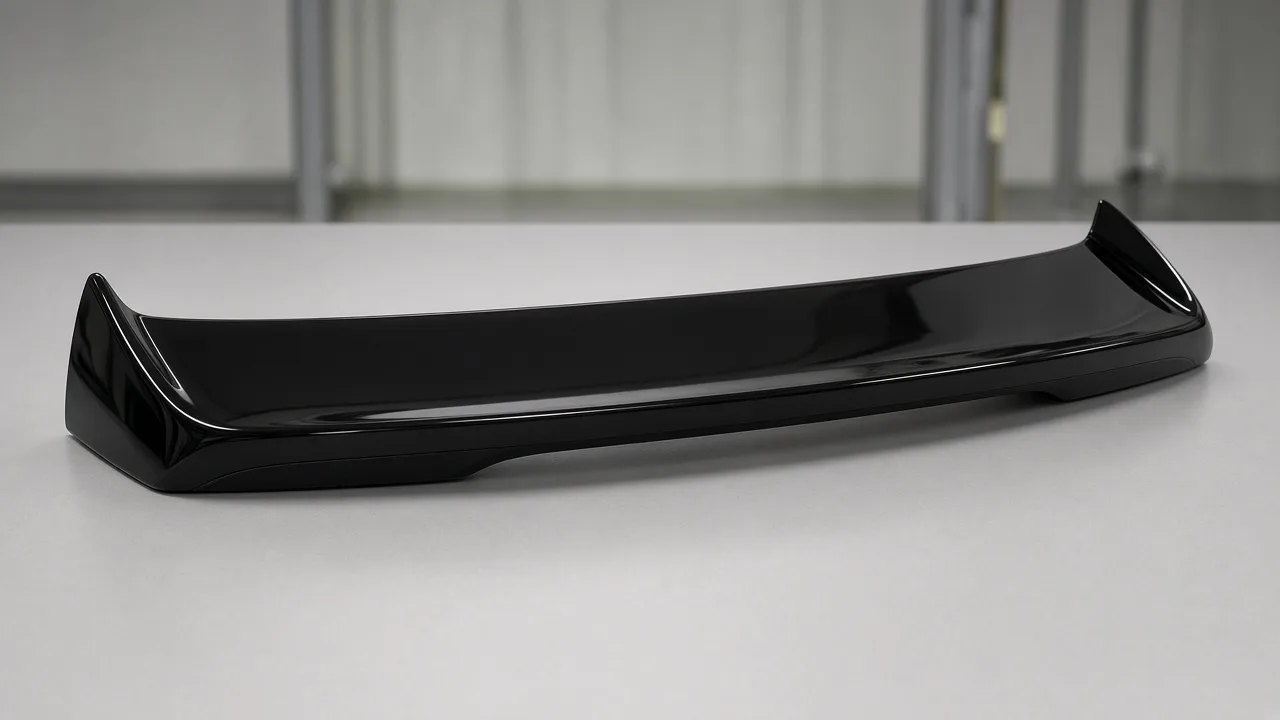
Alerón trasero moldeado por inyección en negro brillante
Mantener el espesor de pared uniforme para evitar marcas de hundimiento bajo la pintura brillante
Colocar puntos de inyección, marcas de expulsión y líneas de soldadura en caras ocultas
Evitar esquinas interiores afiladas donde la pintura pueda acumularse
Añadir puntos de colgado o sujeción que queden en caras ocultas
Especificar qué caras son clase A (visibles) en su plano
Acordar un estándar de color o muestra maestra antes de la producción
12 — Explicativo
Pros y contras de pintar vs acabado moldeado en molde
Acabado
Ventajas
Limitaciones
Pintado
Cualquier color, alto brillo, coincidencia con el color de la carrocería, protección UV del barniz transparente
Coste de proceso adicional, requiere superficies limpias
Color y textura en color moldeado
Menor coste, sin pintura que se desconche
Colores limitados, menor brillo, puede decolorarse sin resina estable a los UV
Cromado
Aspecto de metal brillante
Requiere ABS apto para cromado y diseño compatible con el cromado
13 — Servicio
Pintura de piezas exteriores grandes
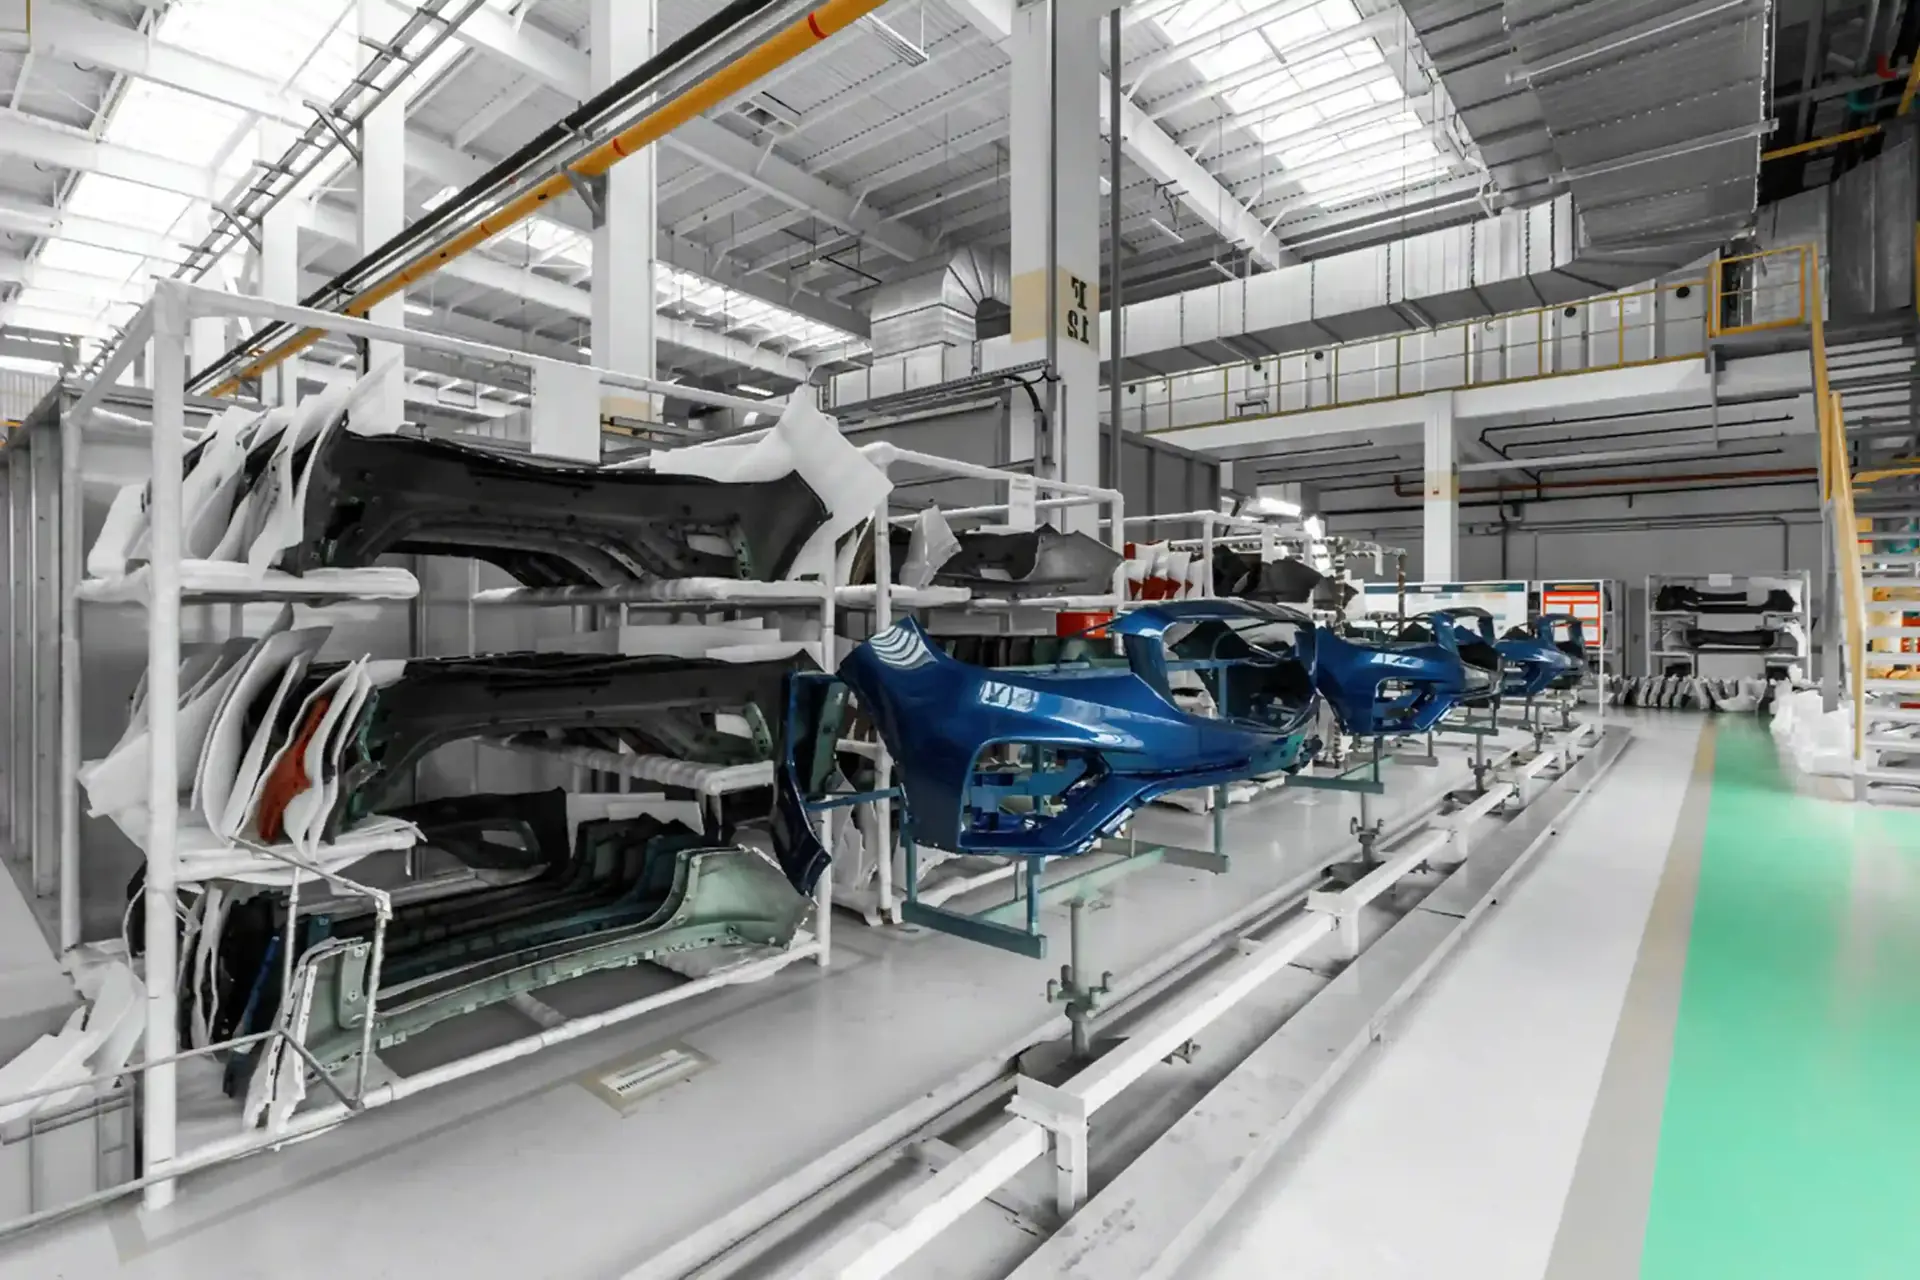
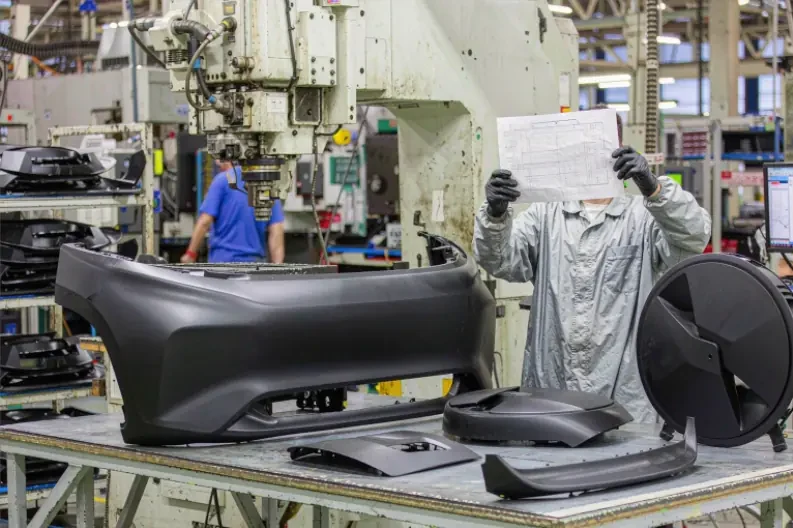
Los parachoques, alerones y faldones laterales son largos y curvos, por lo que un acabado uniforme en toda la pieza requiere un buen utillaje y trayectorias de pulverización. Las piezas grandes se procesan en nuestra línea de transporte aéreo L2, donde las piezas cuelgan en utillajes y pasan por zonas de pulverización, evaporación y horno. Las cuatro estaciones de retoque manual en L2 permiten a los pintores alcanzar huecos y bordes que la pulverización automática no puede cubrir de manera uniforme.
Parachoques y piezas exteriores en la línea de producción de la fábrica de Yirox en Wuxi
Dado que la pintura se realiza en la misma fábrica que el moldeo, podemos comunicar rápidamente los problemas de pintura al equipo de moldeo, por ejemplo, cuando una línea de soldadura o una marca de flujo se ve a través del brillo.
14 — Servicio
Piezas que pintamos
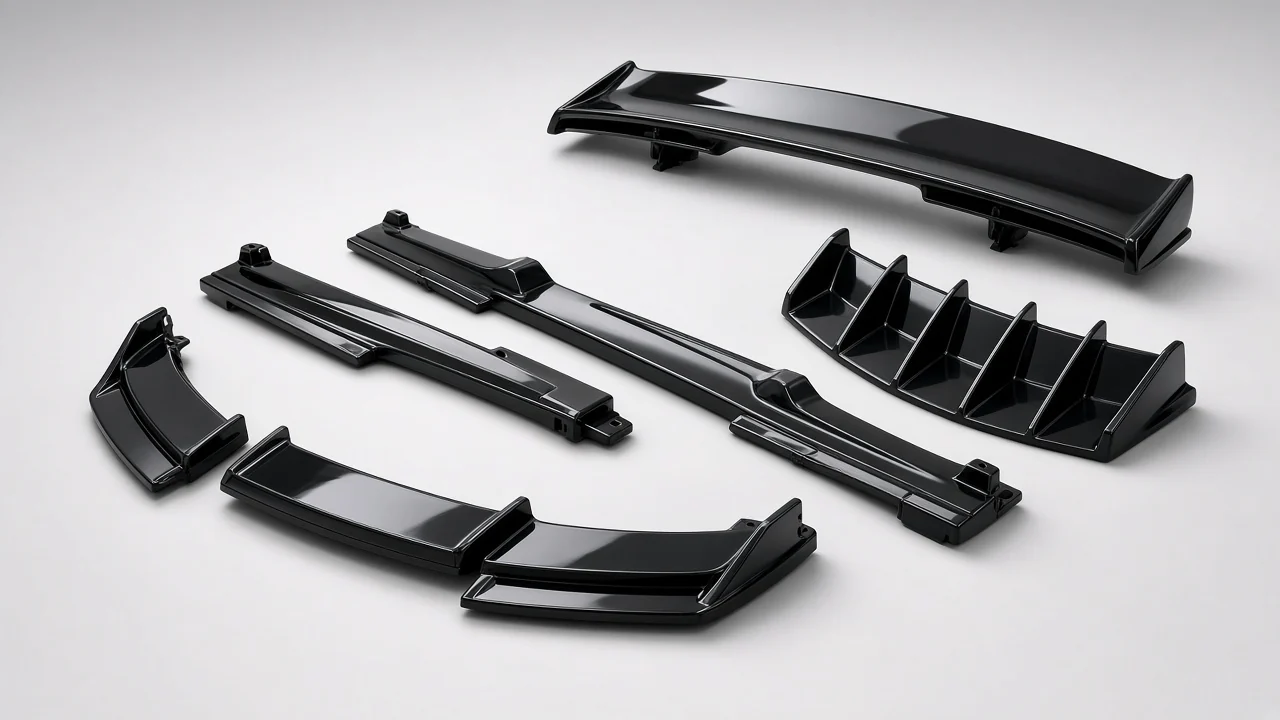
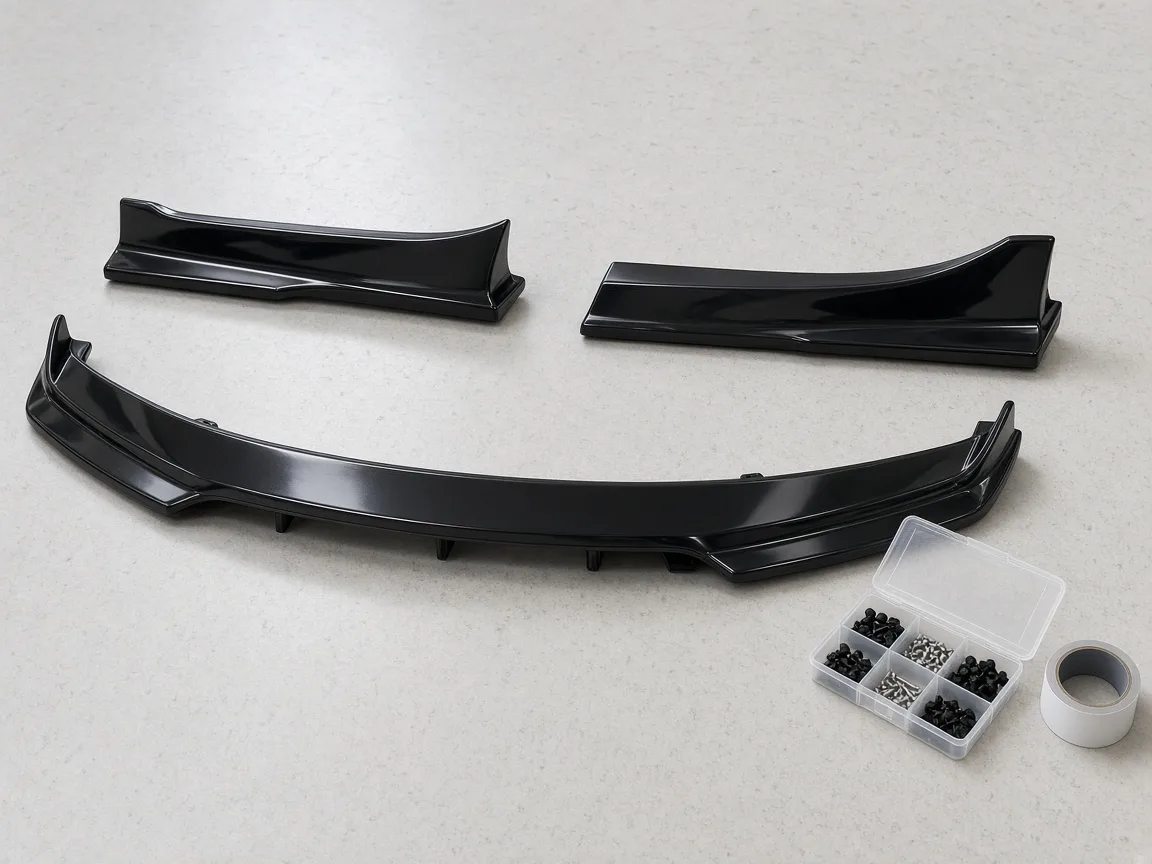
Labio delantero, alerón, faldones laterales y difusor trasero en negro brillante
Cubiertas y molduras de parachoques
Color de carrocería o negro, pintado en la línea de transporte aéreo.
Alerones traseros
Negro brillante, color de carrocería o mate, incluidos alerones traseros grandes.
Labios frontales y faldones laterales
Acabados en negro brillante y color de carrocería para kits de estilo.
Cubiertas en negro brillante y color de carrocería.
Cubiertas de molduras y manijas de puertas
Piezas pequeñas visibles en la línea automática rotativa.
15 — Servicio
Lo que obtiene de nuestro taller de pintura
Parachoques de plástico negro acabados y piezas de body kit en estanterías de almacenamiento
Acabado elegido en DFM
Material, textura y sistema de pintura acordados antes del utillaje.
Estándar de color
Trabajamos con su código de pintura, muestra de color o muestra maestra.
Resultados medidos
Color, brillo, espesor de película y adherencia registrados.
Pintura en sala limpia
Cabinas ISO 8 y evaporación y horno ISO 7.
Una sola fábrica
Moldeo, pintura y embalaje en la misma planta, para que las piezas no se envíen entre proveedores.
Embalaje protector
Caras pintadas protegidas para exportación. Ver embalaje.
16 — Servicio
Nuestro flujo de trabajo de pintura
01
Brief de acabado
Usted envía el código de color, muestra o chip, nivel de brillo y las caras que deben ser clase A.
02
Igualación de color
Preparamos muestras de pintura y las medimos contra su estándar con nuestro espectrofotómetro.
03
Pintura de prueba
Las piezas de muestra se pintan en la línea de producción y se verifican color, brillo y adherencia.
04
Aprobación
Usted aprueba una muestra maestra, que se convierte en la referencia para producción.
05
Production
Las piezas se pintan en L1 o L2 con controles por lote y registros.
06
Empaque
Las piezas pintadas se envuelven y embalan para proteger la superficie.
17 — Servicio
Qué enviar para una cotización de pintura
Ofrecemos MOQ bajo en artículos seleccionados. Las cantidades exactas dependen de la pieza y el color y se confirman en su cotización.
CAD o muestra de la pieza, con las caras visibles marcadas
Código de pintura, muestra de color o muestra maestra
Nivel de brillo (alto brillo, satinado o mate)
Cualquier norma de ensayo para adherencia, intemperismo o niebla salina
Cantidad anual y tamaño del pedido
¿Tiene su pieza y color listos?Envíelos con la cantidad y cotizaremos la pintura junto con la pieza.
18 — Capacidad
Nuestras líneas de pintura
La línea automática rotativa es adecuada para piezas repetitivas en lotes más grandes. La línea de transporte aéreo maneja piezas grandes o complejas como cubiertas de parachoques y alerones, con estaciones de retoque manual para áreas que una pistola de pulverización no puede alcanzar en una pasada.
Línea
Tipo
Detalles
L1
Línea automática rotativa
24 estaciones
L2
Línea de transporte aéreo
Incluye 4 estaciones manuales de retoque
Cabinas de pintura
Sala limpia
2 cabinas, Clase 100.000 (ISO 8)
Flash-off y horno
Sala limpia
Clase 10.000 (ISO 7)
Curado
Dos cocciones
Precurado a 60 °C × 10 min; capa superior a 80 °C × 30 min
Sistema de pintura
3C2B
Barniz UV opcional
19 — Capacidad
Especificaciones de pintura
Capa
Espesor de película
Capa base
10–15 μm
Capa de color
12–18 μm
Barniz transparente
15–20 μm
Total
35–50 μm
Verificación
Standard
Diferencia de color
ΔE*ab ≤1.0; piezas críticas ≤0.8
Adherencia (cuadrícula)
Grado 0–1
20 — Capacidad
Cómo verificamos las piezas pintadas
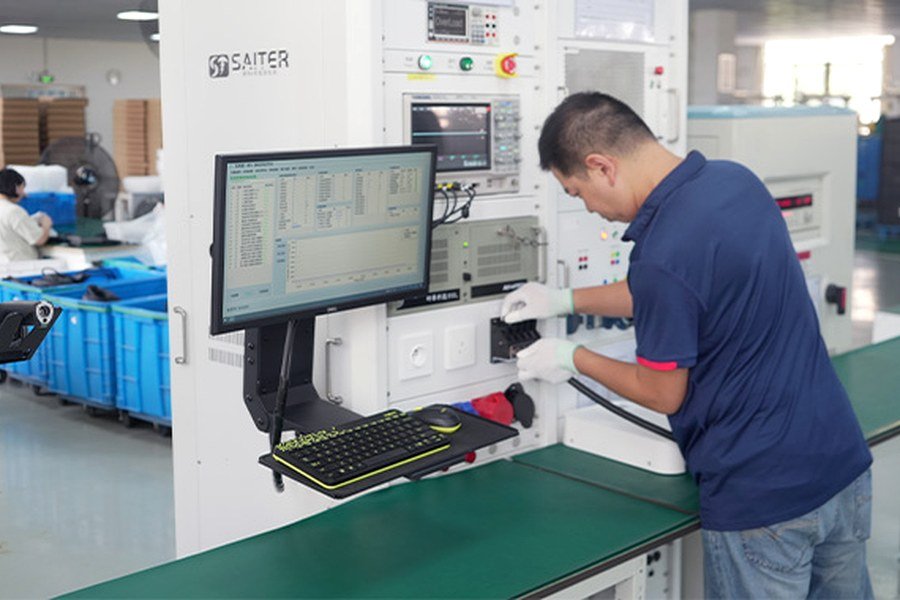
Inspector registrando resultados en el laboratorio de calidad de Yirox
Color
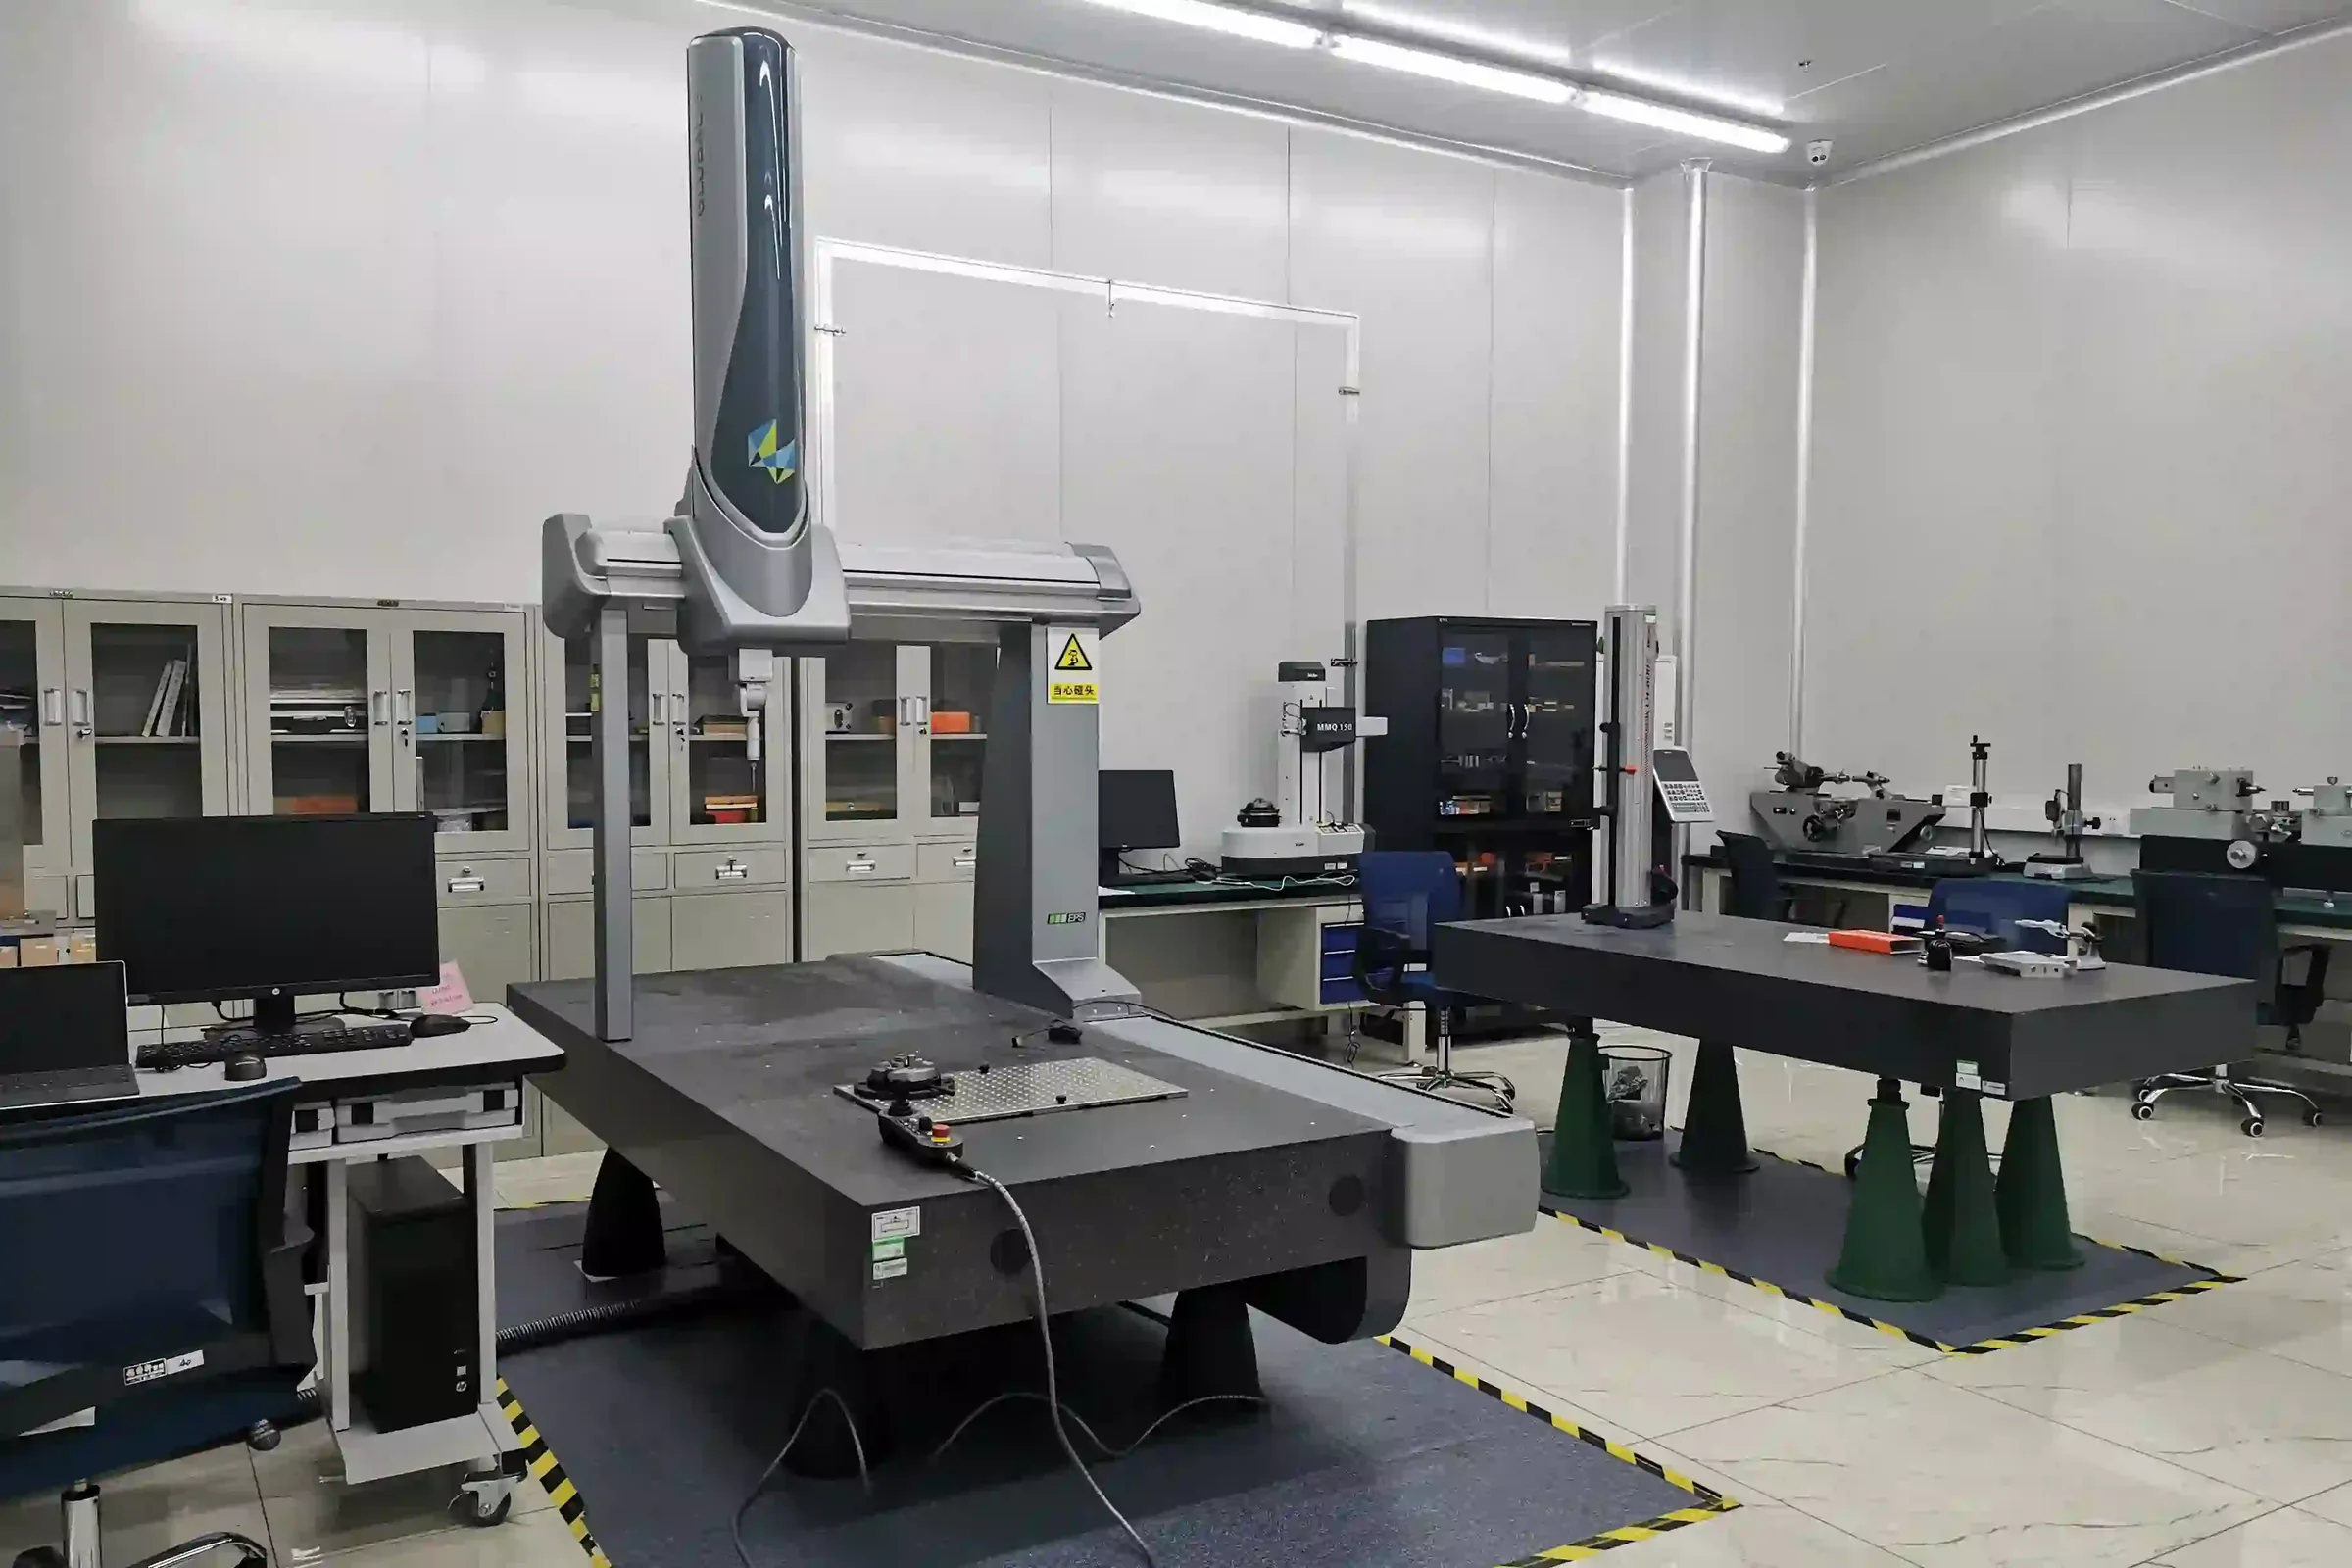
Espectrofotómetro X-Rite Ci64, geometría d/8°, SCI y SCE, con repetibilidad ΔE de 0,03 o mejor.
Brillo
Medidor de brillo BYK micro-TRI-gloss a 20°, 60° y 85°, repetibilidad ±0,2 GU.
Espesor de película
Medidor de espesor de recubrimiento BYK 8500, magnético y de corrientes de Eddy, 0–1.500 μm, ±(3% + 1 μm).
Adhesión
Prueba de cuadrícula interna. Pruebas de adherencia externalizadas a ISO 2409 / ASTM D3359 y pull-off a ASTM D4541 cuando se requiera.
Intemperismo y corrosión
Externalizados a SGS y CTI (laboratorios acreditados por CNAS): QUV 500/1.000 h, xenón 2.500 kJ/m², humedad según ISO 6270-2.
Inspección visual
Cada pieza se verifica en busca de chorreaduras, suciedad, piel de naranja y zonas finas contra la muestra patrón.
Vea nuestro inspección de calidad página para la lista completa de instrumentos y pruebas.
Pintura de plástico automotriz adaptada a cómo vendes
Una discrepancia de color puede devolver una pieza pintada de inmediato. Nuestra pintura de plástico automotriz se realiza en líneas 3C2B internas mantenidas a ΔE*ab ≤1,0. Cada programa a continuación muestra cómo esa consistencia llega a tu cliente.
Lo que dicen los compradores sobre nuestra pintura
Equipos de calidad y compras sobre color, brillo y consistencia entre lotes.
“Lo que cambió para nosotros fue recibir una placa de color y la lectura de ΔE con cada lote. Nuestra inspección de entrada dejó de ser una discusión.”
Gerente de calidad
“Las piezas en negro brillante no perdonan. Las pequeñas diferencias se hacen evidentes cuando se instalan una al lado de la otra. Queríamos más que una verificación visual, y los registros de inspección de color le dieron a nuestro equipo de calidad algo objetivo con lo que trabajar.”
Gerente de Aseguramiento de CalidadAcabado superficial automotriz
Nombres y empresas omitidos a solicitud del cliente.
22 — Preguntas frecuentes
Preguntas frecuentes
¿Cuáles son los diferentes tipos de acabados plásticos?
Los tipos principales son acabados moldeados (textura o pulido realizado en el molde), acabados pintados (brillo, mate o color de la carrocería) y acabados galvanizados como el cromo. Cada uno se adapta a diferentes piezas, materiales y presupuestos.
¿Qué es el acabado superficial SPI-D2?
SPI-D2 es un acabado texturizado de molde fabricado mediante chorreado en seco del acero del molde con medios de óxido finos. Proporciona una superficie mate, uniforme y apagada que oculta pequeñas marcas y huellas dactilares, y necesita más ángulo de desmoldeo que una superficie pulida.
¿Se pueden pintar las piezas de PP y TPO?
Sí. El PP y el TPO necesitan tratamiento superficial y una capa base de adherencia antes del color, porque la pintura no se adhiere bien a ellos por sí sola. Incluimos esto en el proceso.
¿Cómo combinas el color del cuerpo?
Trabajamos con su código de pintura, una muestra de color o una muestra maestra. Las muestras de pintura se miden con un espectrofotómetro y deben estar dentro de ΔE*ab 1.0, o 0.8 en piezas críticas.
¿Qué es el acabado negro piano?
El negro piano es un acabado negro profundo y de alto brillo hecho con base negra y barniz transparente. Se utiliza en parrillas, alerones, carcasas de espejos y molduras. Necesita una superficie sin imperfecciones porque el brillo muestra cada defecto.
¿Ofreces barniz UV?
Sí. El barniz transparente UV está disponible como opción en nuestro sistema 3C2B.
¿Pintas piezas que no moldeaste?
Nuestras líneas de pintura principalmente acaban piezas moldeadas en nuestra propia fábrica, porque la calidad superficial comienza en el molde. Para otras piezas, envíenos los detalles y le diremos si es práctico pintarlas.
¿Cuál es la diferencia entre la pintura negra brillante y el color negro moldeado?
La pintura negra brillante utiliza una capa de color negro y un barniz transparente para un acabado profundo y de alto brillo con protección UV. El color negro moldeado en masa es la propia resina; cuesta menos pero tiene menor brillo y necesita una resina estable a los UV como el ASA para uso en exteriores.
¿Puede proporcionar informes de pruebas de intemperismo?
Sí. Los ensayos de intemperismo como QUV y xenón los realizan SGS o CTI, laboratorios acreditados por CNAS, y los informes se suministran con su programa.
Obtener una cotización de pintura
Envía tu pieza, código de color o muestra. Responderemos con una recomendación de acabado y una cotización.