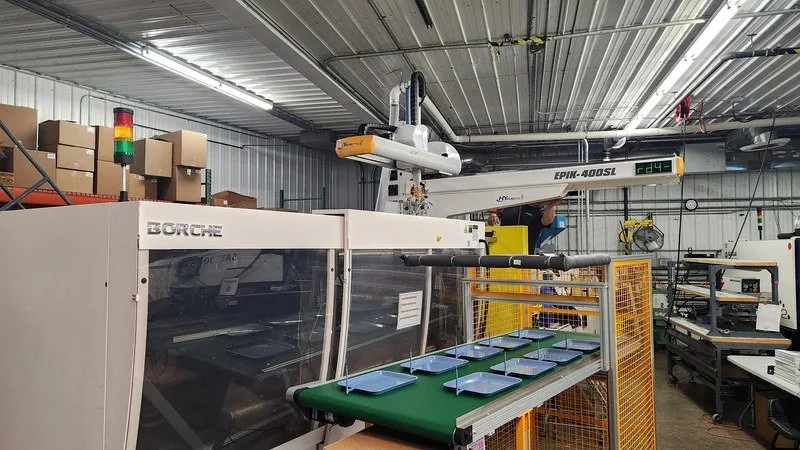
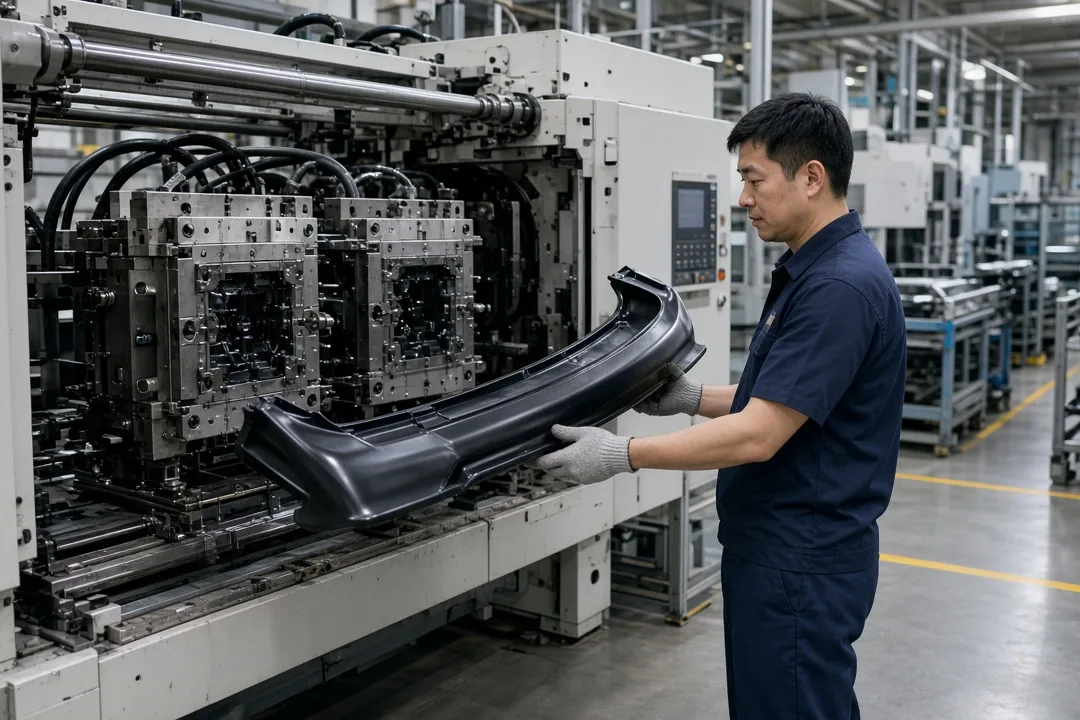
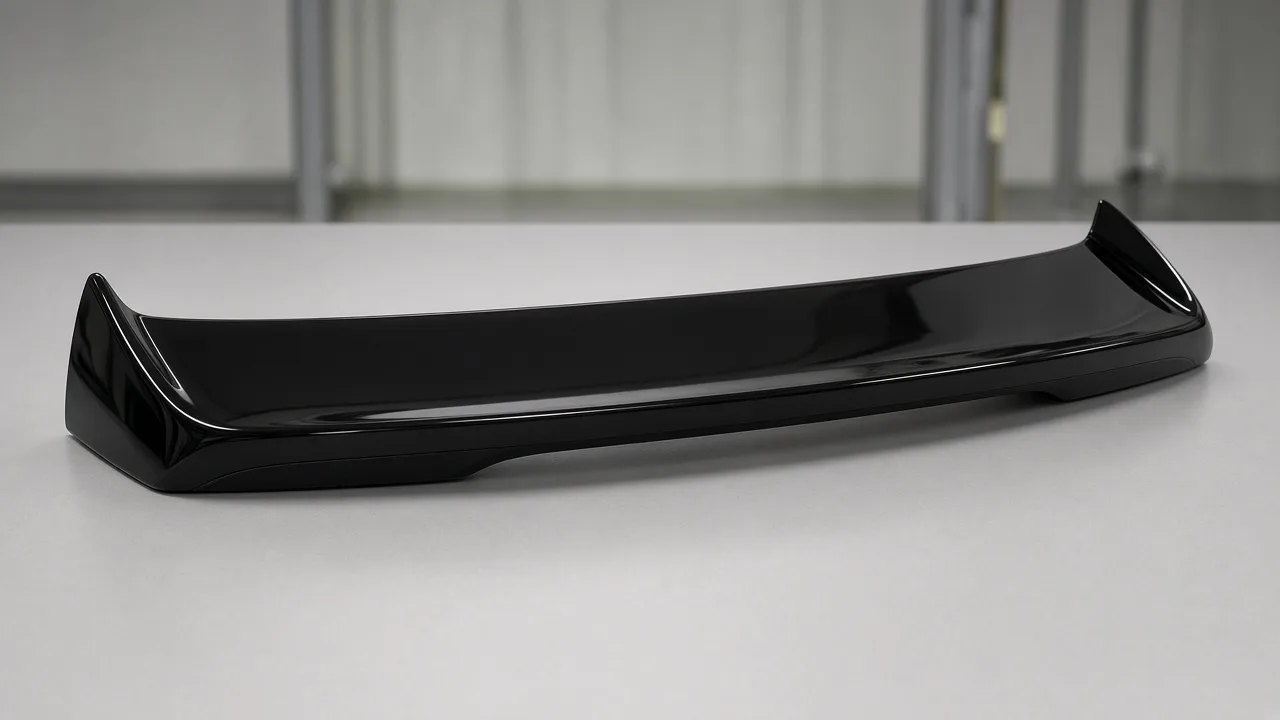
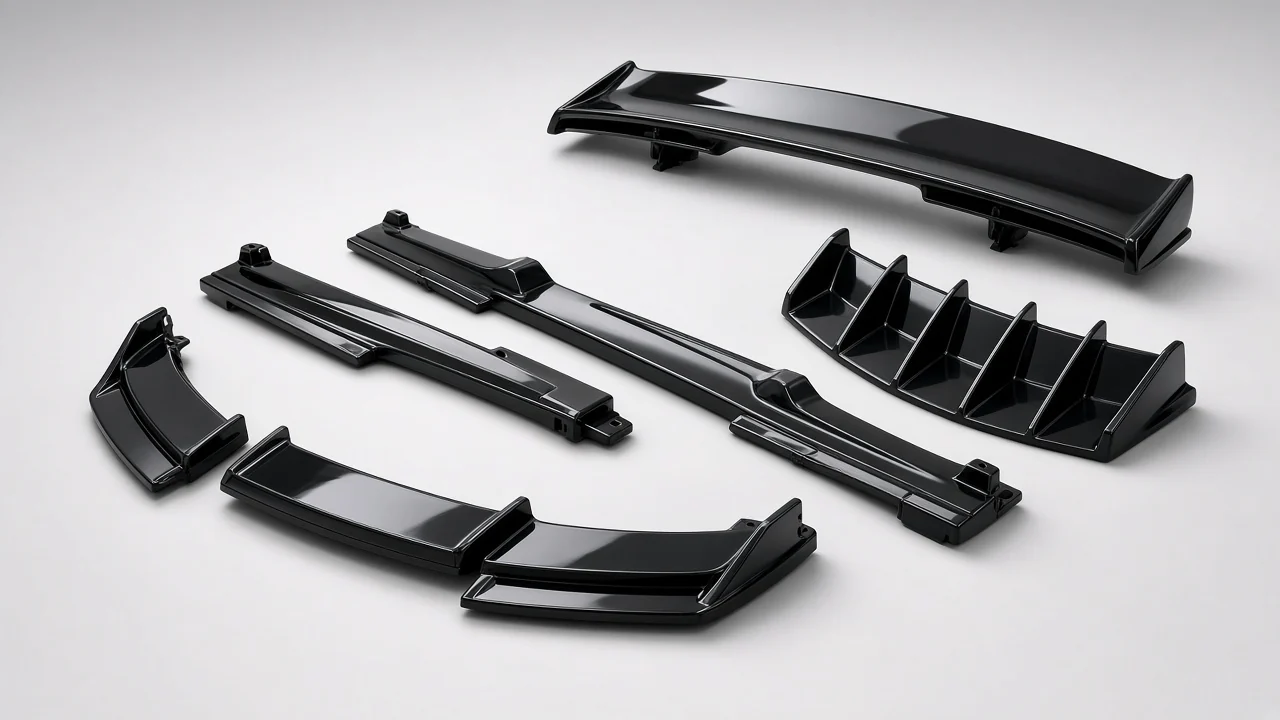
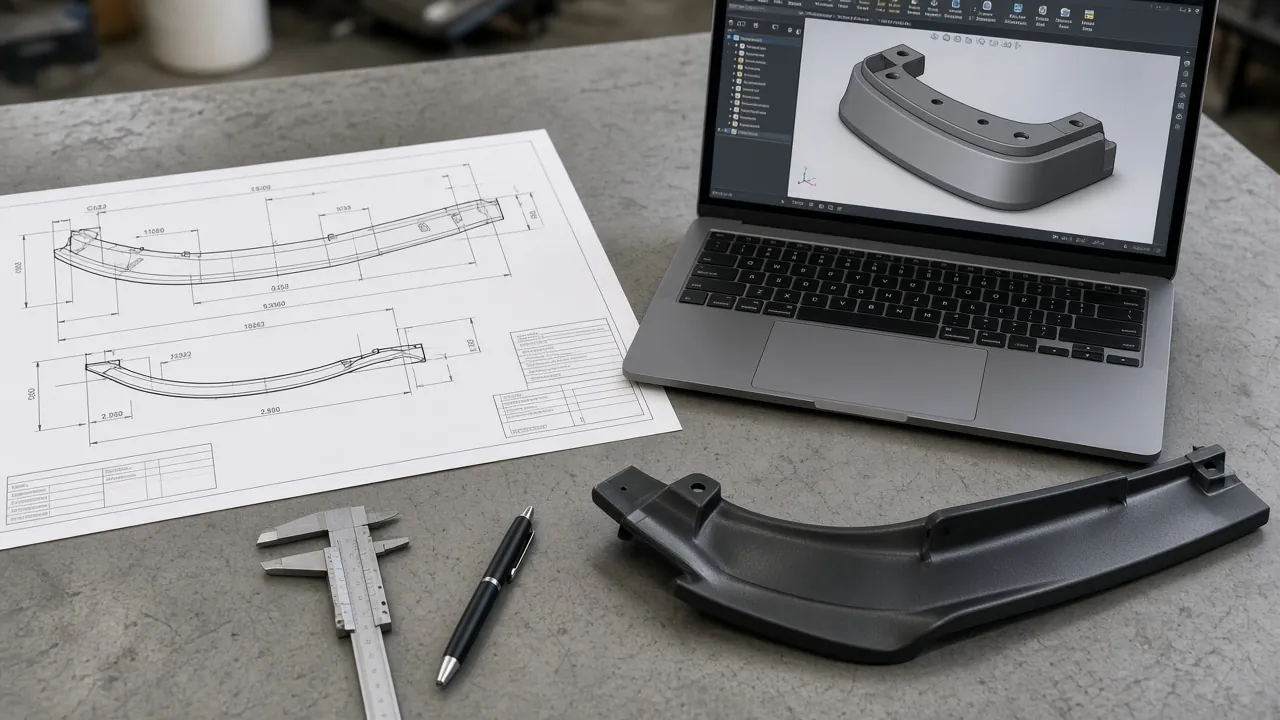
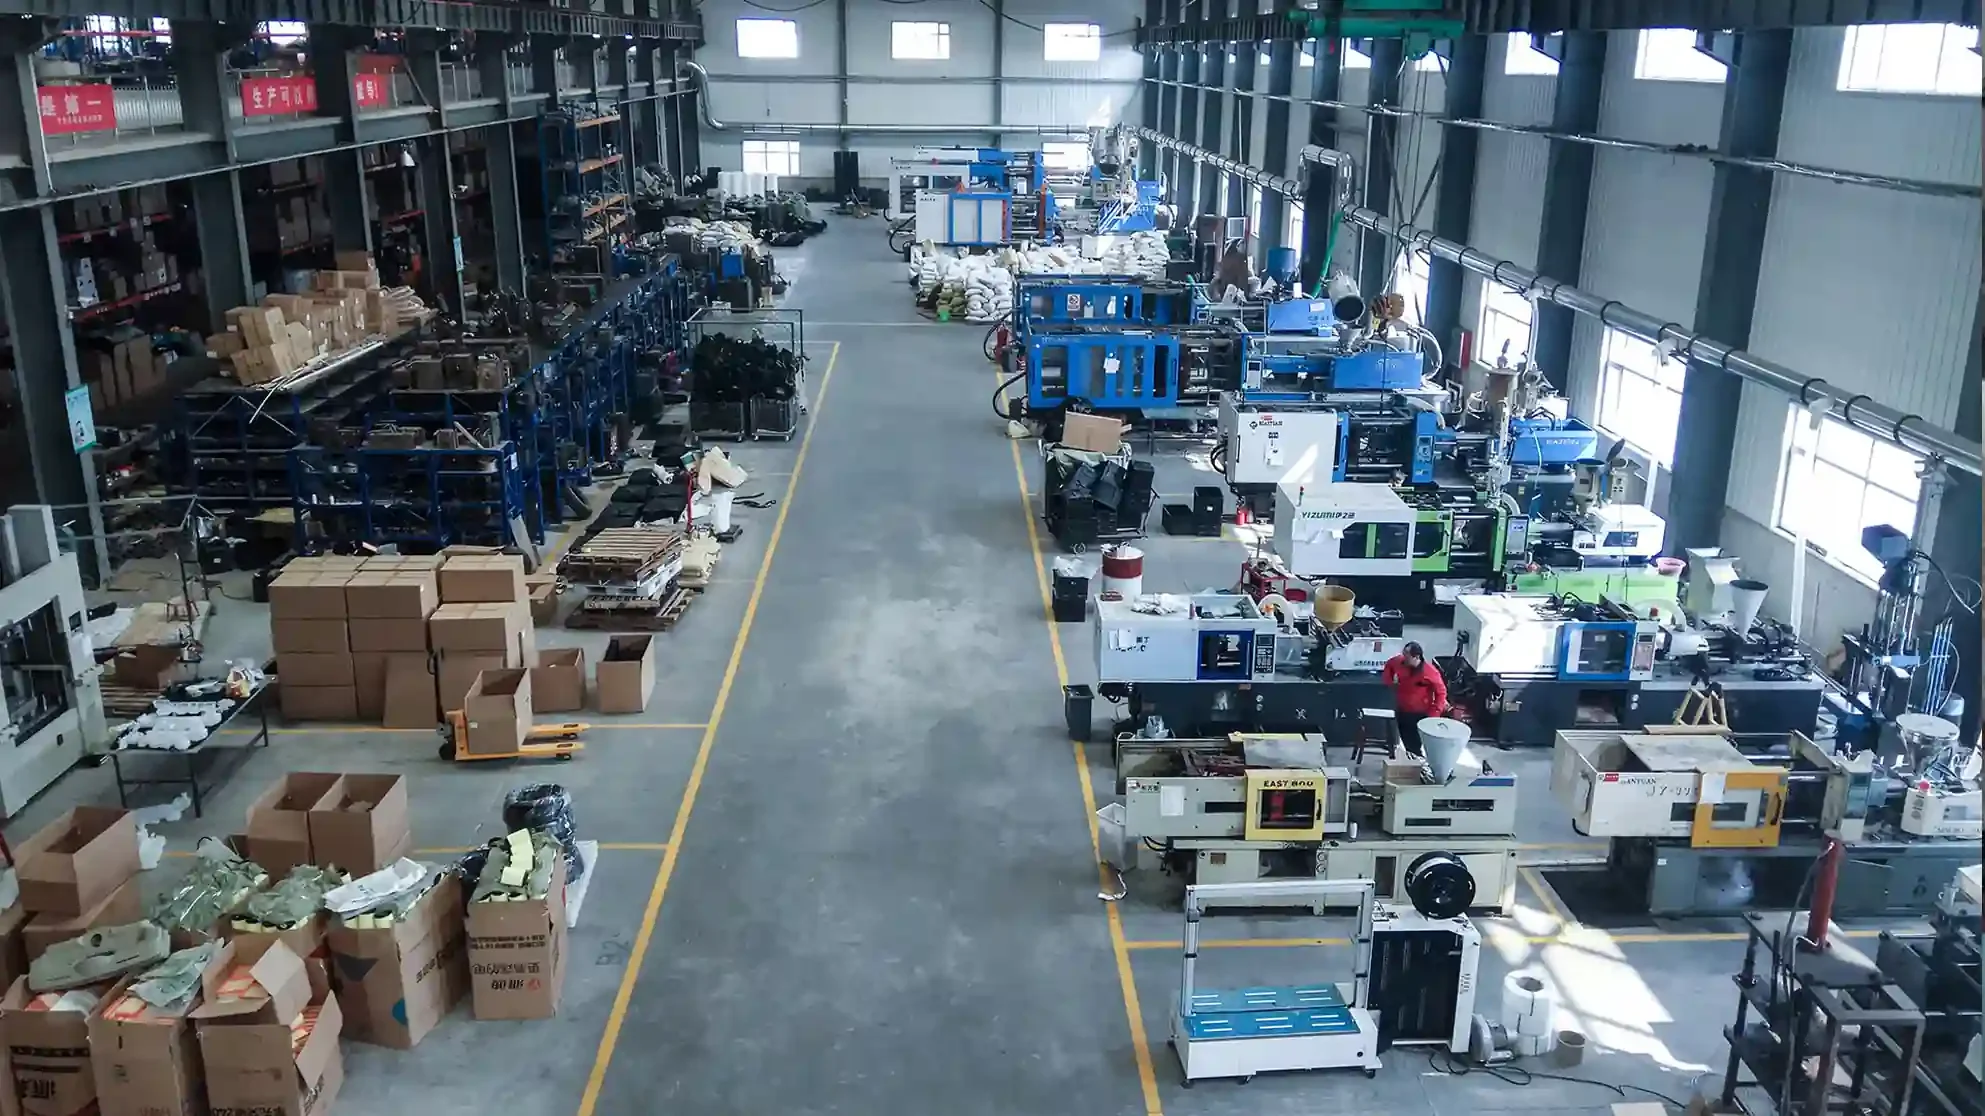
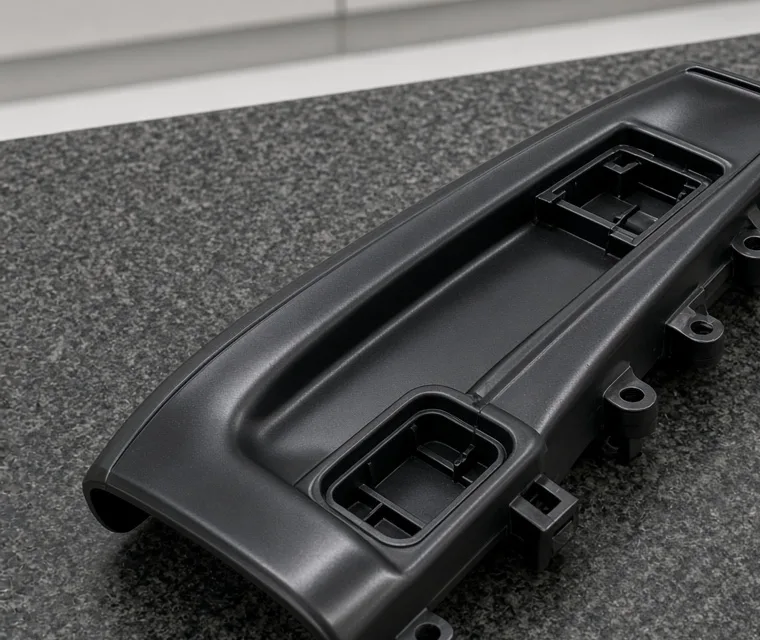
Moldeo por inyección de plástico personalizado para rejillas, molduras, molduras de parachoques, faldones, faldones laterales y alerones traseros grandes. Yirox opera 42 máquinas de moldeo por inyección de 90 a 2,500 toneladas, tres celdas de doble inyección y un taller de moldes interno en su fábrica certificada IATF 16949 en Wuxi, China. Cada programa comienza con una revisión DFM y termina con FAI, datos CMM y PPAP hasta Nivel 3.
| Artículo | Capacidad de Yirox |
|---|---|
| Maquinaria | 42 máquinas de moldeo por inyección, fuerza de cierre 90–2,500 t (las más grandes son de dos platinas) |
| Moldeo de doble inyección (2K) | 3 máquinas: 280 t y 380 t de mesa rotativa, 530 t de núcleo rotativo |
| Automatización | Robots de extracción en las 42 máquinas (30 de tres ejes, 12 de cinco ejes); 6 con monitoreo en molde |
| Capacidad mensual | Aproximadamente 1.5 millones de piezas y 520 t de resina, dos turnos de 16 horas |
| Materiales | ABS, PP, PP modificado, TPO, ASA, PC, PC/ABS; combinaciones 2K PC+PMMA, ABS+TPE, PC/ABS+TPU |
| Precisión | ±1.0 mm general, ±0.5 mm en características críticas, costuras ±0.1 mm, peso de pieza ±1 g |
| Taller de moldes | Interno, 6–8 moldes por mes, moldes hasta 25 t, acero P20/H13 |
| Acabado | Líneas de pintura internas y línea de cromado |
| Calidad | ISO 9001, IATF 16949, FAI, CMM, PPAP hasta Nivel 3 |
| Tamaño de pedido | MOQ bajo en artículos seleccionados; confirmado en su cotización |
El moldeo por inyección de plástico es un proceso de fabricación que funde pellets de plástico e inyecta la masa fundida a alta presión en un molde de acero cerrado. El plástico se enfría dentro de la cavidad, el molde se abre y se expulsa una pieza terminada.
El mismo molde luego repite el ciclo, por lo que el moldeo por inyección es el proceso estándar para piezas de plástico fabricadas en miles o millones de piezas idénticas. El moldeo por inyección automotriz añade demandas más exigentes en ajuste, acabado y resistencia a la intemperie que la mayoría de las piezas de consumo.

Para las piezas exteriores automotrices, el proceso importa más que por el costo. Un faldón delantero, rejilla o moldura de parachoques debe mantener su forma en el vehículo, alinearse con los paneles de la carrocería y mantener una superficie limpia para pintura o cromo.
Esos resultados dependen de cómo se diseña la pieza, cómo se construye el molde y cómo se controla el proceso de moldeo disparo tras disparo. Esta página explica cada paso y muestra el equipo que Yirox utiliza para hacerlo funcionar.
Si desea una guía más extensa sobre el proceso, defectos e historia del moldeo en la industria automotriz, lea nuestro artículo sobre moldeo por inyección automotriz. El resto de esta página se centra en lo que necesita saber como comprador de piezas exteriores moldeadas.
Cada pieza moldeada por inyección pasa por las mismas cuatro etapas. Los ajustes de cada etapa se desarrollan durante las pruebas de molde y luego se fijan en la hoja de proceso de producción.

Las dos mitades del molde se cierran y la máquina las mantiene cerradas con fuerza de cierre. Las piezas exteriores grandes necesitan más tonelaje porque el área proyectada de la pieza es mayor.
La resina secada se funde en el barril calentado. El tornillo empuja la masa fundida a través de la boquilla, el canal de alimentación y las compuertas hasta que la cavidad esté llena.
Se mantiene la presión mientras el plástico se contrae, luego el agua de enfriamiento en el molde elimina el calor. El enfriamiento suele ser la parte más larga del ciclo.
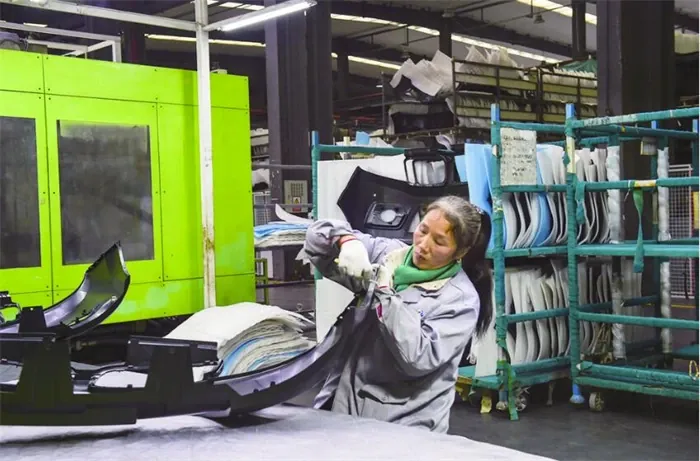
El molde se abre y los pasadores expulsores o un robot retiran la pieza. Los canales de alimentación se separan y la pieza pasa a recorte, inspección o acabado.
Antes de que ocurra cualquiera de esto, la resina debe secarse. Materiales como ABS, PC y PC/ABS absorben humedad del aire, y la resina húmeda causa vetas plateadas en la superficie. La temperatura del molde también importa: una temperatura de molde estable y correcta proporciona un brillo uniforme y reduce el alabeo en piezas largas como los faldones laterales.
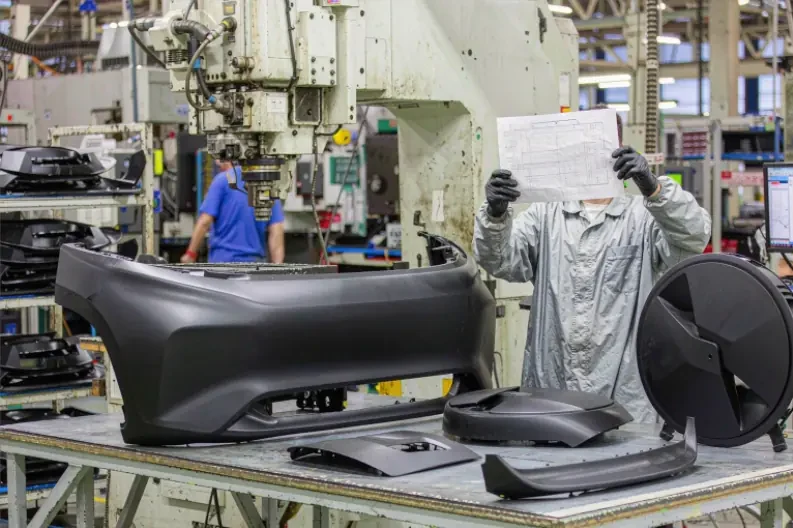
Un material, una cavidad o familia de cavidades, un ciclo. Esto cubre la mayoría de las piezas exteriores: rejillas, carcasas de espejos, cubiertas de manijas de puertas, protectores de guardabarros, faldones laterales y cuerpos de alerones.
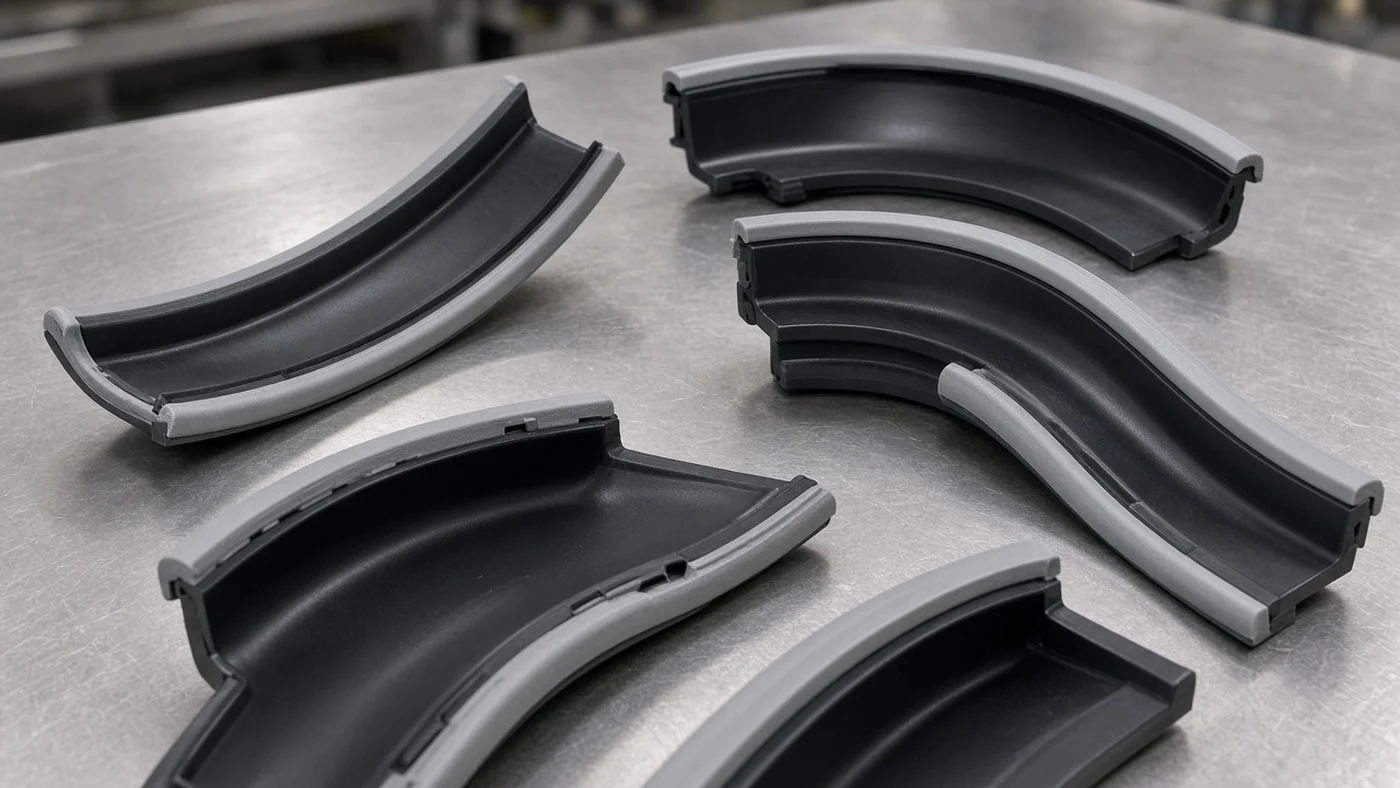
Dos materiales se moldean en una pieza en un solo ciclo. Una mesa rotativa o núcleo rotativo mueve la primera inyección a una segunda cavidad, donde el segundo material se moldea sobre ella. Lo utilizamos para combinaciones como PC+PMMA, ABS+TPE y PC/ABS+TPU, por ejemplo una pieza rígida con una junta o agarre blando.
Al igual que el moldeo de dos inyecciones, el sobremoldeo une una capa blanda de TPE o TPU a un sustrato rígido. Añade sellado, agarre o amortiguación de ruido sin un paso de ensamblaje separado. El par de materiales debe elegirse para la unión química.
Los embellecedores de parachoques y los grandes alerones traseros necesitan una alta fuerza de cierre y grandes aperturas de molde. Nuestras máquinas de dos platos de 1.300–2.500 t se utilizan para estas piezas.
El moldeo por inyección es la opción correcta para la mayoría de las piezas exteriores de plástico, pero no para todas las cantidades. Aquí hay un resumen justo.
| Ventajas | Limitaciones |
|---|---|
| Bajo coste por pieza una vez fabricado el molde | El molde es una inversión inicial |
| Dimensiones y peso repetibles de una inyección a otra | Los cambios de diseño después de cortar el molde cuestan tiempo y dinero |
| Textura, color y características de clip moldeadas sin pasos adicionales | El espesor de pared, el ángulo de desmoldeo y las nervaduras deben seguir las reglas de diseño |
| Amplia elección de plásticos de ingeniería para resistencia a la intemperie e impacto | Cantidades muy bajas pueden adaptarse mejor a otros procesos |
| Las piezas pueden ir directamente a pintura, cromado o ensamblaje | Las piezas grandes necesitan máquinas de alto tonelaje y moldes grandes |
Para cantidades muy pequeñas o comprobaciones de diseño tempranas, otros procesos pueden ser mejores. Disponemos de una impresora SLA para comprobaciones rápidas de forma, y fábricas asociadas para colada al vacío y termoconformado al vacío o por vacío. Cuando los volúmenes son estables, el moldeo por inyección ofrece el coste más bajo y las piezas más consistentes.
Un buen diseño para fabricación (DFM) es la forma más económica de evitar problemas. Estas son directrices generales utilizadas en toda la industria del moldeo por inyección. Nuestros ingenieros comprueban cada una contra su pieza en el informe DFM.

Las zonas gruesas y delgadas se enfrían a velocidades diferentes, lo que provoca marcas de hundimiento y alabeo. Mantenga las paredes lo más uniformes posible y vacíe las secciones gruesas. Cambie el espesor gradualmente en lugar de en un escalón.
El ángulo de desmoldeo es una pequeña conicidad que permite que la pieza se libere del molde. Las superficies lisas necesitan menos ángulo de desmoldeo que las superficies texturizadas, porque la textura agarra el acero. Las texturas profundas necesitan un ángulo de desmoldeo adicional, que confirmamos con la textura que elija.
Las nervaduras añaden rigidez sin hacer las paredes gruesas. Una nervadura demasiado gruesa se muestra como una marca de hundimiento en la cara visible. Las torres de clip y los jefes de tornillo deben conectarse a las paredes con nervaduras en lugar de plástico macizo.
Los embellecedores exteriores suelen utilizar clips o cinta. Las características de clip necesitan espacio para correderas o elevadores en el molde. Decidir los puntos de fijación con antelación evita cambios costosos en el molde.
La compuerta es donde el plástico entra en la pieza. Las marcas de compuerta y las líneas de soldadura deben situarse en caras ocultas, o donde la pintura o la textura puedan cubrirlas. En piezas pintadas o cromadas esto importa aún más.
Todo plástico se contrae al enfriarse, y las piezas largas y delgadas tienden a combarse. El análisis de flujo de moldeo, la disposición de nervaduras y el diseño de refrigeración ayudan a mantener un faldón lateral o alerón lo suficientemente recto para encajar en el coche.
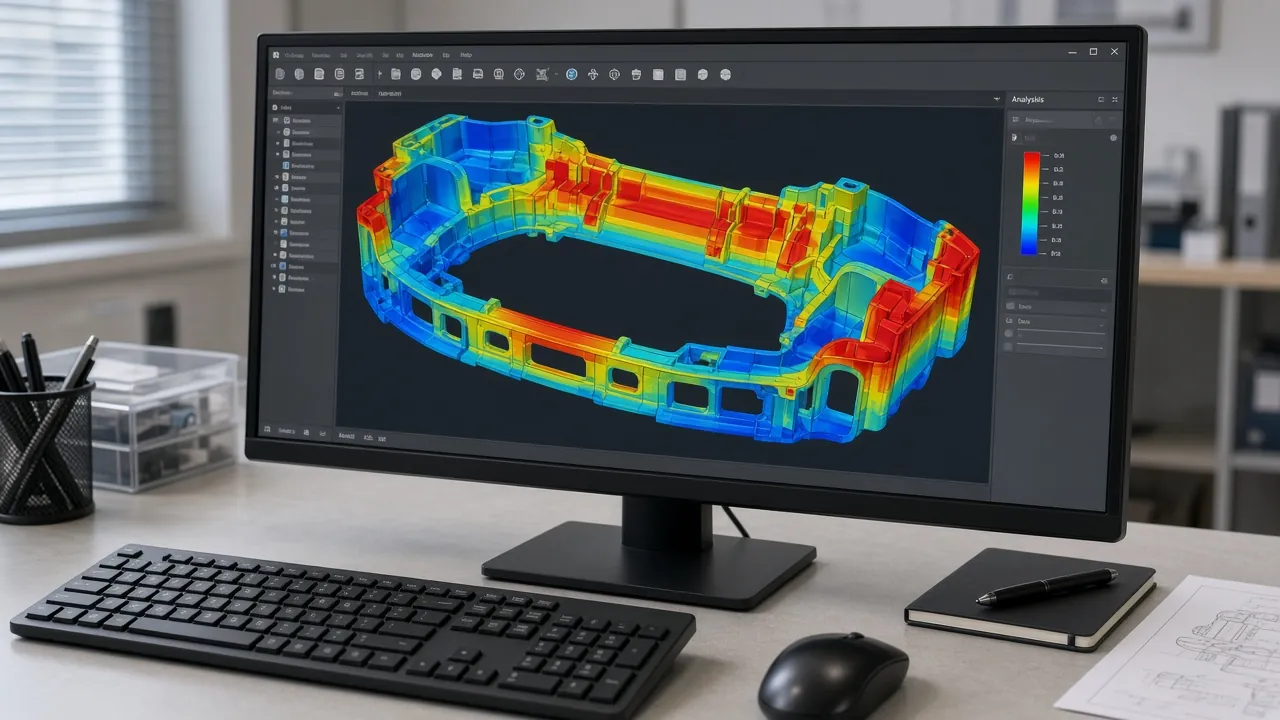
El análisis de flujo de moldeo es una simulación por computadora de cómo el plástico fundido llena, compacta y enfría dentro del molde. Se ejecuta durante el DFM, antes de cortar el acero del molde, para que los problemas se corrijan en pantalla en lugar de en una herramienta endurecida. Para piezas exteriores largas como faldones laterales, alerones y embellecedores de parachoques, es una de las comprobaciones más útiles de todo el proyecto.
La posición de la compuerta decide cómo se llena la pieza, dónde aparecen las líneas de soldadura y cómo se alabea. En una pieza visible de negro brillante, las compuertas se colocan en caras ocultas o bordes, y en piezas largas se pueden comparar varias compuertas o un canal caliente con compuertas de válvula secuenciales en la simulación.
Want risks found before steel is cut?Send your 3D file and we will review gates, wall thickness and shrinkage with a DFM report before injection molding tooling starts.
La simulación señala los defectos a continuación antes de que exista el molde, de modo que la solución es un cambio de diseño en lugar de una corrección de la herramienta.
| Riesgo | Qué muestra el análisis | Corrección típica en el diseño | |
|---|---|---|---|
| Líneas de soldadura | Donde se encuentran dos frentes de flujo | Mueva la compuerta o agregue un líder de flujo para que las líneas caigan en caras ocultas o pintadas | |
| Marcas de hundimiento | Áreas gruesas que se contraen después de que la superficie se solidifica | Ahueque las secciones gruesas, adelgace las nervaduras y los jefes | |
| Alabeo | Contracción desigual a lo largo de la pieza | Cambie la posición de la compuerta, el diseño de las nervaduras o los canales de enfriamiento | |
| Trampas de aire | Bolsas alrededor de las cuales se cierra el fundido | Agregue ventilación en los puntos previstos | |
| Disparos cortos | Áreas que se llenan al final a baja presión | Ajuste el espesor de pared o agregue compuertas | |
| Rubor en la compuerta y chorro | Alto cizallamiento cerca de la compuerta | Cambie el tipo o tamaño de la compuerta |
Los resultados del análisis pasan directamente al diseño del molde y se verifican nuevamente en las primeras piezas de prueba.
El espesor de pared, el ángulo de salida y las nervaduras se verifican contra el material.
El llenado, la compactación, el enfriamiento y la deformación se ejecutan con las compuertas planificadas.
Las compuertas, nervaduras, ventilación y enfriamiento se ajustan en el CAD y el diseño del molde.
El molde se construye según el diseño revisado.
Las primeras piezas se comparan con las líneas de soldadura, hundimientos y deformaciones previstos.
El acero se ajusta donde es necesario antes de la siguiente prueba y la aprobación de la muestra.
La simulación no reemplaza una prueba de molde, pero reduce el número de correcciones después de T1. Los resultados y los cambios acordados se comparten con usted en el informe DFM.
La resina adecuada depende de dónde se ubica la pieza en el vehículo, si se pintará o recubrirá, y cuánto impacto y luz solar debe soportar. Estos son los materiales que moldeamos para piezas exteriores.

| Material | Usos exteriores típicos | Notas |
|---|---|---|
| ABS | Alerones, rejillas, carcasas de espejos, molduras | Rígido y fácil de pintar; el ABS de grado de recubrimiento se usa para piezas cromadas |
| PP y PP modificado | Moldura de parachoques, ensanchamientos de guardabarros, faldones | Resistente y flexible; necesita tratamiento superficial e imprimación antes de pintar |
| TPO | Moldura exterior flexible | Buena resistencia al impacto en clima frío |
| ASA | Moldura dejada en negro moldeado | Mejor resistencia a los rayos UV que el ABS para piezas sin pintar |
| PC | Piezas transparentes o resistentes | Alta resistencia al impacto; a menudo se usa en dos disparos con PMMA |
| PC/ABS | Carcasas y molduras estructurales | Equilibrio entre tenacidad y resistencia al calor; no apto para cromado |
| TPE y TPU | Segundo disparo en 2K o sobremoldeo | Sellos suaves, agarres y bordes unidos a ABS, PC/ABS o PC |
Si no está seguro de qué material elegir, envíenos la función de la pieza y el mercado en el que se venderá. Le sugeriremos una resina y un acabado en el informe DFM.
Las piezas exteriores deben encajar en el vehículo y alinearse con los paneles cercanos. Estos son los niveles de precisión con los que trabajamos en piezas exteriores moldeadas.
| Característica | Tolerancia |
|---|---|
| Dimensiones generales | ±1,0 mm |
| Características críticas (puntos de clip, bordes de acoplamiento) | ±0,5 mm |
| Uniones y espacios entre piezas acopladas | ±0,1 mm |
| Peso de la pieza | ±1 g, con variación de unidad a unidad de 0.3% o menos |
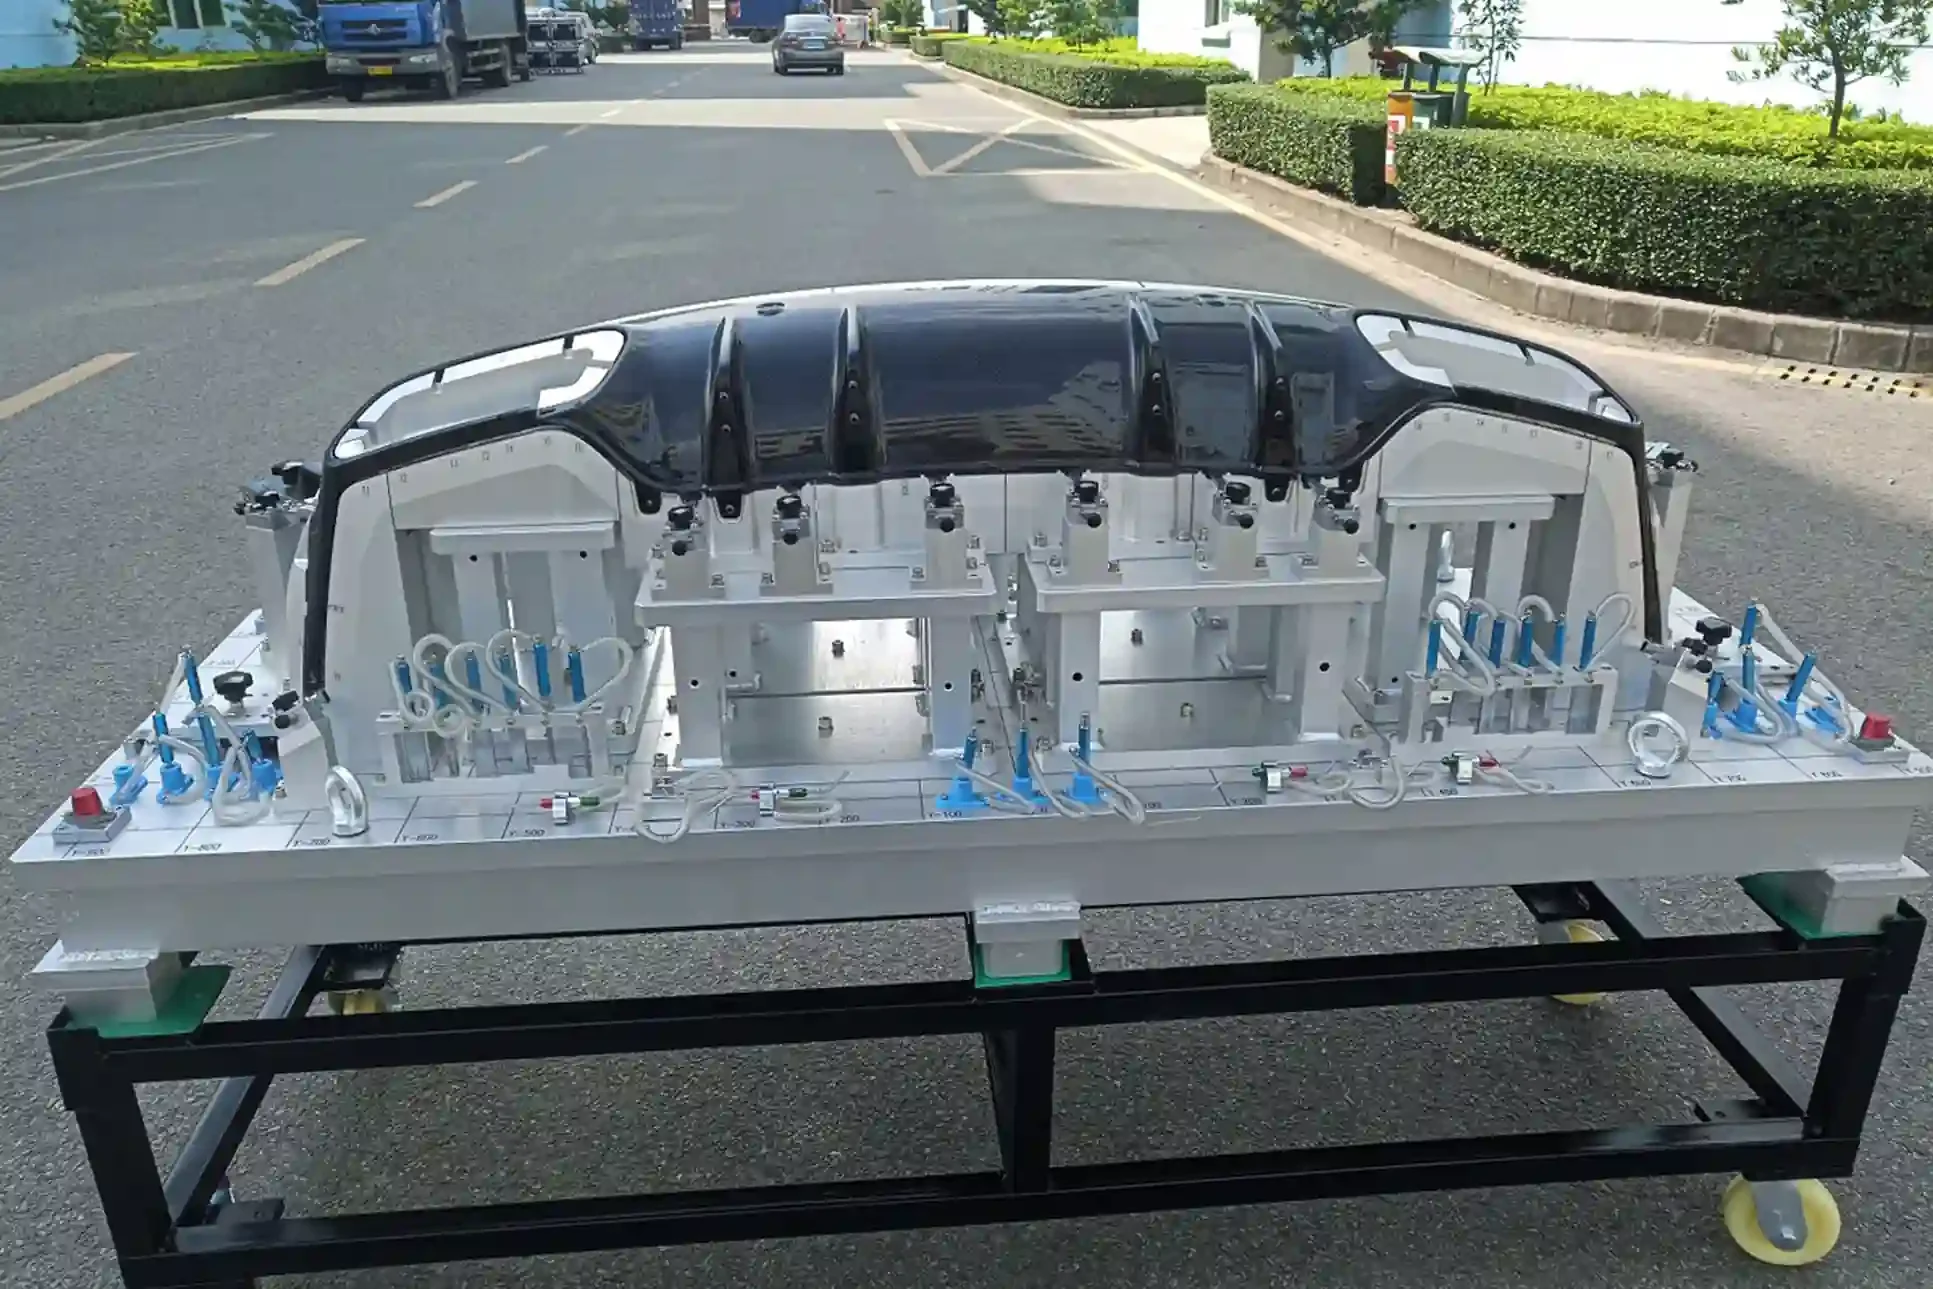
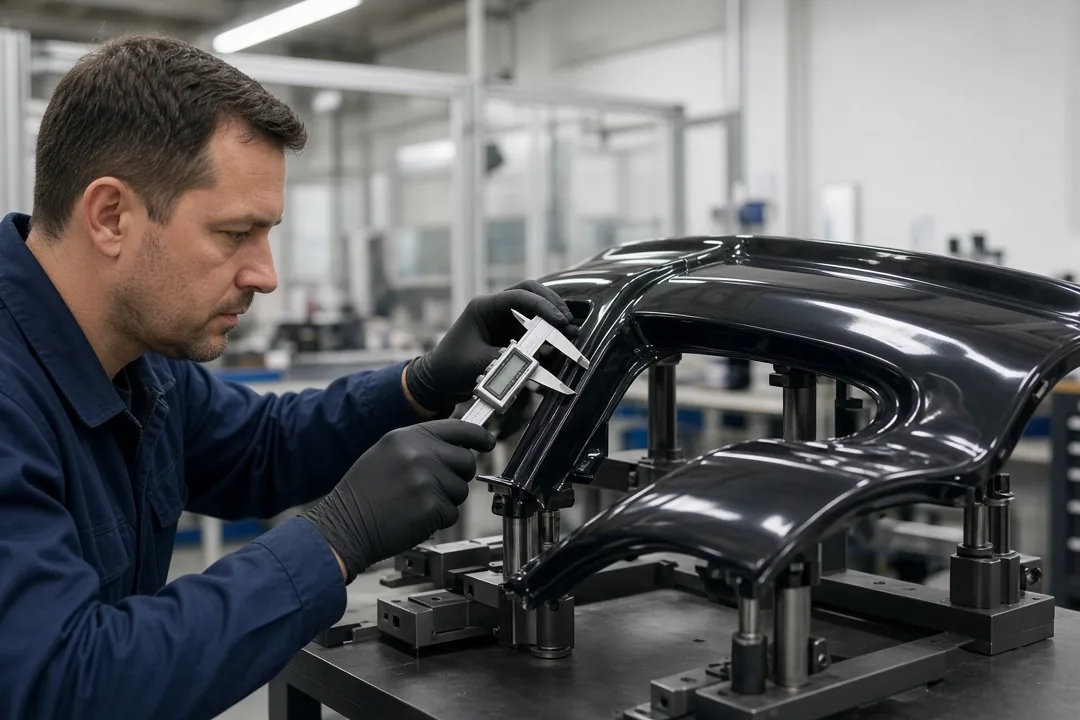
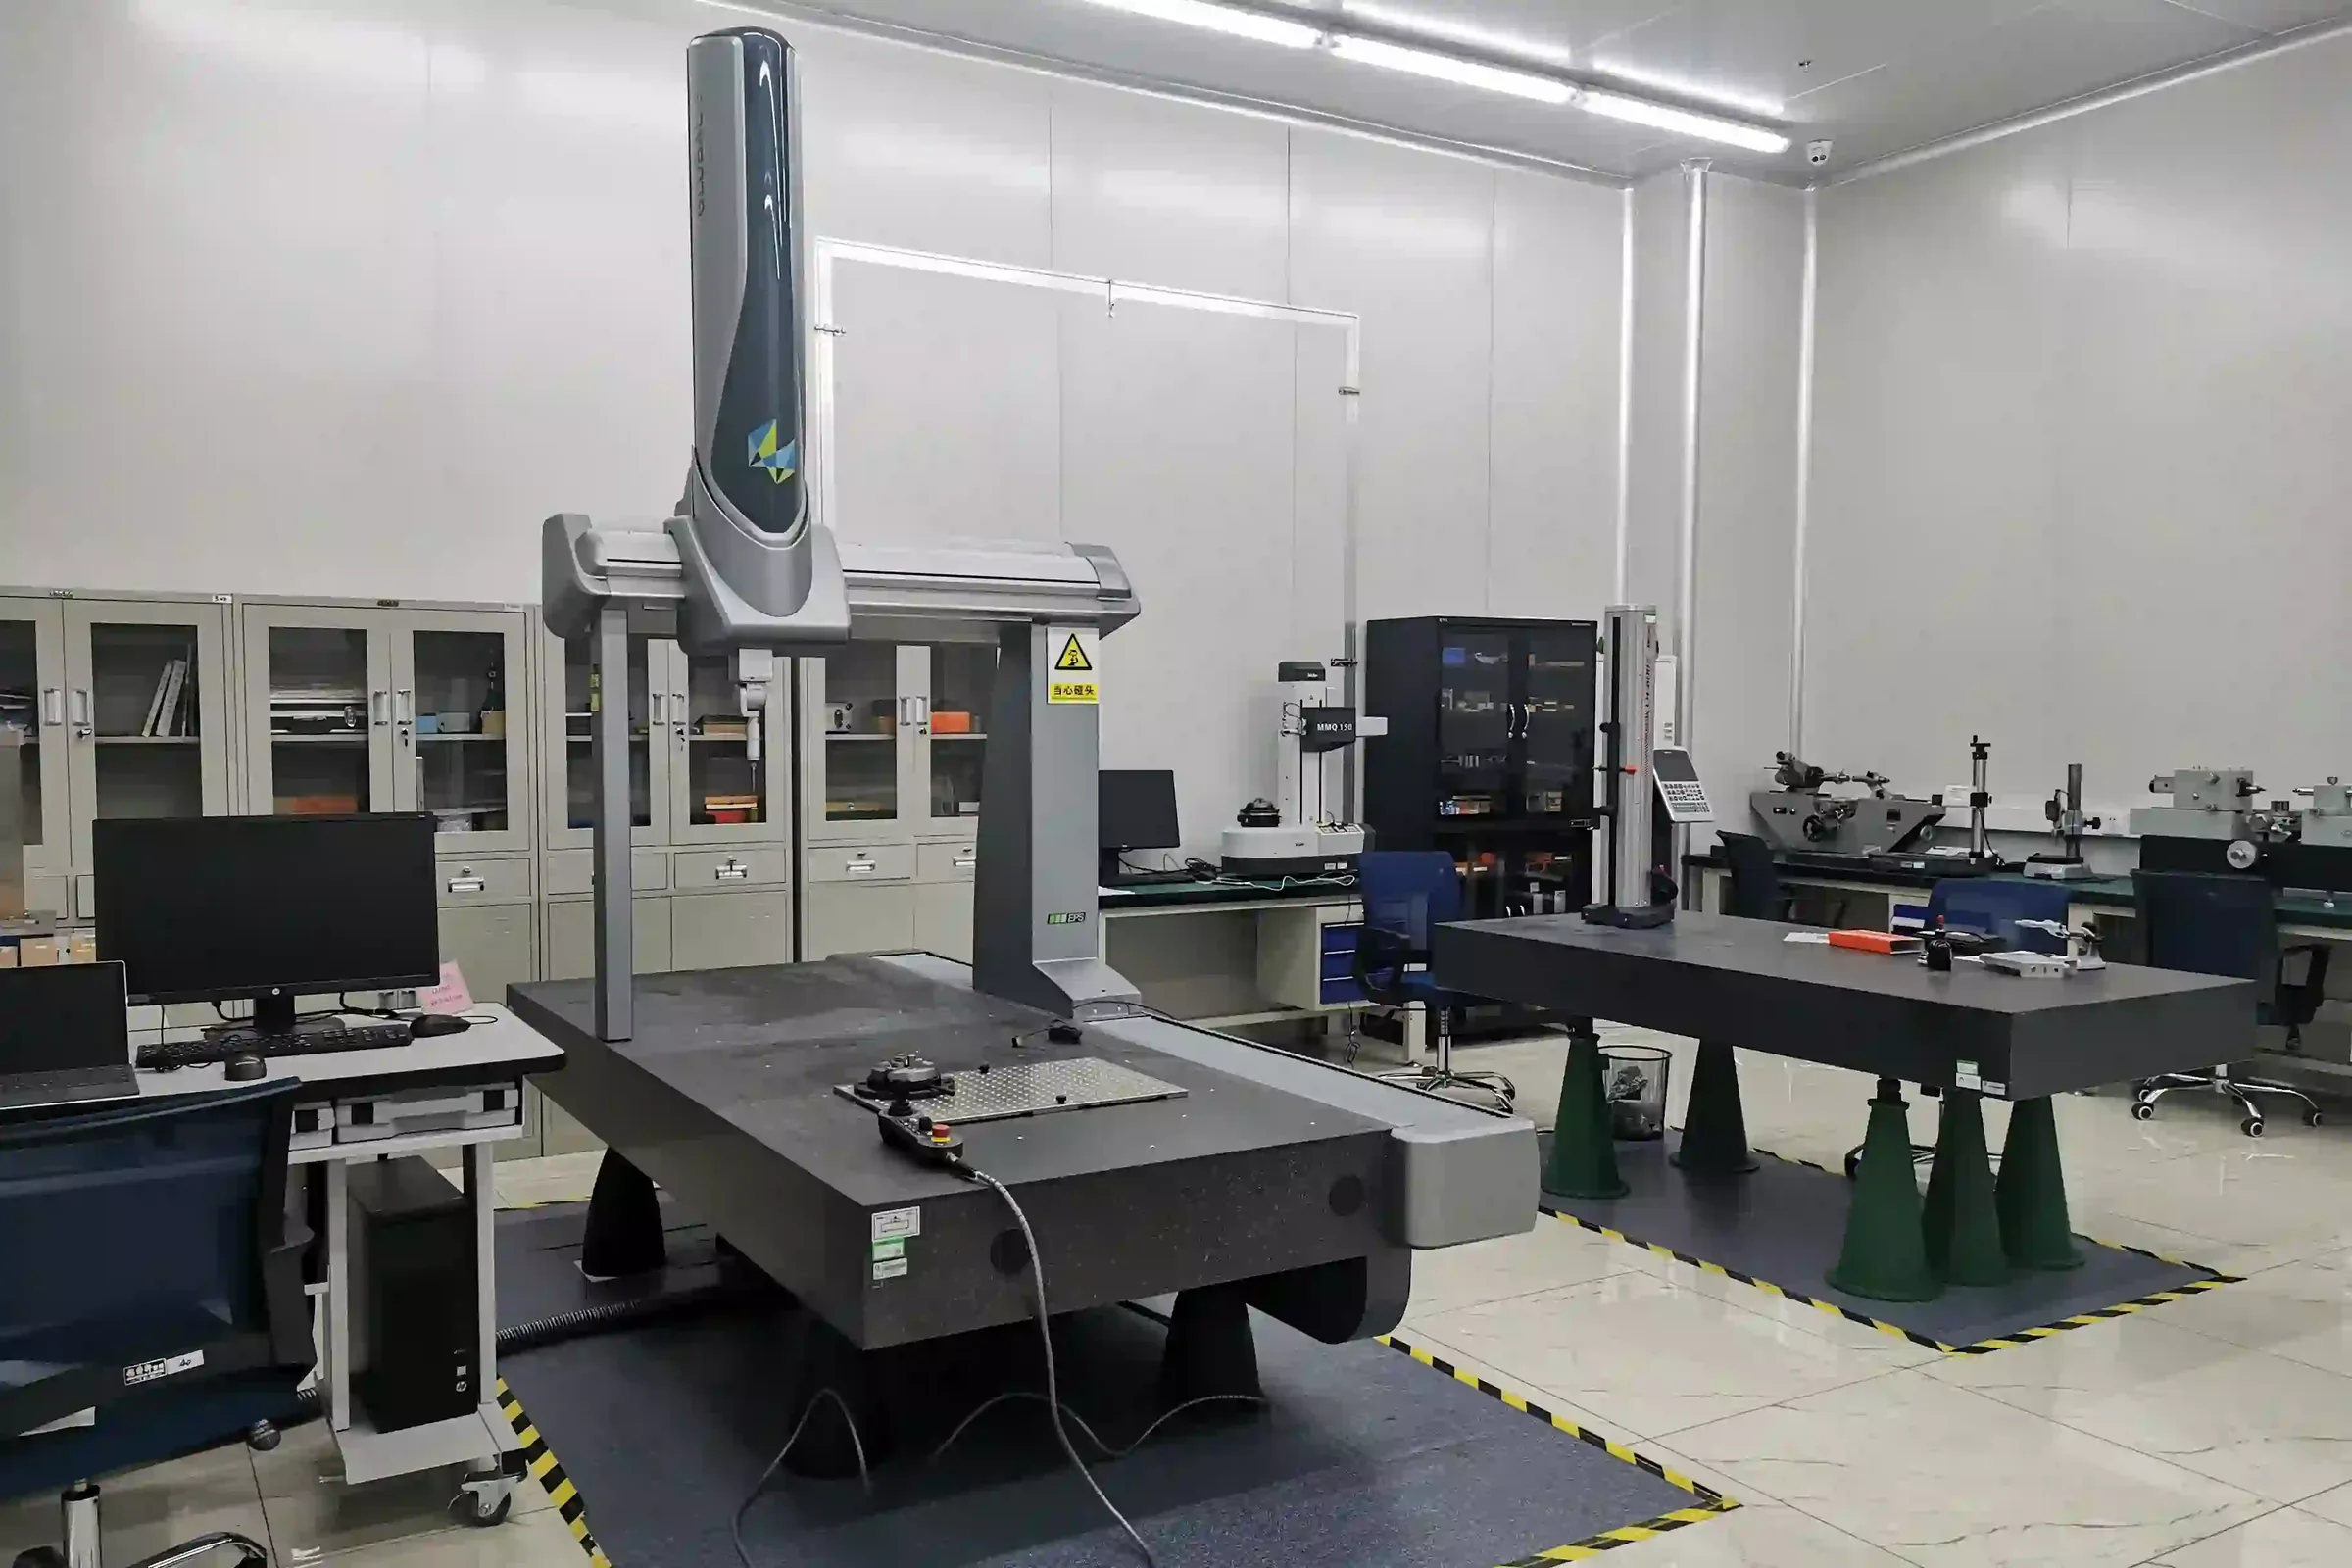
Las características críticas se acuerdan con usted durante el DFM y se marcan en el plan de inspección. Se verifican mediante CMM en la primera pieza y mediante el dispositivo de verificación durante la producción. Consulte nuestra inspección de calidad y CMM página para saber cómo medimos.
Muchas piezas exteriores pueden acabarse directamente del molde. Otras necesitan pintura o cromo. Elegir a tiempo afecta el material, la ubicación de la compuerta y la textura.

La pieza sale del molde en negro u otro color, a menudo con una textura granulada. Esto es común para molduras y protectores de guardabarros en ASA, PP o TPO. Es el acabado de menor costo.
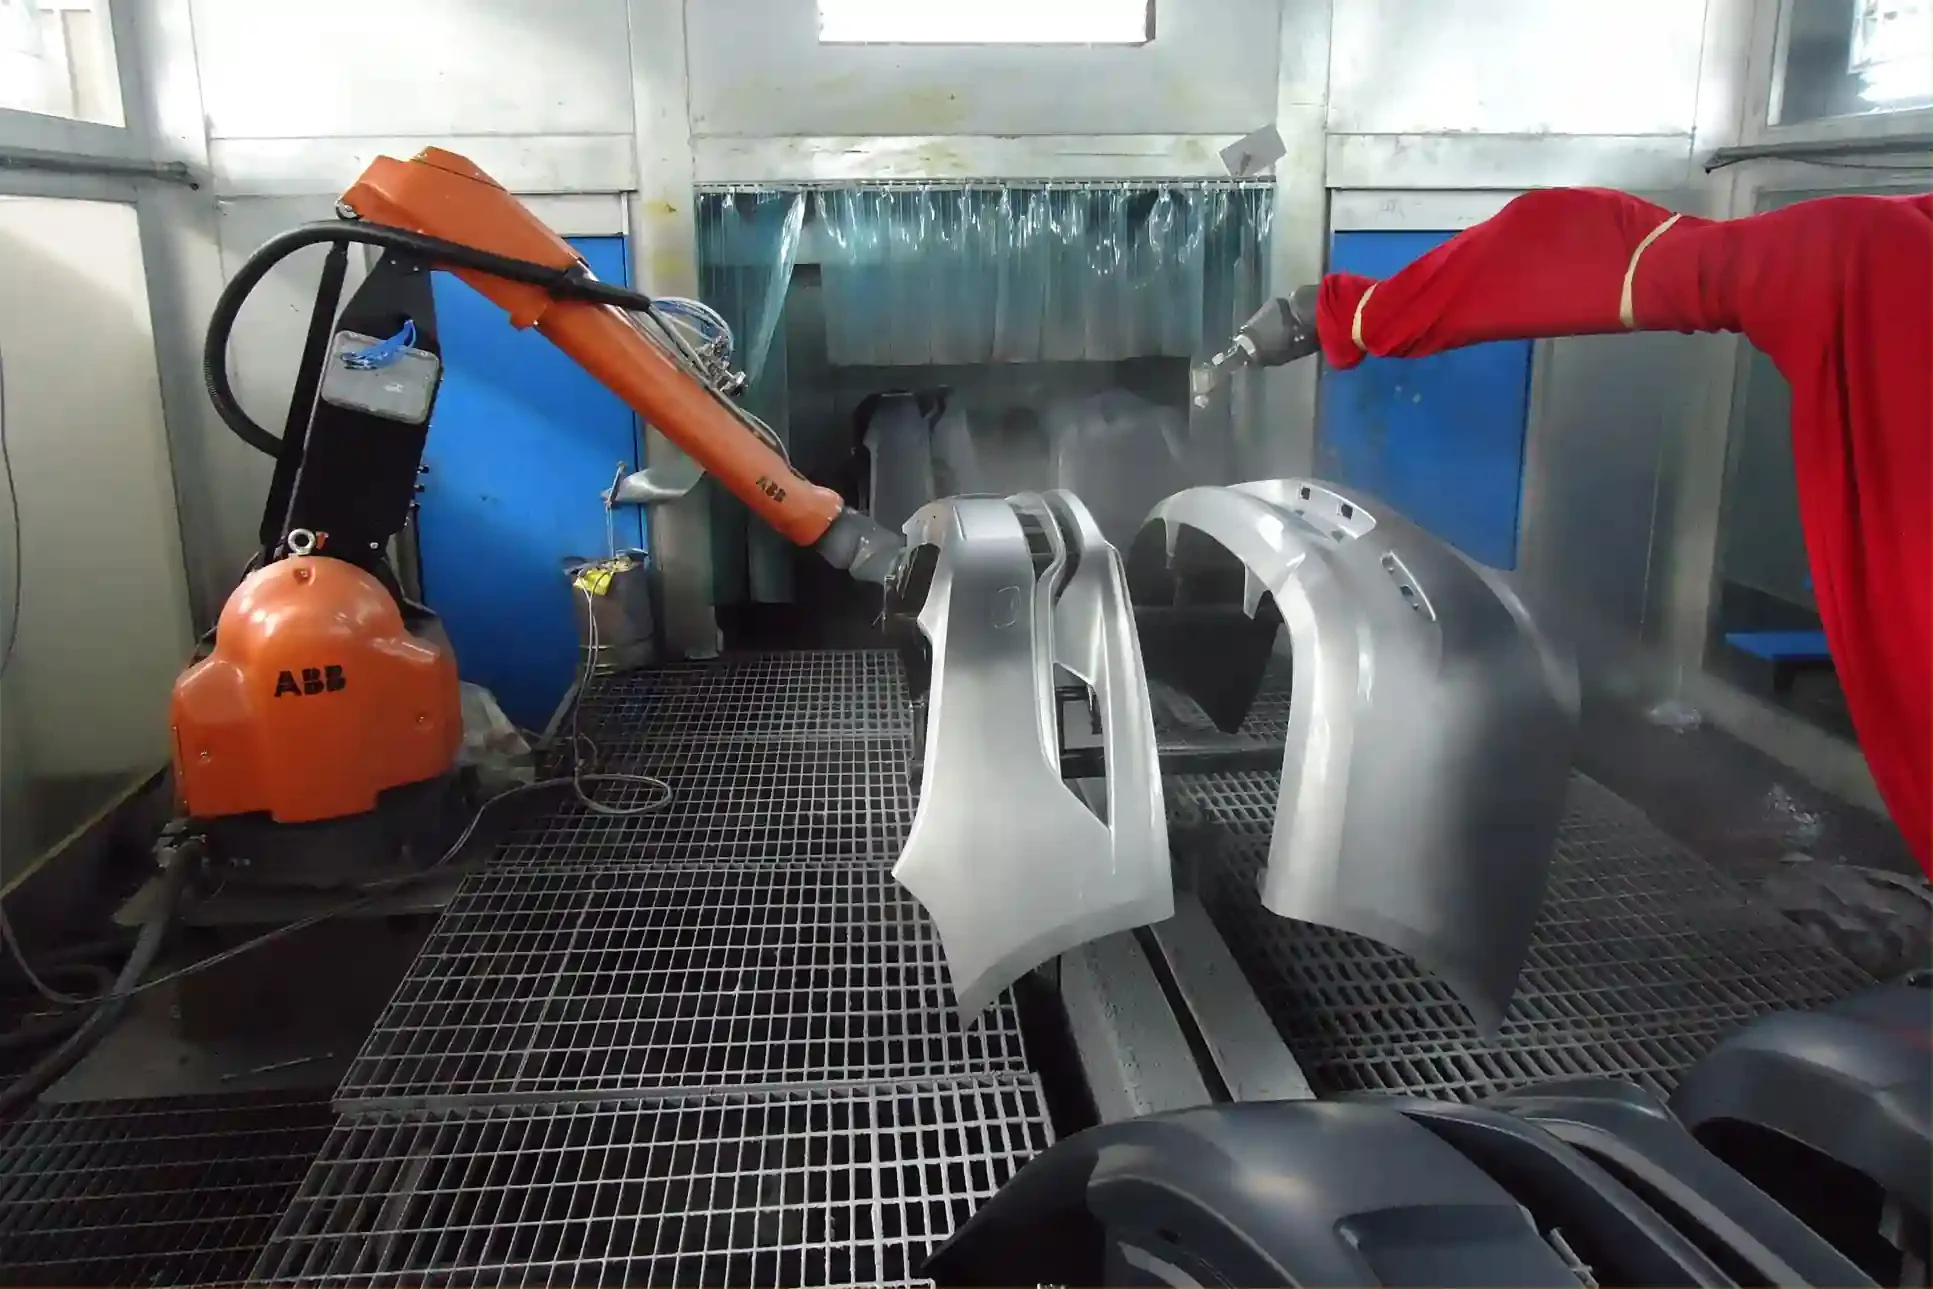
El negro brillante, el color de la carrocería u otros colores se aplican por pulverización en nuestra cabina de pintura. Las piezas pintadas necesitan superficies limpias y sin hundimientos. Lea más en nuestra pintura y acabado de superficies page.
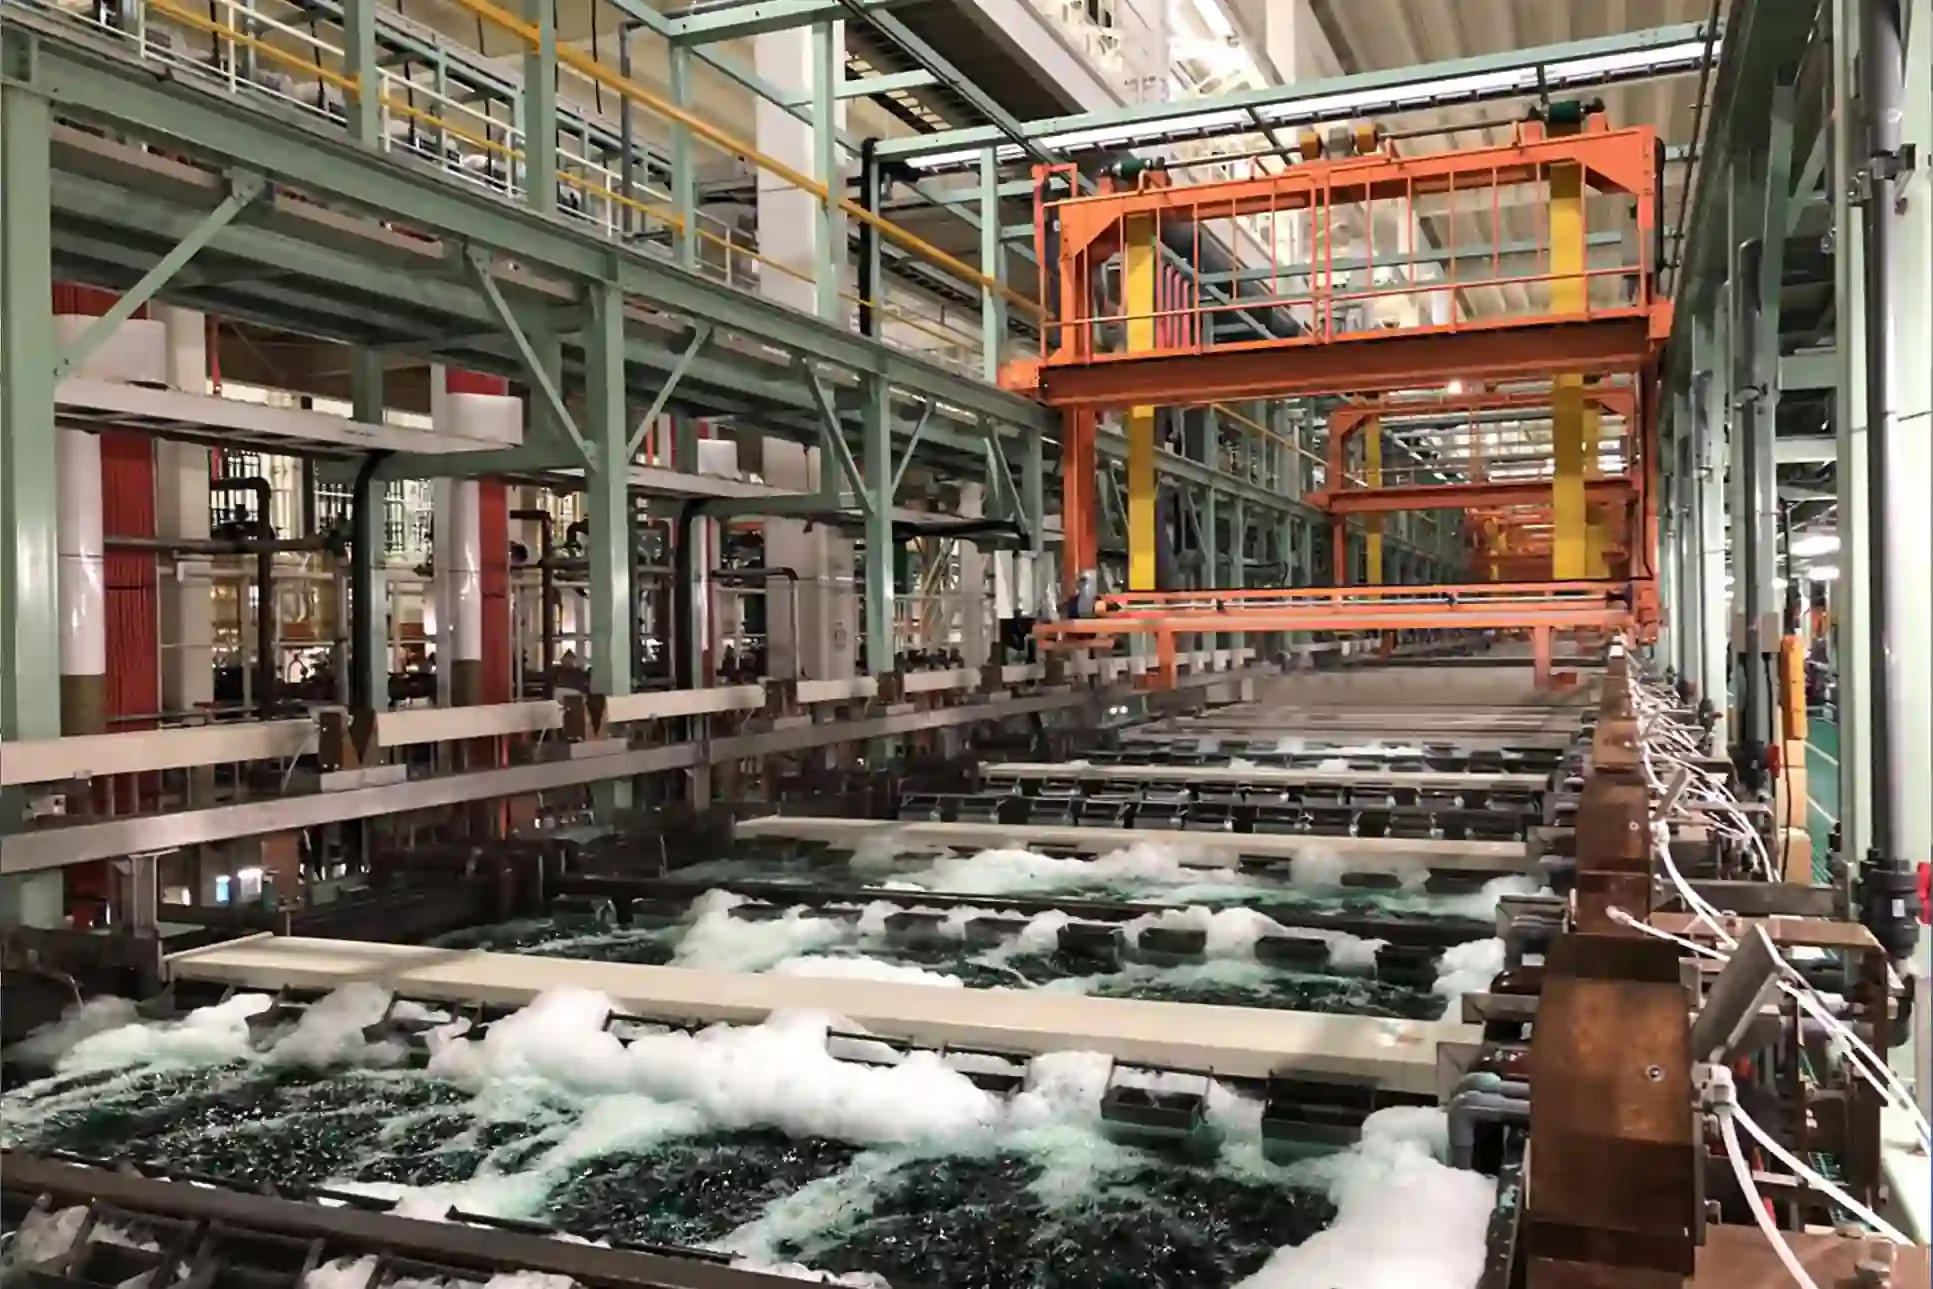
Las barras de parrilla, emblemas y molduras pueden cromarse sobre ABS de grado de galvanoplastia. El diseño de la pieza y el material deben ser aptos para el cromado desde el principio. Consulte cromado sobre plástico.
La mayoría de los defectos provienen del diseño de la pieza, el diseño del molde o los ajustes del proceso. Revisamos el riesgo en el DFM y confirmamos la solución durante las pruebas del molde.

| Defecto | Cómo se ve | Cómo lo prevenimos |
|---|---|---|
| Marcas de hundimiento | Abolladuras poco profundas sobre áreas gruesas o nervios | Espesor de pared uniforme, relación de nervios correcta, presión de empaque adecuada |
| Alabeo | Piezas largas que se comban o tuercen | Enfriamiento equilibrado, disposición de nervios, control de temperatura del molde |
| Rebaba | Película fina de plástico en la línea de partición | Fuerza de cierre correcta, ajuste del molde y mantenimiento |
| Líneas de soldadura | Línea visible donde se encuentran los frentes de fundido | Posición de la compuerta, temperatura del fundido y del molde |
| Disparos cortos | Pieza no completamente llenada | Tamaño de compuerta, ventilación, velocidad de inyección |
| Estrías o vetas plateadas | Vetas plateadas en la superficie | Secado de resina con secadores desecantes |
| Variación de brillo | Brillo desigual en toda la pieza | Temperatura del molde estable y pulido |
Estas son las piezas exteriores que moldeamos con más frecuencia, agrupadas por tamaño de máquina.

Piezas pequeñas que mantienen en su lugar piezas más grandes o rematan un borde. Se producen en máquinas de 90–250 t, a menudo en moldes de múltiples cavidades.
Piezas visibles con detalles finos y buena calidad superficial. Muchas se pintan en negro brillante o se croman después del moldeo. Se producen en máquinas de 250–450 t.
Cubiertas visibles pequeñas que a menudo se pintan o croman. La calidad superficial y el ajuste a la manija se verifican cuidadosamente.
Piezas largas donde la rectitud y el ajuste importan. Se producen en máquinas de 450–800 t con un diseño de enfriamiento cuidadoso para controlar la deformación.
Piezas de estilo con grandes superficies visibles, generalmente pintadas. Los labios frontales se producen en máquinas de 800–1,300 t.
Las piezas más grandes que moldeamos, en máquinas de dos platinas de 1,300–2,500 t.
Moldeamos piezas exteriores para marcas automotrices, marcas de posventa y distribuidores. Algunos compradores traen un diseño terminado; otros necesitan ayuda desde el primer boceto.

Kits de carrocería, alerones, labios y molduras para líneas de productos específicas de vehículos, a menudo combinados con nuestros desarrollo específico por vehículo servicio.
Piezas moldeadas fabricadas según sus planos y estándares, con documentos PPAP. Consulte Piezas automotrices OEM y ODM.
Suministro repetitivo de piezas moldeadas y acabadas bajo su marca, empaquetadas para venta minorista o almacén. Ver marca privada y embalaje.
Comentarios sobre espesor de pared, ángulo de desmoldeo, entradas, líneas de partición y textura antes de cortar el acero.
Nuestro taller de moldes fabrica y mantiene el utillaje. Ver utillaje y muestreo.
Muestras T1 para comprobaciones de ajuste y acabado, con cambios hasta la aprobación.
Inspección de primera pieza contra su plano antes de la producción.
Cuando su programa lo requiera.
Pintura y cromado sin enviar piezas entre proveedores.

Usted envía datos 3D o una muestra. Firmamos un NDA si es necesario y cotizamos el precio del molde y de la pieza.
Nuestros ingenieros envían un informe DFM y acuerdan con usted el material, el acabado y las características críticas.
El molde se fabrica en nuestro taller de moldes y se verifica antes de la primera prueba.
Las primeras piezas de prueba se moldean, se miden y se envían para su revisión y prueba de ajuste.
Tras cualquier cambio, las muestras finales se aprueban con FAI, datos CMM y PPAP si se requiere.
Los parámetros de proceso se bloquean y las piezas se producen con controles en proceso, acabado y empaquetado.
Una solicitud completa obtiene una cotización más rápida y precisa. Si no tiene todo, envíe lo que tenga y le diremos qué falta.
Cantidad de pedido: ofrecemos MOQ bajo en artículos seleccionados. La cantidad exacta depende de la pieza, el material y el acabado y se confirma en su cotización.
Have your injection molding files ready?Send them with the target quantity and we will quote plastic injection molding tooling and parts.
Los compradores a menudo preguntan por qué dos piezas de aspecto similar tienen precios diferentes. Estos son los principales factores de coste, por orden de impacto.
| Factor de costo | Por qué es importante |
|---|---|
| Tamaño y complejidad del molde | Los deslizamientos, elevadores y bloques de acero grandes añaden tiempo de mecanizado |
| Número de cavidades | Más cavidades cuestan más por adelantado pero reducen el precio de la pieza |
| Tamaño de pieza y tonelaje | Las máquinas más grandes cuestan más por hora |
| Tiempo de ciclo | Las paredes gruesas se enfrían lentamente, lo que reduce la producción por hora |
| Material | Las resinas de ingeniería como PC/ABS cuestan más que el PP |
| Acabado | La pintura o el cromado añaden pasos de proceso e inspección |
| Cantidad | Los costes de preparación e inspección se reparten entre más piezas |
Puede reducir el coste manteniendo paredes uniformes, evitando contrasalidas cuando sea posible y eligiendo acabados moldeados para piezas ocultas o texturizadas. Señalamos estos ahorros en el informe DFM.
Many buyers search for an injection molding company in China because of cost and supply chain depth. Price is only part of the decision. These are the questions worth asking any supplier, including us.

At Yirox the answer to the first five is in-house: molding, mold shop, painting and chrome plating are all run in our own factory in Wuxi. Our quality system is certified to ISO 9001 and IATF 16949, and we supply FAI, CMM data and PPAP up to Level 3.
Processes we do not run ourselves, such as sheet metal and aluminum die casting, are handled by partner factories that we manage.
We run 42 injection molding machines with clamp force from 90 to 2,500 tons. Each tonnage group is matched to the size of the parts it molds.

| Fuerza de cierre | Maquinaria | Piezas típicas |
|---|---|---|
| 90–250 t | 12 | Clips, soportes, tiras de acabado pequeñas |
| 250–450 t | 11 | Rejillas, carcasas de espejos, cubiertas de manijas de puertas |
| 450–800 t | 10 | Guardafangos ensanchados, faldones laterales, cuerpos de alerones |
| 800–1.300 t | 5 | Labios frontales, paneles de acabado grandes |
| 1,300–2,500 t (dos platinas) | 4 | Acabado de parachoques, alerones traseros grandes |
Consistent parts come from more than the molding machine. Robots, temperature control and dry resin all reduce variation.

| Equipamiento | Quantity and details |
|---|---|
| Máquinas de doble inyección | 280 t rotary-table, 380 t rotary-table, 530 t rotary-core |
| 2K material combinations | PC+PMMA, ABS+TPE, PC/ABS+TPU |
| Take-out robots | On all 42 machines: 30 three-axis, 12 five-axis |
| In-mold monitoring | 6 machines |
| Controladores de temperatura del molde | 46 |
| Central chiller units | 8 |
| Desiccant dryers | 30 |
| Shifts | Two shifts, 16 hours per day |
| Monthly output | About 1.5 million parts, 520 t of resin |
Robots remove every part the same way, at the same time in the cycle, which keeps cooling and handling consistent. In-mold monitoring on selected machines watches each shot so a bad cycle is caught early.
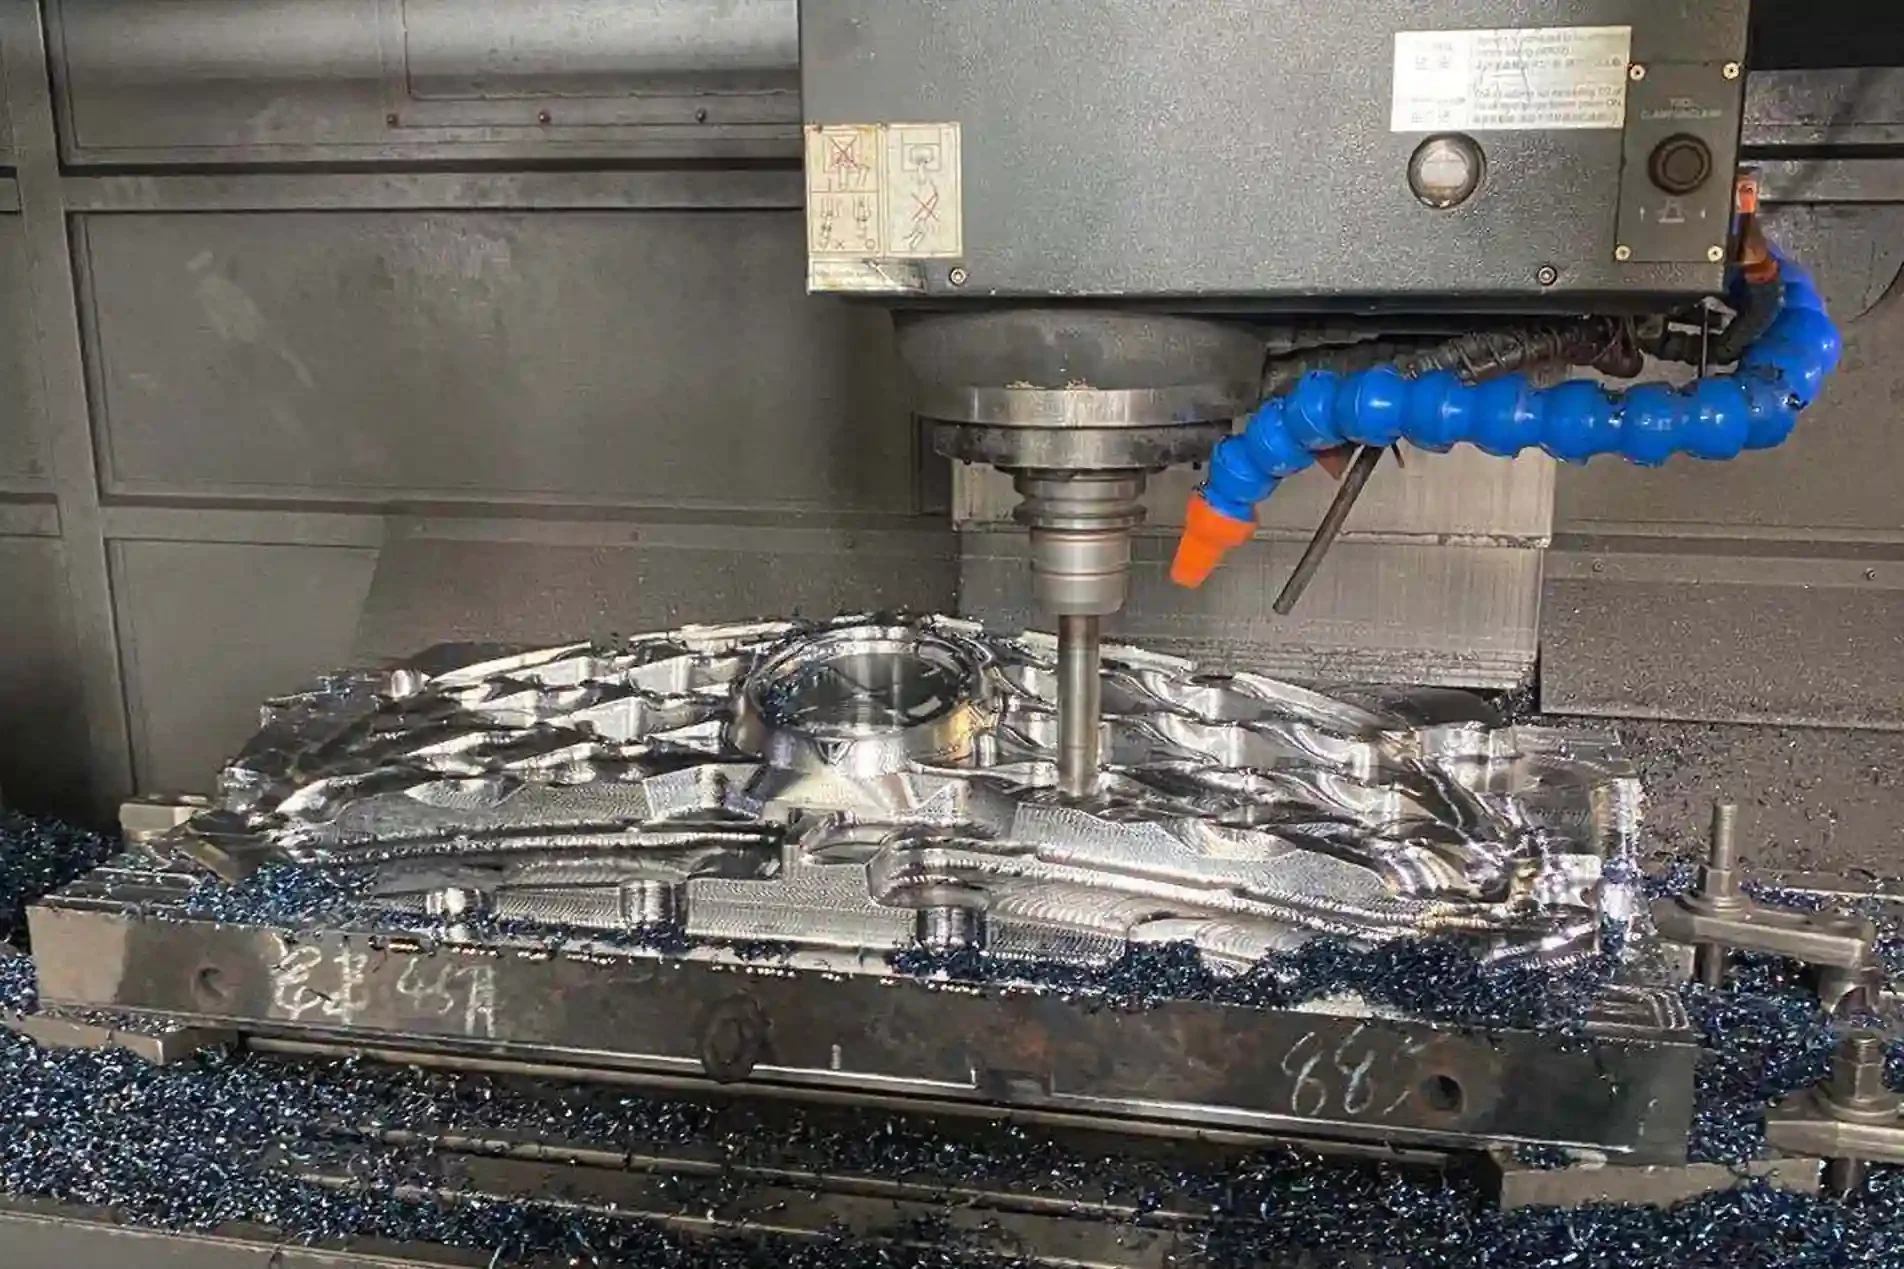
Our mold shop is in the same factory as molding, so tool changes and repairs are fast. It builds 6–8 molds per month, handles molds up to 25 t and uses P20 and H13 steel, with mold life of 300,000–500,000 shots depending on the steel and part.
The mold shop is supported by four 3-axis machining centers (800×500×500 mm, ±0.01 mm), two CNC lathes, two engraving-milling machines, two wire EDM machines, two EDM machines and two surface grinders. Our fixture shop builds checking fixtures with MSA %GRR of 10% or less. See utillaje y muestreo for how molds are developed and approved.

Every molded program has an inspection plan agreed with you. First articles are measured on our CMMs, production parts are checked on checking fixtures, and appearance is checked against an approved sample.

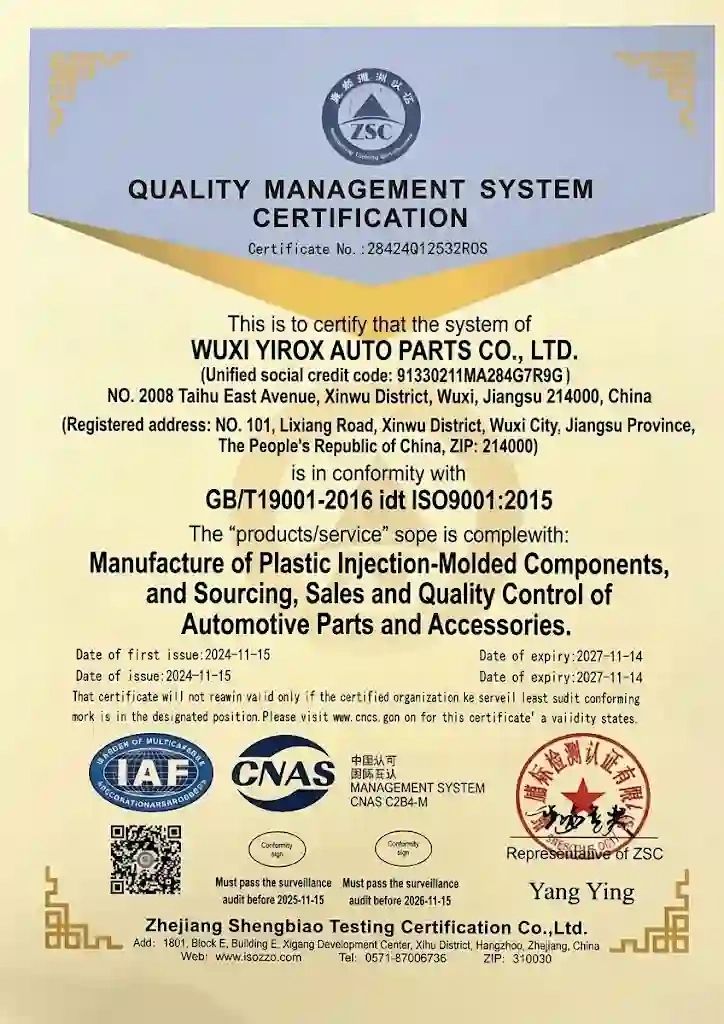
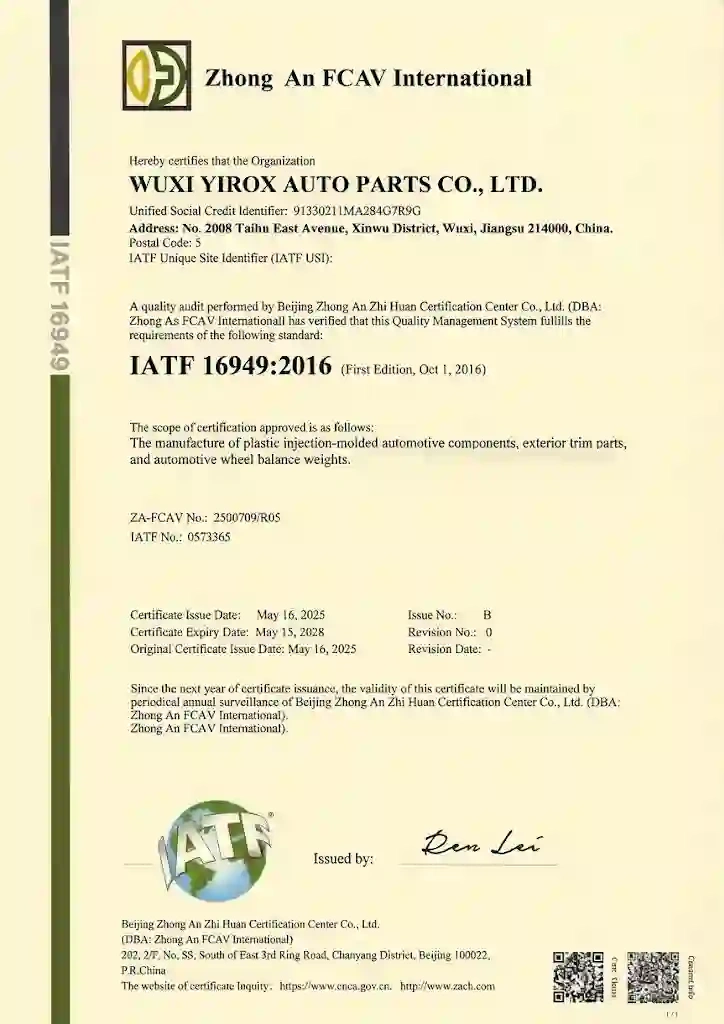
Nuestro sistema de calidad está certificado según ISO 9001 e IATF 16949. Consulte nuestras certificaciones..
90 to 2,500 t covers small clips to bumper trim in one factory.
Painting and chrome plating are in-house.
Mold changes are handled by our own mold shop.
IATF 16949, FAI, CMM and PPAP up to Level 3.
About 20,000 m² factory and partner factories for other processes.
Packing and documents for overseas buyers.
Buyers on the issues we flagged before tooling and how production held up.
“Empezamos con un molde de alerón para probarlos. Señalaron la posición de una línea de soldadura en nuestro plano antes de cotizar, algo que nuestro proveedor anterior había pasado por alto. Tres contenedores después, siguen cotizando el mismo plazo de entrega que realmente cumplen. No fue la cotización más barata que recibimos — la única que dejamos de revisar.”
“We had been through a frustrating mold project with another supplier, so we were cautious this time. Having the sample inspection records and dimensions available made a real difference. We could review the actual parts instead of relying on promises.”
Names and companies withheld at the customer’s request.
El costo tiene dos partes: el molde y el precio por pieza. El costo del molde depende del tamaño de la pieza, la complejidad, el número de cavidades y el acero. El precio de la pieza depende del material, el tiempo de ciclo, el acabado y la cantidad. Envíenos su CAD o una muestra y le cotizaremos ambos.
El moldeo por inyección personalizado fabrica una pieza según su propio diseño, utilizando un molde construido para esa pieza. Las piezas estándar provienen de moldes existentes. La mayor parte de nuestro trabajo es el moldeo personalizado de piezas exteriores.
El tonelaje depende principalmente del área proyectada de la pieza y del material. Los clips pequeños se producen en máquinas de 90–250 t, mientras que los embellecedores de parachoques y los alerones traseros grandes necesitan máquinas de dos platos de 1.300–2.500 t. Elegimos la máquina durante el DFM.
Sí. Tenemos tres máquinas de dos inyecciones (280 t, 380 t y 530 t) y combinaciones de moldes como PC+PMMA, ABS+TPE y PC/ABS+TPU.
Nuestro estándar es de ±1,0 mm, con ±0,5 mm en características críticas y ±0,1 mm en costuras. El peso de la pieza se mantiene en ±1 g.
La propiedad del molde se acuerda en la cotización y el contrato de cada proyecto. Consulte nuestra página de utillaje y muestreo para más detalles.
Ofrecemos un MOQ bajo en artículos seleccionados. La cantidad para su pieza se confirma en su cotización.
DFM significa diseño para fabricación. Es una revisión del diseño de tu pieza antes de construir el molde, verificando el grosor de pared, el ángulo de desmoldeo, las nervaduras, las entradas, las líneas de partición y la textura para que la pieza se moldee limpiamente y encaje. Todo molde Yirox comienza con un informe de DFM.
Sí. Moldeamos PC y PC/ABS, así como ABS, PP, PP modificado, TPO y ASA. El PC/ABS no es apto para cromado; las piezas cromadas utilizan ABS de grado para galvanoplastia.
Sí. Podemos firmar un NDA antes de que compartas planos o muestras.
Send your CAD files, drawings or a sample part. We will reply with a DFM review and a quote for the mold and parts.