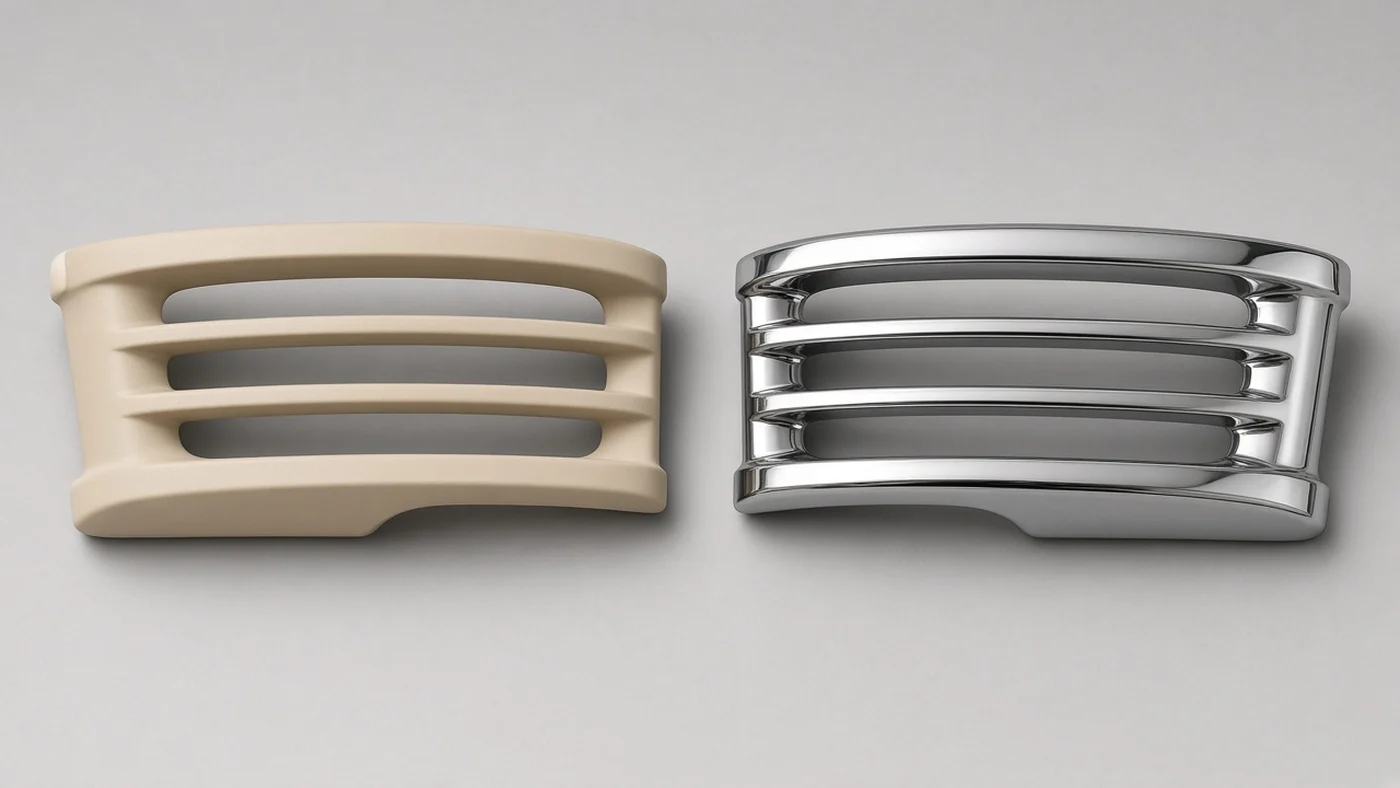
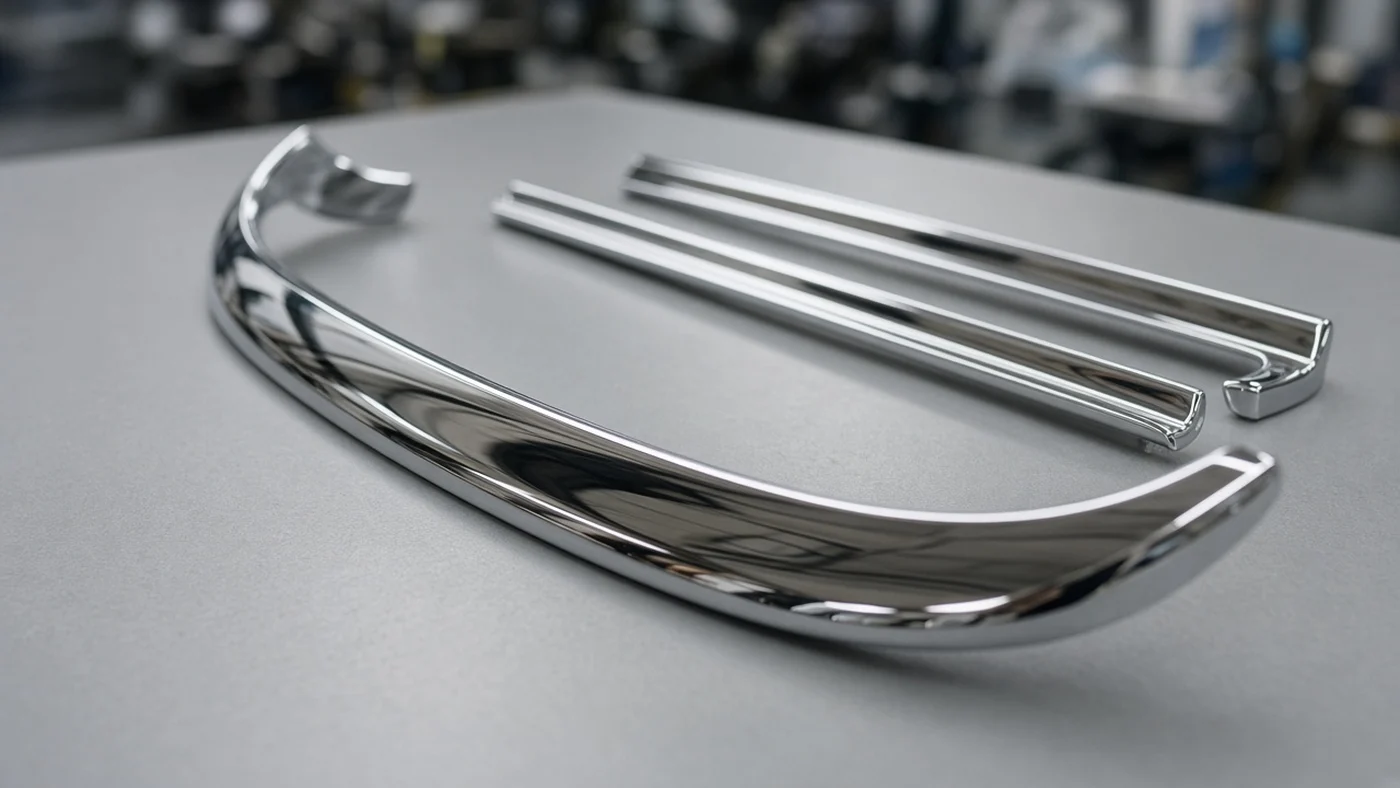
Cromado decorativo sobre plástico para rejillas, molduras, cubiertas de manillas de puerta y carcasas de espejos. Yirox dispone de su propia línea de cromado automática de bastidores con 28 tanques, que recubre con cobre, níquel y cromo trivalente piezas de ABS apto para galvanoplastia moldeadas en la misma fábrica de Wuxi.
| Artículo | Capacidad de Yirox |
|---|---|
| Línea de galvanoplastia | 1 línea de cromado automática de bastidores, 28 tanques, interna |
| Proceso | Níquel químico → cobre pirofosfato → níquel semibrillante → níquel brillante → níquel microporoso → cromo |
| Espesor de capa | Cobre 18–22 μm, níquel 12–18 μm, cromo 0,2–0,3 μm; total 32 μm o más |
| Tipo de cromo | Cromo trivalente como estándar; hexavalente solo bajo solicitud por escrito |
| Prueba de corrosión | CASS 48 h sin ampollas |
| Ciclo térmico | −30 ↔ 80 °C, 4 ciclos |
| Sustrato | ABS apto para galvanoplastia (equivalente a PA-727 / HR-500); el PC/ABS ordinario no es adecuado |
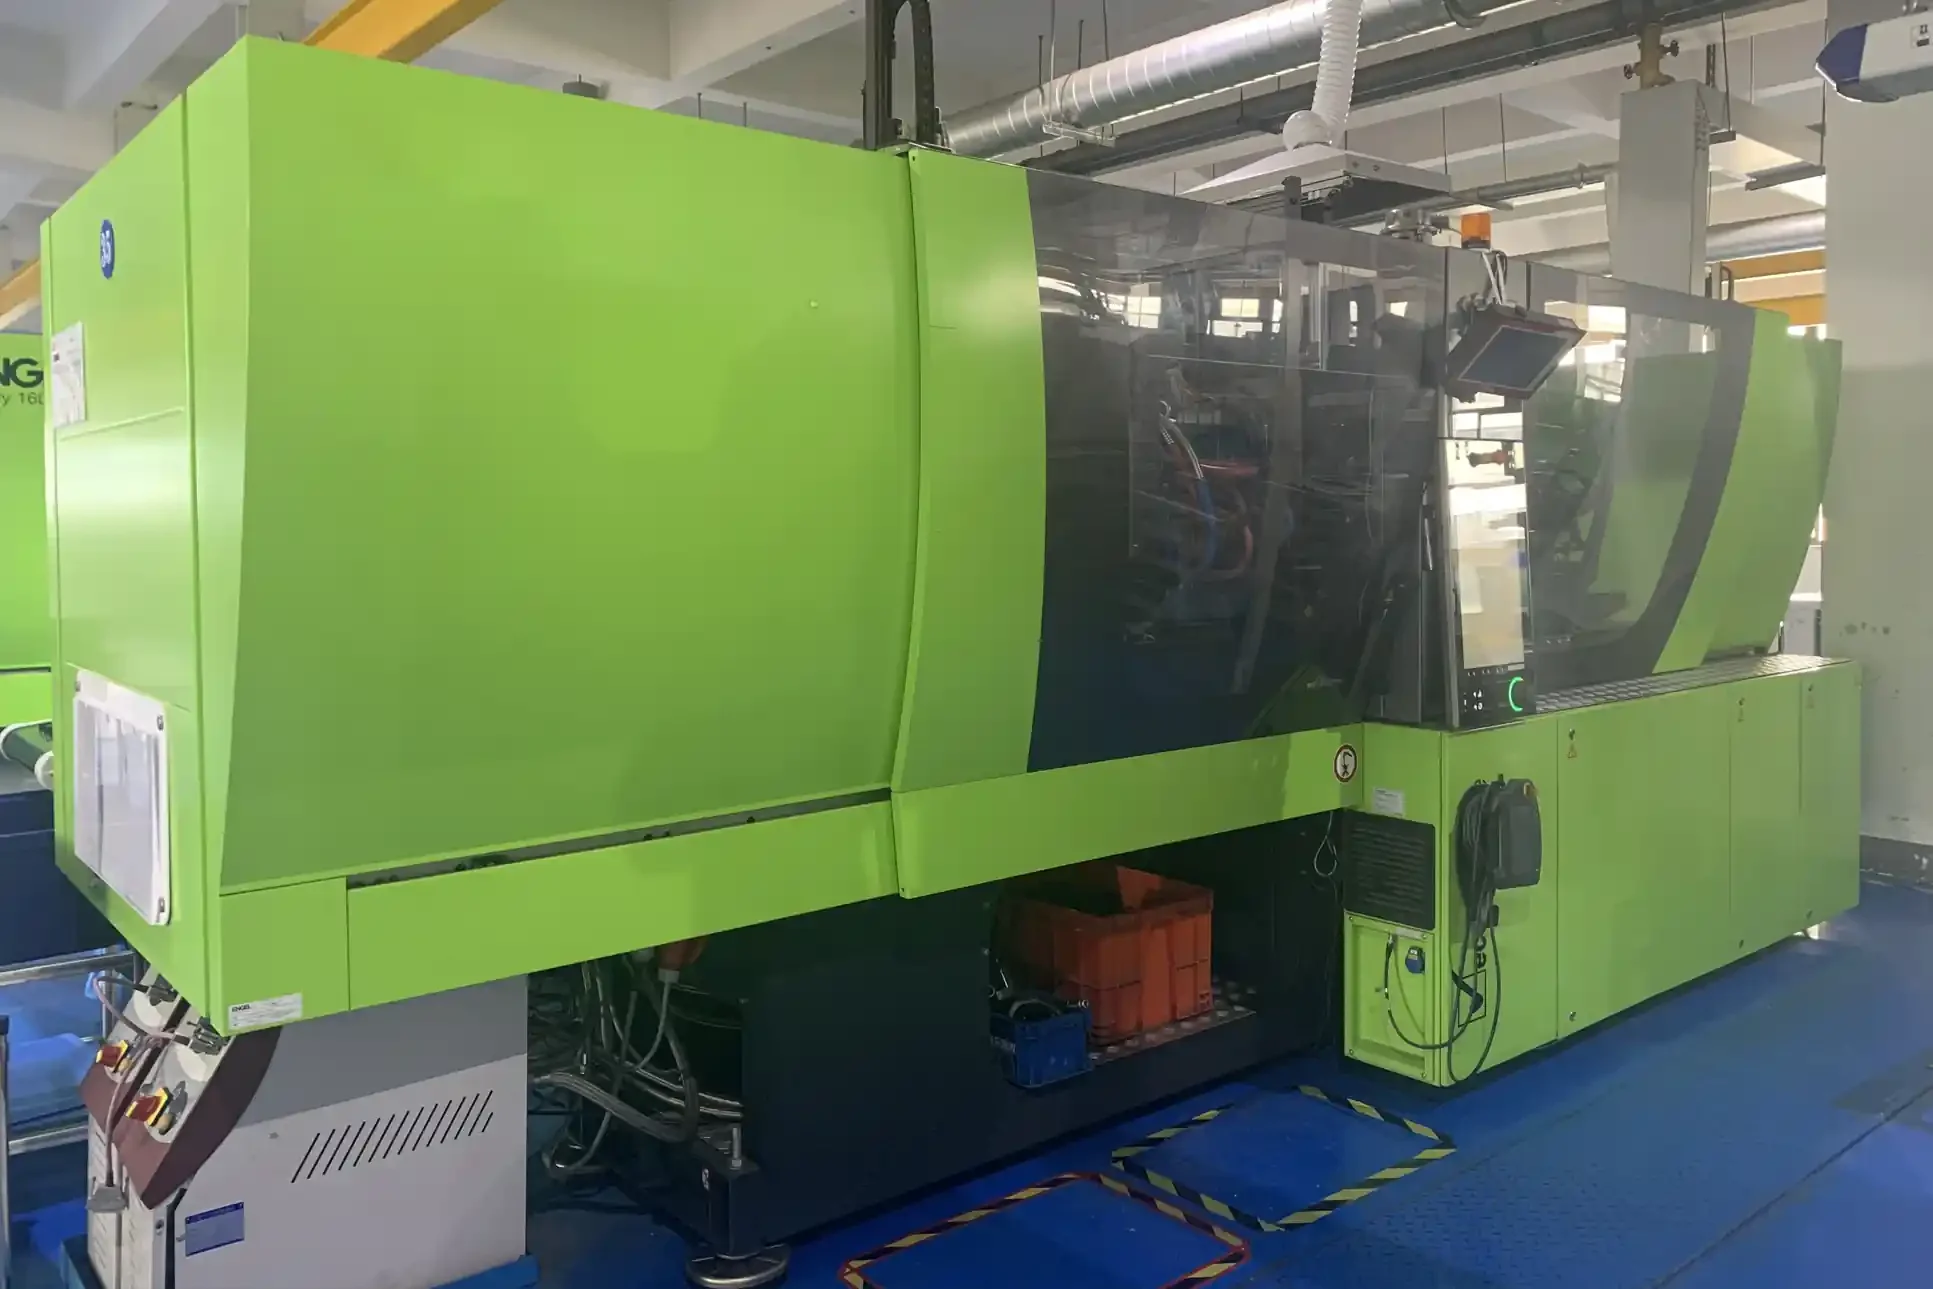
| Moldeo | Piezas moldeadas internamente en 42 máquinas, 90–2.500 t |
| Tamaño de pedido | MOQ bajo en artículos seleccionados; confirmado en su cotización |
El cromado sobre plástico, también llamado galvanoplastia sobre plásticos (POP) o electrogalvanoplastia de plásticos, aplica un fino recubrimiento metálico sobre una pieza de plástico moldeada para que parezca cromo pulido. La pieza se mantiene ligera y libre de corrosión por debajo, pero la superficie tiene el acabado brillante y reflectante que los compradores esperan en rejillas, emblemas y molduras.
El cromado de piezas de plástico de esta forma ofrece el aspecto de metal brillante con una fracción del peso del metal. La mayor parte de lo que recubrimos es ABS cromado, acabado con cromado trivalente.
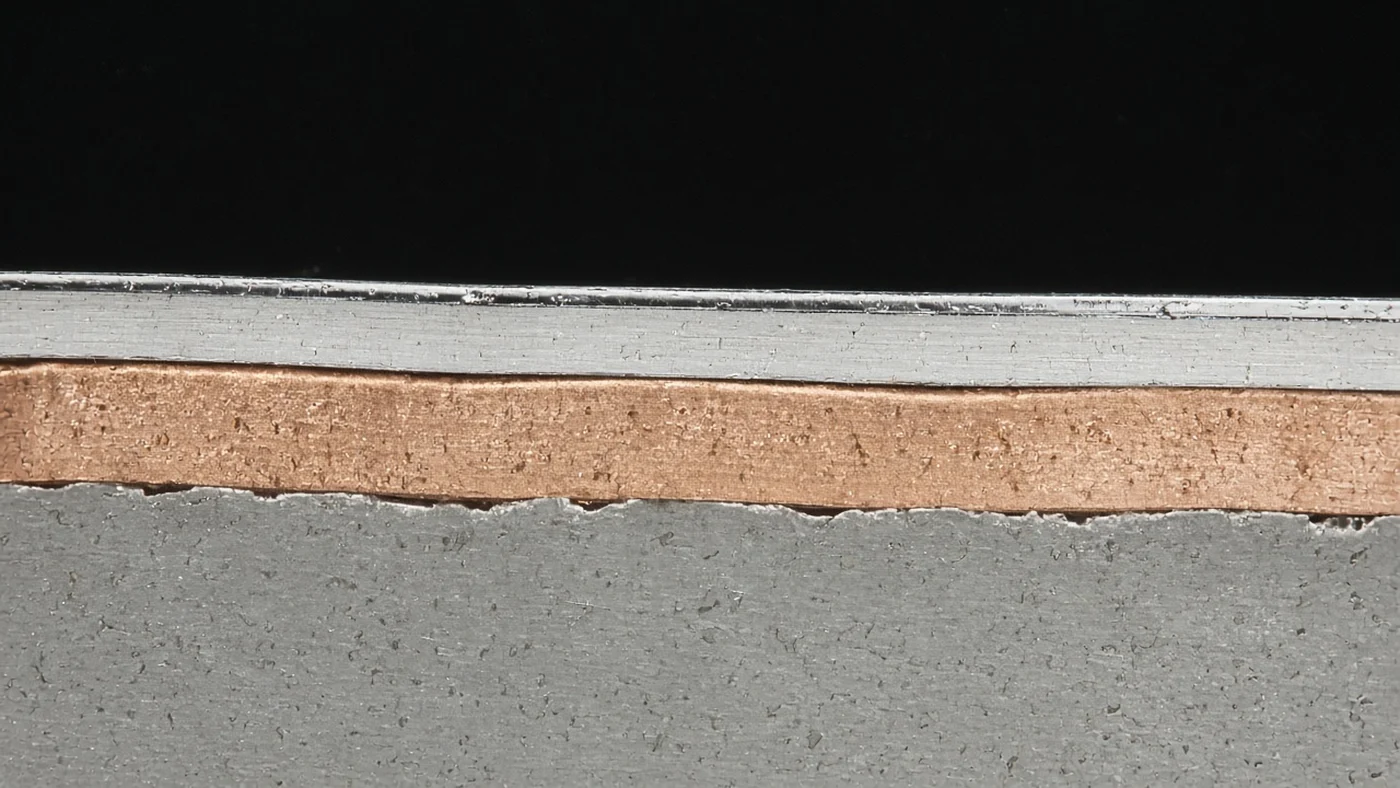
El plástico no conduce la electricidad, por lo que no puede entrar directamente en un baño de cromo como el acero. La superficie se graba primero y se le aplica una fina capa química de metal. Después, el cobre, el níquel y el cromo se acumulan mediante electrogalvanoplastia. El resultado es un recubrimiento por capas donde cada metal tiene una función: el cobre nivela la superficie, el níquel aporta brillo y resistencia a la corrosión, y el cromo aporta el color y la dureza finales.
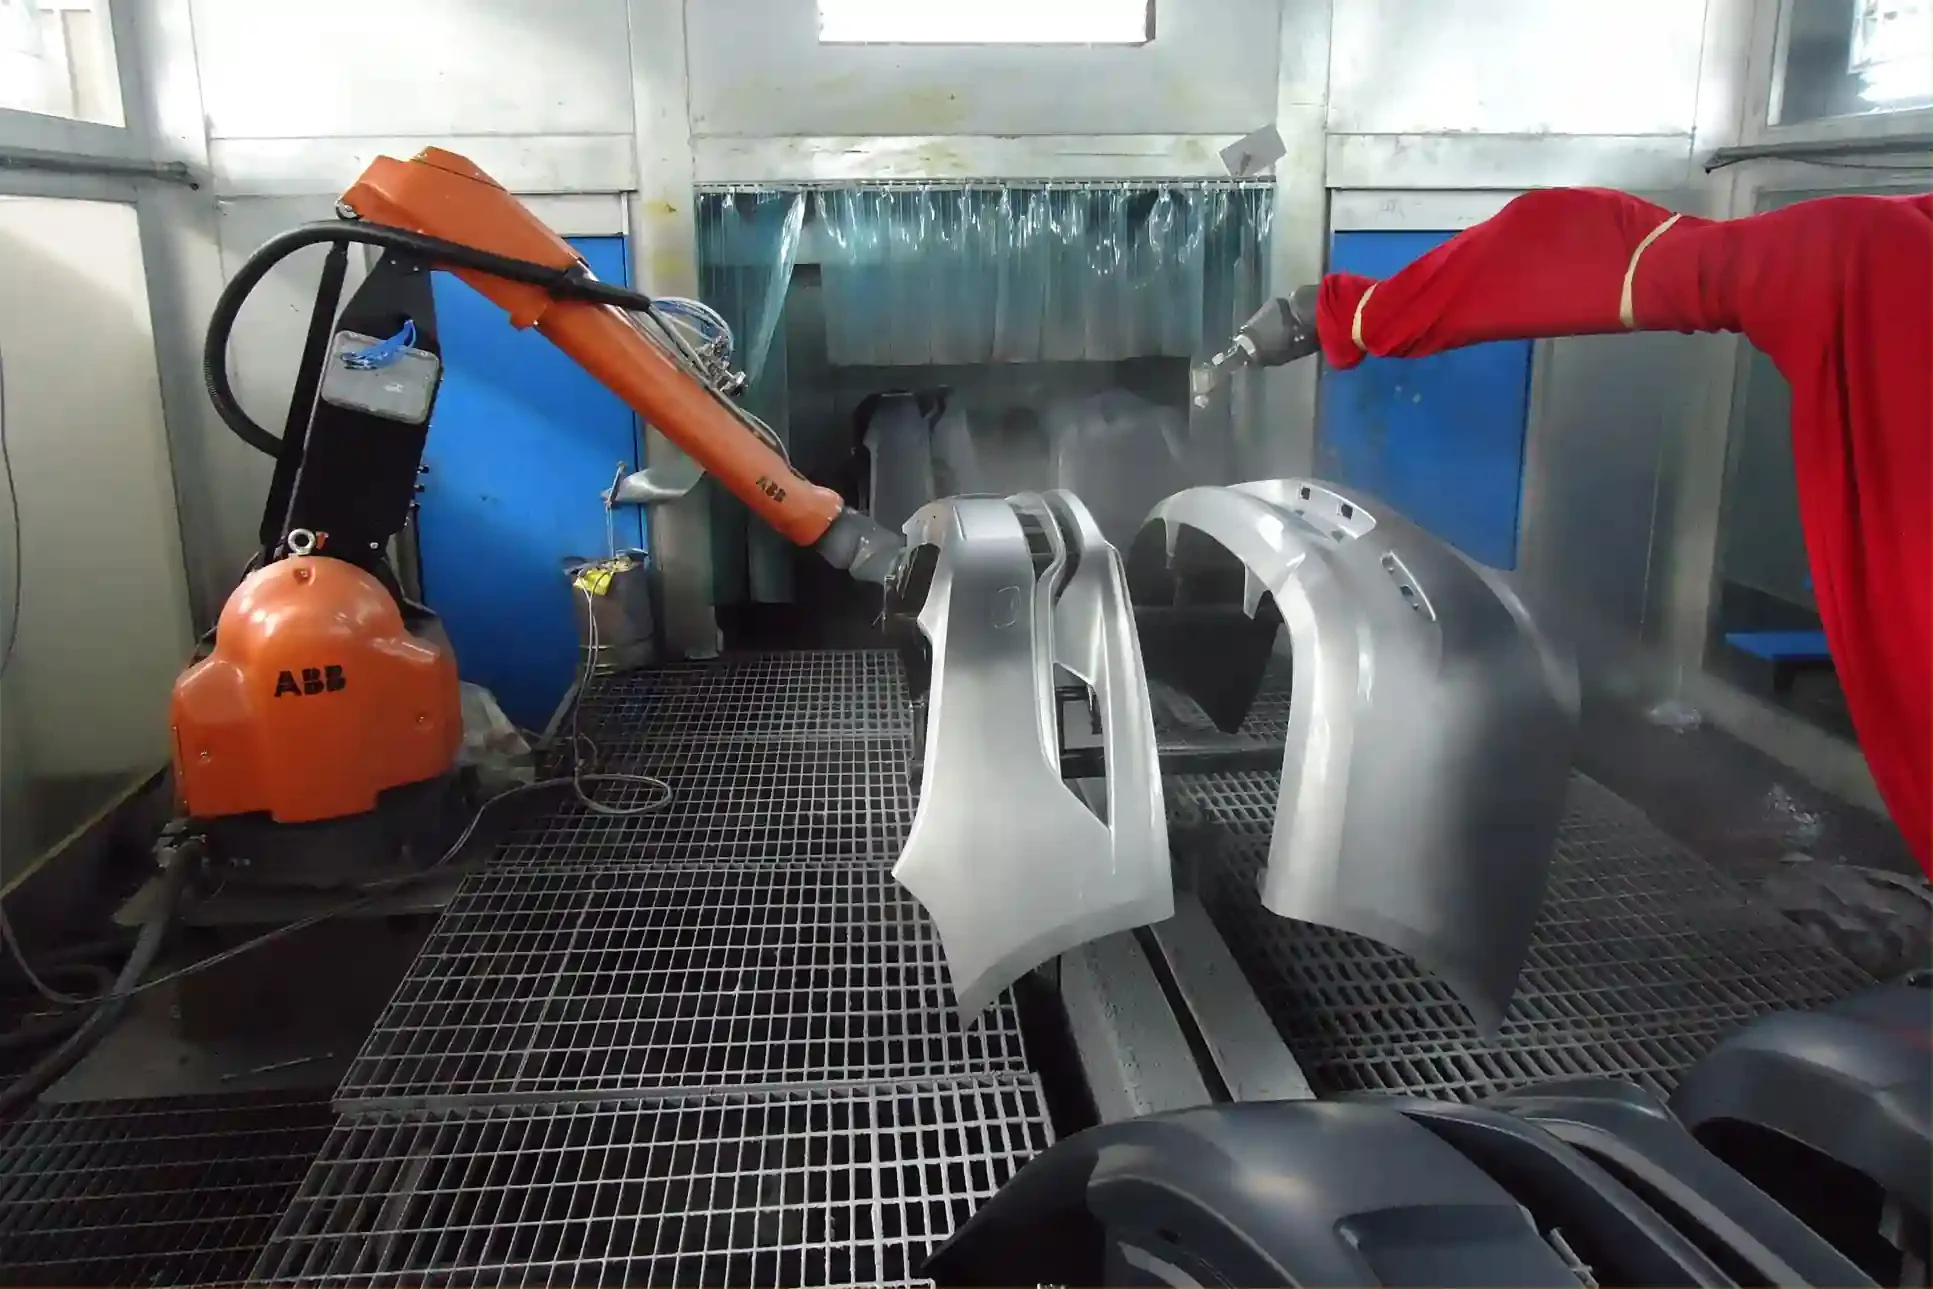
Nuestra línea recubre piezas en bastidores movidos automáticamente por un pórtico entre 28 tanques. Los enjuagues y las etapas de activación se intercalan entre las etapas principales que se indican a continuación.

La superficie de ABS se graba para que el metal pueda anclarse a ella, y luego se activa para recibir la primera capa de metal.
Se deposita una fina capa de níquel químicamente, sin corriente, para que el plástico se vuelva conductor.
El cobre forma una capa base dúctil y niveladora de 18–22 μm que absorbe la tensión entre el plástico y el metal.
Dos capas de níquel aportan protección contra la corrosión y brillo. El níquel total es de 12–18 μm.
Una fina capa de níquel con poros diminutos distribuye la corrosión por la superficie para que no ataque un solo punto.
Una capa final de cromo de 0,2–0,3 μm proporciona el color, la dureza y la resistencia al deslustre del cromo.
Los compradores a veces comparan las piezas cromadas solo por lo brillantes que se ven el primer día. La apariencia a largo plazo depende de la construcción de capas subyacente. Muy poco cobre y el recubrimiento puede agrietarse cuando el plástico se expande y se contrae. Muy poco níquel y la corrosión alcanza el cobre. Nuestra construcción estándar es un total de 32 μm o más.

| Capa | Grosor | Función |
|---|---|---|
| Cobre | 18–22 μm | Nivela la superficie y absorbe la tensión térmica |
| Níquel (semibrillante, brillante, microporoso) | 12–18 μm | Resistencia a la corrosión y brillo |
| Cromo | 0,2–0,3 μm | Color, dureza y resistencia al deslustre |
| Total | 32 μm o más | Construcción total mínima |
El cromo decorativo se puede depositar a partir de un baño de cromo trivalente o hexavalente. El cromo hexavalente es el proceso más antiguo y proporciona un color ligeramente más azul y brillante. El cromo trivalente se usa ampliamente hoy en día porque es menos peligroso en el proceso de galvanoplastia.
Yirox utiliza cromo trivalente como estándar. El cromo hexavalente se usa solo cuando un cliente lo solicita por escrito, por ejemplo, para igualar una pieza existente. Si vende en mercados con restricciones químicas, indíquenoslo en la etapa de cotización para que podamos confirmar el proceso y los documentos correctos.
No todos los plásticos se pueden cromar. El paso de grabado actúa sobre el butadieno en el ABS, por lo que el material debe ser un ABS de grado para galvanoplastia con la estructura adecuada.

| Material | ¿Adecuado para galvanoplastia? | Notas |
|---|---|---|
| ABS de grado para galvanoplastia (equivalente a PA-727 / HR-500) | Sí | Nuestro sustrato estándar para piezas cromadas |
| ABS de uso general | No recomendado | La adhesión y la apariencia pueden ser inconsistentes |
| PC/ABS ordinario | No | No adecuado en nuestra línea |
| PP, TPO, ASA | No | Use pintura o un acabado moldeado en su lugar |
Si una pieza necesita cromo en algunas áreas y pintura o textura en otras, podemos discutir el enmascaramiento o un diseño de dos partes durante el DFM.
La galvanoplastia copia cada detalle de la superficie moldeada y añade una fina y rígida piel metálica. Los diseños que funcionan bien para pintura pueden fallar en la galvanoplastia. Estas son pautas generales para piezas galvanizadas.

La corriente se concentra en los bordes afilados, que acumulan metal grueso, mientras que los recesos profundos reciben menos. Los bordes redondeados y las formas poco profundas se galvanizan de manera más uniforme.
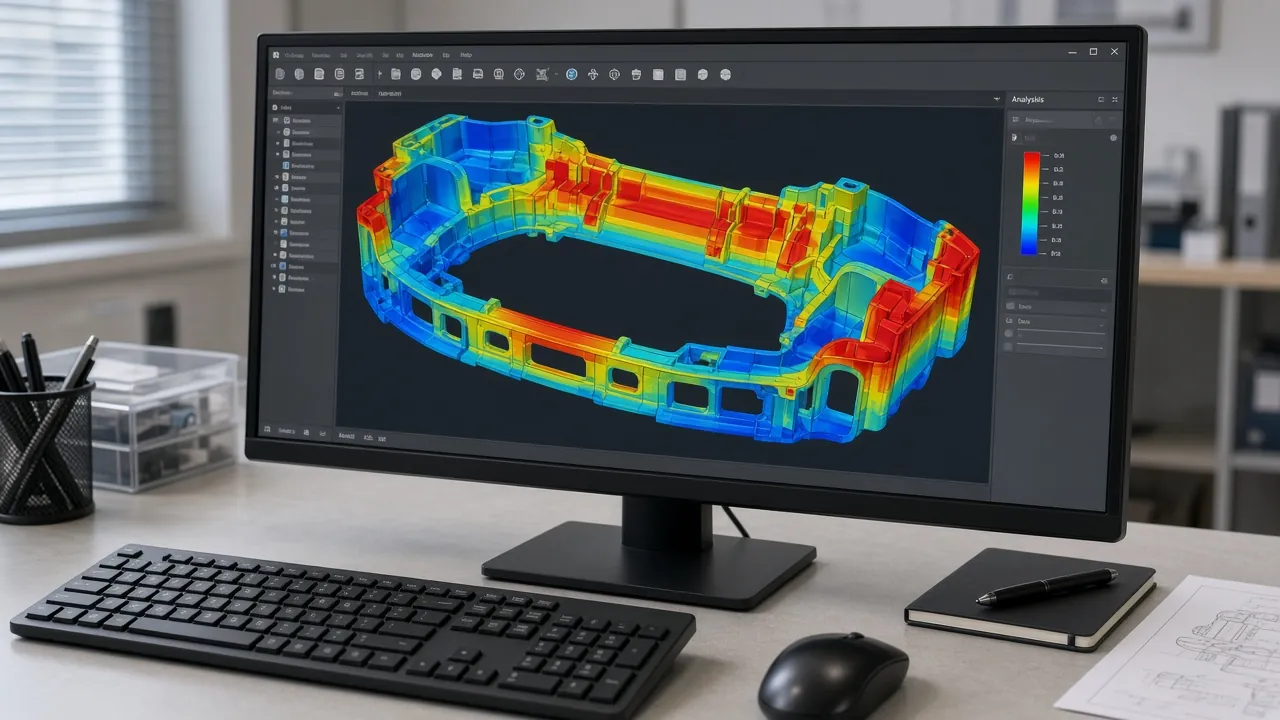
Las marcas de hundimiento y las líneas de flujo se magnifican con el cromo brillante. El espesor uniforme de la pared y las compuertas bien colocadas son esenciales.
Cada pieza se sostiene en un bastidor mediante puntos de contacto. Estos puntos deben estar en caras ocultas, y la pieza debe colgar de modo que la solución drene.
La tensión moldeada puede causar una mala adhesión o ampollas. La temperatura del molde y los ajustes de inyección se ajustan para piezas galvanizadas, y las moldeamos en nuestra propia fábrica.
La galvanoplastia añade aproximadamente 32 μm o más. Los ajustes de clip o encaje a presión deben tenerlo en cuenta.
| Ventajas | Limitaciones |
|---|---|
| Aspecto de cromo brillante a una fracción del peso del metal | Solo el ABS de grado para galvanoplastia es adecuado en nuestra línea |
| Sin óxido en el sustrato | Las reglas de diseño son más estrictas que para la pintura |
| Formas complejas moldeadas en una sola pieza | Los puntos de sujeción deben planificarse en caras ocultas |
| Acabado consistente en toda una gama de productos | El plateado dañado no se puede retocar como la pintura |
El cromado no es la única forma de dar a una pieza un aspecto metálico. Esta comparación ayuda a decidir qué acabado se adapta a su producto.

| Acabado | Apariencia | Durabilidad | Mejor para |
|---|---|---|---|
| Cromado sobre ABS | Cromo espejo real | Alto, con la construcción de capas y los ensayos adecuados | Rejillas, molduras, cubiertas de manetas |
| Pintura metálica o plateada | Metálico pintado, no espejo | Bueno con barniz de acabado | Piezas donde no se requiere un aspecto cromado |
| Pintura negra brillante | Negro piano | Bueno con barniz de acabado | Estilos en negro y looks sin cromo |
| Color moldeado en masa | Color natural de la resina | Depende de la resina | Piezas ocultas o texturizadas de bajo coste |
Algunos compradores quieren lo contrario del cromo: molduras negras para sustituir el cromo de fábrica. Para esas piezas, consulte la pintura negra brillante en nuestra pintura y acabado de superficies page.
La mayoría de estos se previenen en el diseño y el moldeo, no en el tanque de plateado. Por eso revisamos las piezas plateadas en el DFM y las moldeamos con ajustes para baja tensión.
| Defecto | Cómo se ve | Causa típica |
|---|---|---|
| Ampollamiento | Pequeñas burbujas bajo el plateado | Mala adherencia por tensión de moldeo o decapado |
| Picaduras | Pequeños agujeros en la superficie | Contaminación o gas en la superficie durante el plateado |
| Quemado | Bordes mates y rugosos | Exceso de corriente en bordes afilados |
| Zonas mates | Bajo brillo en rehundidos | Baja corriente en cavidades profundas |
| Marcas de sujeción | Pequeños puntos sin platear | Puntos de contacto en caras visibles |
| Agrietamiento | Grietas finas en el recubrimiento | Capa de cobre fina o tensión térmica |

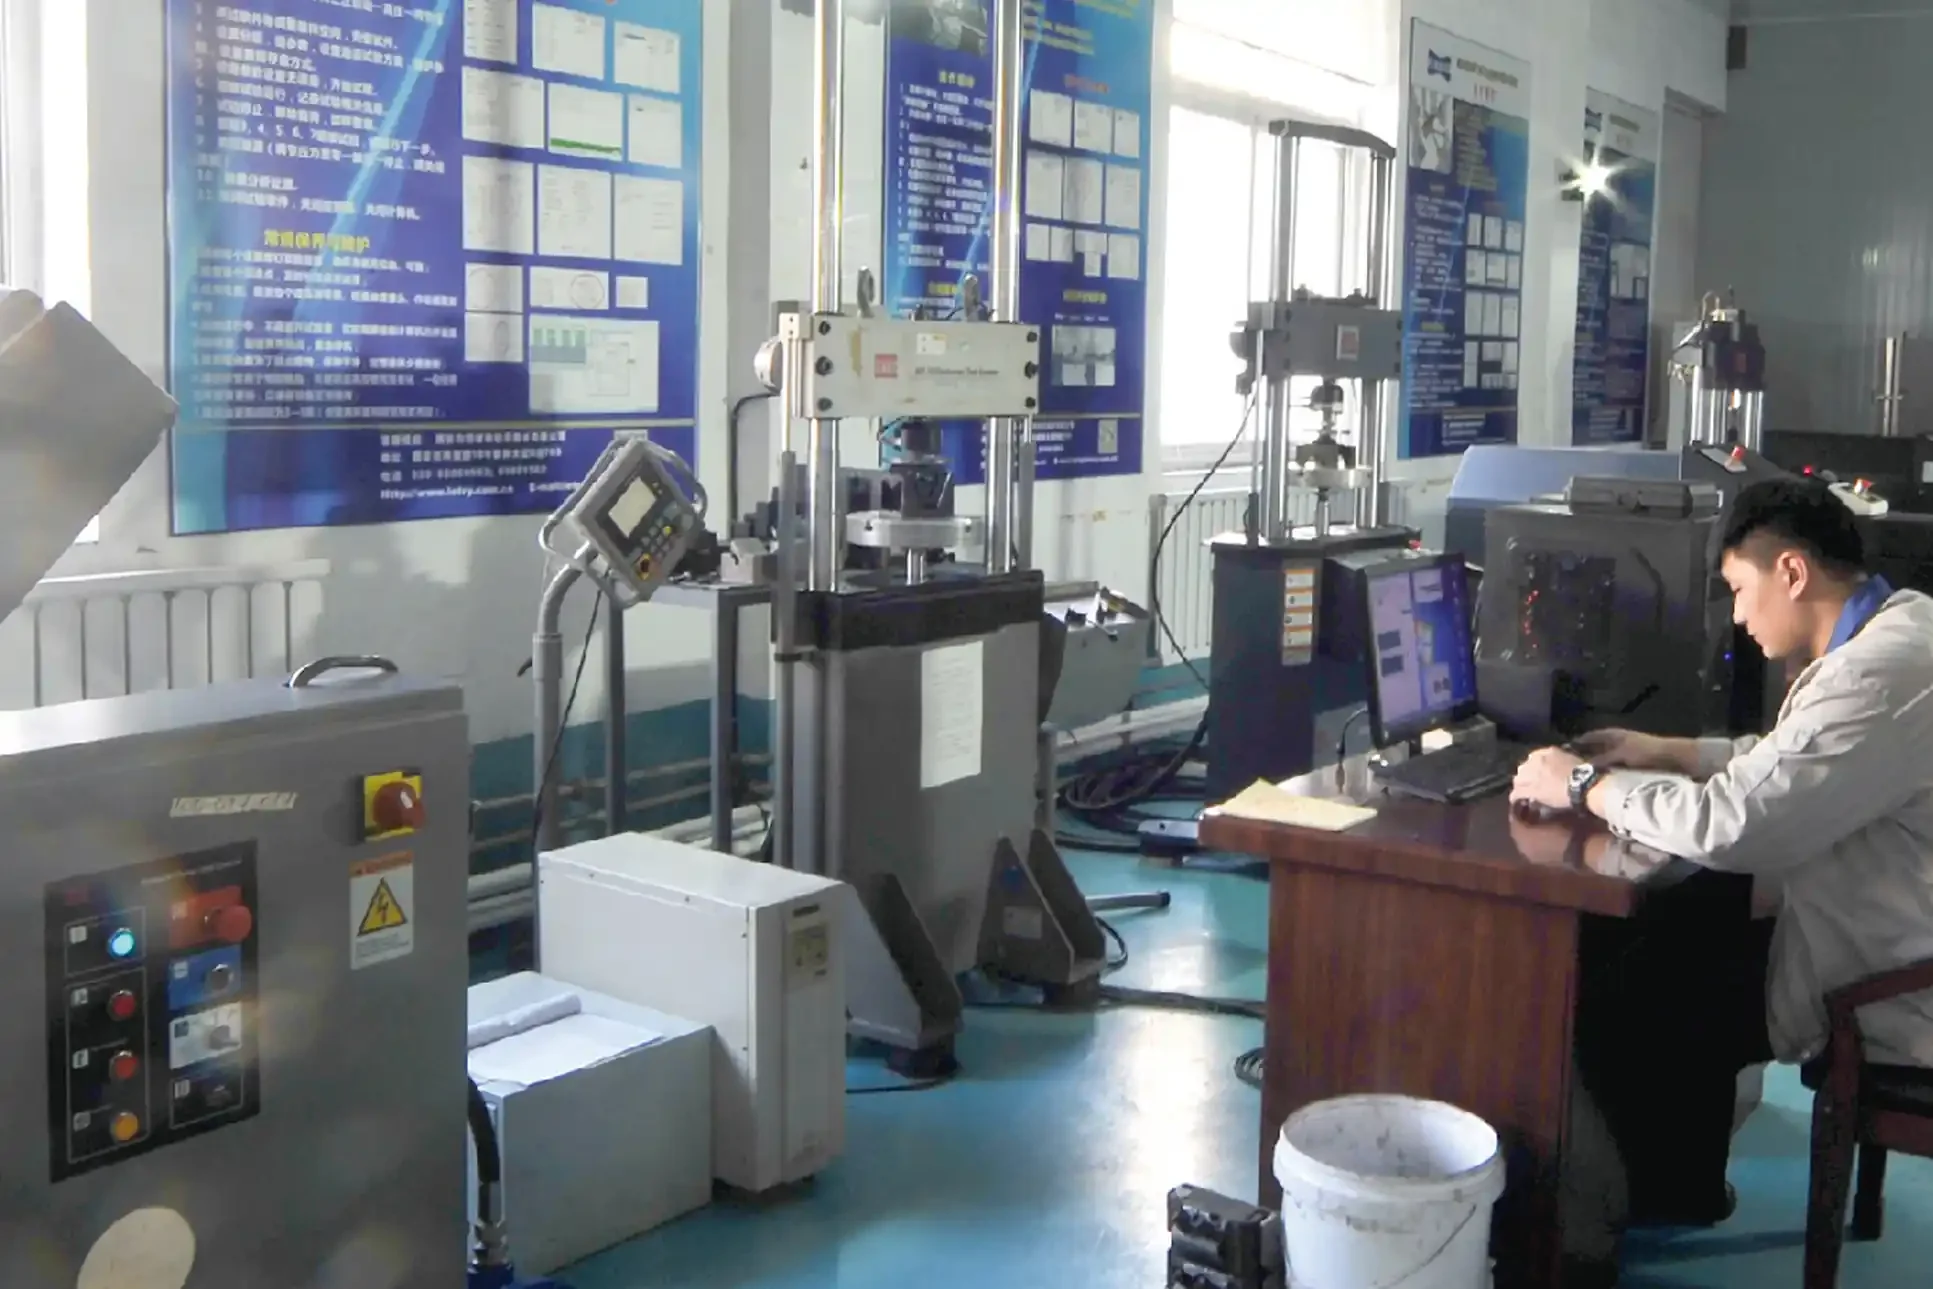
Niebla salina acética acelerada con cobre. Nuestro estándar es de 48 horas sin ampollamiento. SGS o CTI también pueden realizar CASS 24/48 h y niebla salina neutra según ASTM B117.
Las piezas se someten a ciclos entre −30 °C y 80 °C durante 4 ciclos para comprobar que el recubrimiento no se agrieta ni se despega a medida que el plástico se expande y contrae.
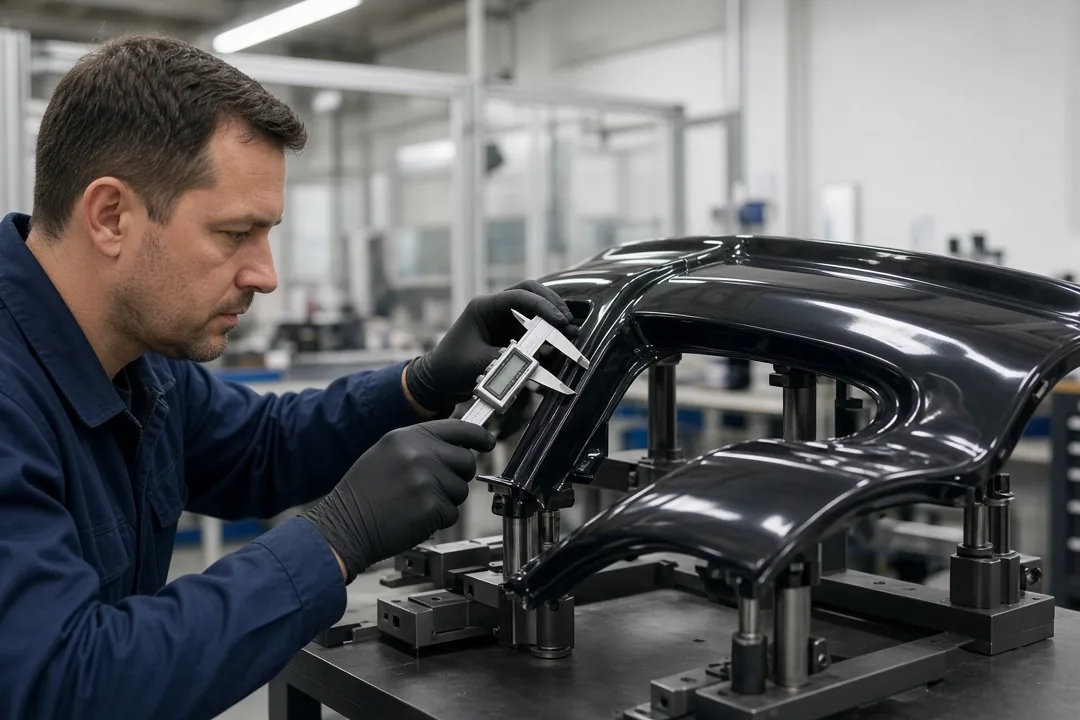
La construcción de cobre, níquel y cromo se establece en la hoja de proceso y se comprueba en muestras frente al mínimo de 32 μm.
La adherencia del plateado se comprueba en muestras, con ensayos externalizados según ISO 2409 / ASTM D3359 cuando su estándar lo requiera.
Cada pieza se revisa en busca de picaduras, quemaduras, zonas opacas y marcas de bastidor comparándola con una muestra maestra aprobada.
Have a test standard to meet?Tell us the tests your customer requires and we will confirm the test plan for your chrome plating on plastic parts.
Estas piezas exteriores son candidatas típicas para cromado sobre ABS de grado de galvanoplastia. Si un diseño específico se puede cromar se confirma en el DFM.
Moldeadas en nuestras máquinas de 250–450 t, luego cromadas.
Cubiertas pequeñas visibles con un ajuste ceñido a la manija.
Cromo completo o acentos de cromo.
Moldura decorativa para laterales de carrocería, parachoques y portones traseros.
La calidad del cromado depende de toda la cadena: material, moldeo, montaje en bastidor, química de galvanoplastia y pruebas. Cuando compare proveedores, pregunte:

En Yirox, el moldeo y el cromado están en la misma fábrica, nuestra estructura de capas está documentada, y CASS 48 h sin ampollas es nuestro estándar. Debido a que el molde, los ajustes de moldeo y el cromado están controlados por un solo equipo, los problemas de adherencia se pueden rastrear y corregir sin discusiones entre proveedores.

Sin envío de piezas en bruto entre proveedores, y los problemas de cromado se comunican rápidamente al moldeo.
ABS de grado de galvanoplastia elegido en la etapa de DFM.
Cobre, níquel y cromo con un espesor documentado.
Hexavalente solo bajo solicitud por escrito.
CASS 48 h y comprobaciones de ciclo térmico.
FAI, registros de inspección y PPAP hasta Nivel 3 cuando se requiera.
Usted envía CAD o una muestra e indica dónde se necesita cromo. Firmamos un NDA si es necesario.
Revisamos bordes, recesos, puntos de bastidor y material.
Las piezas se moldean en ABS de grado de galvanoplastia en nuestra fábrica.
Las piezas de muestra se croman y se prueban para apariencia, adherencia y corrosión.
Usted aprueba una muestra maestra.
Las piezas se croman, inspeccionan y embalan para proteger la superficie.
Ofrecemos un MOQ bajo en artículos seleccionados. La cantidad para su pieza se confirma en su cotización.
Ready to quote chrome parts?Send the part file and quantity and we will quote molding and plating together.
Quality and purchasing teams on edges, reflections and coating consistency from sample to repeat batches.
“Chrome trim looks simple until you start checking the edges, reflections and surface consistency. We appreciated that the team understood our appearance requirements and was willing to review the details with us rather than just saying the finish was acceptable.”
“Chrome parts can look perfect in photos, but the real test is checking the edges and reflections under proper lighting. What stood out was how seriously they took our surface requirements. We spent far less time going back and forth over finish quality.”
“Our biggest concern wasn’t the first sample. It was whether the next 500 pieces would look the same. The team understood our expectations for coating consistency, adhesion and surface defects. Having those details addressed before production gave us much more confidence in the order.”
Names and companies withheld at the customer’s request.
Sí. Las piezas de plástico se hacen conductoras con una capa de níquel químico, y luego se galvanizan con cobre, níquel y cromo. El plástico debe ser un ABS de grado de galvanoplastia para una buena adhesión.
Con la estructura de capas adecuada, lo es. Nuestras piezas tienen un recubrimiento total de 32 μm o más y se someten a pruebas CASS de 48 h sin ampollas y a ciclos térmicos de −30 °C a 80 °C.
El PC/ABS ordinario no es adecuado en nuestra línea. Utilizamos ABS de grado para galvanoplastia equivalente a PA-727 o HR-500.
El cromo trivalente es nuestro estándar. El cromo hexavalente se utiliza solo bajo solicitud escrita del cliente.
El cromado decorativo es una capa fina de cromo sobre níquel, utilizada para la apariencia y la resistencia a la corrosión en lugar de la resistencia al desgaste. Es el tipo utilizado en molduras, rejillas e insignias de automóviles.
Nuestra línea está configurada para piezas moldeadas en nuestra propia fábrica, porque las condiciones de moldeo afectan la adhesión del recubrimiento. Contáctenos si tiene piezas existentes y le asesoraremos.
Ofrecemos un MOQ bajo en artículos seleccionados. La cantidad se confirma en tu cotización.
Envíe el diseño de su pieza o una muestra y marque las zonas cromadas. Le responderemos con comentarios de DFM y una cotización.