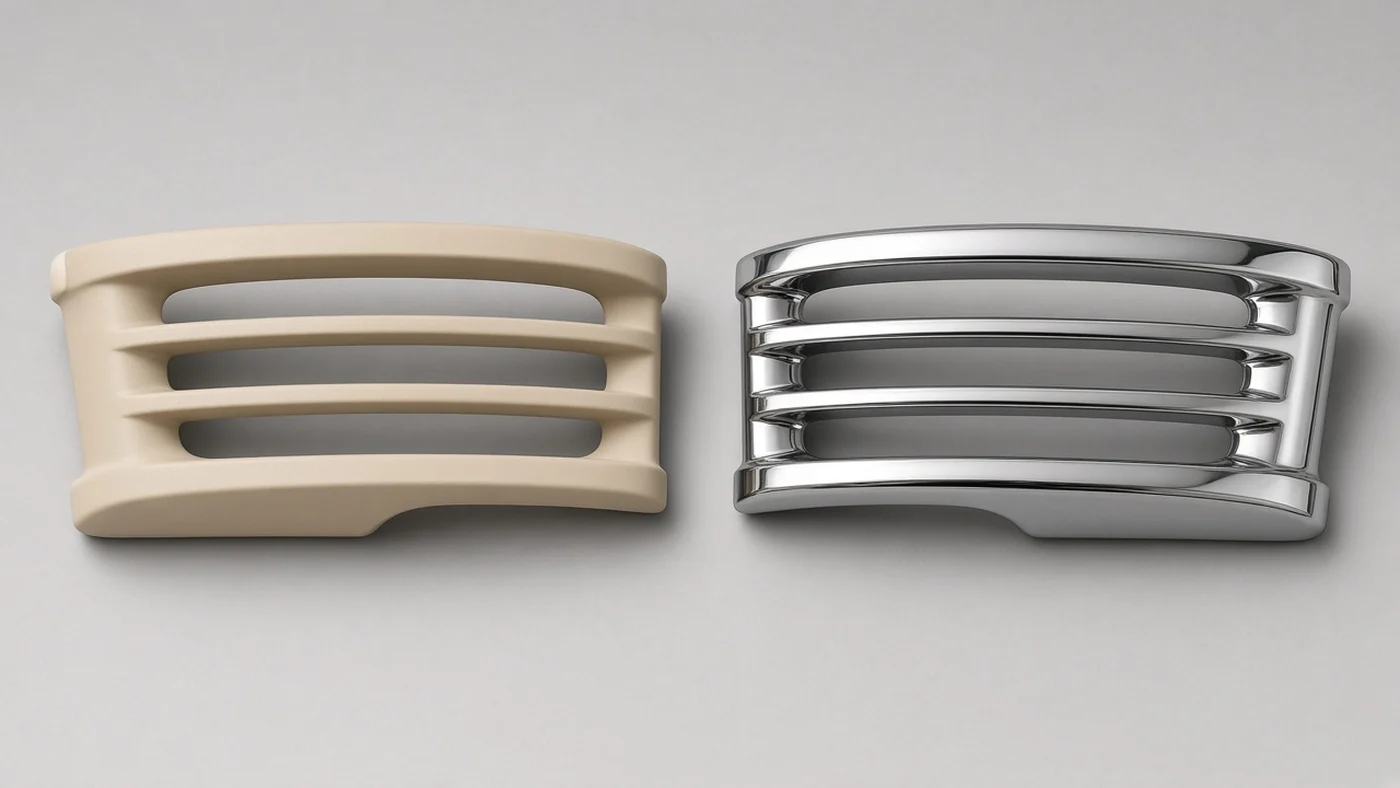
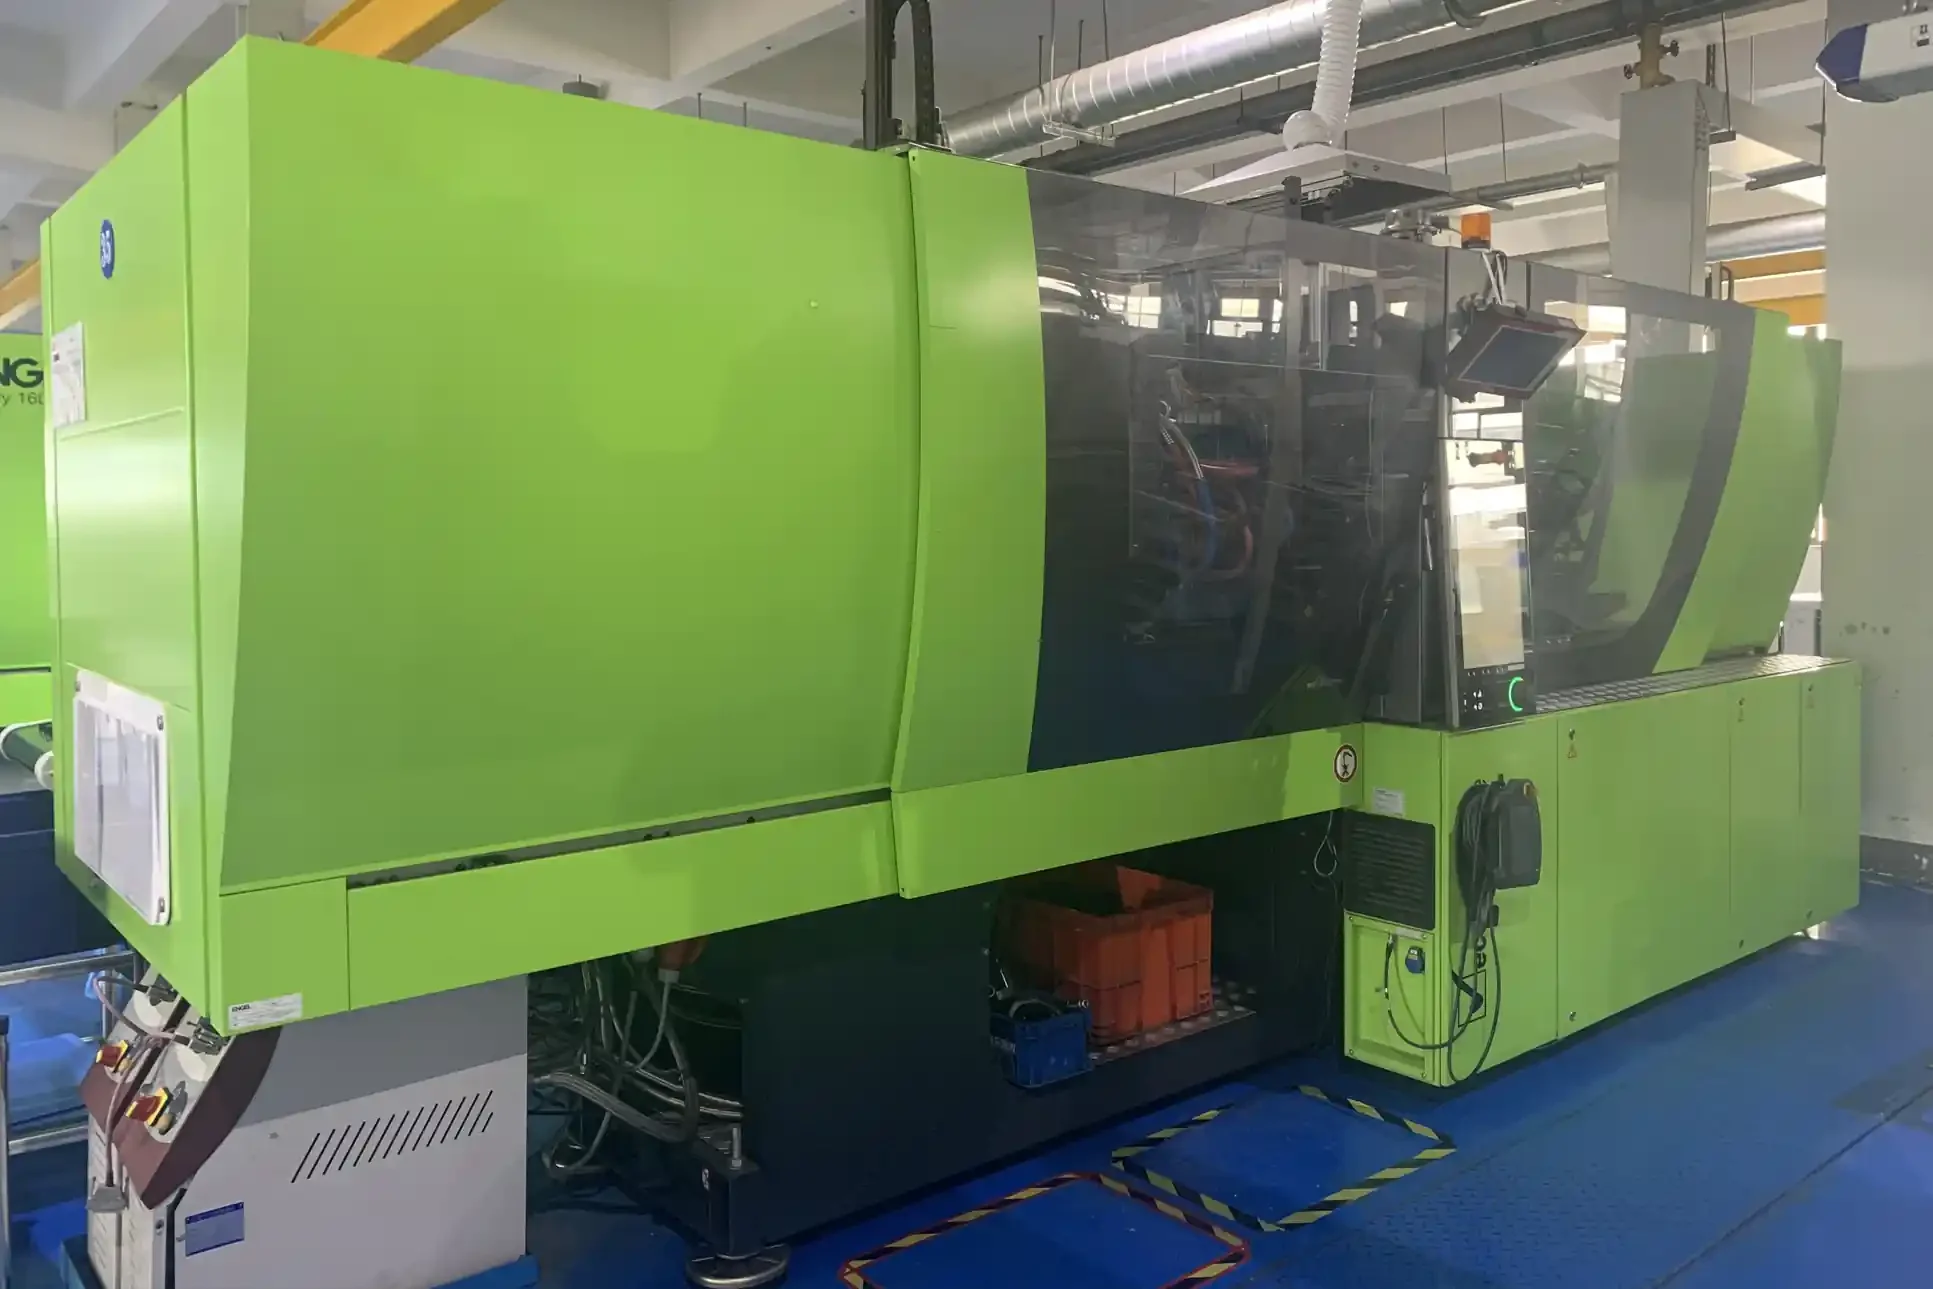
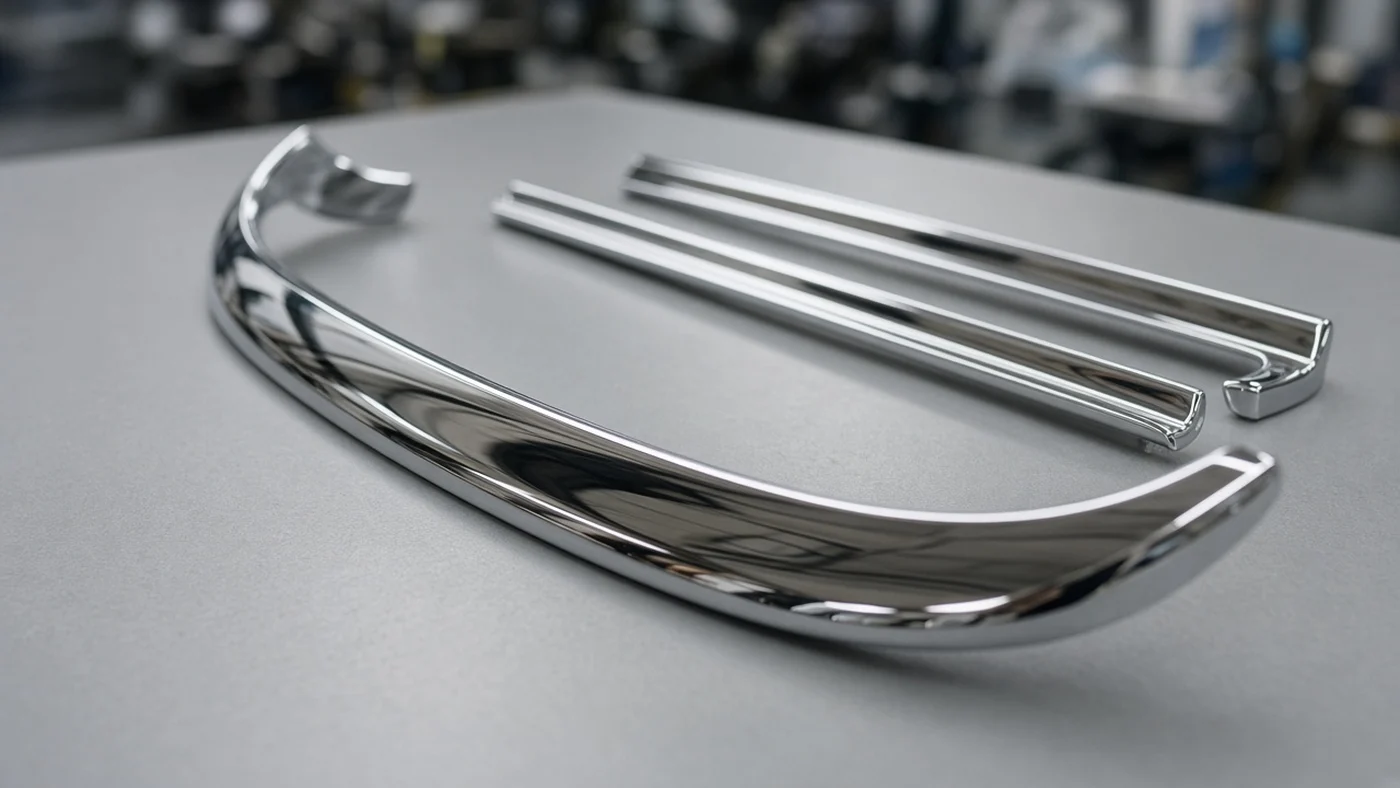
Cromagem decorativa sobre plástico para grelhas, molduras, coberturas de puxadores de porta e carcaças de espelhos. A Yirox opera sua própria linha de cromagem automática em racks com pórtico, com 28 tanques, depositando cobre, níquel e cromo trivalente em peças de ABS de grau para cromagem moldadas na mesma fábrica em Wuxi.
| Item | Capacidade da Yirox |
|---|---|
| Linha de cromagem | 1 linha de cromagem automática em racks com pórtico, 28 tanques, interna |
| Processo | Níquel químico → cobre pirofosfato → níquel semibrilhante → níquel brilhante → níquel microporoso → cromo |
| Espessura da camada | Cobre 18–22 μm, níquel 12–18 μm, cromo 0,2–0,3 μm; total de 32 μm ou mais |
| Tipo de cromo | Cromo trivalente como padrão; hexavalente apenas mediante solicitação por escrito |
| Teste de corrosão | CASS 48 h sem bolhas |
| Ciclo térmico | −30 ↔ 80 °C, 4 ciclos |
| Substrato | ABS de grau para cromagem (equivalente a PA-727 / HR-500); PC/ABS comum não é adequado |
| Moldagem | Peças moldadas internamente em 42 máquinas, 90–2.500 t |
| Tamanho do pedido | MOQ baixo em itens selecionados; confirmado no seu orçamento |
A cromagem sobre plástico, também chamada de cromagem em plásticos (POP) ou eletrodeposição em plástico, aplica um fino revestimento metálico em uma peça plástica moldada para que ela pareça cromo polido. A peça permanece leve e livre de corrosão por baixo, mas a superfície tem o acabamento brilhante e reflexivo que os compradores esperam em grelhas, emblemas e molduras.
A cromagem de peças plásticas dessa forma proporciona a aparência de metal brilhante com uma fração do peso do metal. A maior parte do que cromamos é ABS cromado, finalizado com cromagem trivalente.
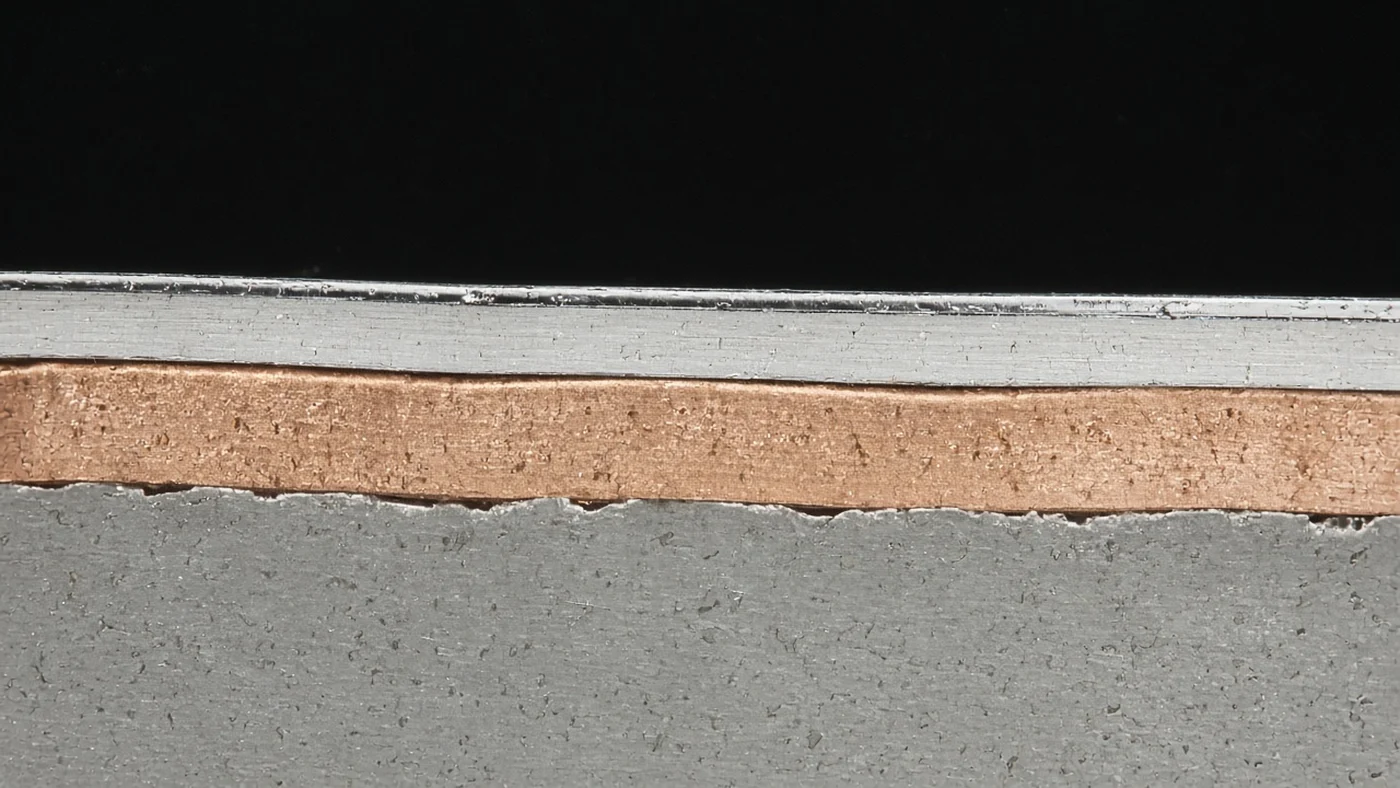
O plástico não conduz eletricidade, então não pode ir diretamente para um banho de cromo como o aço. A superfície é primeiro atacada e recebe uma fina camada metálica química. Depois disso, cobre, níquel e cromo são depositados por eletrodeposição. O resultado é um revestimento em camadas onde cada metal tem uma função: o cobre nivela a superfície, o níquel proporciona brilho e resistência à corrosão, e o cromo proporciona a cor e a dureza finais.
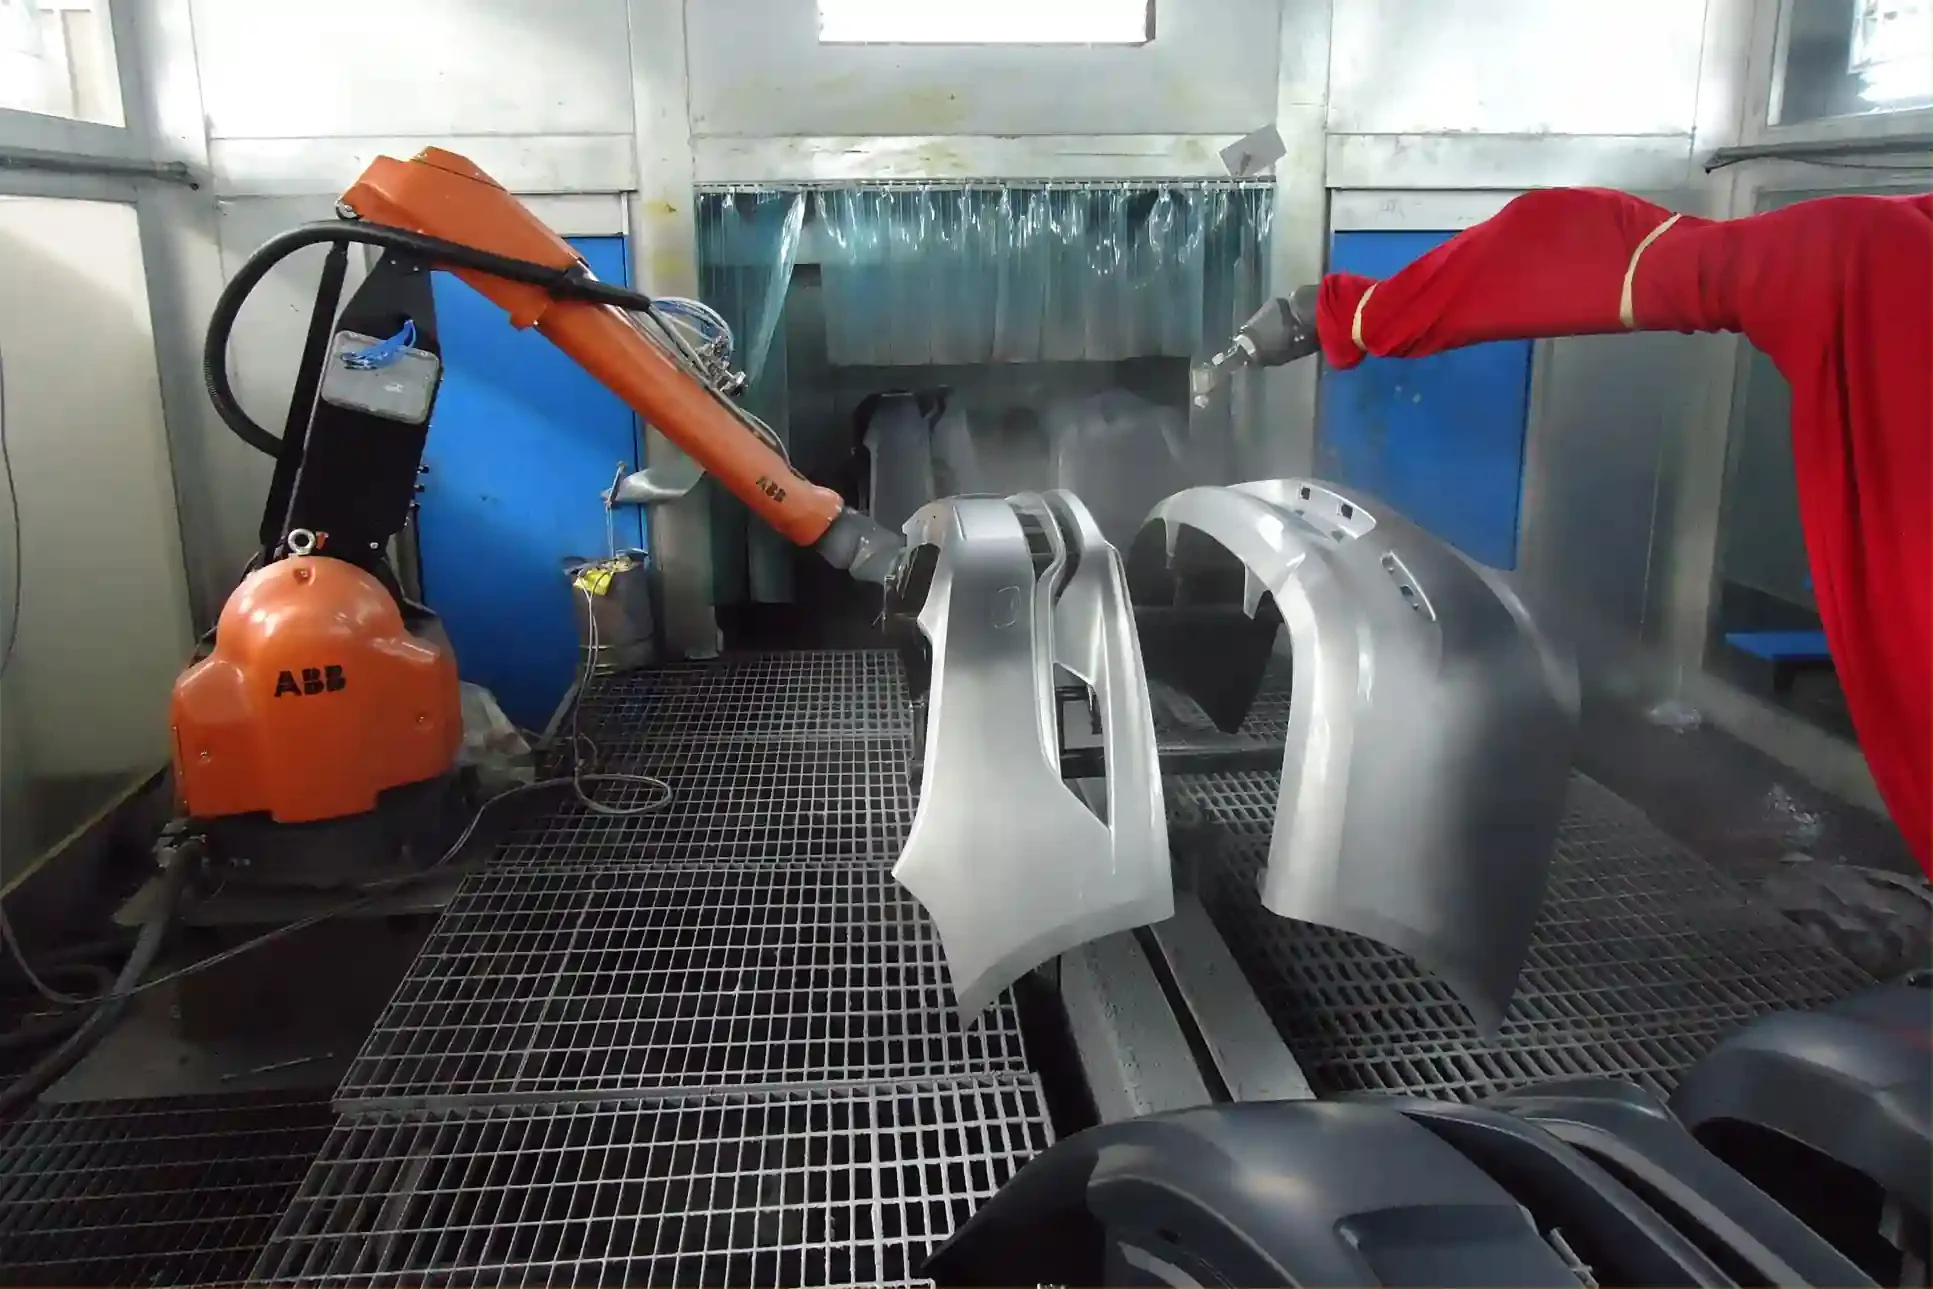
Nossa linha cromagem peças em racks movidos automaticamente por um pórtico entre 28 tanques. Enxágues e etapas de ativação ficam entre os estágios principais abaixo.

A superfície do ABS é atacada para que o metal possa se ancorar a ela, depois é ativada para receber a primeira camada metálica.
Uma fina camada de níquel é depositada quimicamente, sem corrente, para que o plástico se torne condutivo.
O cobre forma uma camada base dúctil e niveladora de 18–22 μm que absorve a tensão entre o plástico e o metal.
Duas camadas de níquel proporcionam proteção contra corrosão e brilho. O níquel total é de 12–18 μm.
Uma fina camada de níquel com poros minúsculos espalha a corrosão pela superfície para que ela não ataque um único ponto.
Uma camada final de cromo de 0,2–0,3 μm proporciona a cor, a dureza e a resistência ao deslustre do cromo.
Os compradores às vezes comparam peças cromadas apenas pelo brilho no primeiro dia. A aparência a longo prazo depende da espessura das camadas por baixo. Cobre insuficiente e o revestimento pode rachar quando o plástico expande e contrai. Níquel insuficiente e a corrosão atinge o cobre. Nossa espessura padrão é um total de 32 μm ou mais.

| Camada | Espessura | Função |
|---|---|---|
| Cobre | 18–22 μm | Nivela a superfície e absorve o estresse térmico |
| Níquel (semibrilhante, brilhante, microporoso) | 12–18 μm | Resistência à corrosão e brilho |
| Cromo | 0,2–0,3 μm | Cor, dureza e resistência ao deslustre |
| Total | 32 μm ou mais | Espessura total mínima |
O cromo decorativo pode ser depositado a partir de um banho de cromo trivalente ou hexavalente. O cromo hexavalente é o processo mais antigo e proporciona uma cor ligeiramente mais azulada e brilhante. O cromo trivalente é agora amplamente utilizado porque é menos perigoso no processo de galvanoplastia.
A Yirox utiliza cromo trivalente como padrão. O cromo hexavalente é utilizado apenas quando um cliente o solicita por escrito, por exemplo, para corresponder a uma peça existente. Se vende em mercados com restrições químicas, informe-nos na fase de cotação para que possamos confirmar o processo e os documentos corretos.
Nem todo plástico pode ser cromado. A etapa de corrosão atua sobre o butadieno no ABS, portanto o material deve ser um ABS de grau de galvanoplastia com a estrutura adequada.

| Material | Adequado para galvanoplastia? | Notas |
|---|---|---|
| ABS de grau de galvanoplastia (equivalente a PA-727 / HR-500) | Sim | Nosso substrato padrão para peças cromadas |
| ABS de uso geral | Não recomendado | A aderência e a aparência podem ser inconsistentes |
| PC/ABS comum | Não | Não adequado para a nossa linha |
| PP, TPO, ASA | Não | Use pintura ou um acabamento moldado em vez disso |
Se uma peça precisar de cromo em algumas áreas e pintura ou textura em outras, podemos discutir mascaramento ou um design de duas peças durante o DFM.
A galvanoplastia copia cada detalhe da superfície moldada e adiciona uma película metálica fina e rígida. Designs que funcionam bem para pintura podem falhar na galvanoplastia. Estas são diretrizes gerais para peças galvanizadas.

A corrente concentra-se nas bordas afiadas, que acumulam metal espesso, enquanto as reentrâncias profundas recebem menos. Bordas arredondadas e recursos rasos galvanizam de forma mais uniforme.
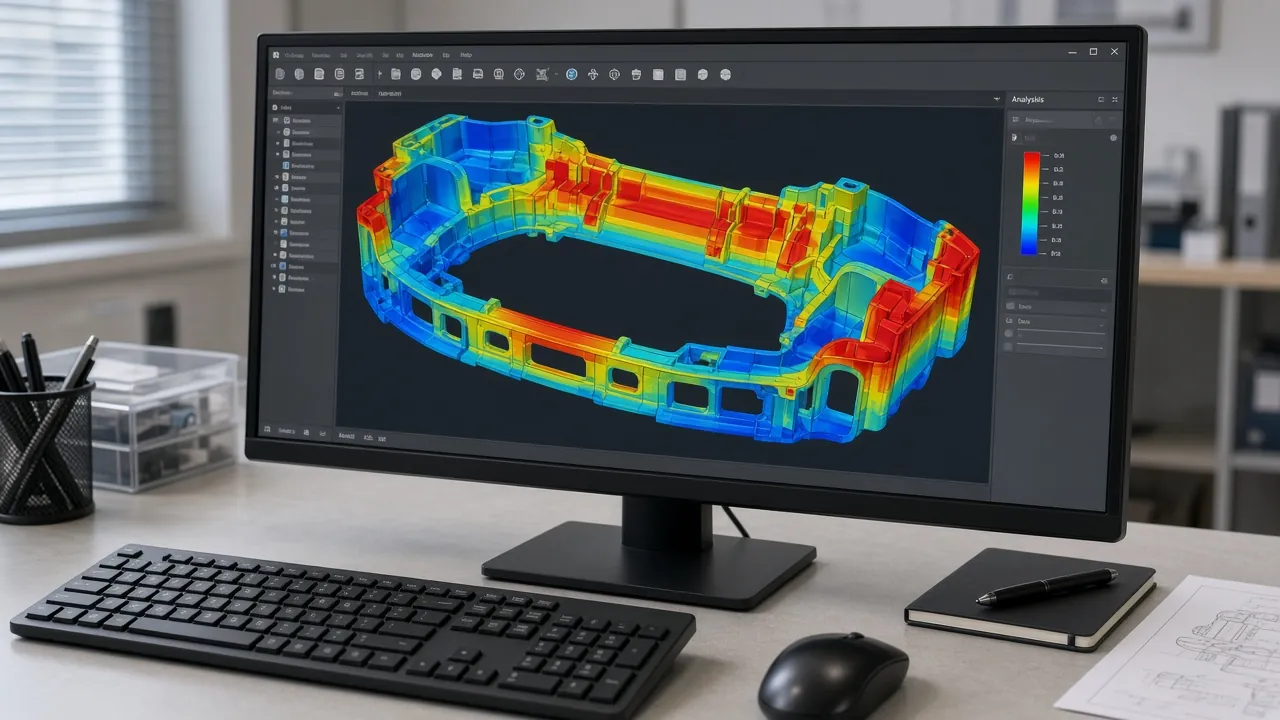
Marcas de afundamento e linhas de fluxo são ampliadas pelo cromo brilhante. Espessura de parede uniforme e gates bem posicionados são essenciais.
Cada peça é mantida em um suporte por pontos de contato. Esses pontos precisam estar em faces ocultas, e a peça deve ficar pendurada de modo que a solução escorra.
A tensão induzida na moldagem pode causar má aderência ou bolhas. A temperatura do molde e as configurações de injeção são ajustadas para peças galvanizadas, e nós as moldamos em nossa própria fábrica.
A galvanoplastia adiciona cerca de 32 μm ou mais. Encaixes de clipe ou snap apertados devem prever isso.
| Vantagens | Limitações |
|---|---|
| Aparência de cromo brilhante com uma fração do peso do metal | Apenas ABS de grau para galvanoplastia é adequado na nossa linha |
| Sem ferrugem no substrato | As regras de design são mais rigorosas do que para pintura |
| Formas complexas moldadas numa só peça | Os pontos de suporte devem ser planeados em faces ocultas |
| Acabamento consistente em toda a gama de produtos | A galvanoplastia danificada não pode ser retocada como a pintura |
A cromagem não é a única forma de dar a uma peça um aspeto metálico. Esta comparação ajuda a decidir qual acabamento se adequa ao seu produto.

| Acabamento | Aspeto | Durabilidade | Melhor para |
|---|---|---|---|
| Cromagem em ABS | Cromo espelhado verdadeiro | Elevada, com a construção de camadas e os testes adequados | Grelhas, molduras, coberturas de puxadores |
| Pintura metálica ou prateada | Metálico pintado, não espelhado | Bom com verniz de acabamento | Peças onde o aspeto cromado não é necessário |
| Pintura preto brilhante | Preto piano | Bom com verniz de acabamento | Estilo preto e visual sem cromo |
| Cor moldada | Cor natural da resina | Depende da resina | Peças ocultas ou texturadas de baixo custo |
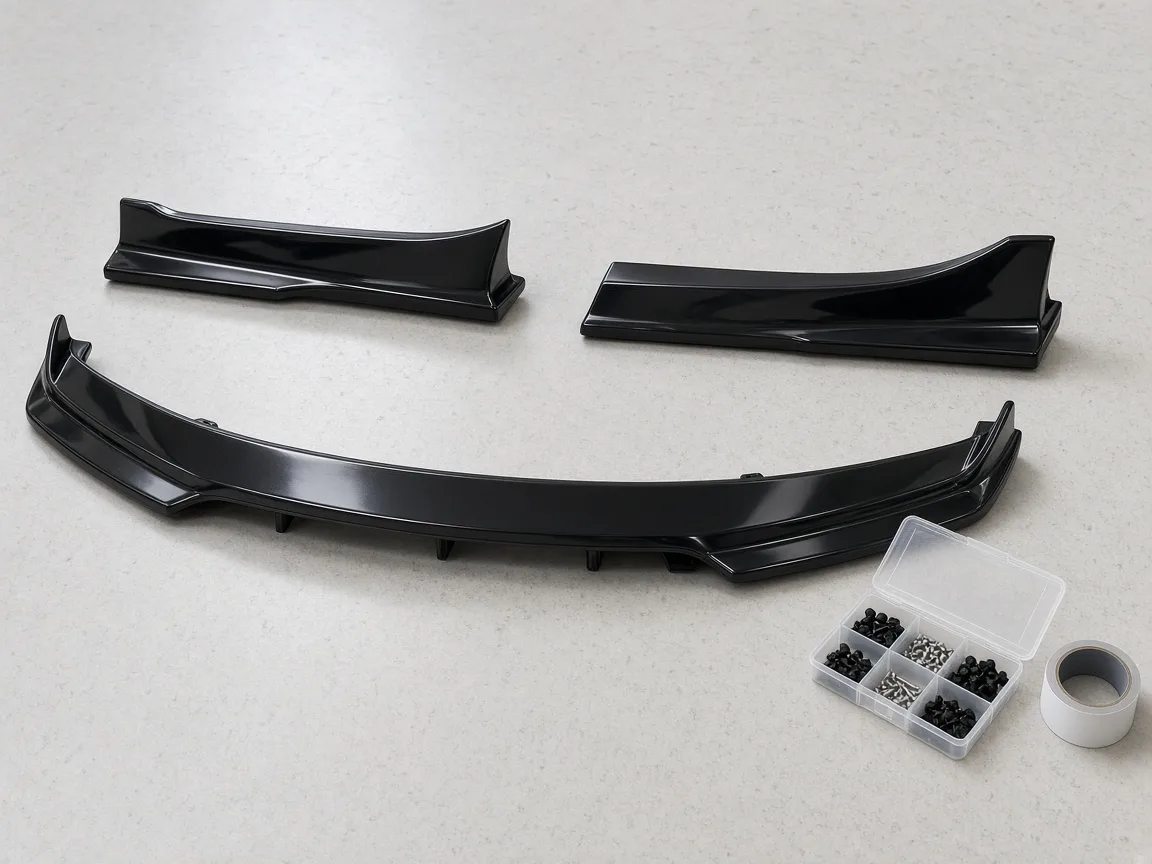
Alguns compradores querem o oposto do cromo: molduras pretas para substituir o cromo de fábrica. Para essas peças, consulte a pintura preto brilhante na nossa pintura e acabamento de superfície página.
A maioria destes é prevenida no design e na moldagem, não no tanque de galvanoplastia. É por isso que revemos as peças galvanizadas no DFM e as moldamos com definições para baixa tensão.
| Defeito | Como se parece | Causa típica |
|---|---|---|
| Bolhas | Pequenas bolhas sob a galvanoplastia | Má aderência por tensão de moldagem ou decapagem |
| Picagem | Pequenos orifícios na superfície | Contaminação ou gás na superfície durante a galvanoplastia |
| Queimadura | Bordas baças e rugosas | Corrente excessiva nas bordas afiadas |
| Zonas baças | Brilho baixo nas reentrâncias | Corrente baixa em cavidades profundas |
| Marcas de suporte | Pequenos pontos não galvanizados | Pontos de contacto em faces visíveis |
| Fissuração | Fissuras finas no revestimento | Camada de cobre fina ou tensão térmica |

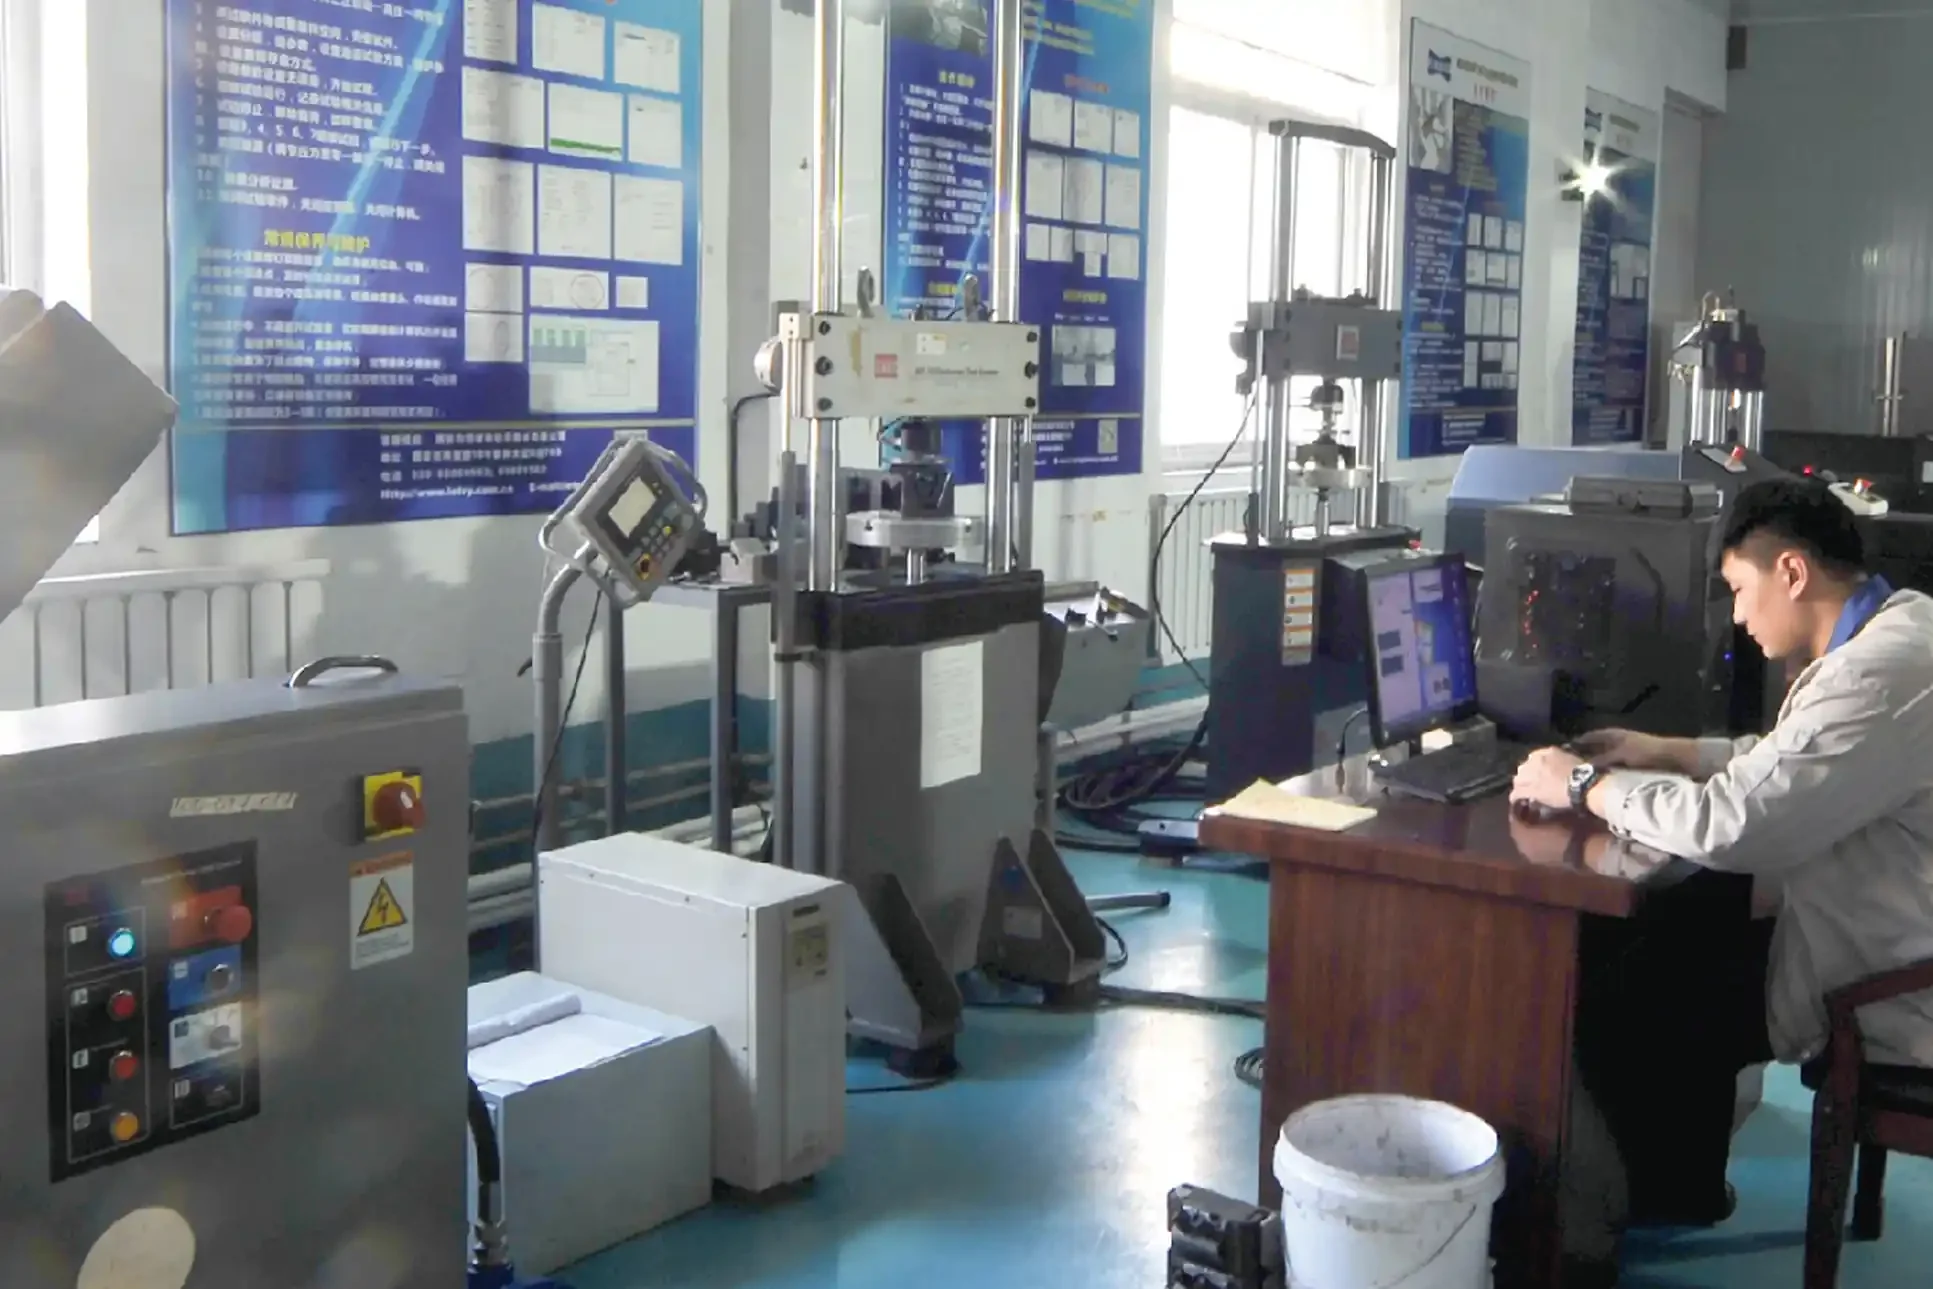
Nevoeiro salino acético acelerado com cobre. O nosso padrão é 48 horas sem bolhas. CASS 24/48 h e nevoeiro salino neutro segundo ASTM B117 também podem ser realizados pela SGS ou CTI.
As peças são submetidas a ciclos entre −30 °C e 80 °C durante 4 ciclos para verificar que o revestimento não fissura nem se descola à medida que o plástico expande e contrai.
A composição de cobre, níquel e cromo é definida na folha de processo e verificada em amostras em relação ao mínimo de 32 μm.
A adesão do revestimento é verificada em amostras, com testes terceirizados conforme ISO 2409 / ASTM D3359 quando a sua norma o exigir.
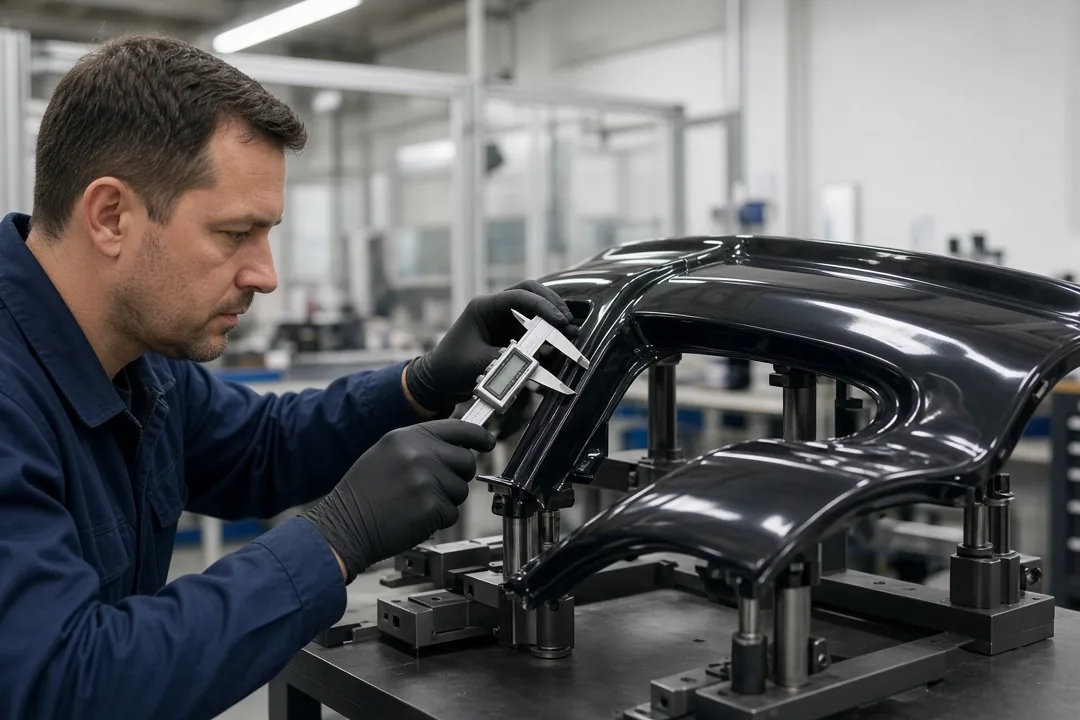
Cada peça é verificada quanto a cavidades, queimaduras, áreas opacas e marcas de suporte em comparação com uma amostra padrão aprovada.
Have a test standard to meet?Tell us the tests your customer requires and we will confirm the test plan for your chrome plating on plastic parts.
Estas peças exteriores são candidatas típicas para cromo sobre ABS de grau para revestimento. Se um design específico pode ser revestido é confirmado no DFM.
Moldadas nas nossas máquinas de 250–450 t, depois revestidas.
Pequenas coberturas visíveis com um encaixe justo ao puxador.
Cromo total ou detalhes em cromo.
Acabamento decorativo para laterais da carroçaria, para-choques e portas traseiras.
A qualidade do revestimento depende de toda a cadeia: material, moldagem, suportes, química de revestimento e testes. Quando compara fornecedores, pergunte:

Na Yirox, a moldagem e o revestimento são na mesma fábrica, a nossa composição de camadas está documentada, e CASS 48 h sem bolhas é o nosso padrão. Como o molde, as configurações de moldagem e o revestimento são controlados por uma só equipa, os problemas de adesão podem ser rastreados e corrigidos sem discussões entre fornecedores.

Sem envio de peças em bruto entre fornecedores, e os problemas de revestimento são comunicados rapidamente à moldagem.
ABS de grau para revestimento escolhido na fase de DFM.
Cobre, níquel e cromo com uma espessura documentada.
Hexavalente apenas mediante pedido escrito.
CASS 48 h e verificações de ciclo térmico.
FAI, registos de inspeção e PPAP até ao Nível 3 quando necessário.
Envia CAD ou uma amostra e indica-nos onde o cromo é necessário. Assinamos um NDA se necessário.
Verificamos arestas, reentrâncias, pontos de suporte e material.
As peças são moldadas em ABS de grau para revestimento na nossa fábrica.
As peças de amostra são revestidas e testadas quanto a aparência, adesão e corrosão.
Aprova uma amostra padrão.
As peças são revestidas, inspecionadas e embaladas para proteger a superfície.
Oferecemos baixo MOQ em itens selecionados. A quantidade para a sua peça é confirmada na sua cotação.
Ready to quote chrome parts?Send the part file and quantity and we will quote molding and plating together.
Quality and purchasing teams on edges, reflections and coating consistency from sample to repeat batches.
“Chrome trim looks simple until you start checking the edges, reflections and surface consistency. We appreciated that the team understood our appearance requirements and was willing to review the details with us rather than just saying the finish was acceptable.”
“Chrome parts can look perfect in photos, but the real test is checking the edges and reflections under proper lighting. What stood out was how seriously they took our surface requirements. We spent far less time going back and forth over finish quality.”
“Our biggest concern wasn’t the first sample. It was whether the next 500 pieces would look the same. The team understood our expectations for coating consistency, adhesion and surface defects. Having those details addressed before production gave us much more confidence in the order.”
Names and companies withheld at the customer’s request.
Sim. As peças plásticas são tornadas condutoras com uma camada de níquel químico e, em seguida, são galvanizadas com cobre, níquel e crómio. O plástico deve ser um ABS de grau de galvanoplastia para uma boa aderência.
Com a construção de camadas certa, é possível. As nossas peças têm um revestimento total de 32 μm ou mais e são testadas para CASS 48 h sem bolhas e ciclos térmicos de −30 °C a 80 °C.
PC/ABS comum não é adequado na nossa linha. Usamos ABS de grau para galvanoplastia equivalente ao PA-727 ou HR-500.
O cromo trivalente é o nosso padrão. O cromo hexavalente é usado apenas mediante solicitação escrita do cliente.
A cromagem decorativa é uma fina camada de cromo sobre níquel, usada para aparência e resistência à corrosão em vez de resistência ao desgaste. É o tipo usado em acabamentos automotivos, grades e emblemas.
Nossa linha é configurada para peças moldadas em nossa própria fábrica, porque as condições de moldagem afetam a adesão do revestimento. Entre em contato conosco se você tiver peças existentes e nós o orientaremos.
Oferecemos baixo MOQ em itens selecionados. A quantidade é confirmada na sua cotação.
Envie o design da sua peça ou uma amostra e marque as áreas cromadas. Responderemos com comentários de DFM e um orçamento.