2CMMs
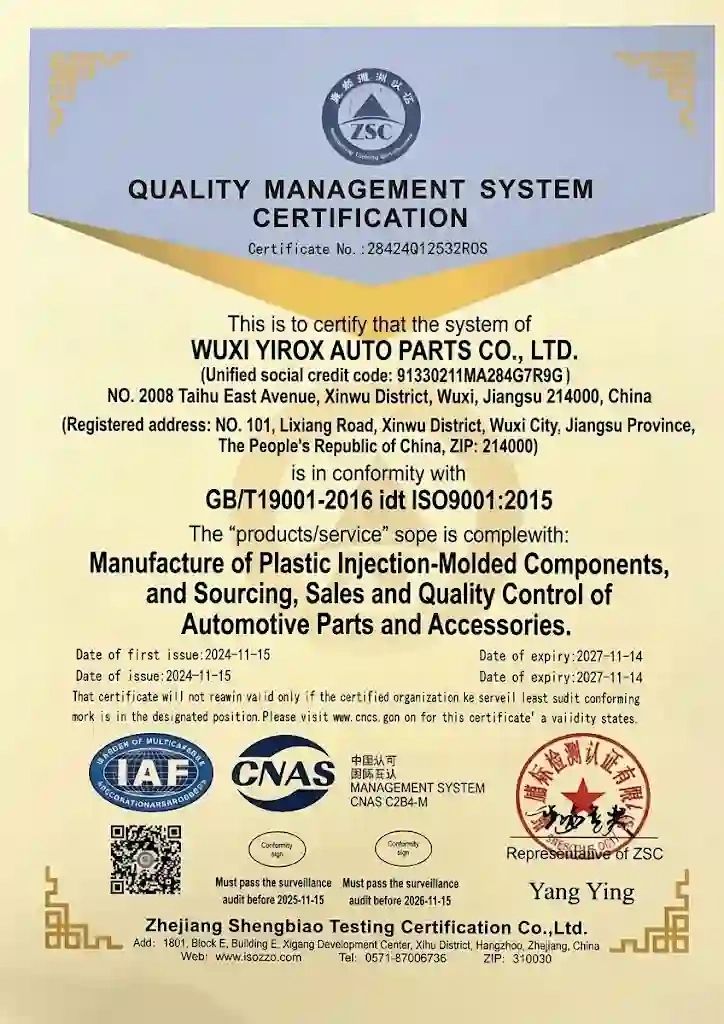
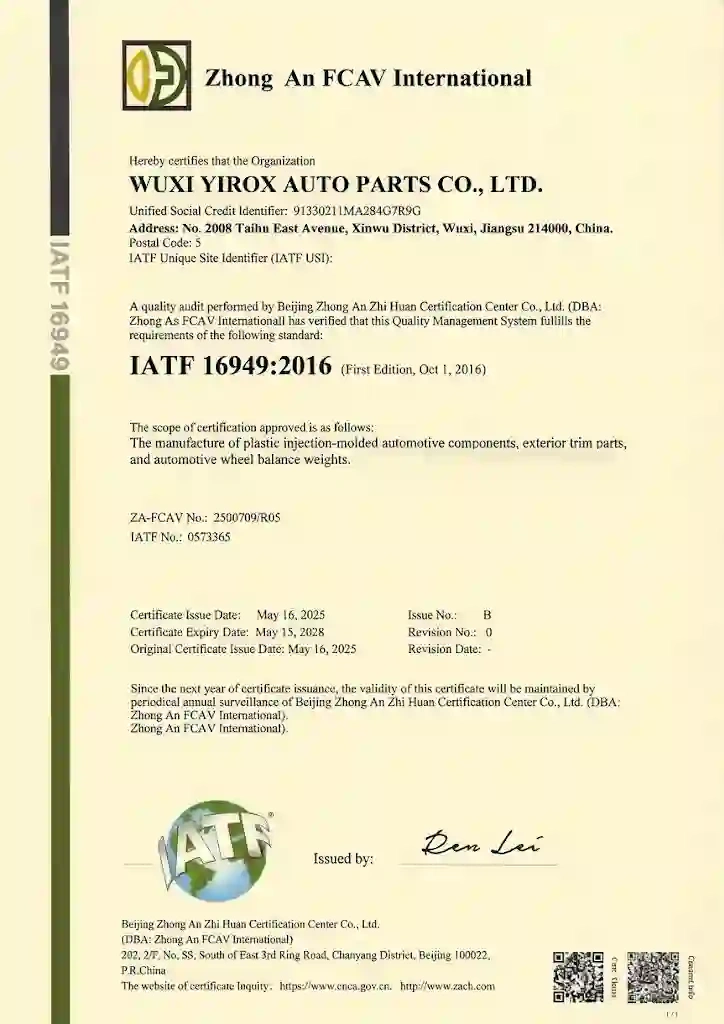
IATF 16949+ ISO 9001
PPAPAté o Nível 3
%GRR ≤10%Dispositivos de verificação
CNASLaboratórios de ensaio acreditados
01 — Capacidade

Quality Inspection at a Glance

ItemCapacidade da Yirox
Sistema de qualidadeCertificado ISO 9001 e IATF 16949
CMMsHexagon Global S 09.15.08 (900×1500×800 mm) e Serein Croma 06.08.06 (600×800×600 mm)
Inspeção da primeira peçaFAI conforme seu desenho antes da produção
Dispositivos de verificaçãoFabricado em nossa oficina de dispositivos, MSA %GRR ≤10%
AparênciaEspectrofotômetro, medidor de brilho, medidor de espessura de revestimento
Outros internosMáquina de medição por visão 2.5D; câmara de temperatura −40 a 150 °C
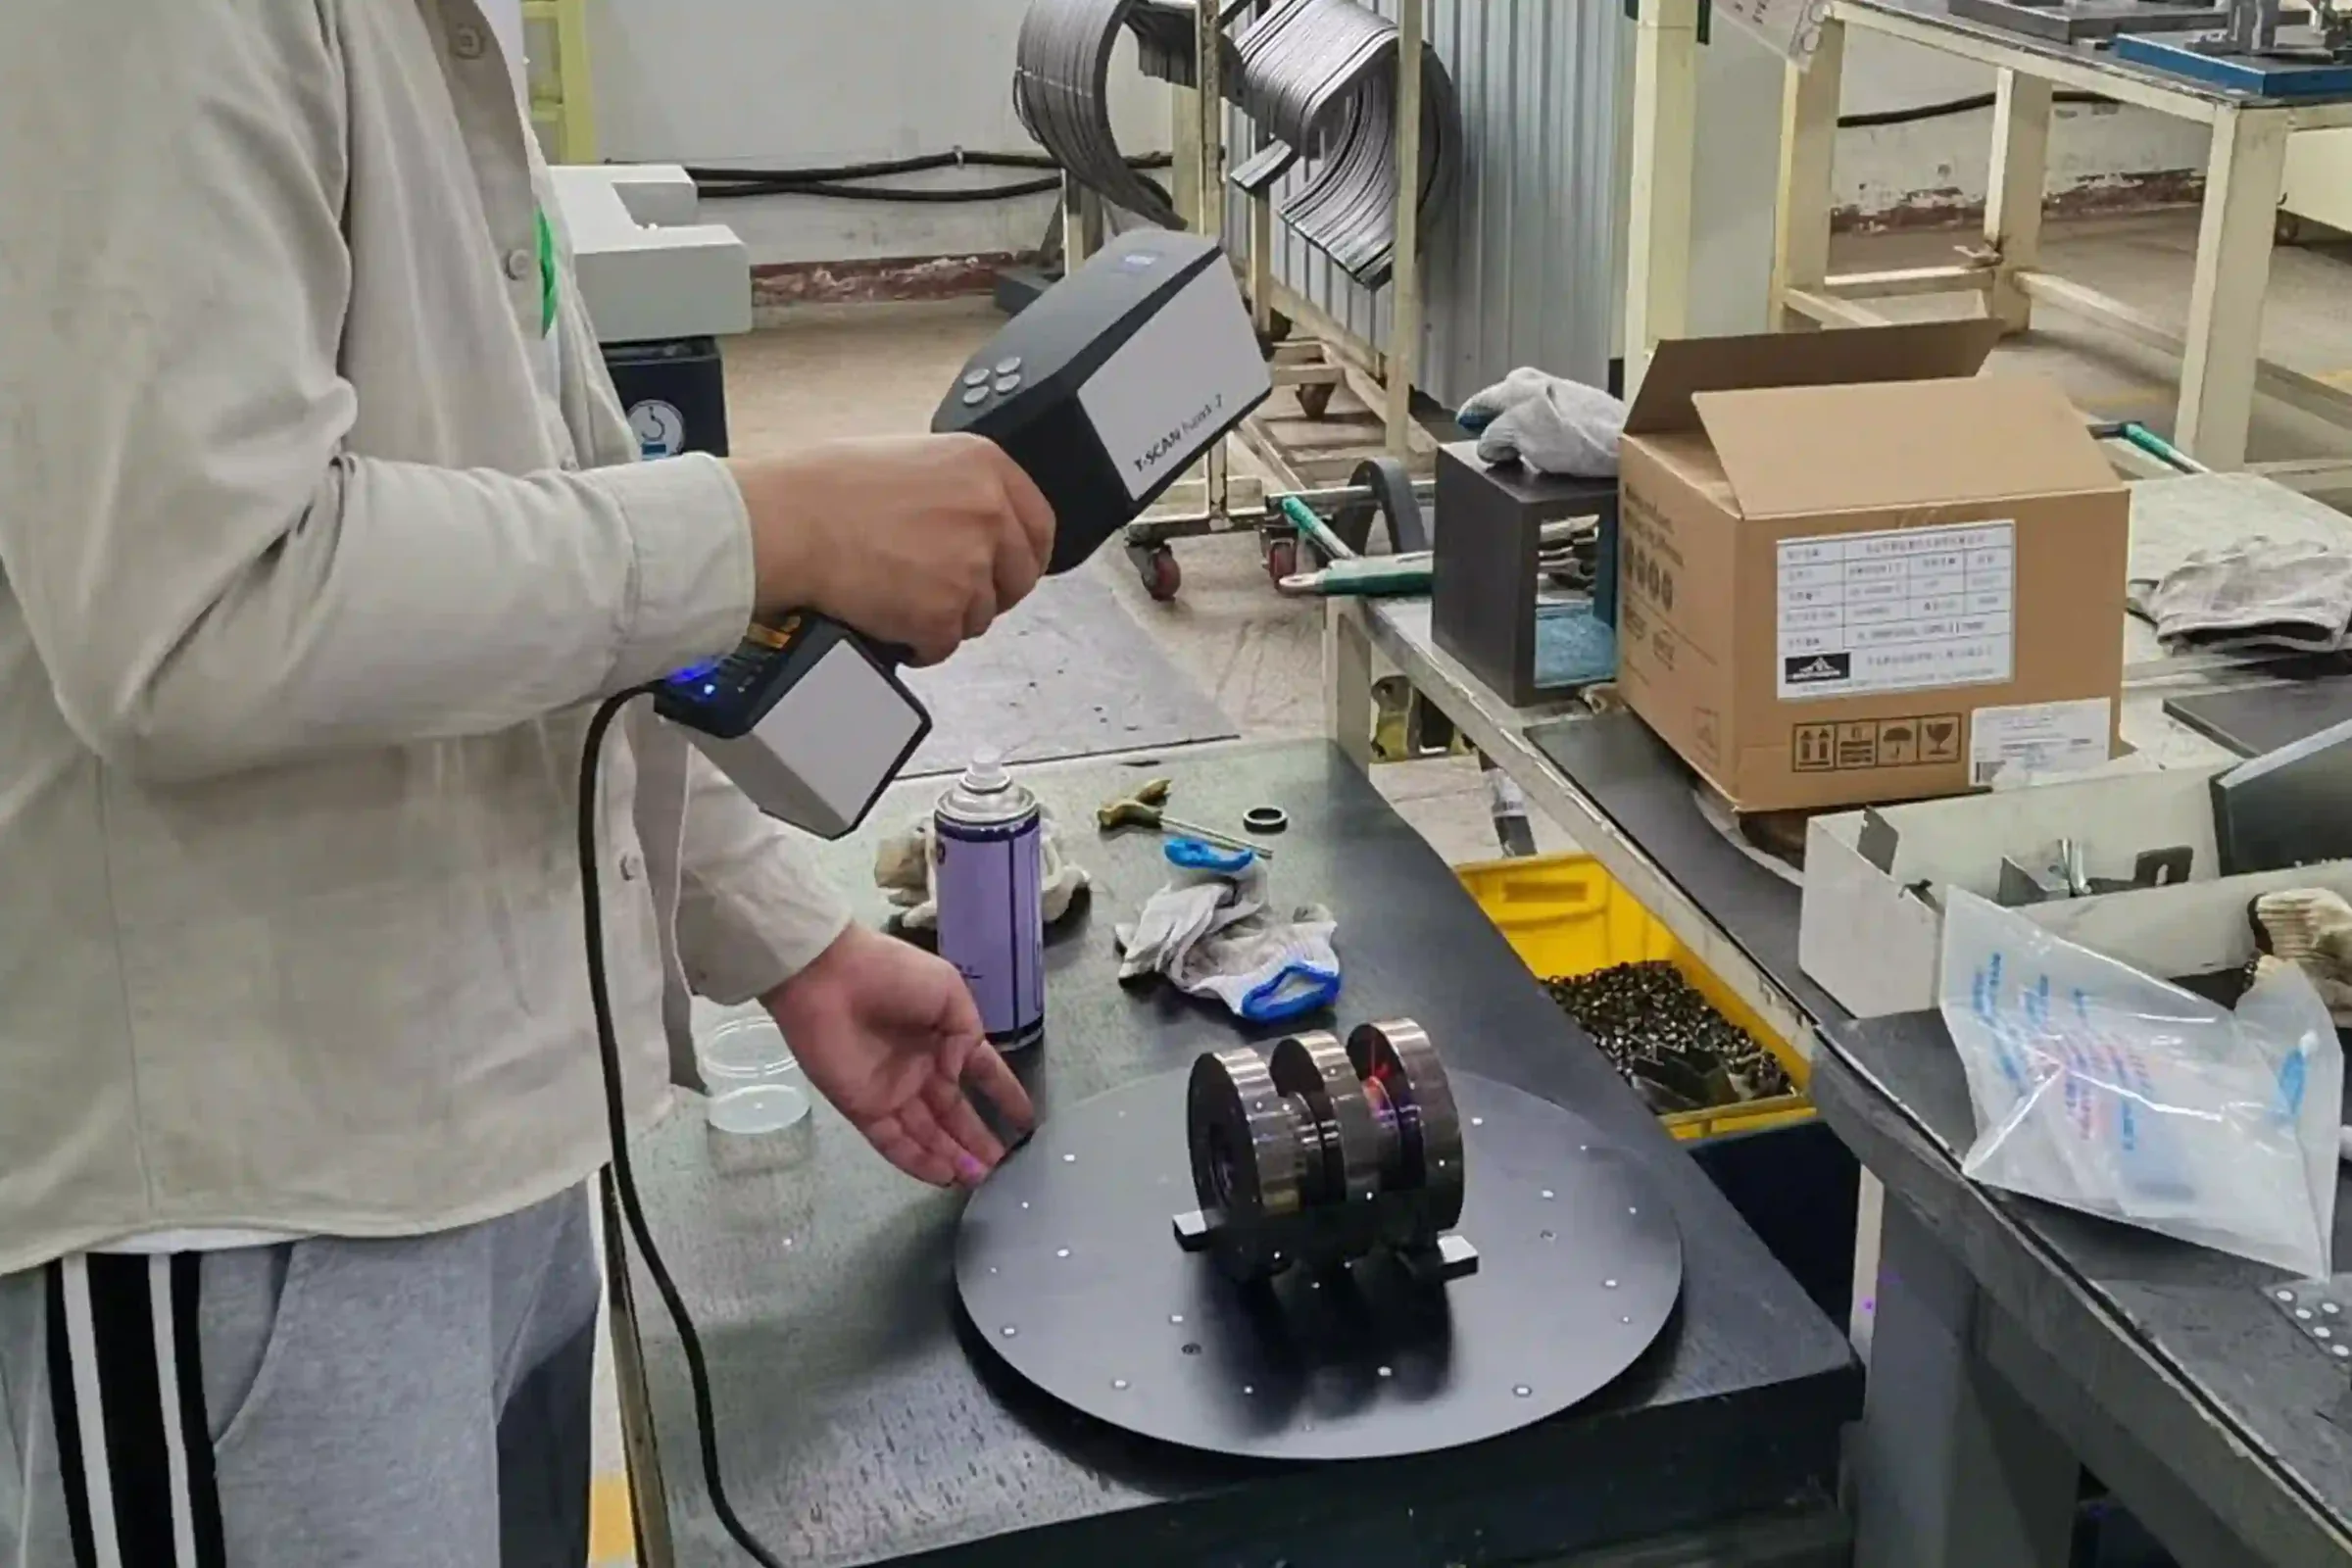
Escaneamento 3DMapas de desvio scan-to-CAD com um scanner 3D portátil
Ensaios terceirizadosSGS e CTI (acreditados pelo CNAS): adesão, intemperismo, névoa salina, CASS, umidade
DocumentosRelatório FAI, relatório CMM, PPAP até Nível 3, relatórios de ensaio de intemperismo

Key facts about our quality inspection

  • Two CMMs in-house for first article inspection and production checks.
  • PPAP submissions up to Level 3.
  • Painted color is held to ΔE*ab ≤1.0 against the approved standard.
  • IATF 16949 and ISO 9001 certified quality system.
  • Every carton carries a batch code for traceability.
  • Weathering, salt spray and adhesion tests are done at accredited outside labs.
02 — Explicação

What Is First Article Inspection?

A inspeção de primeira peça (FAI) é uma verificação completa das primeiras peças fabricadas a partir de um novo molde ou de um processo alterado, antes do início da produção. Cada característica do desenho é medida e registrada, e os resultados são comparados com a especificação. Se tudo passar, o processo é aprovado para fabricar peças de produção da mesma forma.

O significado da inspeção de primeira peça é simples: provar que o processo consegue fabricar a peça conforme o projeto. Não é uma verificação por amostragem. É uma verificação única e completa de que o molde, o material e as configurações do processo estão corretos. Uma nova FAI geralmente é necessária quando o molde, o material, o processo ou o local de produção mudam.

Need a first article inspection report with your samples?Send your drawing or reference part and we will confirm which dimensions, CMM points and documents we include.

03 — Explicação

What Is Included in a First Article Inspection Report?

Um relatório de inspeção de primeira peça (relatório FAI) registra os resultados para que tanto o comprador quanto o fornecedor tenham a mesma evidência. O formato exato depende da sua norma, mas um relatório FAI típico inclui os itens abaixo.

  • Número da peça, revisão e referência do desenho
  • Material e seu certificado ou grau
  • Um desenho com balões que numera cada característica
  • Valor medido para cada característica, com aprovação ou reprovação
  • Equipamento de medição utilizado para cada valor
  • Resultados de aparência: verificações de cor, brilho e superfície
  • Verificações funcionais ou de ajuste em dispositivos ou no veículo
  • Aprovação pelo inspetor e engenheiro de qualidade

Preparamos relatórios FAI no seu formato, se você tiver um. Relatórios de exemplo não são mostrados publicamente porque contêm dados de clientes.

04 — Explicação

What Is CMM Inspection?

A inspeção por CMM utiliza uma máquina de medição por coordenadas para medir uma peça em três dimensões. Uma sonda toca ou escaneia a superfície da peça, e a máquina registra a posição X, Y e Z de cada ponto. O software compara esses pontos com o modelo CAD ou desenho e informa o quanto cada característica se desvia do nominal.

Para peças externas de plástico, a CMM é usada para verificar posições de furos, pontos de clipe, bordas de acoplamento e perfis. É mais precisa e repetível do que ferramentas manuais, e fornece um registro escrito que pode ser incluído em uma submissão FAI ou PPAP. Um serviço de inspeção por CMM também ajuda quando uma peça não se encaixa: os dados mostram exatamente onde a peça difere do projeto.

05 — Explicação

How CMM Measurement Works

  1. 01

    Fixar a peça

    A peça é mantida em um dispositivo que corresponde à forma como ela é montada no veículo, para que as medições reflitam o ajuste real.

  2. 02

    Alinhar aos datums

    A CMM alinha-se às características de datum definidas no desenho.

  3. 03

    Medir

    A sonda mede pontos, furos e superfícies. Uma sonda de varredura coleta muitos pontos ao longo de um perfil.

  4. 04

    Comparar com o CAD

    O software compara os pontos medidos com os valores nominais e as tolerâncias.

  5. 05

    Relatar

    Um relatório de CMM lista cada característica, seu desvio e aprovação ou reprovação.

06 — Explicativo

PPAP up to Level 3

PPAP (Production Part Approval Process) é o método da indústria automotiva para comprovar que um fornecedor entende os requisitos do cliente e pode atendê-los de forma consistente. O PPAP tem cinco níveis; o Nível 3 é o padrão mais comum e exige o envio completo do warrant da peça, amostras e dados de suporte completos.

Fornecemos PPAP até o Nível 3. Os elementos abaixo são típicos de um pacote de Nível 3; a lista exata é acordada com você.

Elemento do PPAPO que ele mostra
Registros de projetoO desenho e o CAD utilizados
Diagrama de fluxo do processoCada etapa, do material à embalagem
PFMEARiscos no processo e como são controlados
Plano de controleO que é verificado, como e com que frequência
Resultados dimensionaisResultados medidos para todas as características
Resultados de testes de material e desempenhoCertificados de material e relatórios de testes
Estudos de MSACapacidade de calibres e dispositivos
Estudos iniciais de processoCapacidade das características-chave
Relatório de aprovação de aparênciaAprovação de cor, brilho e textura
Peças de amostra e amostra mestrePeças de referência física
Warrant de submissão de peçaA aprovação final resumida
07 — Explicativo

PPAP Levels Explained

NívelO que é enviado
Level 1Apenas o warrant de submissão de peça
Level 2Warrant com amostras do produto e dados de suporte limitados
Nível 3Warrant com amostras do produto e dados de suporte completos
Nível 4Warrant e outros requisitos definidos pelo cliente
Nível 5Warrant com amostras e dados completos revisados no local do fornecedor

Not sure which PPAP level your customer needs?Tell us the program and we will confirm the submission level, from Level 1 up to Level 3.

08 — Explicativo

Checking Fixtures

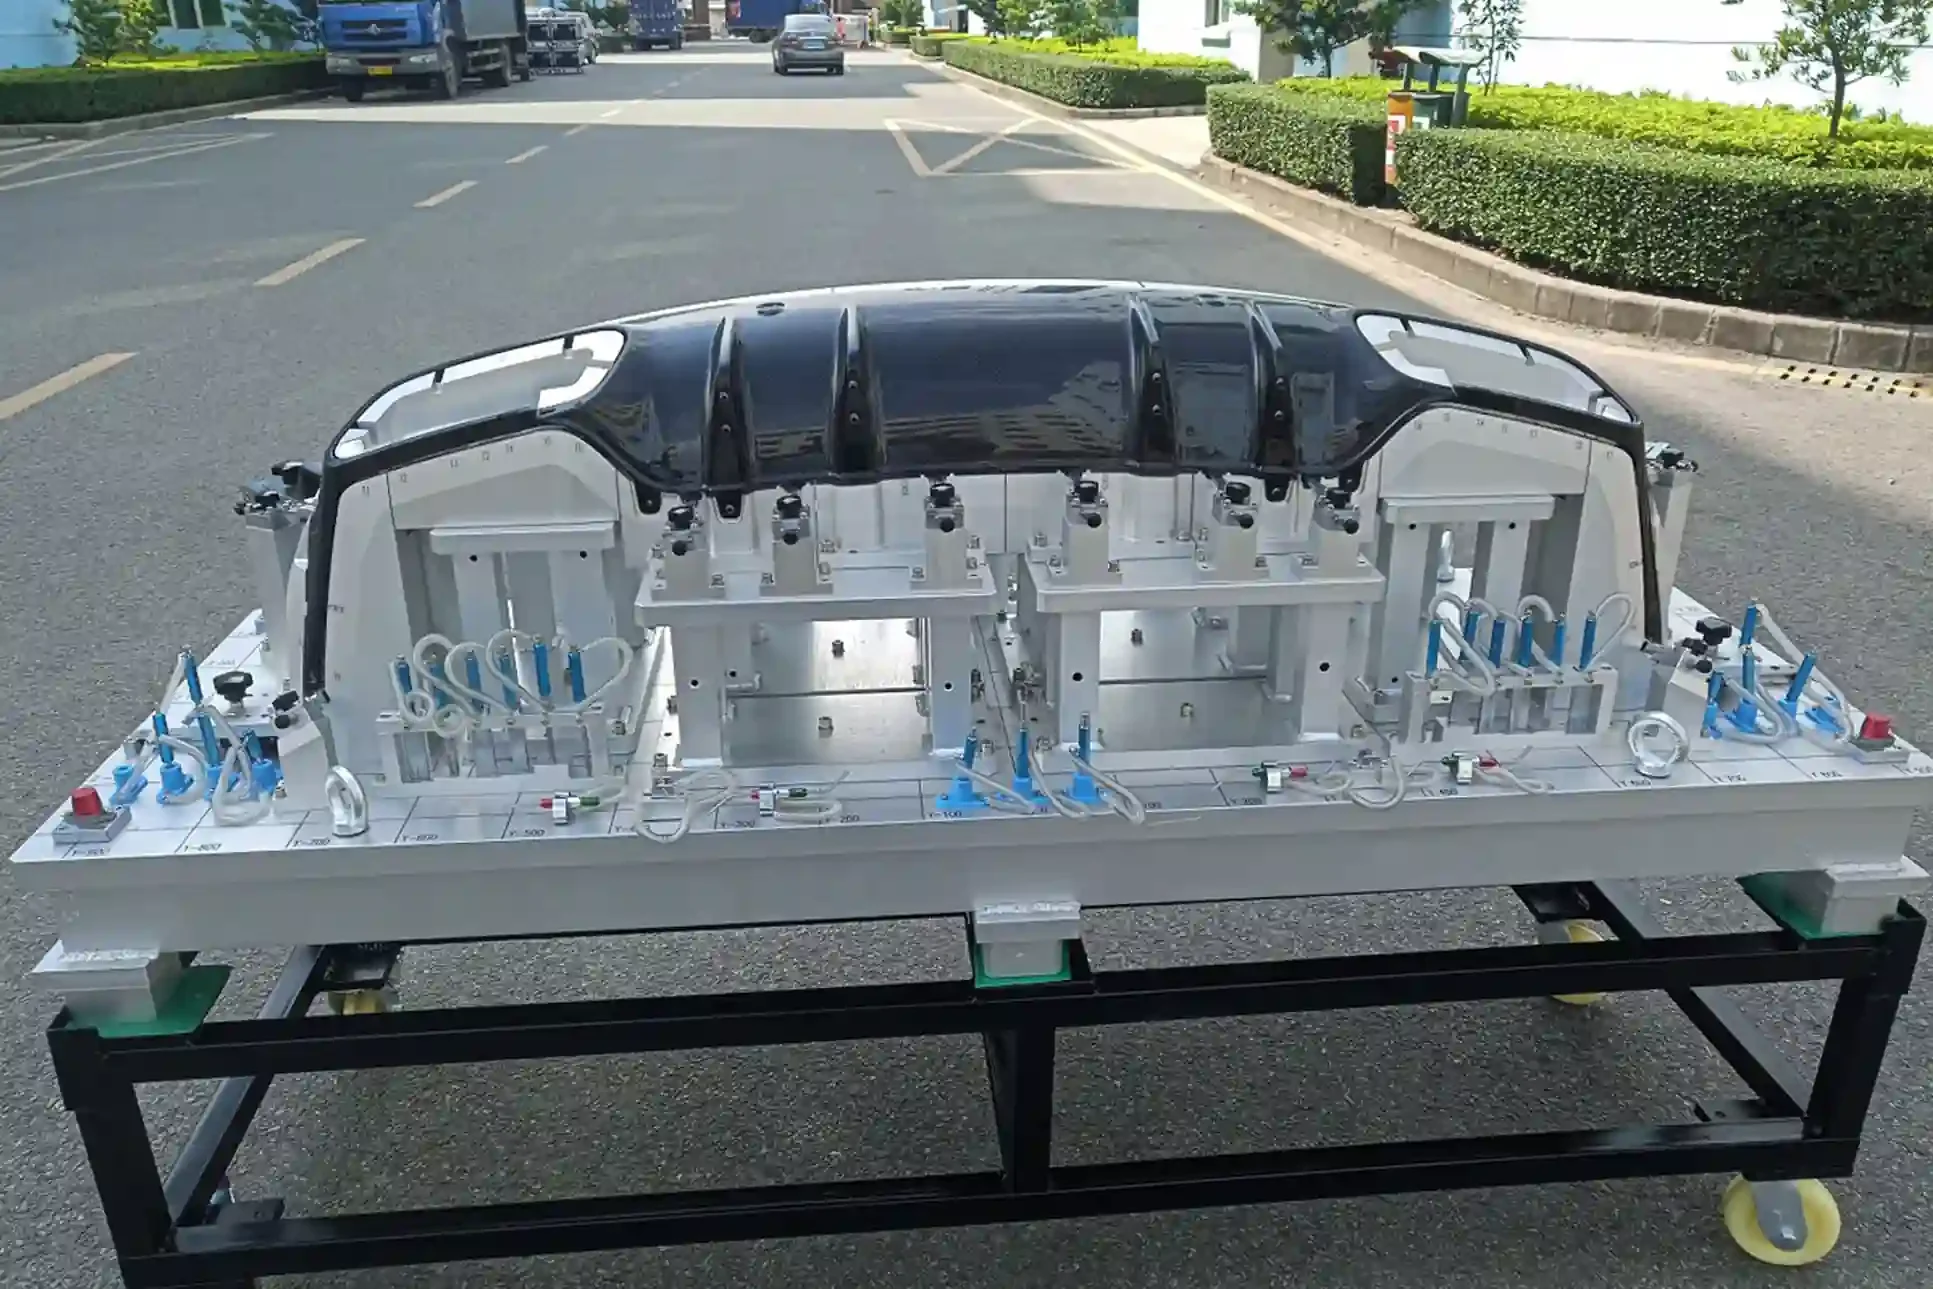
Um dispositivo de verificação mantém uma peça na mesma posição que no veículo e permite ao inspetor verificar bordas, furos e folgas rapidamente com calibres e pinos. É mais rápido que a CMM para verificações de produção e é usado em peças longas como saias laterais, difusores e acabamentos de para-choque.

Difusor traseiro preto brilhante fixado num dispositivo de verificação para inspeção dimensional

Nossa oficina de dispositivos constrói dispositivos de verificação internamente e os valida com uma análise do sistema de medição (MSA). Nosso padrão é %GRR de 10% ou menos, o que significa que o próprio dispositivo adiciona muito pouca variação ao resultado.

09 — Explicativo

Gap, Flush and Fit Checks

Para peças externas, as medições mais importantes geralmente não são dimensões individuais, mas como a peça se encaixa no carro. Folga é o espaço entre duas peças; alinhamento é o degrau entre suas superfícies. Nossa tolerância de junta é de ±0,1 mm.

Dispositivos de verificação que reproduzem os pontos de montagem do veículo nos permitem verificar folga, alinhamento e engate dos clipes em cada peça amostrada, e CMM ou escaneamento 3D explica qualquer peça que falhe.

Lip frontal preto testado em um para-choque de sedã para aprovação de amostra
10 — Explicativo

Common Quality Problems on Exterior Parts and How We Catch Them

ProblemaDe onde vemComo detectamos
Mau ajuste no veículoEmpenamento, retração, posição incorreta do clipeDispositivos de verificação, CMM, mapa de cores por escaneamento 3D
Folgas e degraus irregularesPerfil de borda ou pontos de montagem fora da tolerânciaMedidores de dispositivos, verificações de junta de ±0,1 mm
Incompatibilidade de corLote de tinta, espessura do filme, cor do substratoEspectrofotômetro, limites ΔE*ab
Variação de brilhoProcesso de pintura, polimento do molde, curaMedidor de brilho a 20°, 60°, 85°
Descascamento da tintaPré-tratamento inadequado em PP ou TPOTeste de aderência por corte cruzado
Bolhas no cromoTensão de moldagem, aderência do revestimentoTestes CASS e de ciclo térmico
Variação de pesoInjeções curtas, deriva do processoPesagem contra limite de ±1 g
Marcas superficiaisRechupe, linhas de solda, marcas de fluxoVerificação visual contra amostra mestre
11 — Capacidade

Measurement System Analysis (MSA)

Uma medição só é útil se o medidor for confiável. A MSA verifica quanto da variação nos resultados vem do sistema de medição e não das peças. O teste comum é a repetibilidade e reprodutibilidade do medidor (%GRR): as mesmas peças são medidas várias vezes por diferentes inspetores.

Um resultado de 10% ou menos é geralmente tratado como aceitável para medidores de produção, e esse é o padrão que nossa oficina de dispositivos segue. Estudos de MSA também são um dos elementos de uma submissão PPAP Nível 3.

12 — Serviço

Inspection Stages From Sample to Shipment

In short: parts are checked at first article, during production and before shipment, and the results are kept on record for traceability.

A inspeção não acontece apenas no final. Cada estágio detecta problemas diferentes.

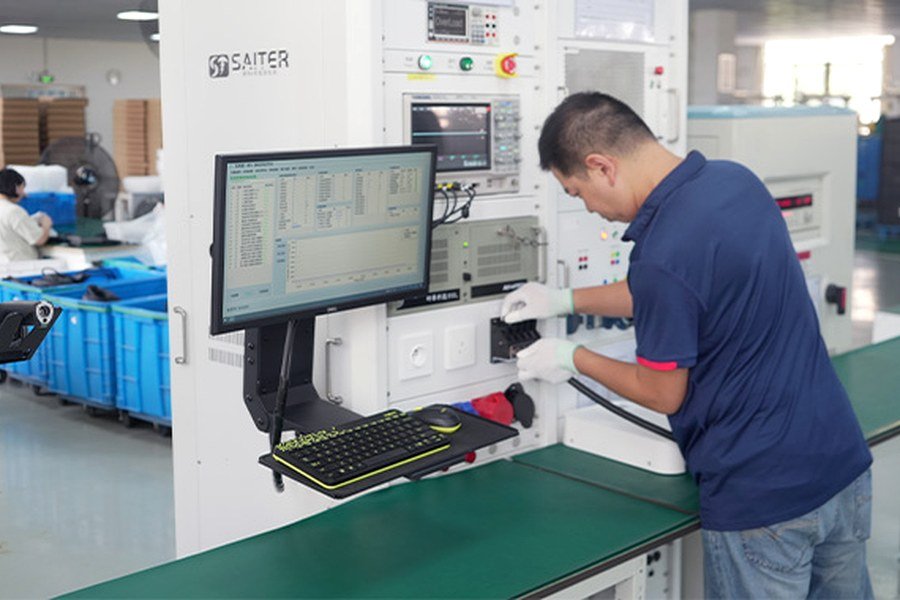
Inspetor registrando resultados no laboratório de qualidade da Yirox
EtapaO que verificamosPrincipais ferramentas
RecebimentoGrau de resina, cor e documentos do fornecedorCertificados de material, verificações visuais
Primeira peçaCada característica do desenho nas primeiras peças aprovadasCMM, máquina de medição por visão, dispositivos
Em processoAjuste, peso e aparência durante a produçãoDispositivos de verificação, balanças, amostras mestras
AcabamentoCor, brilho, espessura do filme, aderência, revestimentoEspectrofotômetro, medidor de brilho, medidor de espessura, corte cruzado
FinalAparência, etiquetas e quantidade antes do empacotamentoVerificações visuais contra a amostra padrão
Pré-embarqueEmpacotamento e documentosListas de embalagem, registros de inspeção
13 — Serviço

Traceability and Records

Cada lote de produção está vinculado ao seu lote de material, molde, máquina e registros de inspeção. Quando surge uma dúvida meses depois, podemos rastrear de qual lote as peças vieram e quais foram os resultados da inspeção. Os registros são mantidos como parte do nosso sistema de qualidade IATF 16949.

  • Lote de material e grau para cada lote
  • Molde e máquina utilizados
  • Registros de inspeção em processo e resultados de dispositivos de verificação
  • Lote de pintura ou galvanoplastia e medições de aparência
  • Registros de inspeção final e empacotamento
14 — Serviço

What You Get From Our Quality Team

Plano de inspeção

Características críticas acordadas com você durante o DFM.

Relatório FAI

Resultados completos do primeiro artigo no seu formato.

Relatório CMM

Desvios medidos em relação ao CAD ou desenho.

Dados de aparência

Registros de cor, brilho e espessura do revestimento.

PPAP até o Nível 3

Quando seu programa exigir.

Relatórios de testes

Intemperismo, névoa salina e adesão de laboratórios acreditados.

FAIInspeção da primeira peça
CMMRegistros de máquina de medição por coordenadas
PPAPAté o Nível 3
NDAAssinado antes da revisão do desenho
15 — Serviço

How to Request Inspection Documents

  1. 01

    Informe-nos o seu padrão

    Envie seu desenho, requisitos de inspeção e o nível PPAP que você precisa.

  2. 02

    Acorde o plano

    Concordamos com as características críticas, quantidades de amostra e formato do relatório.

  3. 03

    Primeiros artigos

    As primeiras peças aprovadas são medidas e o relatório FAI é preparado.

  4. 04

    Testes

    Testes terceirizados são agendados com SGS ou CTI quando necessário.

  5. 05

    Submissão

    Documentos FAI, CMM e PPAP são enviados com amostras para sua aprovação.

16 — Serviço

Who Needs FAI and PPAP?

FAI e PPAP são padrão para programas OEM e de fornecedores tier, mas também ajudam marcas de aftermarket. Um relatório FAI claro protege você quando um novo produto é lançado, e fornece uma referência caso o ajuste ou acabamento mude posteriormente. Veja nosso serviço OEM e ODM e ferramental e amostragem, onde o FAI faz parte da aprovação de amostras.

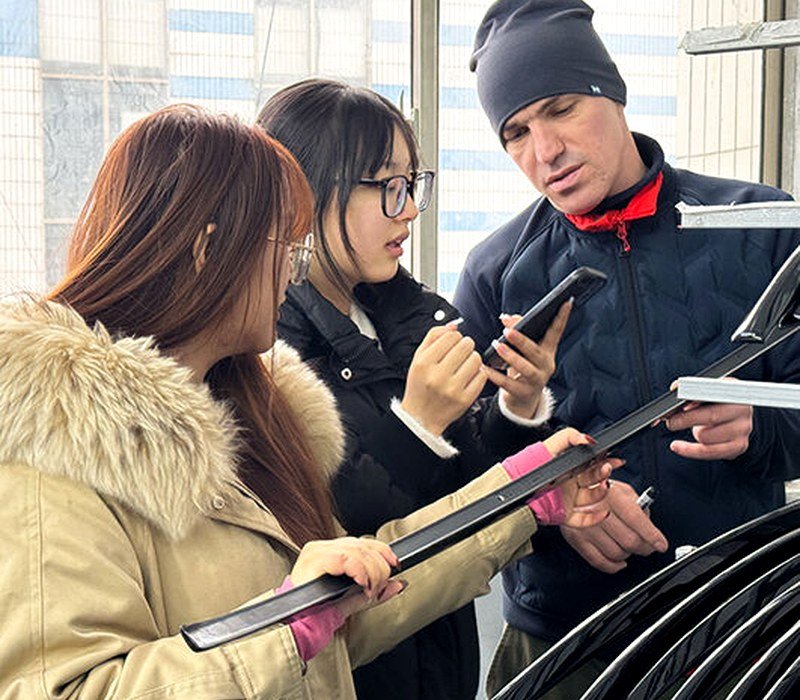
Equipe de engenharia Yirox revisando amostras de peças externas com um comprador
17 — Capacidade

Appearance Inspection: Color, Gloss and Coating

Peças externas são julgadas primeiro pela aparência. Medimos a aparência com instrumentos em vez de confiar apenas no olho.

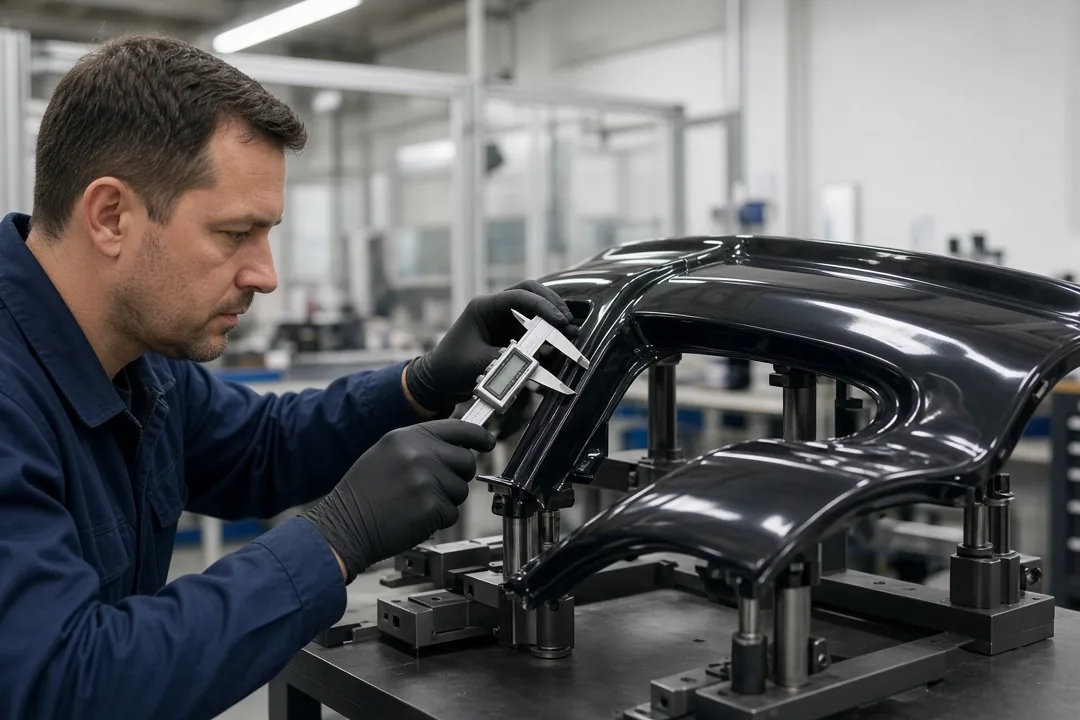
Inspetor medindo uma peça exterior em preto brilhante num dispositivo de verificação

Cor

Espectrofotômetro X-Rite Ci64, esfera d/8°, SCI e SCE, repetibilidade ΔE ≤0,03. Nosso padrão para peças pintadas é ΔE*ab ≤1,0, ou ≤0,8 em peças críticas.

Brilho

Medidor de brilho BYK micro-TRI-gloss a 20°, 60° e 85°, repetibilidade ±0,2 GU.

Espessura do revestimento

Medidor BYK 8500, magnético e correntes parasitas, 0–1.500 μm, precisão ±(3% + 1 μm).

Aderência

Teste de aderência por corte cruzado interno, com adesão de pintura de grau 0–1 como nosso padrão.

18 — Capacidade

Dimensional and Environmental Equipment

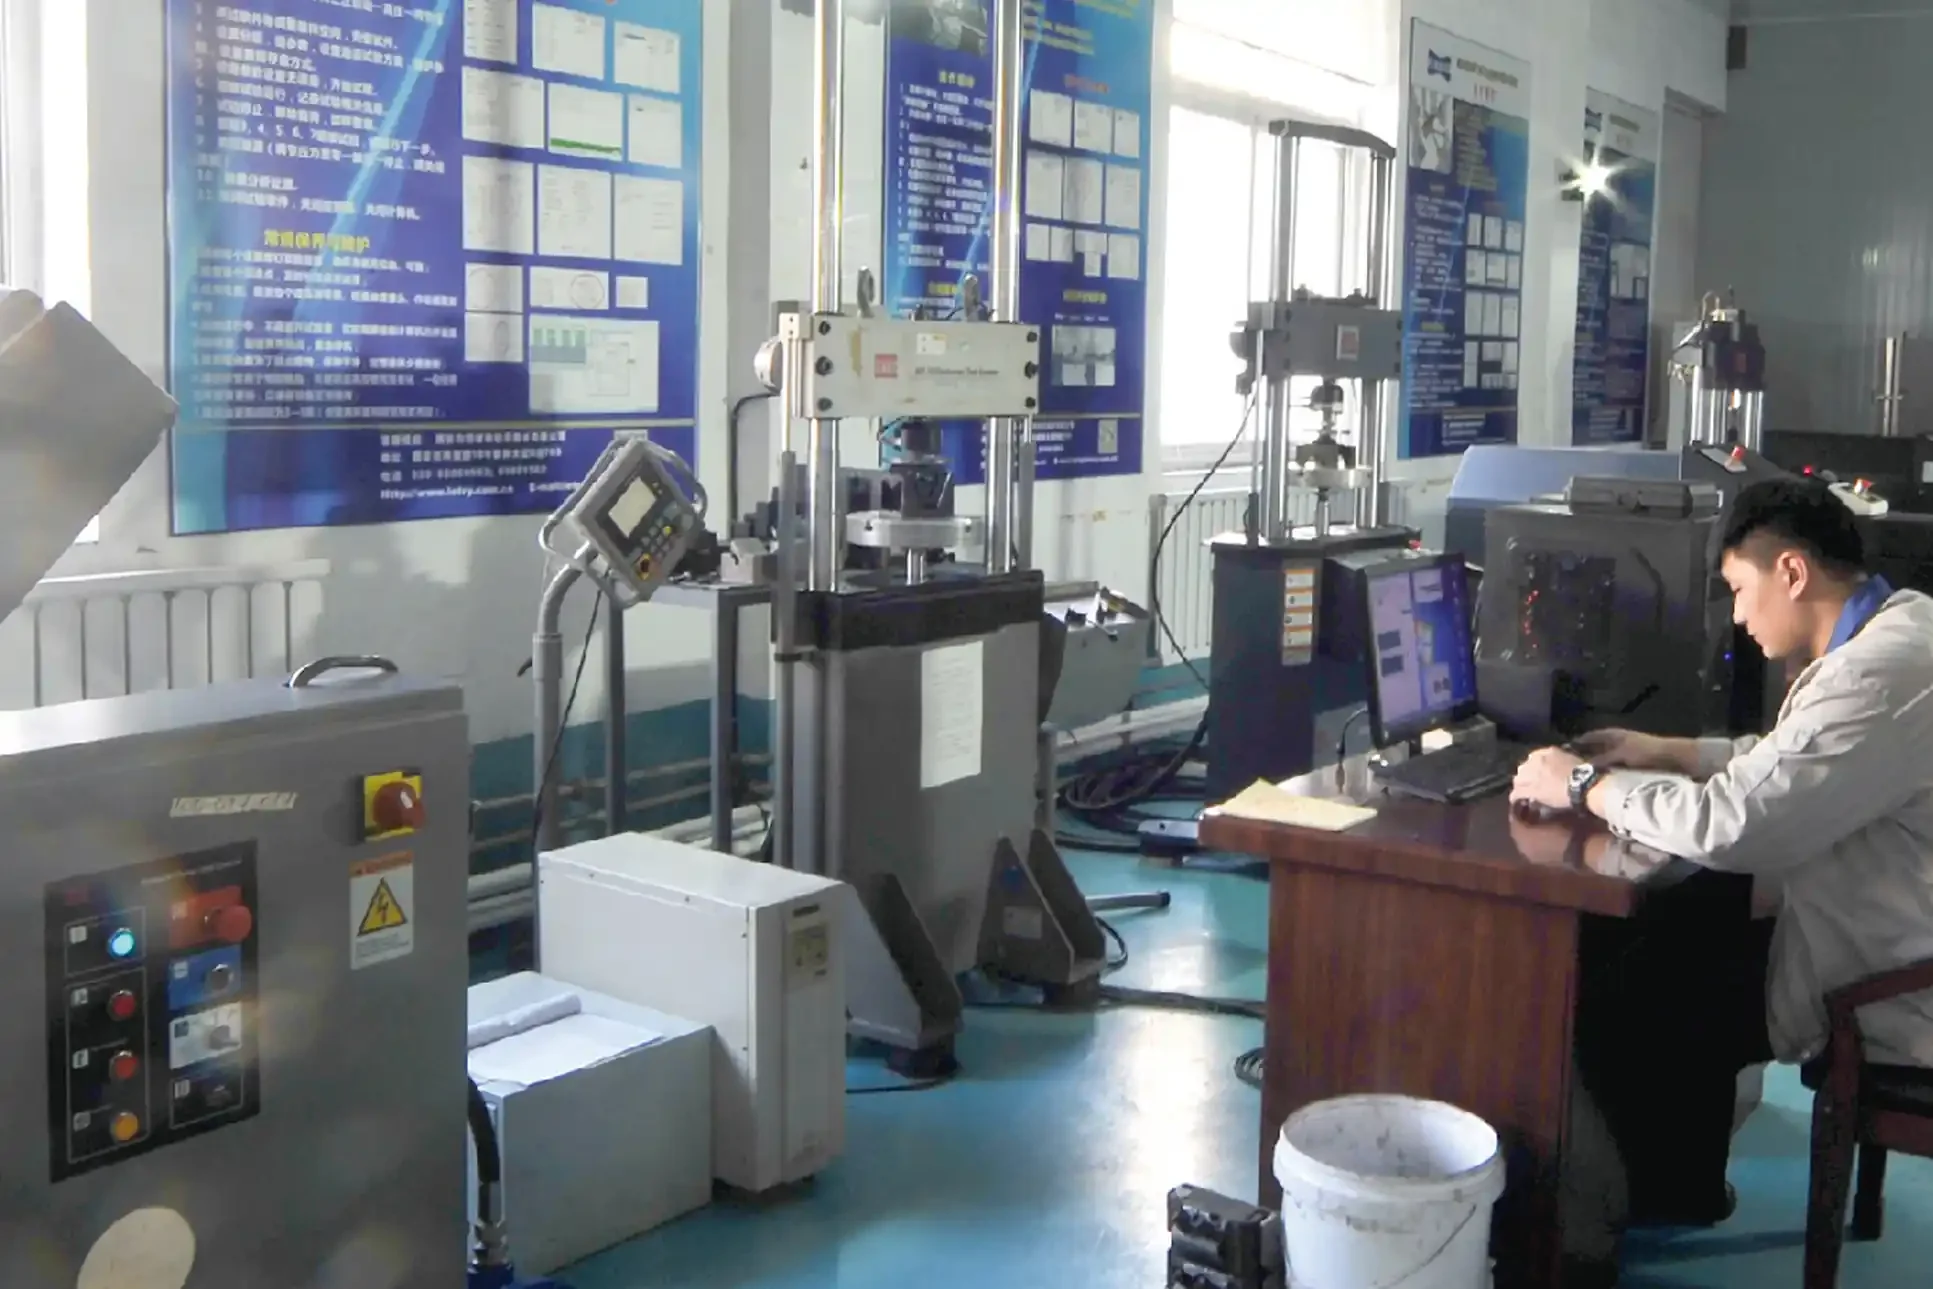
Técnico em uma máquina de ensaio universal no laboratório de testes Yirox
EquipamentosModelo / tipoAdequado para projetos de varejo aftermarket, atacado e personalização
CMM 1Hexagon Global S 09.15.08900×1500×800 mm; MPEe ≤1,9 + L/300 μm; sonda de varredura HP-S-X1
CMM 2Serein Croma 06.08.06600×800×600 mm; MPEe ≤2,4 + L/300 μm
Máquina de medição de visão5D400×300 mm
Câmara de temperaturaAlta e baixa temperatura−40 a 150 °C
Scanner 3DShining3D EinScan HXPrecisão 0,04 mm; costura 0,1 mm/m
Dispositivos de verificaçãoOficina de dispositivos internaMSA %GRR ≤10%
19 — Capacidade

Outsourced Testing at Accredited Labs

Alguns testes exigem câmaras especiais e relatórios independentes. Enviamos estes para a SGS e a CTI, ambos laboratórios acreditados pelo CNAS.

TestPadrão ou condição
Adesão da tinta (corte cruzado)ISO 2409 / ASTM D3359
Adesão por arrancamentoASTM D4541
Intemperismo UVQUV 500 h / 1.000 h
Intemperismo com xenônio500 kJ/m²
Nebulização salinaASTM B117, 480 h / 720 h
CASS (para cromo)24 h / 48 h
HumidadeISO 6270-2
20 — Capacidade

Tolerances We Inspect To

CaracterísticaTolerância padrão
Dimensões gerais±1,0 mm
Características críticas±0,5 mm
Costuras e folgas±0,1 mm
Peso da peça±1 g, variação unitária ≤0,3%
Cor (pintado)ΔE*ab ≤1,0; crítico ≤0,8
Espessura do cromadoTotal ≥32 μm; CASS 48 h sem bolhas
21 — Capacidade

3D Scan Comparison to CAD

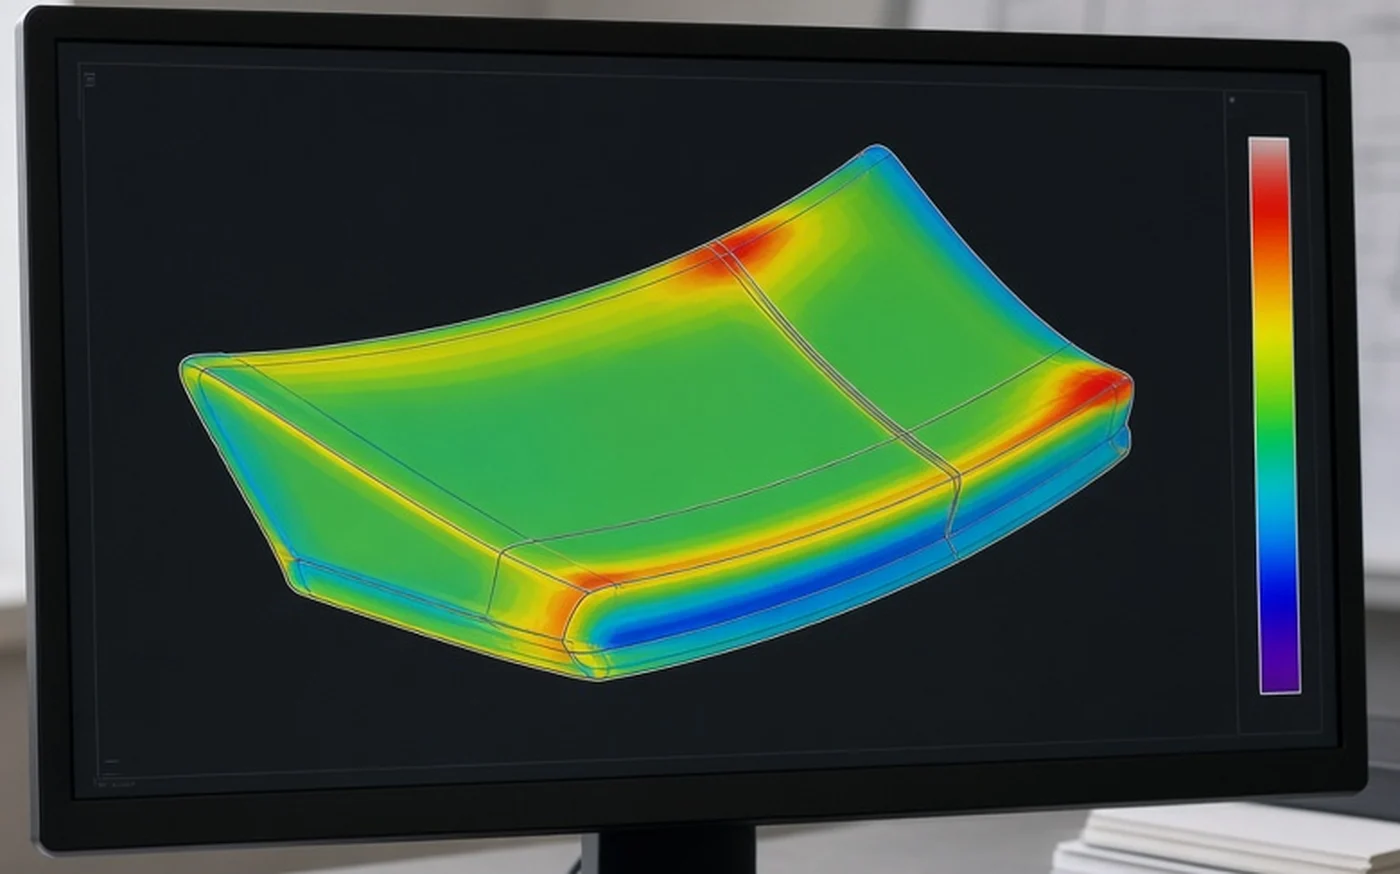
Para superfícies curvas complexas, um escaneamento 3D mostra a peça inteira em vez de pontos individuais. O escaneamento é alinhado ao CAD e um mapa de cores de desvio mostra onde a peça está dentro ou fora da tolerância. Fornecemos mapas de cores em escalas de ±0,5 mm ou ±1,0 mm. Ver Digitalização 3D e engenharia reversa.

Mapa de cores de desvio de digitalização 3D de uma peça de spoiler em um monitor

What Buyers Say About Our Quality Control

Quality managers and buyers on what they receive with each batch, and how issues are handled when something goes wrong.

“Gloss black parts are unforgiving. Small differences become obvious when they’re installed next to each other. We wanted more than a visual check, and the colour inspection records gave our quality team something objective to work with.”
Quality Assurance ManagerAutomotive Surface Finishing
“We had been through a frustrating mold project with another supplier, so we were cautious this time. Having the sample inspection records and dimensions available made a real difference. We could review the actual parts instead of relying on promises.”
Technical Purchasing ManagerTooling and Sample Approval
“The first sample needed an adjustment around the mounting tabs. They documented the issue, explained the correction and sent updated measurements with the next sample. That level of detail made it easier for our team to approve the tooling.”
Engineering ManagerInjection Mold Development

Names and companies withheld at the customer’s request.

23 — Perguntas frequentes

Perguntas frequentes

Qual é o significado de inspeção do primeiro artigo?

A inspeção da primeira peça significa medir completamente as primeiras peças de um processo novo ou alterado e comparar cada característica com o desenho. Isso prova que o processo consegue fabricar a peça conforme o projeto antes do início da produção.

O que é serviço de inspeção CMM?

Um serviço de inspeção CMM mede peças em uma máquina de medição por coordenadas e reporta desvios em relação ao CAD ou ao desenho. Nós o utilizamos para FAI, PPAP e problemas de ajuste.

Qual é a diferença entre FAI e PPAP?

FAI é a medição completa das primeiras peças. PPAP é um pacote de aprovação maior que inclui resultados dimensionais, além de fluxo de processo, PFMEA, plano de controle, MSA, dados de material e amostras. Os resultados do FAI geralmente fazem parte de um PPAP.

Quais níveis de PPAP você suporta?

Fornecemos PPAP até o Nível 3.

Quão precisas são as suas CMMs?

Nosso Hexagon Global S tem MPEe ≤1,9 + L/300 μm e nosso Serein Croma tem MPEe ≤2,4 + L/300 μm.

O que é inspeção dimensional?

A inspeção dimensional verifica se o tamanho, a forma e as posições das características de uma peça correspondem ao desenho. Usamos CMMs, uma máquina de medição de visão 2.5D, dispositivos de verificação e escaneamento 3D.

Quando é necessária uma nova inspeção do primeiro artigo?

Normalmente, quando um novo molde é usado, o molde é alterado ou reparado de uma forma que afeta a peça, o material muda, ou a produção passa para um processo ou local diferente.

Você faz a inspeção 100%?

A aparência é verificada em cada peça. As verificações dimensionais seguem o plano de controle acordado com você, usando dispositivos de verificação e CMM nas frequências definidas.

Você pode mostrar um exemplo de relatório FAI ou PPAP?

Não publicamos relatórios de exemplo porque eles contêm dados de clientes. O formato do relatório é acordado com você no início de um programa.

Quais testes são feitos por laboratórios externos?

A adesão à ISO 2409 / ASTM D3359, o pull-off à ASTM D4541, o envelhecimento QUV e xénon, a névoa salina à ASTM B117, o CASS e a humidade à ISO 6270-2 são realizados pela SGS e pela CTI.

What inspection records do I receive?

Depending on the program: an FAI report, a CMM report, color and gloss readings, and PPAP documents up to Level 3. Test reports from accredited outside labs are available when required.

How do you keep reorders consistent with the approved sample?

Reorders are inspected against the approved sample and drawing, painted color is held to ΔE*ab ≤1.0, and every carton carries a batch code.

Request Inspection Support

Envie seu desenho e requisitos de inspeção. Confirmaremos o plano, os relatórios e o nível de PPAP.

Solicitar Cotação

Tell us the part, vehicle and quantity. An engineer replies by email.

Conte-nos Sobre Seu Projeto de Fornecimento