Uma boa peça externa começa com um bom molde. A Yirox projeta e constrói ferramental de molde de injeção para para-choques, lips, spoilers, acabamentos e calotas centrais, e então valida cada molde com amostras de teste até que o encaixe, acabamento e dimensões sejam aprovados. Você recebe um relatório DFM antes do aço ser cortado, dados de FAI e CMM antes da produção, e um NDA antes de compartilhar um único desenho.
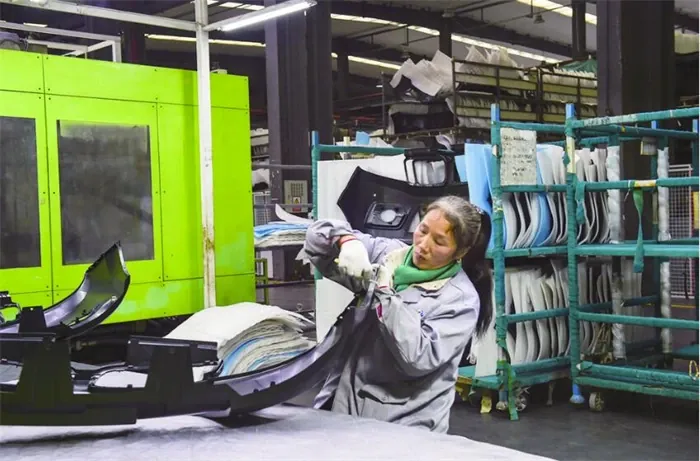
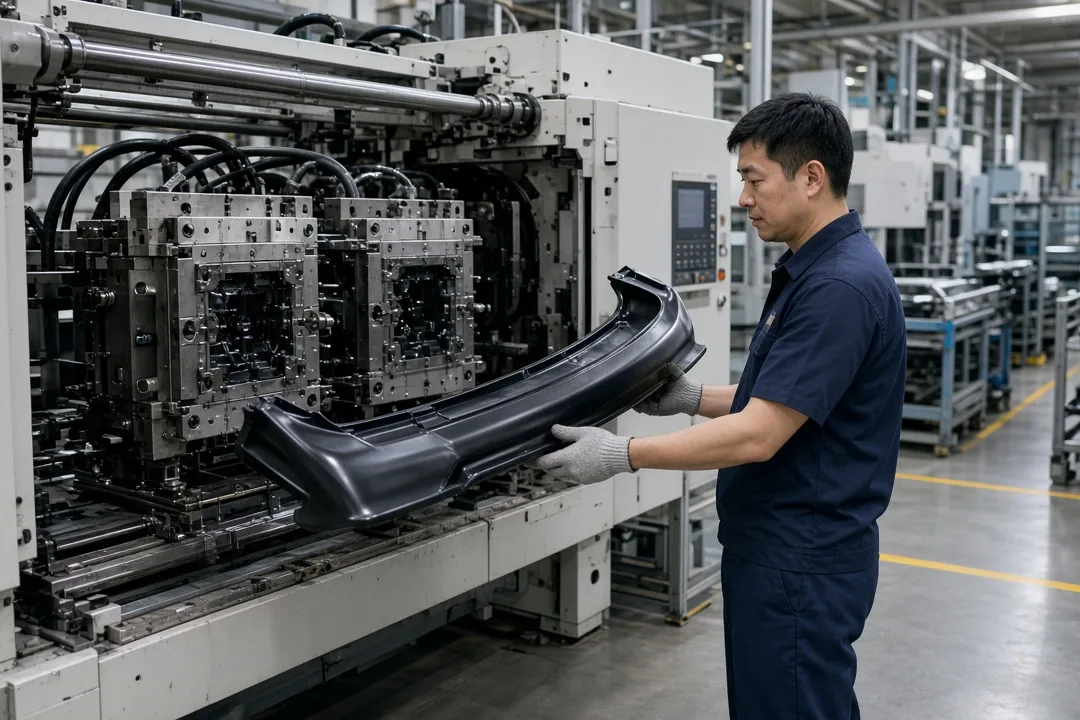
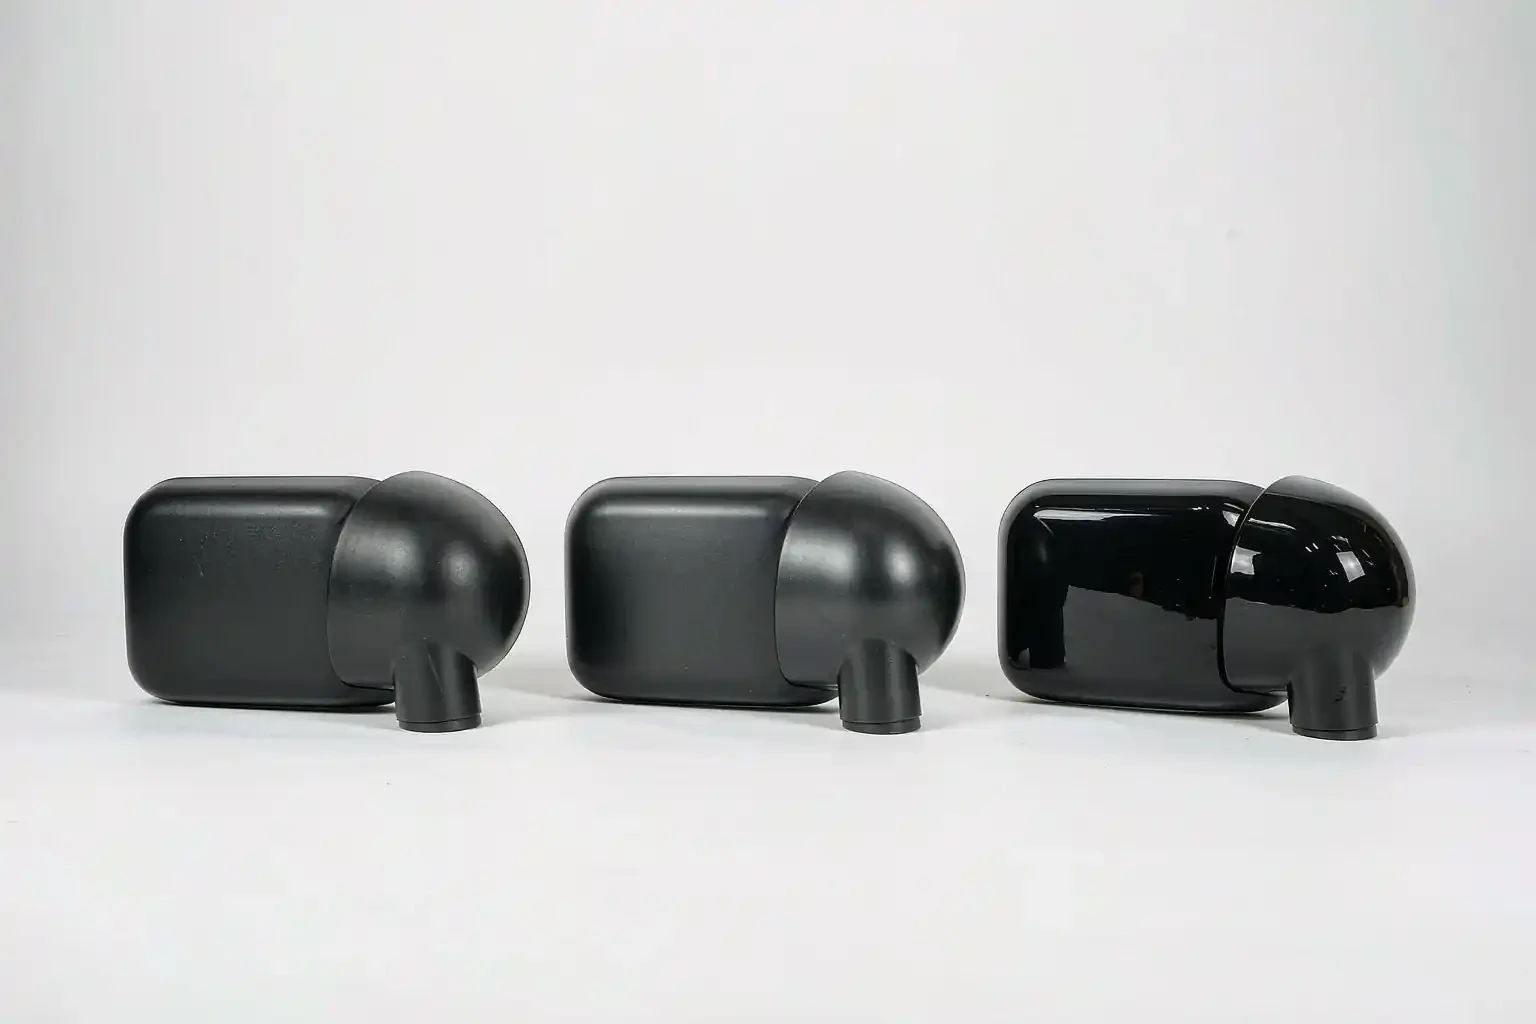
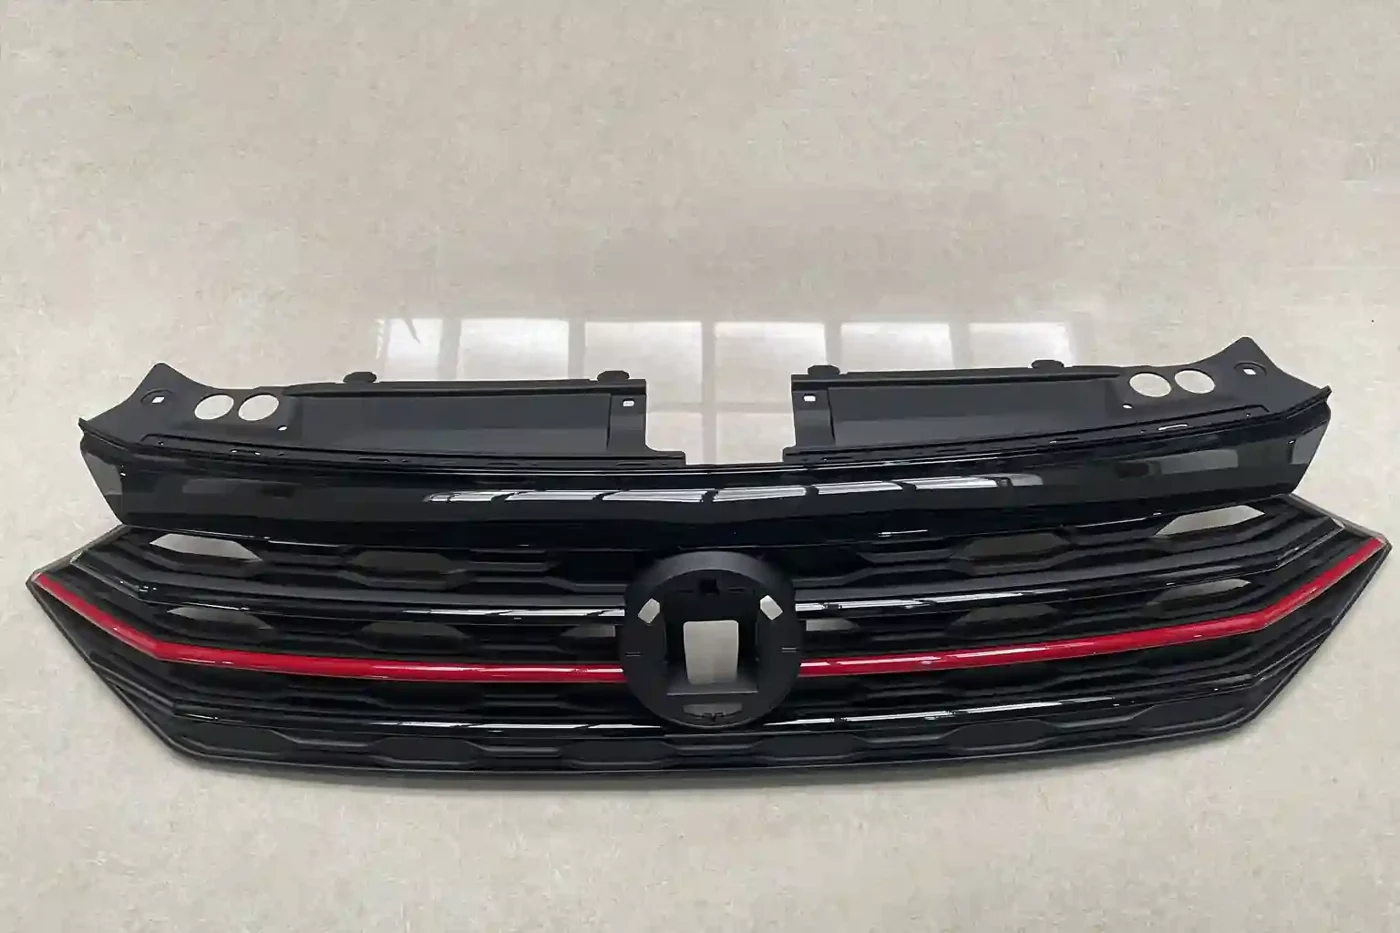
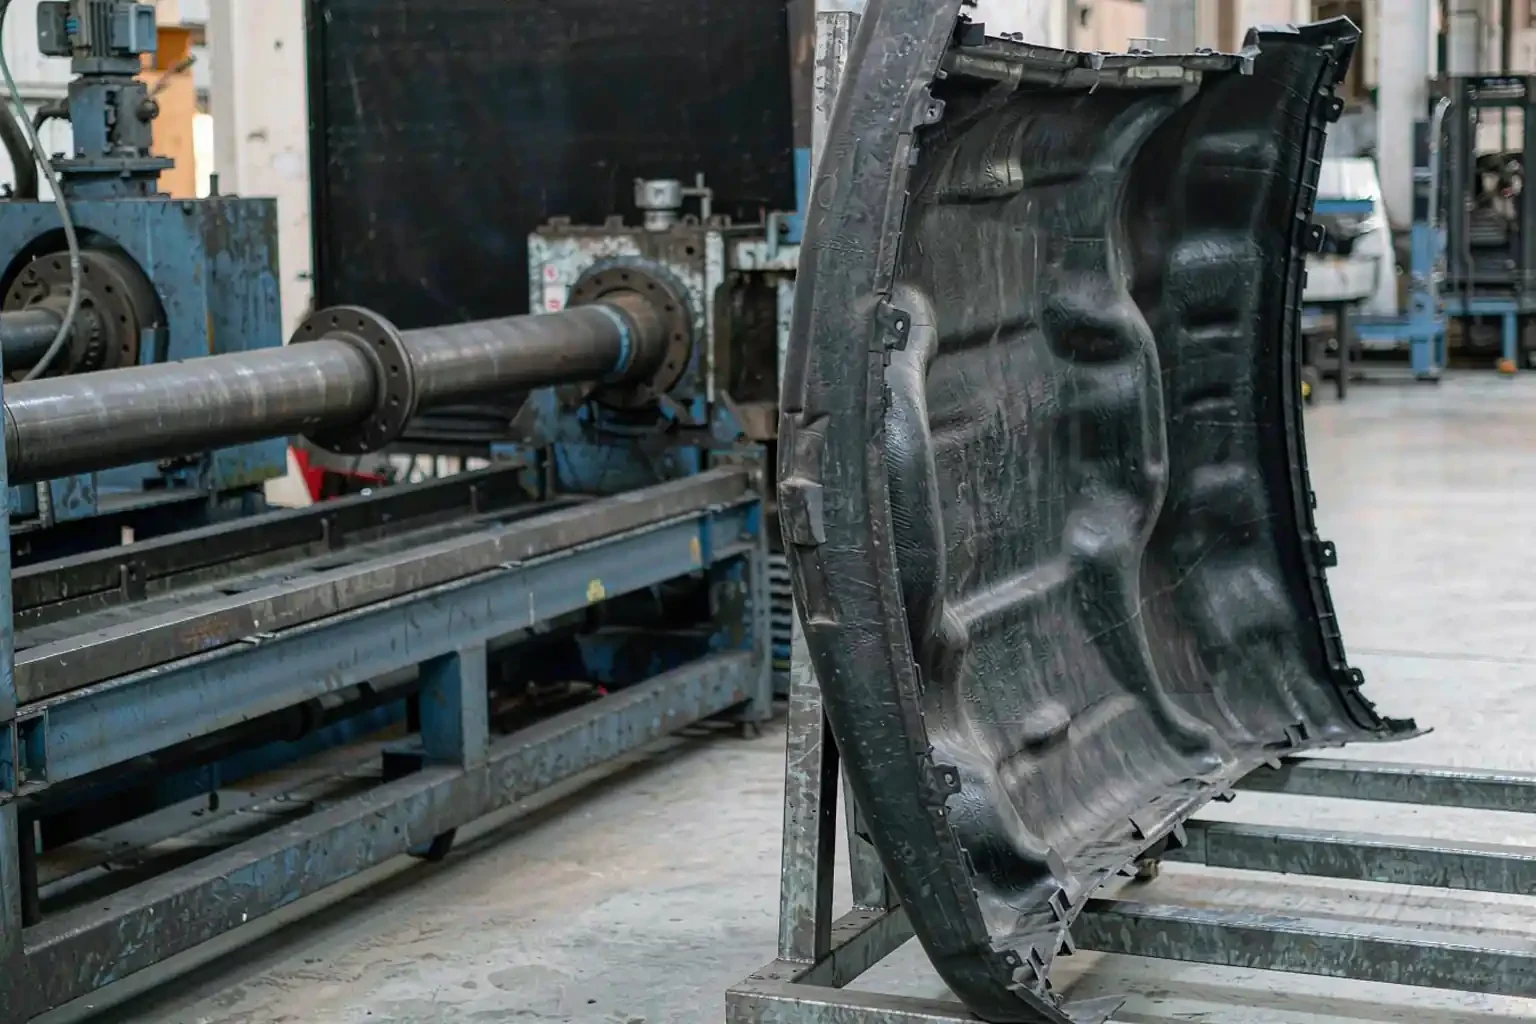
Nosso trabalho de moldagem é focado em peças externas automotivas e calotas centrais. Projetos típicos de ferramental incluem lips dianteiros, difusores traseiros, saias laterais, spoilers, para-choques, molduras de grade, acabamentos de espelho e vidro, peças de acabamento preto, para-barros e calotas centrais para rodas de aço e liga leve.
Cada uma tem suas próprias prioridades de ferramental: peças longas precisam de controle de empenamento, peças com brilho precisam de posicionamento cuidadoso do gate, e peças com clipes precisam de retenção que resista à instalação repetida.


| Item | O que oferecemos |
|---|---|
| Processo | Ferramental de molde de injeção, testes de molde, modificação de molde e aprovação de amostras para peças externas automotivas e calotas centrais |
| Materiais | ABS, PP, PP modificado, TPO e ASA |
| Superfícies | Textura moldada e acabamentos em preto; acabamentos em preto brilhante, padrão de carbono e primer para peças pintadas |
| Contribuição de engenharia | Relatório DFM com comentários sobre espessura de parede, ângulo de saída, gates e linhas de partição |
| Inspeção | Inspeção de primeira peça (FAI) e medição CMM |
| Documentos | PPAP até Nível 3, relatórios de teste de intemperismo, declarações de conteúdo reciclado |
| Confidencialidade | NDA disponível antes da revisão do desenho |
| Prazo de entrega | Depende do produto e da escala; confirmado no seu orçamento |
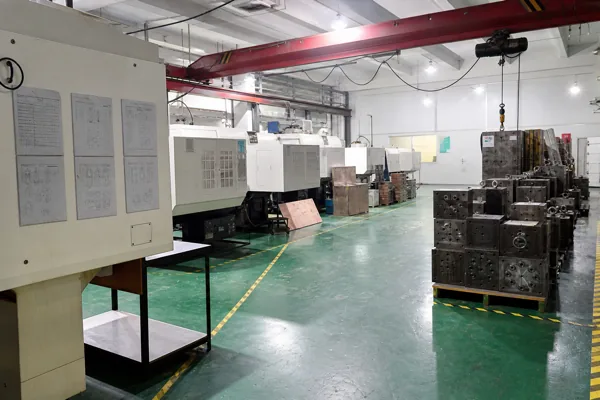
Nossa fábrica de aproximadamente 20.000 m² em Wuxi executa a rota completa desde a revisão do ferramental até a moldagem em volume, então a equipe que constrói seu molde é a mesma equipe que executará suas peças de produção. Isso importa para peças externas, onde pequenas mudanças em um gate ou em uma linha de resfriamento aparecem como marcas visíveis ou uma folga no veículo.
O prazo de ferramental e amostragem depende do produto e da escala, e é confirmado no seu orçamento.
Você tem um design ou uma amostra de concorrente e precisa de um molde que a produza de forma repetível. Revisamos o design, sugerimos mudanças que facilitam a moldagem e construímos o molde conforme seu desenho aprovado. Soluções para marcas de aftermarket →
Se um fornecedor existente parou a produção ou um molde está desgastado, podemos trabalhar a partir de uma peça original. Com escaneamento 3D e medição, capturamos a geometria e então reconstruímos o molde para que as novas peças correspondam às peças que seus clientes já conhecem. Soluções para distribuidores e importadores →
Um novo ano-modelo, um clipe revisado, uma textura diferente ou seu logo na peça. Essas mudanças frequentemente precisam de modificação do molde em vez de um novo molde, e informaremos qual rota é adequada.
Envie um arquivo 3D, um desenho 2D, uma amostra física ou uma peça original. Podemos assinar um NDA antes de você enviá-lo. Confirmamos o veículo, material, acabamento e quantidade esperada.
Enviamos um relatório DFM que cobre espessura de parede, ângulos de saída, nervuras e bosses, posições de gate e linha de partição, undercuts e as faces cosméticas. O orçamento explica a rota de ferramental e o que determina seu custo.
Após você aprovar o DFM e o orçamento, construímos o molde e executamos o primeiro teste. Você recebe fotos do teste e notas de inspeção.
Corrigimos dimensões, superfície e problemas de preenchimento encontrados no teste e executamos novamente até que a peça atenda ao padrão acordado.
Você recebe amostras aprovadas para verificações de encaixe e aparência. Uma vez que você assina, essa amostra se torna a referência para produção.
Have a part ready for tooling?Send the 3D file or sample and we will reply with a DFM review, tooling plan and sample timeline.
A maioria dos problemas em uma peça externa moldada é decidida enquanto o molde ainda está na tela. Antes do ferramental começar, nossos engenheiros revisam quatro áreas com você.

A linha de partição é onde as duas metades do molde se encontram, e deixa uma linha fina na peça. Em um lip dianteiro ou uma moldura de grade, colocamos em uma borda ou face oculta para que não cruze a área que o motorista vê. Marcamos as faces cosméticas no desenho DFM para que você possa confirmá-las antes do molde ser construído.
O gate é onde o plástico fundido entra na cavidade. A sua posição afeta o enchimento, as linhas de soldadura e o brilho. Em peças longas como saias laterais e spoilers, a localização do gate também controla a forma como a peça encolhe ao longo do seu comprimento. Mostramos as posições de gate propostas e explicamos porque estão ali, para que saiba onde estarão as marcas de gate antes de ver uma amostra.
Cada resina encolhe à medida que arrefece, e cada grau encolhe numa quantidade diferente. O PP e o PP modificado encolhem mais do que o ABS, e os graus com carga encolhem de forma diferente ao longo e transversalmente ao fluxo. O molde é cortado maior do que a peça acabada para compensar. Alterar o grau de resina depois de o molde estar cortado pode colocar a peça fora de tolerância, razão pela qual fixamos o material antes do fabrico do molde.
O primeiro disparo de ensaio mostra como o molde real se comporta. Verificamos o enchimento, as rebarbas, as depressões, o empenamento e as dimensões, depois corrigimos o molde e executamos novamente. Cada ensaio é registado, para que possa ver o que mudou entre amostras e porquê.
Os moldes para as suas peças são construídos e mantidos na nossa própria oficina de moldes em Wuxi, ao lado da nave de moldagem, para que o feedback dos ensaios vá diretamente para os fabricantes de moldes que cortam o aço.
| Item | Capacidade interna |
|---|---|
| Produção de moldes | 6–8 moldes por mês |
| Tamanho do molde | Até 25 t |
| Aço para moldes | P20 e H13 |
| Vida útil do molde | 000–500.000 ciclos |
| Usinagem | Centros de maquinagem de 3 eixos ×4 (800 × 500 × 500 mm, ±0,01 mm), tornos CNC ×2, máquinas de gravação-fresagem ×2 |
| EDM e retificação | EDM a fio ×2, EDM ×2, retificadoras de superfície ×2 |
| Modelos de ajuste iniciais | Impressora 3D SLA ×1 |
| Dispositivos de verificação | Construídos na nossa oficina de dispositivos; gauge R&R (MSA %GRR) ≤10% |
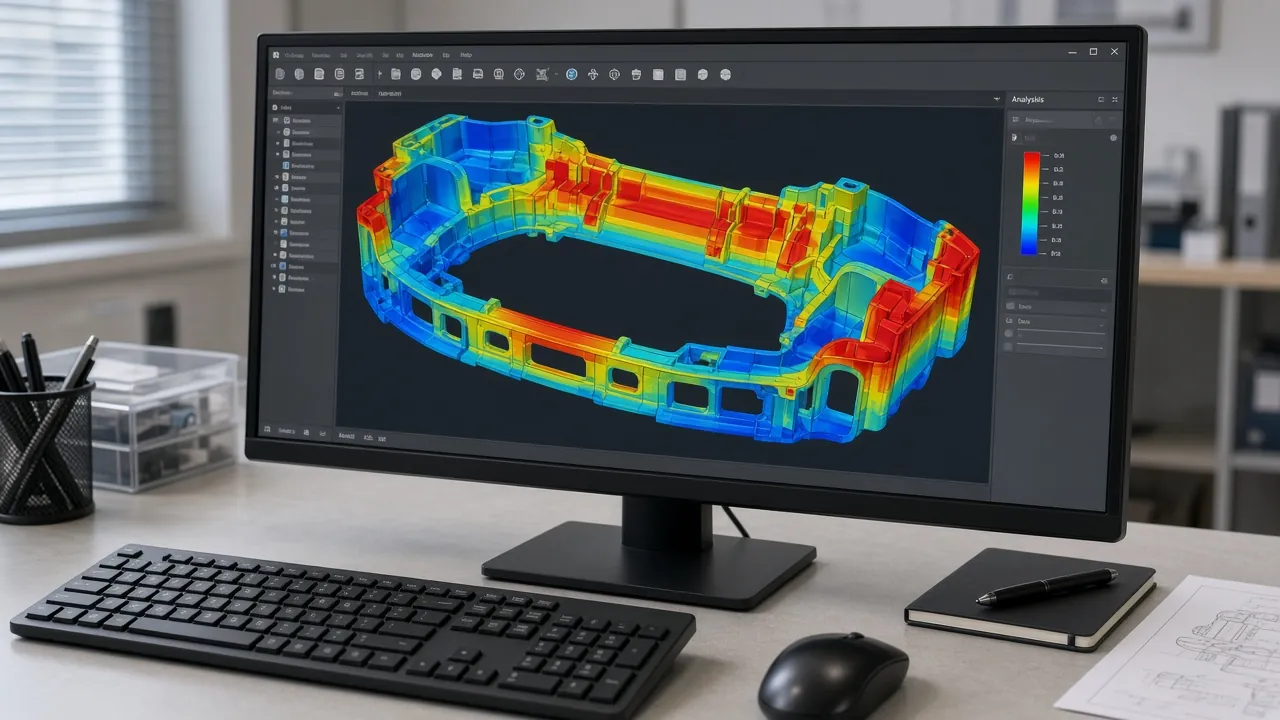
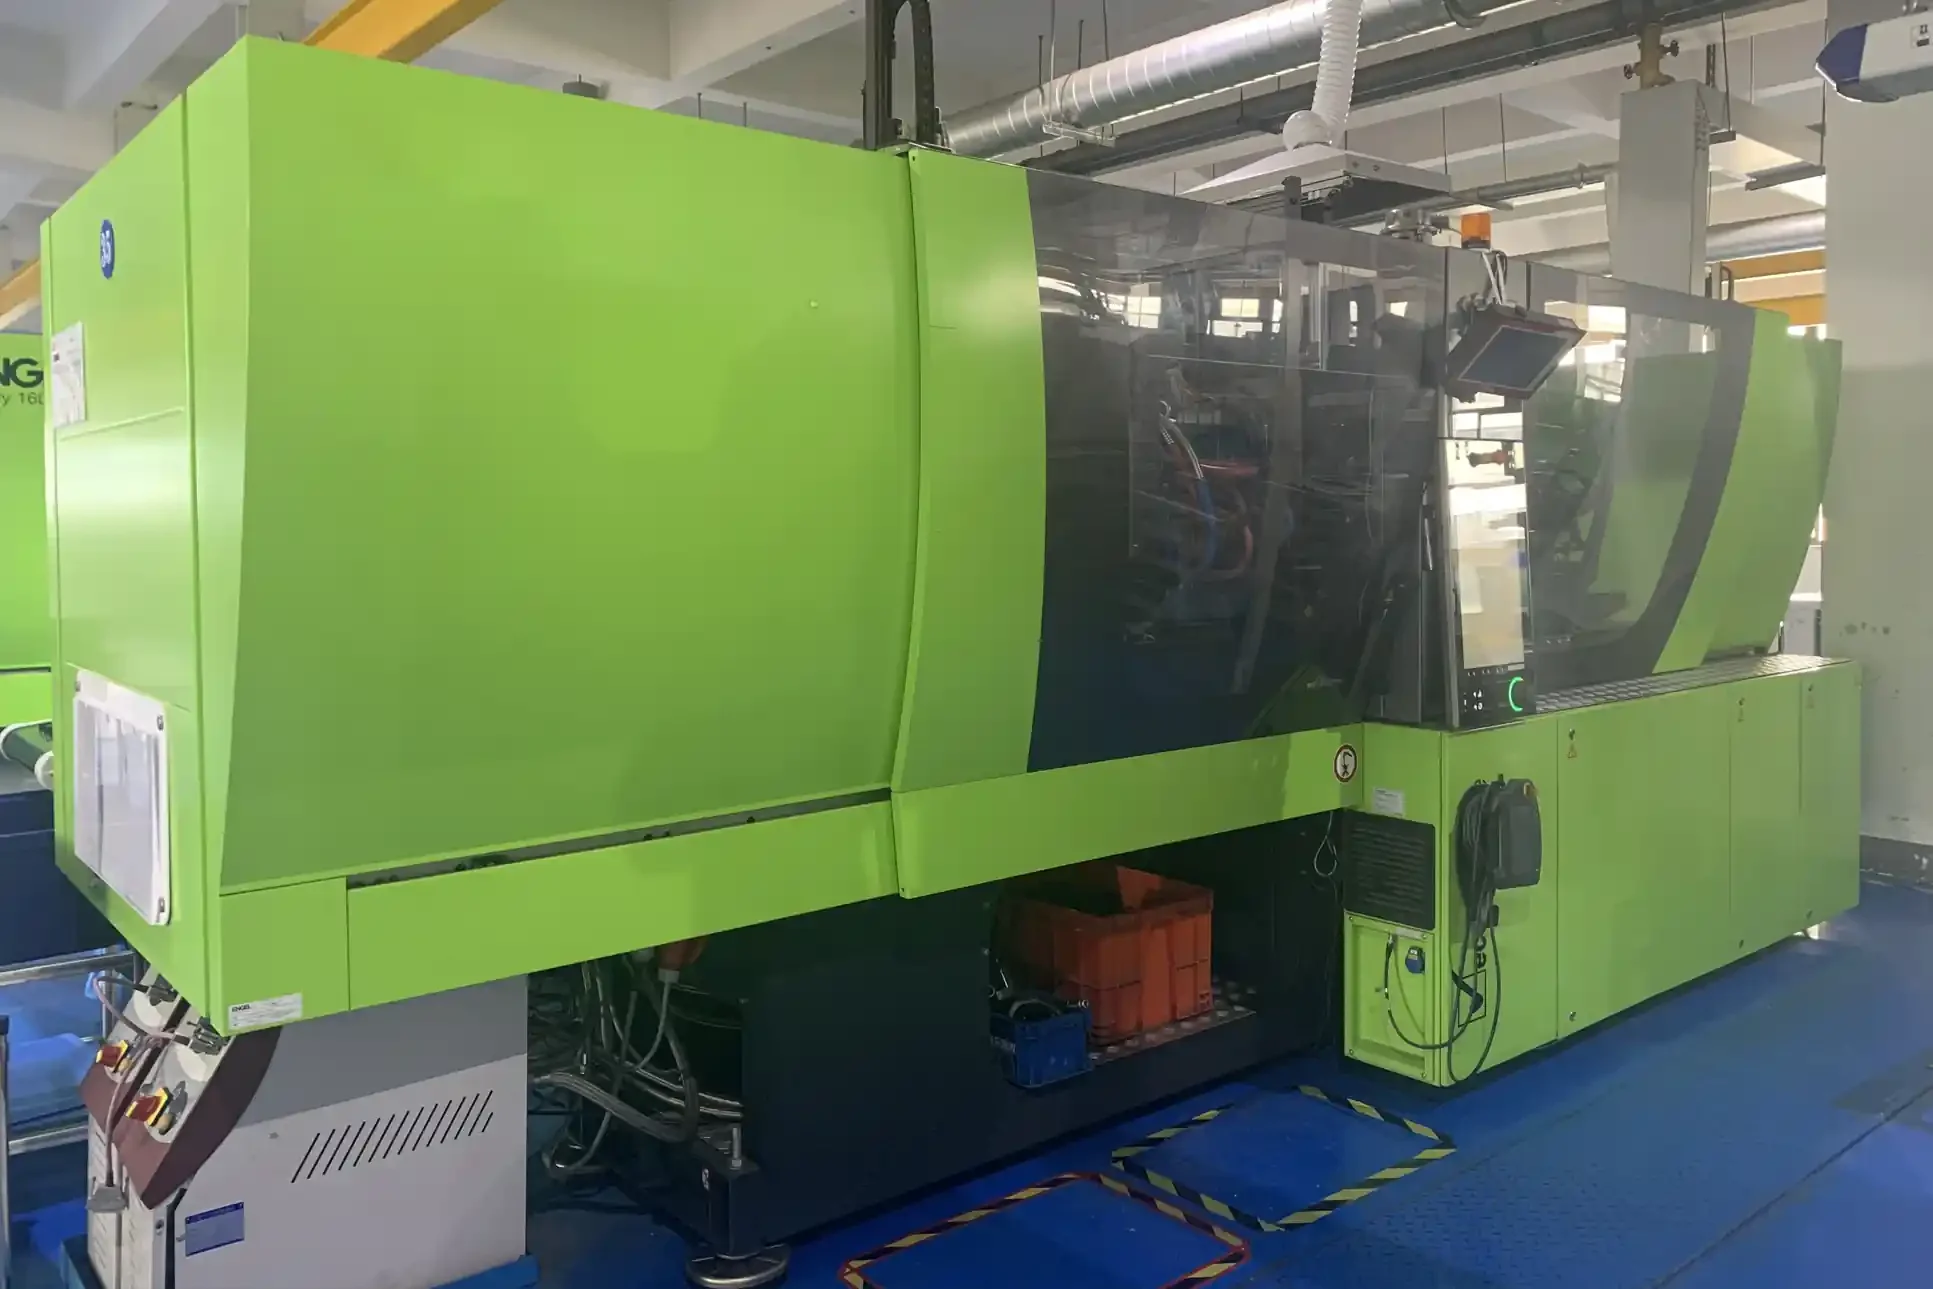
Máquinas de moldagem de 90 a 2.500 t, moldagem de dois disparos e análise de fluxo de molde estão cobertos na nossa página de capacidade de moldagem por injeção.
Nem todos os projetos precisam de um molde novo. A rota certa depende da peça, do seu prazo e do seu volume.

Se já vende uma peça semelhante, modificar um molde existente pode ser mais rápido e barato do que construir um novo. As modificações típicas incluem alterar um inserto de logótipo, ajustar um clipe, mover um orifício de montagem ou atualizar uma textura.
Um molde novo faz sentido quando a geometria muda, a peça tem de encaixar num veículo diferente ou o molde antigo está desgastado. Dizemos-lhe qual a rota adequada para a sua peça e o que cada uma altera.
Contra-saídas, clipes, nervuras profundas e orifícios laterais frequentemente necessitam de slides ou lifters no molde. Cada característica adiciona trabalho à ferramenta e pode adicionar risco ao ciclo. Durante o DFM procuramos formas de simplificar a peça sem alterar o seu aspeto ou encaixe, como mover a direção de um clipe ou adicionar ângulo de saída a uma parede.
As ferramentas de protótipo (por vezes chamadas de ferramentas moles) são construídas para fazer um número limitado de peças para que possa testar o encaixe e a aparência. As ferramentas de produção (ferramentas duras) são construídas para executar encomendas repetidas com dimensões estáveis. Se está a testar um novo design, podemos discutir começar com uma ferramenta mais simples e passar para ferramentas de produção assim que o design estiver congelado.
A moldagem por injeção de ABS é a escolha mais comum para peças exteriores pintadas, enquanto a moldagem por injeção de polipropileno é adequada para peças que devem flexionar. Ajudamo-lo a escolher um grau durante o DFM e mantemo-lo fixo para encomendas repetidas. Para spoilers, veja a nossa comparação de spoilers em fibra de carbono vs ABS vs fibra de vidro. As peças reais em fibra de carbono e fibra de vidro são fabricadas através das nossas fábricas parceiras.

| Material | Usos exteriores típicos | O que saber |
|---|---|---|
| ABS | Spoilers, lips, molduras de grelha, acabamentos, tampas centrais | Rígido, fácil de pintar, bom brilho; secar antes da moldagem para evitar riscas prateadas |
| PP | Guarda-lamas, forros, acabamentos flexíveis | Resistente e flexível; necessita de pré-tratamento se pintado |
| PP Modificado | Para-choques, painéis exteriores maiores | Os graus com carga adicionam rigidez; a retração depende do grau |
| TPO | Coberturas de para-choques, peças exteriores flexíveis | Bom desempenho ao impacto, incluindo em tempo frio |
| ASA | Acabamentos exteriores não pintados | Boa resistência às intempéries e aos UV para peças deixadas na cor |
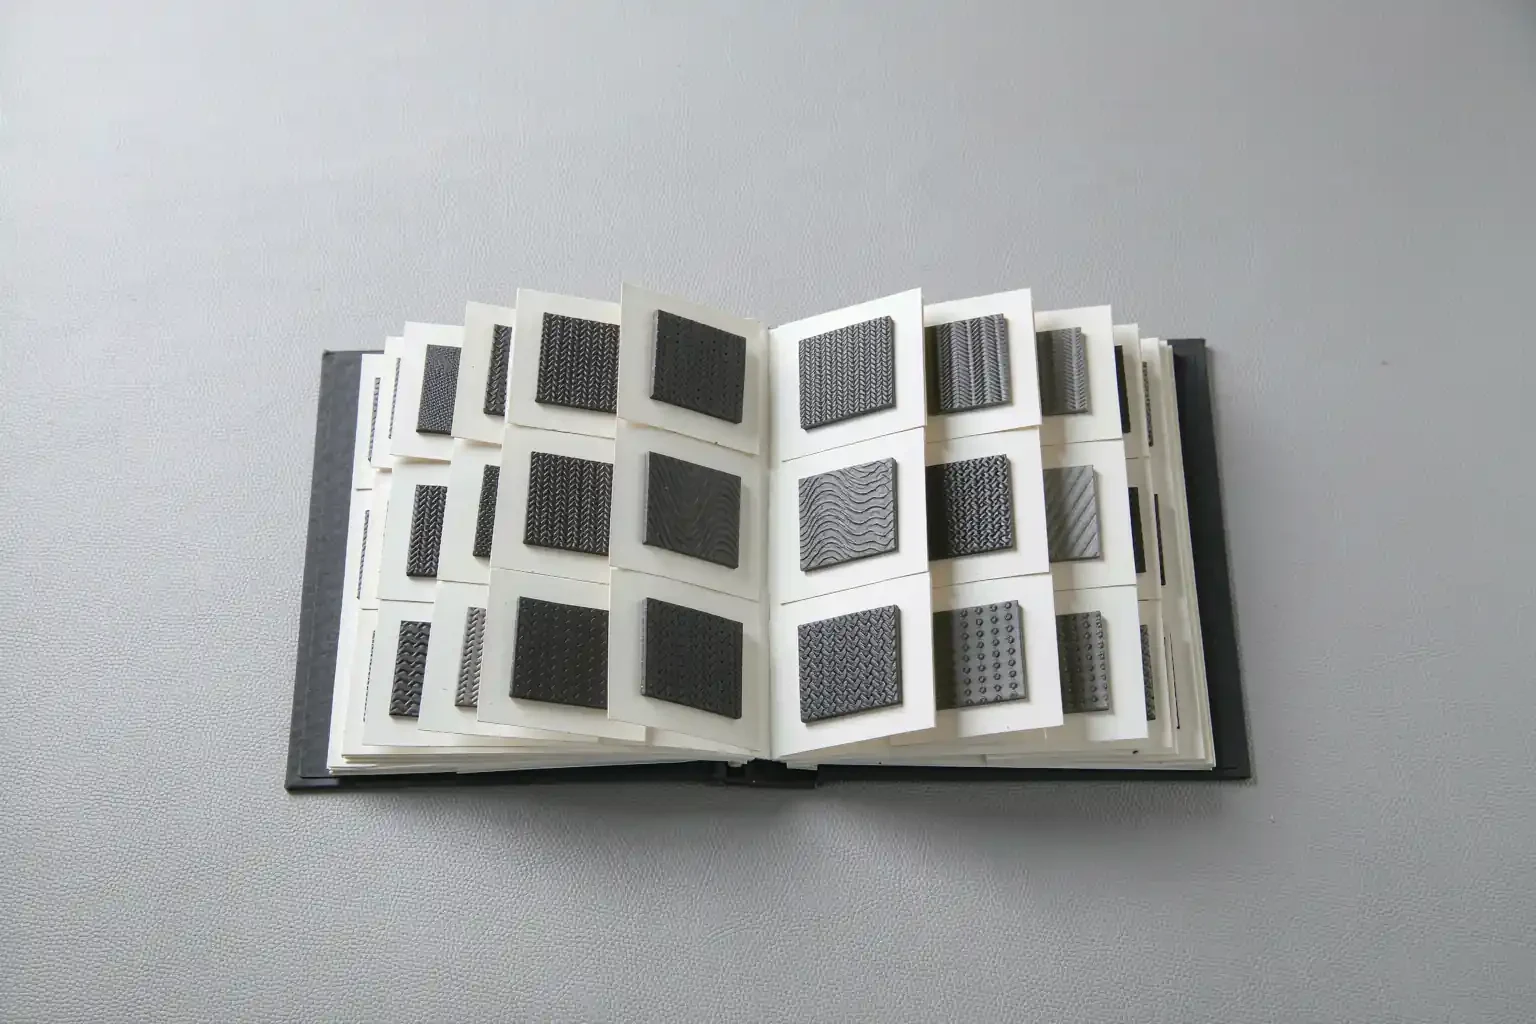
A textura do molde é gravada ou usinada na ferramenta para que a peça saia com um grão em vez de uma superfície lisa. Os acabamentos texturados a preto escondem pequenas marcas e não necessitam de pintura, o que se adequa a programas de eliminação de cromados e acabamentos a preto.
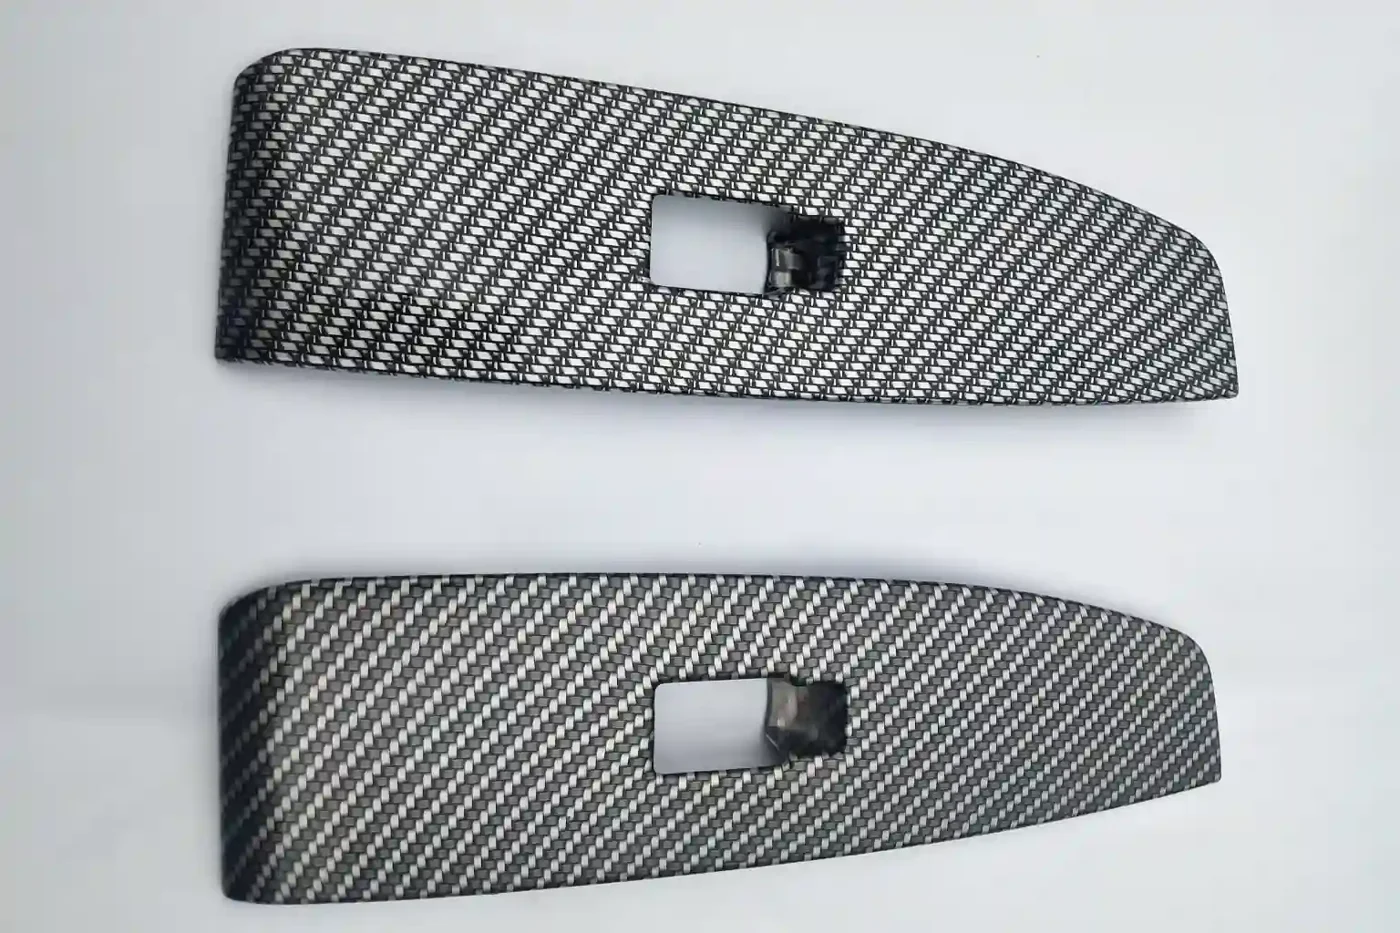
Para peças pintadas, oferecemos acabamentos em preto brilhante, padrão de carbono e primário. A profundidade da textura e o ângulo de saída estão ligados: uma textura mais profunda necessita de mais ângulo de saída para que a peça seja desmoldada corretamente, pelo que confirmamos ambos em conjunto. Saiba mais na nossa guia de remoção de cromado.

As peças de acabamento a preto e de eliminação de cromados são geralmente moldadas com um grão em material preto. A textura vem da ferramenta, pelo que não é necessária pintura e o acabamento mantém-se consistente ao longo de encomendas repetidas.
O preto brilhante é um acabamento pintado para spoilers, lábios e outras peças de estilo que devem parecer prontas a instalar fora da caixa.
O padrão de carbono confere a uma peça moldada por injeção um aspeto de fibra de carbono. É um acabamento na peça moldada, não fibra de carbono real; os spoilers em fibra de carbono real são fornecidos através das nossas fábricas parceiras.
As peças em primário são fornecidas prontas para pintura, para que as oficinas possam fazer a correspondência de cor com o carro.
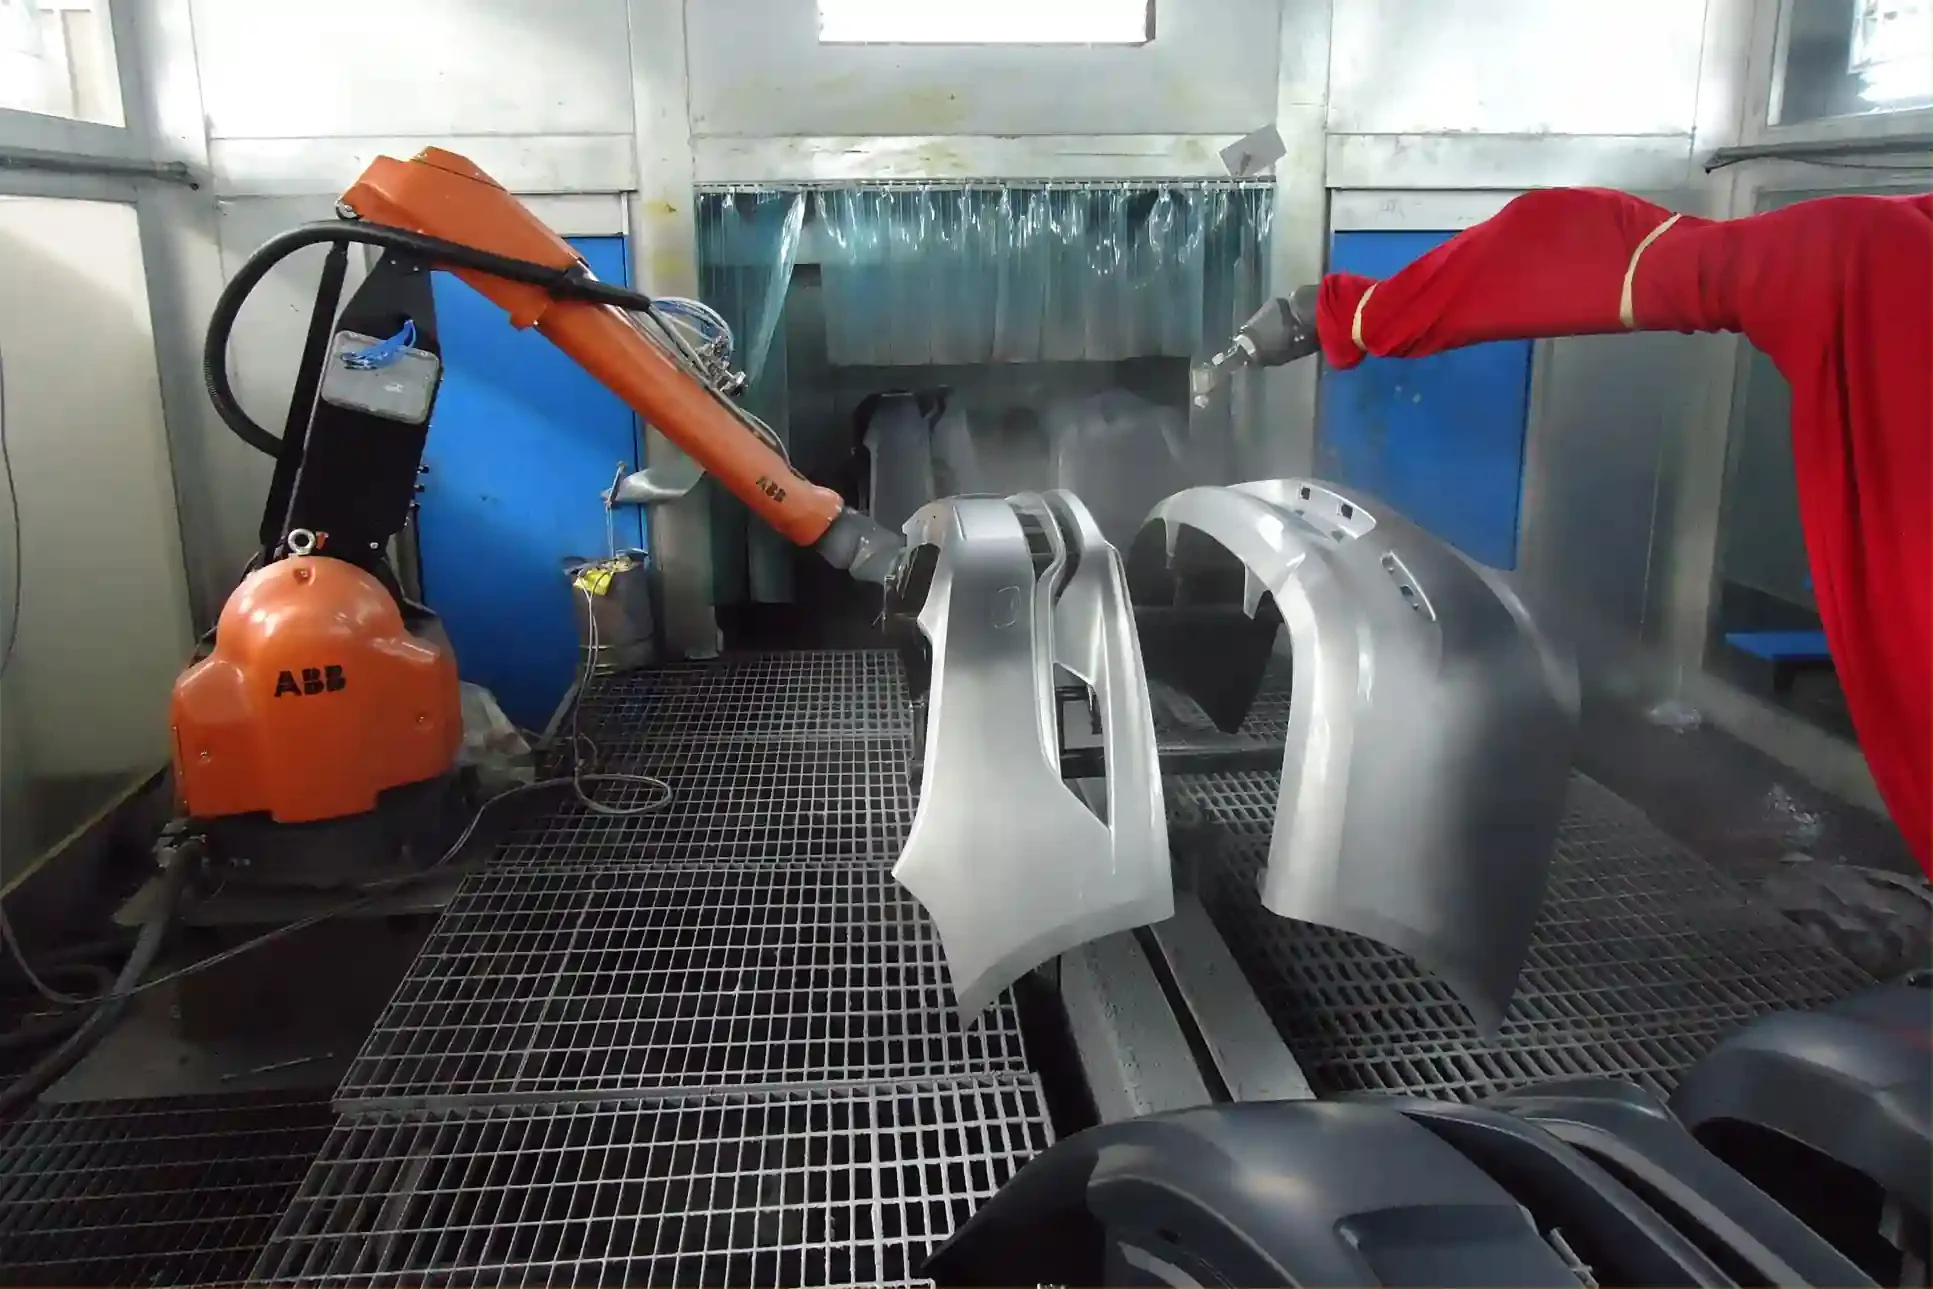
Acabamentos pintados passam por preparação de superfície, primer e pintura antes da inspeção. Cada acabamento é aprovado contra uma amostra antes da produção.
O ASA e o TPO são utilizados para peças exteriores expostas ao sol e às intempéries. Os relatórios de ensaios de envelhecimento estão disponíveis, para que possa verificar como um material e acabamento se comportam no seu mercado.

Uma amostra de ensaio mostra como a ferramenta está a funcionar. Uma amostra aprovada é a peça que assina como padrão para produção, incluindo cor, brilho, textura e encaixe. Mantemos a amostra aprovada em arquivo e utilizamo-la para verificar lotes posteriores.
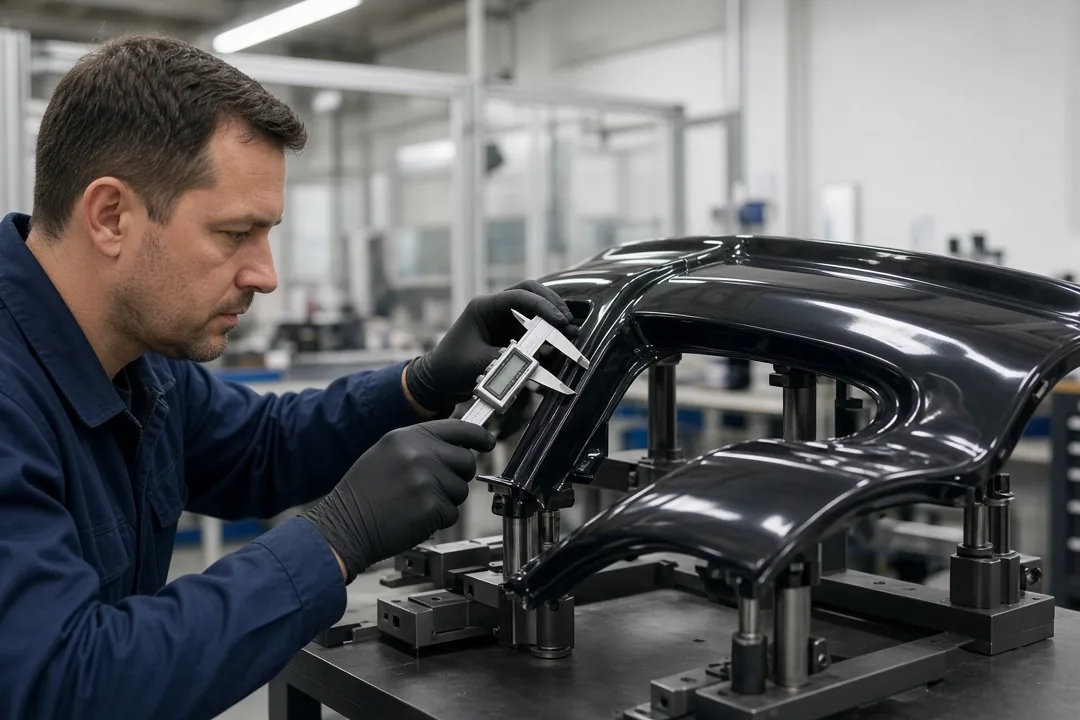
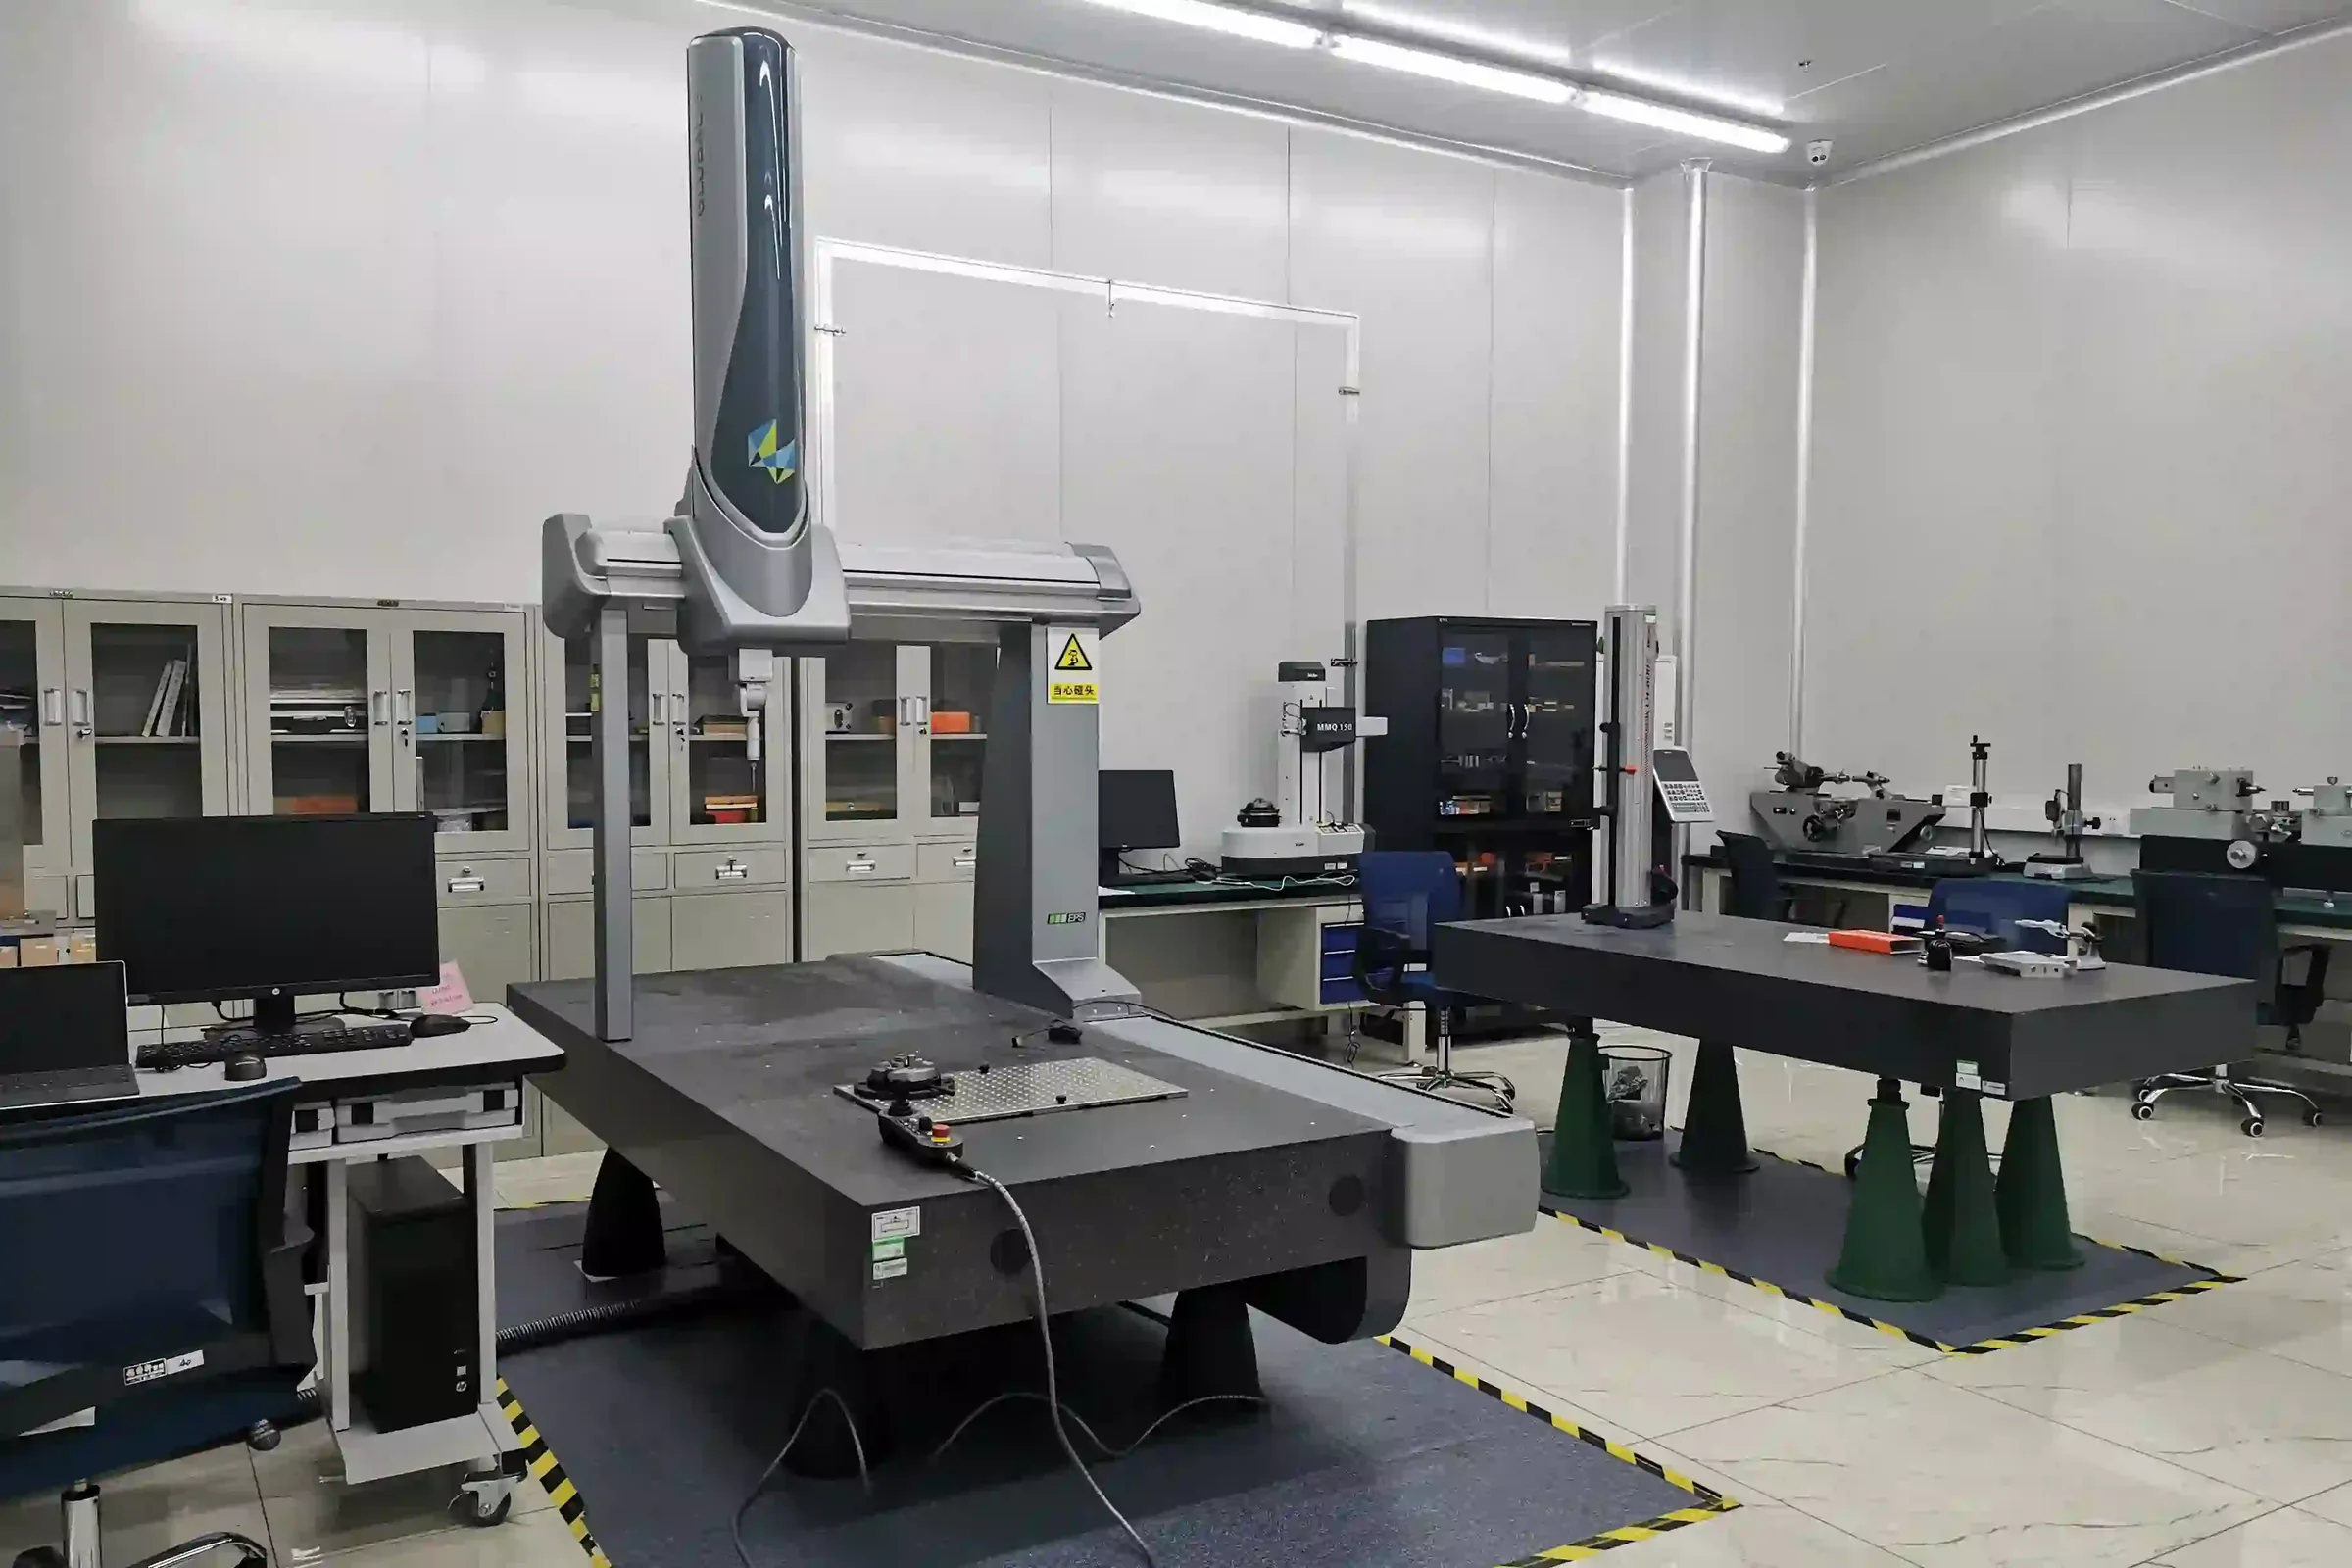
Verificamos as dimensões principais contra o seu desenho e, para peças específicas de veículos, contra a peça original ou o veículo. A medição por CMM fornece um registo completo dos pontos críticos.
A aprovação cosmética abrange marcas de injeção, linhas de soldadura, rechupes, linhas de fluxo, brilho e cor. A aprovação funcional abrange a retenção de clipes, montagem, assemblagem com peças conjugadas e qualquer ensaio que necessite.
Uma peça só está completa quando os seus clipes, parafusos, fita e suportes estão confirmados. Verificamos cada acessório contra a lista de materiais e incluímo-lo no conjunto de amostras aprovadas.
Antes da assinatura, acordamos quais as dimensões críticas no seu desenho. Estas são as tolerâncias padrão que mantemos em peças plásticas exteriores.
| Característica | Tolerância |
|---|---|
| Dimensões gerais | ±1,0 mm |
| Dimensões críticas | ±0,5 mm |
| Juntas e folgas de encaixe | ±0,1 mm |
| Peso da peça | ±1 g (variação unidade-a-unidade ≤0,3%) |
As dimensões críticas são medidas por CMM e registadas na inspeção da primeira peça. Ver inspeção de qualidade e CMM.
Want to know what we check before sign-off?Tell us your fitment and finish requirements and we will confirm the checks for your sample.
A inspeção da primeira peça (FAI) confirma que as primeiras peças de uma ferramenta nova ou modificada correspondem ao desenho e à amostra aprovada. Medimos as dimensões críticas, verificamos o aspeto e testamos a montagem. A medição por CMM (máquina de medição por coordenadas) regista os pontos principais em três dimensões, o que é útil para peças longas e peças com vários pontos de montagem.
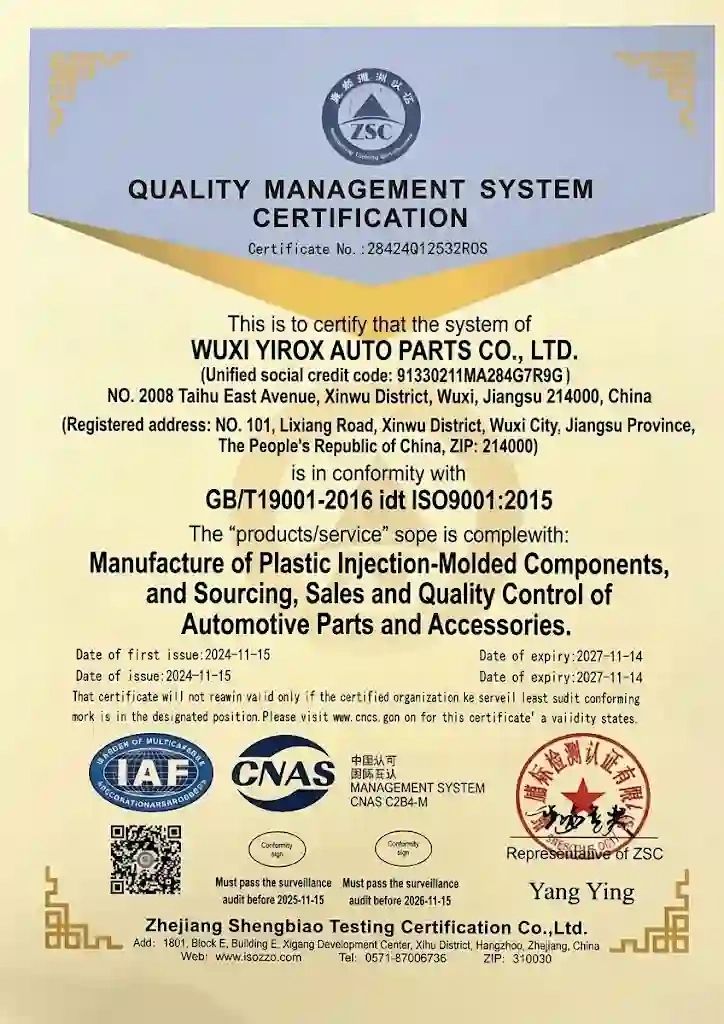
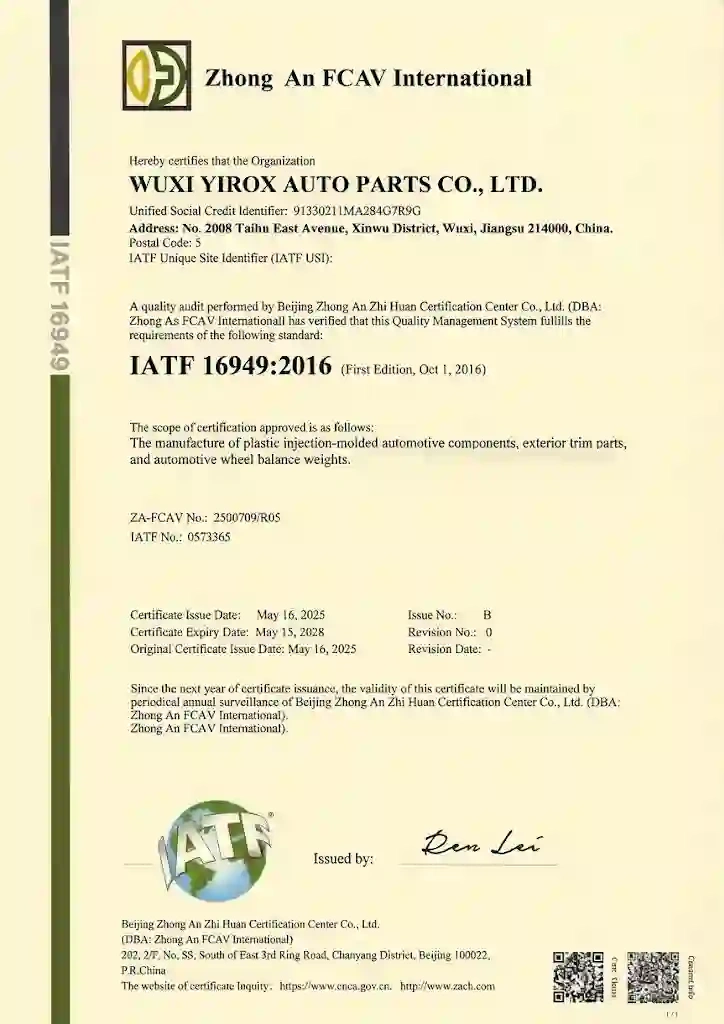
O nosso sistema de qualidade está certificado segundo a ISO 9001 e IATF 16949, e podemos preparar documentação PPAP até ao Nível 3. Ver certificações e conformidade.

A BOM lista cada componente que é enviado com a peça: a peça moldada, clipes, parafusos, fita, suportes e instruções. É acordada antes da produção para que nada falte na caixa.
Registamos o que será verificado em cada lote, como é verificado e o que é aceitável, com base na amostra aprovada e no seu desenho.
Embalamos uma amostra aprovada em sua embalagem final e verificamos riscos, empenos e peças faltantes antes de iniciar a embalagem em volume. Se precisar de embalagem com marca, consulte marca privada e embalagem.
Muitos defeitos de moldagem são mais fáceis de prevenir no molde do que corrigir na produção. Durante o DFM e os testes, procuramos especialmente por estes:
Resfriamento irregular ou espessura de parede desigual empenam spoilers e saias. Resfriamento balanceado e posicionamento de gates os mantêm retos.
Seções espessas encolhem mais e deixam uma depressão na face visível. Mantemos nervuras e bosses em proporção à parede.
Onde as frentes de fluxo se encontram, uma linha visível pode se formar. A posição do gate e o balanceamento do fluxo a afastam das faces cosméticas.
Aço desgastado ou mal ajustado deixa plástico fino nos clipes. Verificamos as áreas de shut-off em cada teste.
Umidade no ABS e ar aprisionado causam estrias prateadas e queimaduras. A secagem e o venting são confirmados antes da amostragem.
A propriedade do molde é acordada por projeto e registrada na cotação antes do início do ferramental, para que ambos os lados saibam a situação do molde desde o primeiro dia.
Moldes se desgastam com o tempo. Rebarba em clipes, textura desgastada e dimensões variáveis são sinais precoces. Limpamos e mantemos as ferramentas entre execuções, verificamos pedidos repetidos contra a amostra aprovada e avisamos se uma ferramenta precisa de reparo antes que afete suas peças.
O prazo de entrega depende do produto e da escala, e confirmamos isso na sua cotação. Os principais fatores são:

Os engenheiros que revisam seu DFM, os ferramenteiros que constroem o molde e a equipe de moldagem que executa suas peças trabalham na mesma fábrica em Wuxi. Problemas encontrados no teste são corrigidos pelas pessoas que os causaram, não repassados entre empresas.
Moldamos peças externas e calotas de roda todos os dias, então sabemos onde faces cosméticas, brilho, textura e encaixe mais importam. Esse foco molda como posicionamos gates, projetamos clipes e aprovamos amostras.
Certificação ISO 9001 e IATF 16949, PPAP até Nível 3, relatórios de testes de intemperismo e declarações de conteúdo reciclado fornecem à sua equipe de qualidade os registros necessários.
A propriedade do molde é acordada por projeto, o prazo de entrega é confirmado no seu orçamento, e podemos assinar um NDA antes de você compartilhar arquivos.
Buyers on what happened between the first sample and approval.
“The first sample needed an adjustment around the mounting tabs. They documented the issue, explained the correction and sent updated measurements with the next sample. That level of detail made it easier for our team to approve the tooling.”
“Good communication during sampling is worth a lot. We always knew what was being checked, what still needed approval and which changes would affect the schedule. There were no surprises when it came time to move forward.”
Names and companies withheld at the customer’s request.
O prazo de entrega depende do produto e da escala. O tamanho da peça, as cavidades, os rebaixos, a textura e o número de testes influenciam-no. Confirmamos o cronograma no seu orçamento.
O ferramental protótipo (mole) é construído para fabricar um número limitado de peças para testes de encaixe e aparência. O ferramental de produção (duro) é construído para pedidos repetidos com dimensões estáveis.
O custo do molde de injeção depende do tamanho da peça, do número de cavidades, dos rebaixos que precisam de slides ou lifters, da textura da superfície, do material e do número de testes. Cotamos o molde por peça após a revisão do DFM.
Na Yirox, a propriedade do molde é acordada por projeto e escrita na cotação antes do início da ferramenta.
Sim. Podemos assinar um NDA antes de você compartilhar desenhos, arquivos 3D ou amostras.
Sim. Todo novo projeto de ferramentaria começa com um relatório DFM cobrindo espessura de parede, ângulo de saída, gates, linhas de partição, rebaixos e faces cosméticas.
Muitas vezes, sim. Inserções de logotipo, alterações de clipe, posições de furos e atualizações de textura geralmente podem ser feitas em uma ferramenta existente. Nós lhe diremos se uma nova ferramenta for a melhor escolha.
A inspeção da primeira peça verifica as primeiras peças de uma ferramenta nova ou modificada em relação ao desenho e à amostra aprovada, abrangendo dimensões, aparência e montagem. Apoiamos isso com medição CMM.
Sim. Você aprova amostras físicas para caimento e aparência antes de qualquer pedido em volume.
Envie um arquivo 3D, desenho ou amostra e responderemos com uma revisão DFM e orçamento de ferramental.