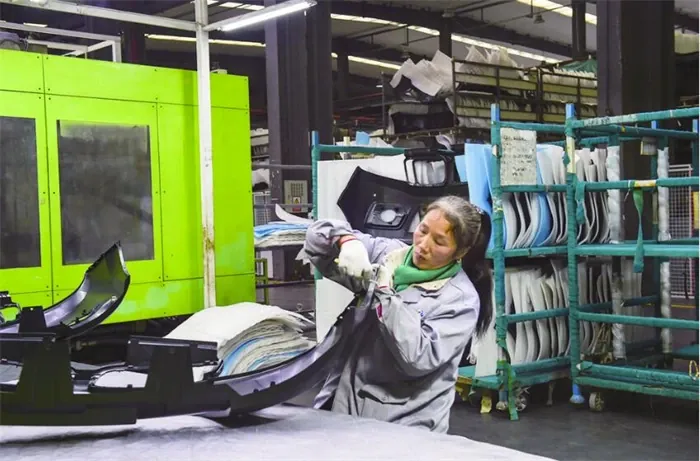
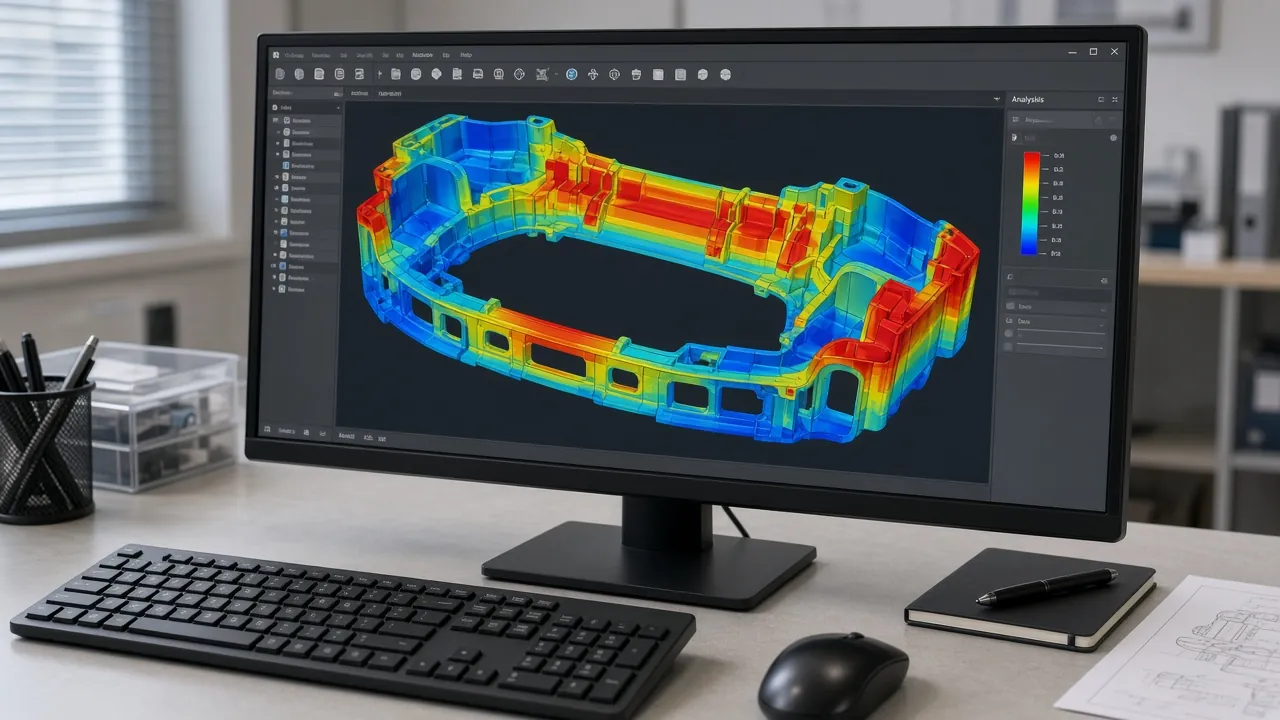
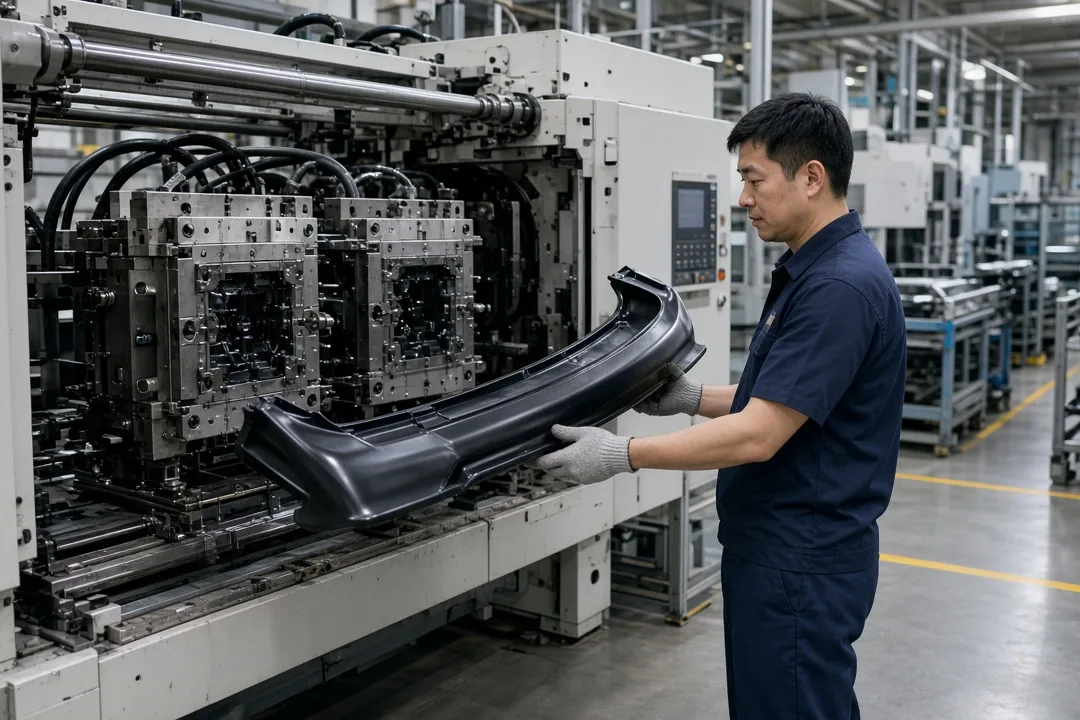
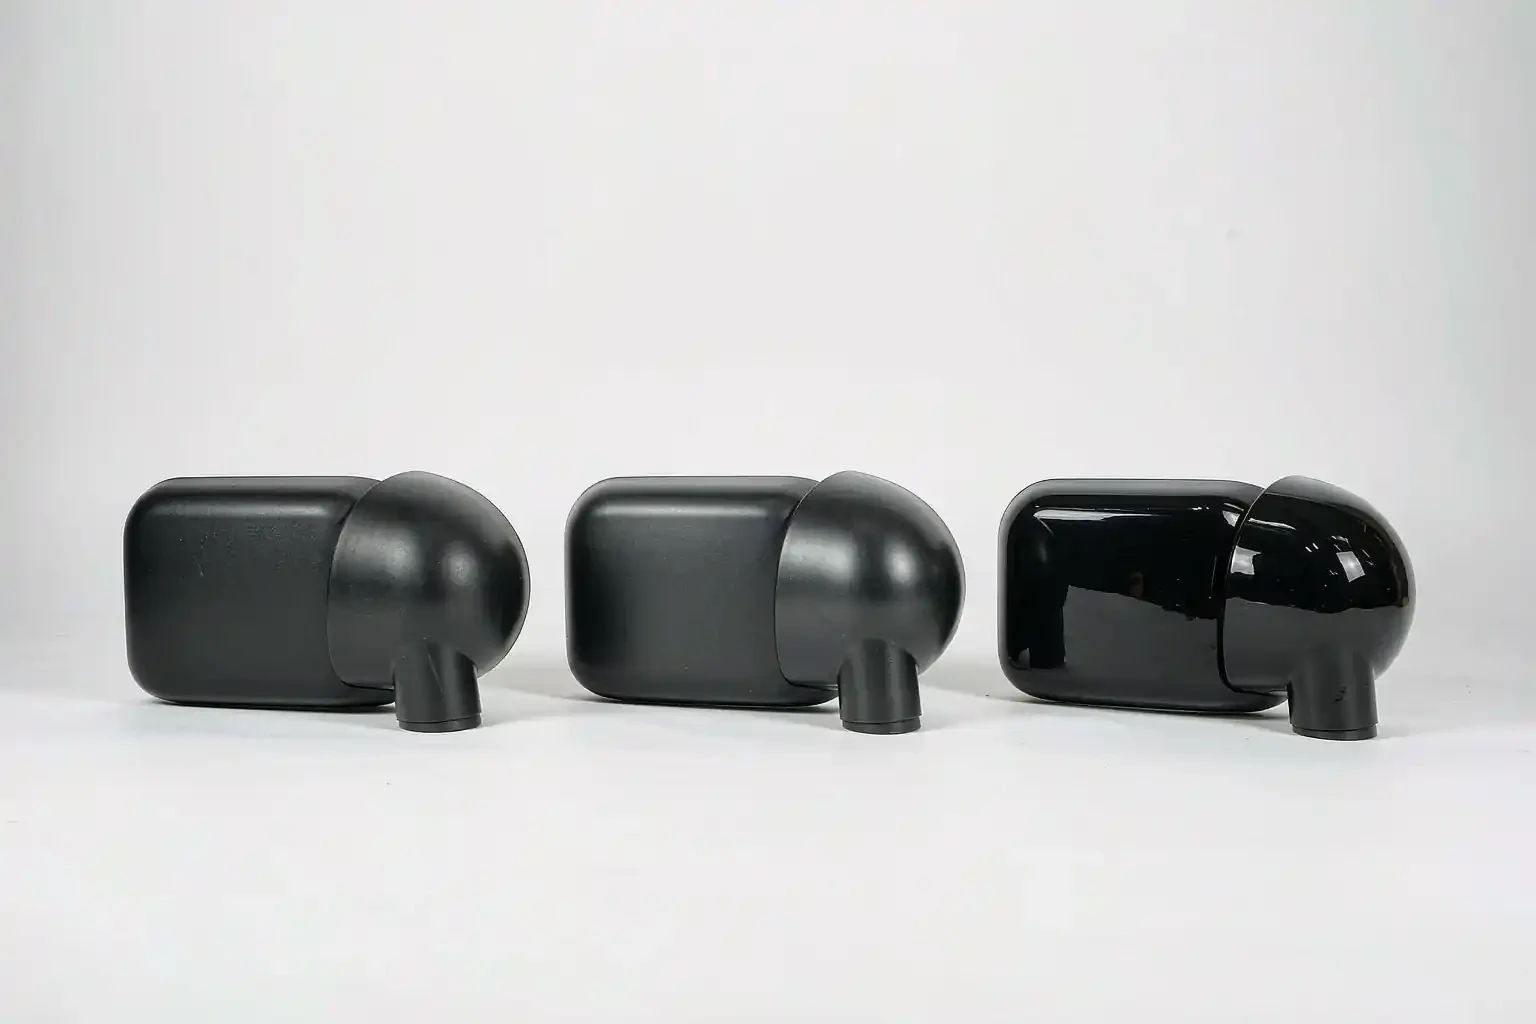
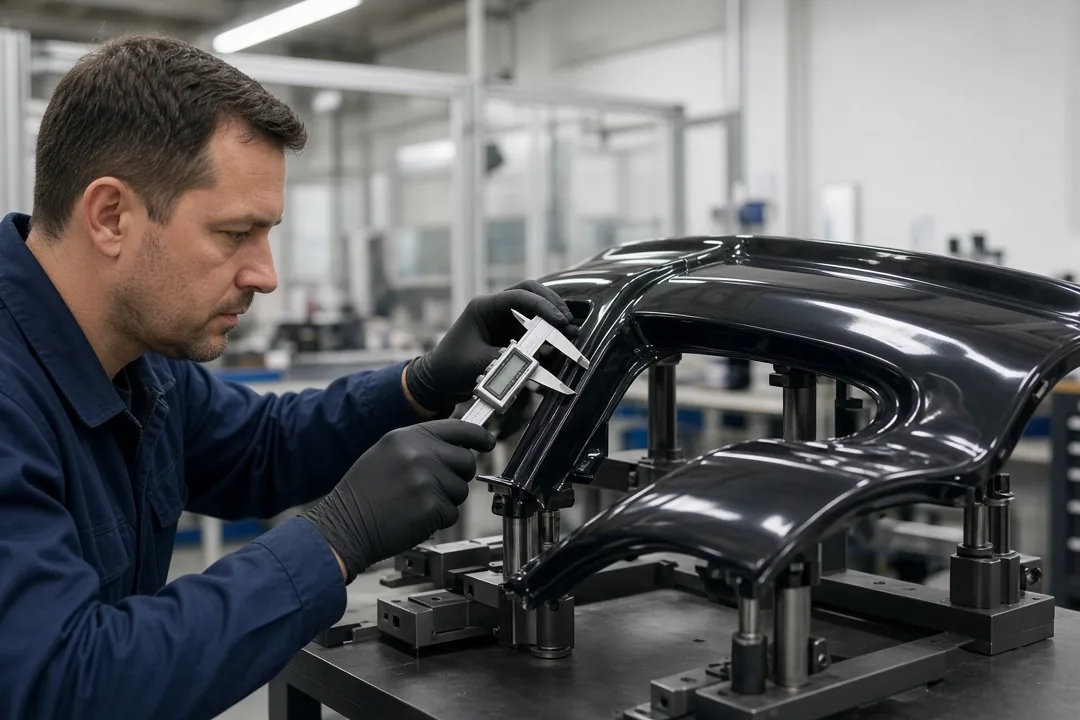
Una buena pieza exterior comienza con un buen molde. Yirox diseña y fabrica herramental de moldeo por inyección para parachoques, faldones, alerones, molduras y tapas centrales de ruedas, y luego valida cada molde con muestras de prueba hasta que el ajuste, el acabado y las dimensiones sean aprobados. Usted recibe un informe DFM antes de cortar el acero, datos de FAI y CMM antes de la producción, y un NDA antes de compartir un solo plano.
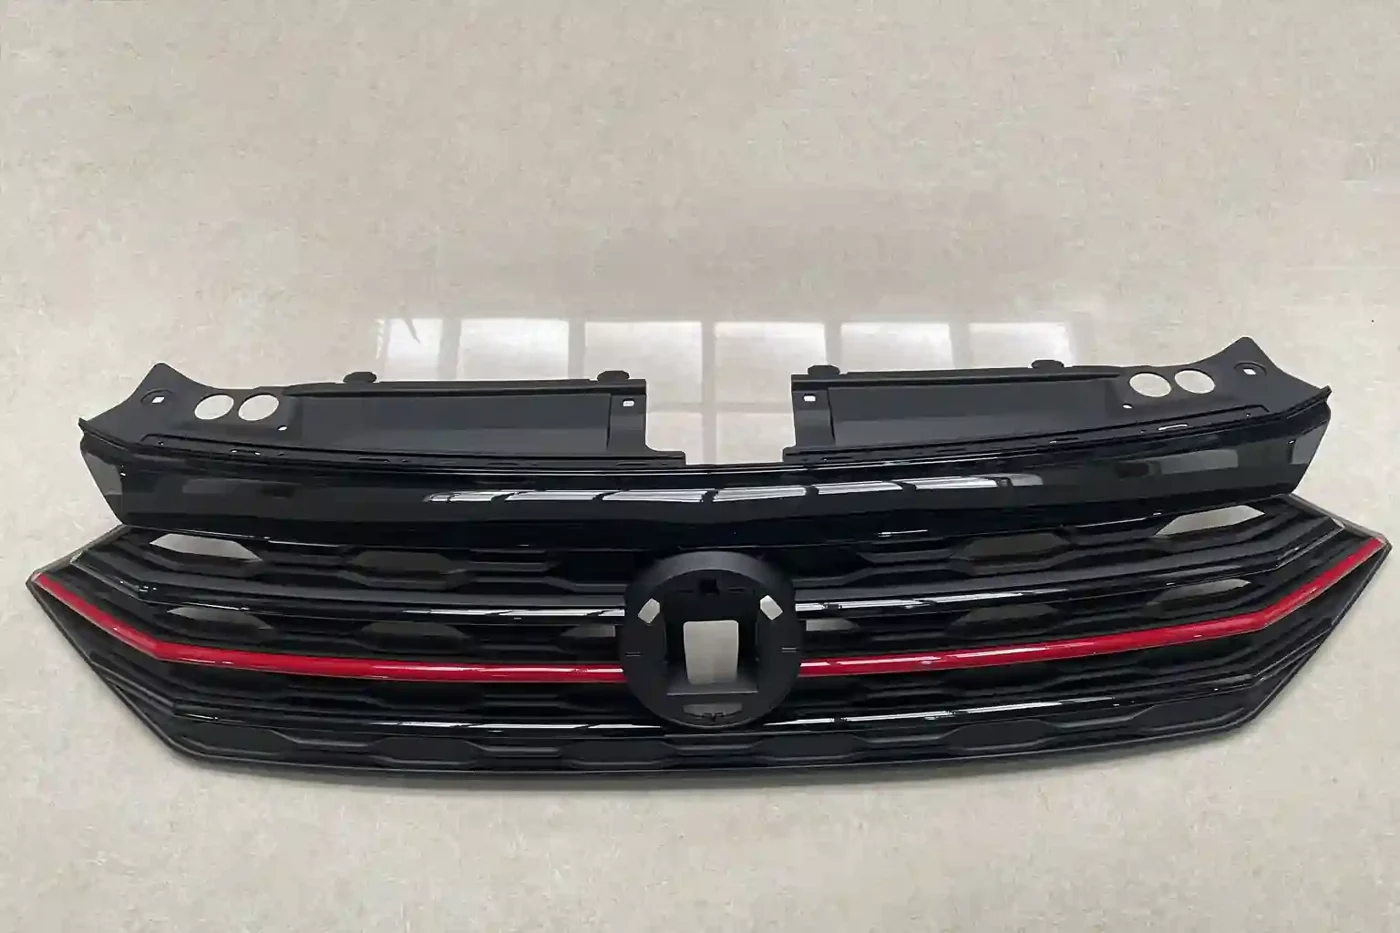
Nuestro trabajo de moldeo se centra en piezas exteriores automotrices y tapas centrales de ruedas. Los proyectos típicos de herramental incluyen faldones delanteros, difusores traseros, faldones laterales, alerones, parachoques, marcos de parrilla, molduras de espejos y ventanas, piezas de moldura negra, guardabarros y tapas centrales para ruedas de acero y de aleación.
Cada una tiene sus propias prioridades de herramental: las piezas largas necesitan control de alabeo, las piezas con brillo necesitan una ubicación cuidadosa de la compuerta, y las piezas con clips necesitan una retención que resista la instalación repetida.


| Artículo | Lo que ofrecemos |
|---|---|
| Proceso | Herramental de moldeo por inyección, pruebas de molde, modificación de herramental y aprobación de muestras para piezas exteriores automotrices y tapas centrales de ruedas |
| Materiales | ABS, PP, PP modificado, TPO y ASA |
| Superficies | Textura moldeada en molde y acabados de moldura negra; negro brillante, patrón de carbono y acabados con imprimación para piezas pintadas |
| Aporte de ingeniería | Informe DFM con comentarios sobre espesor de pared, ángulo de desmoldeo, compuertas y líneas de partición |
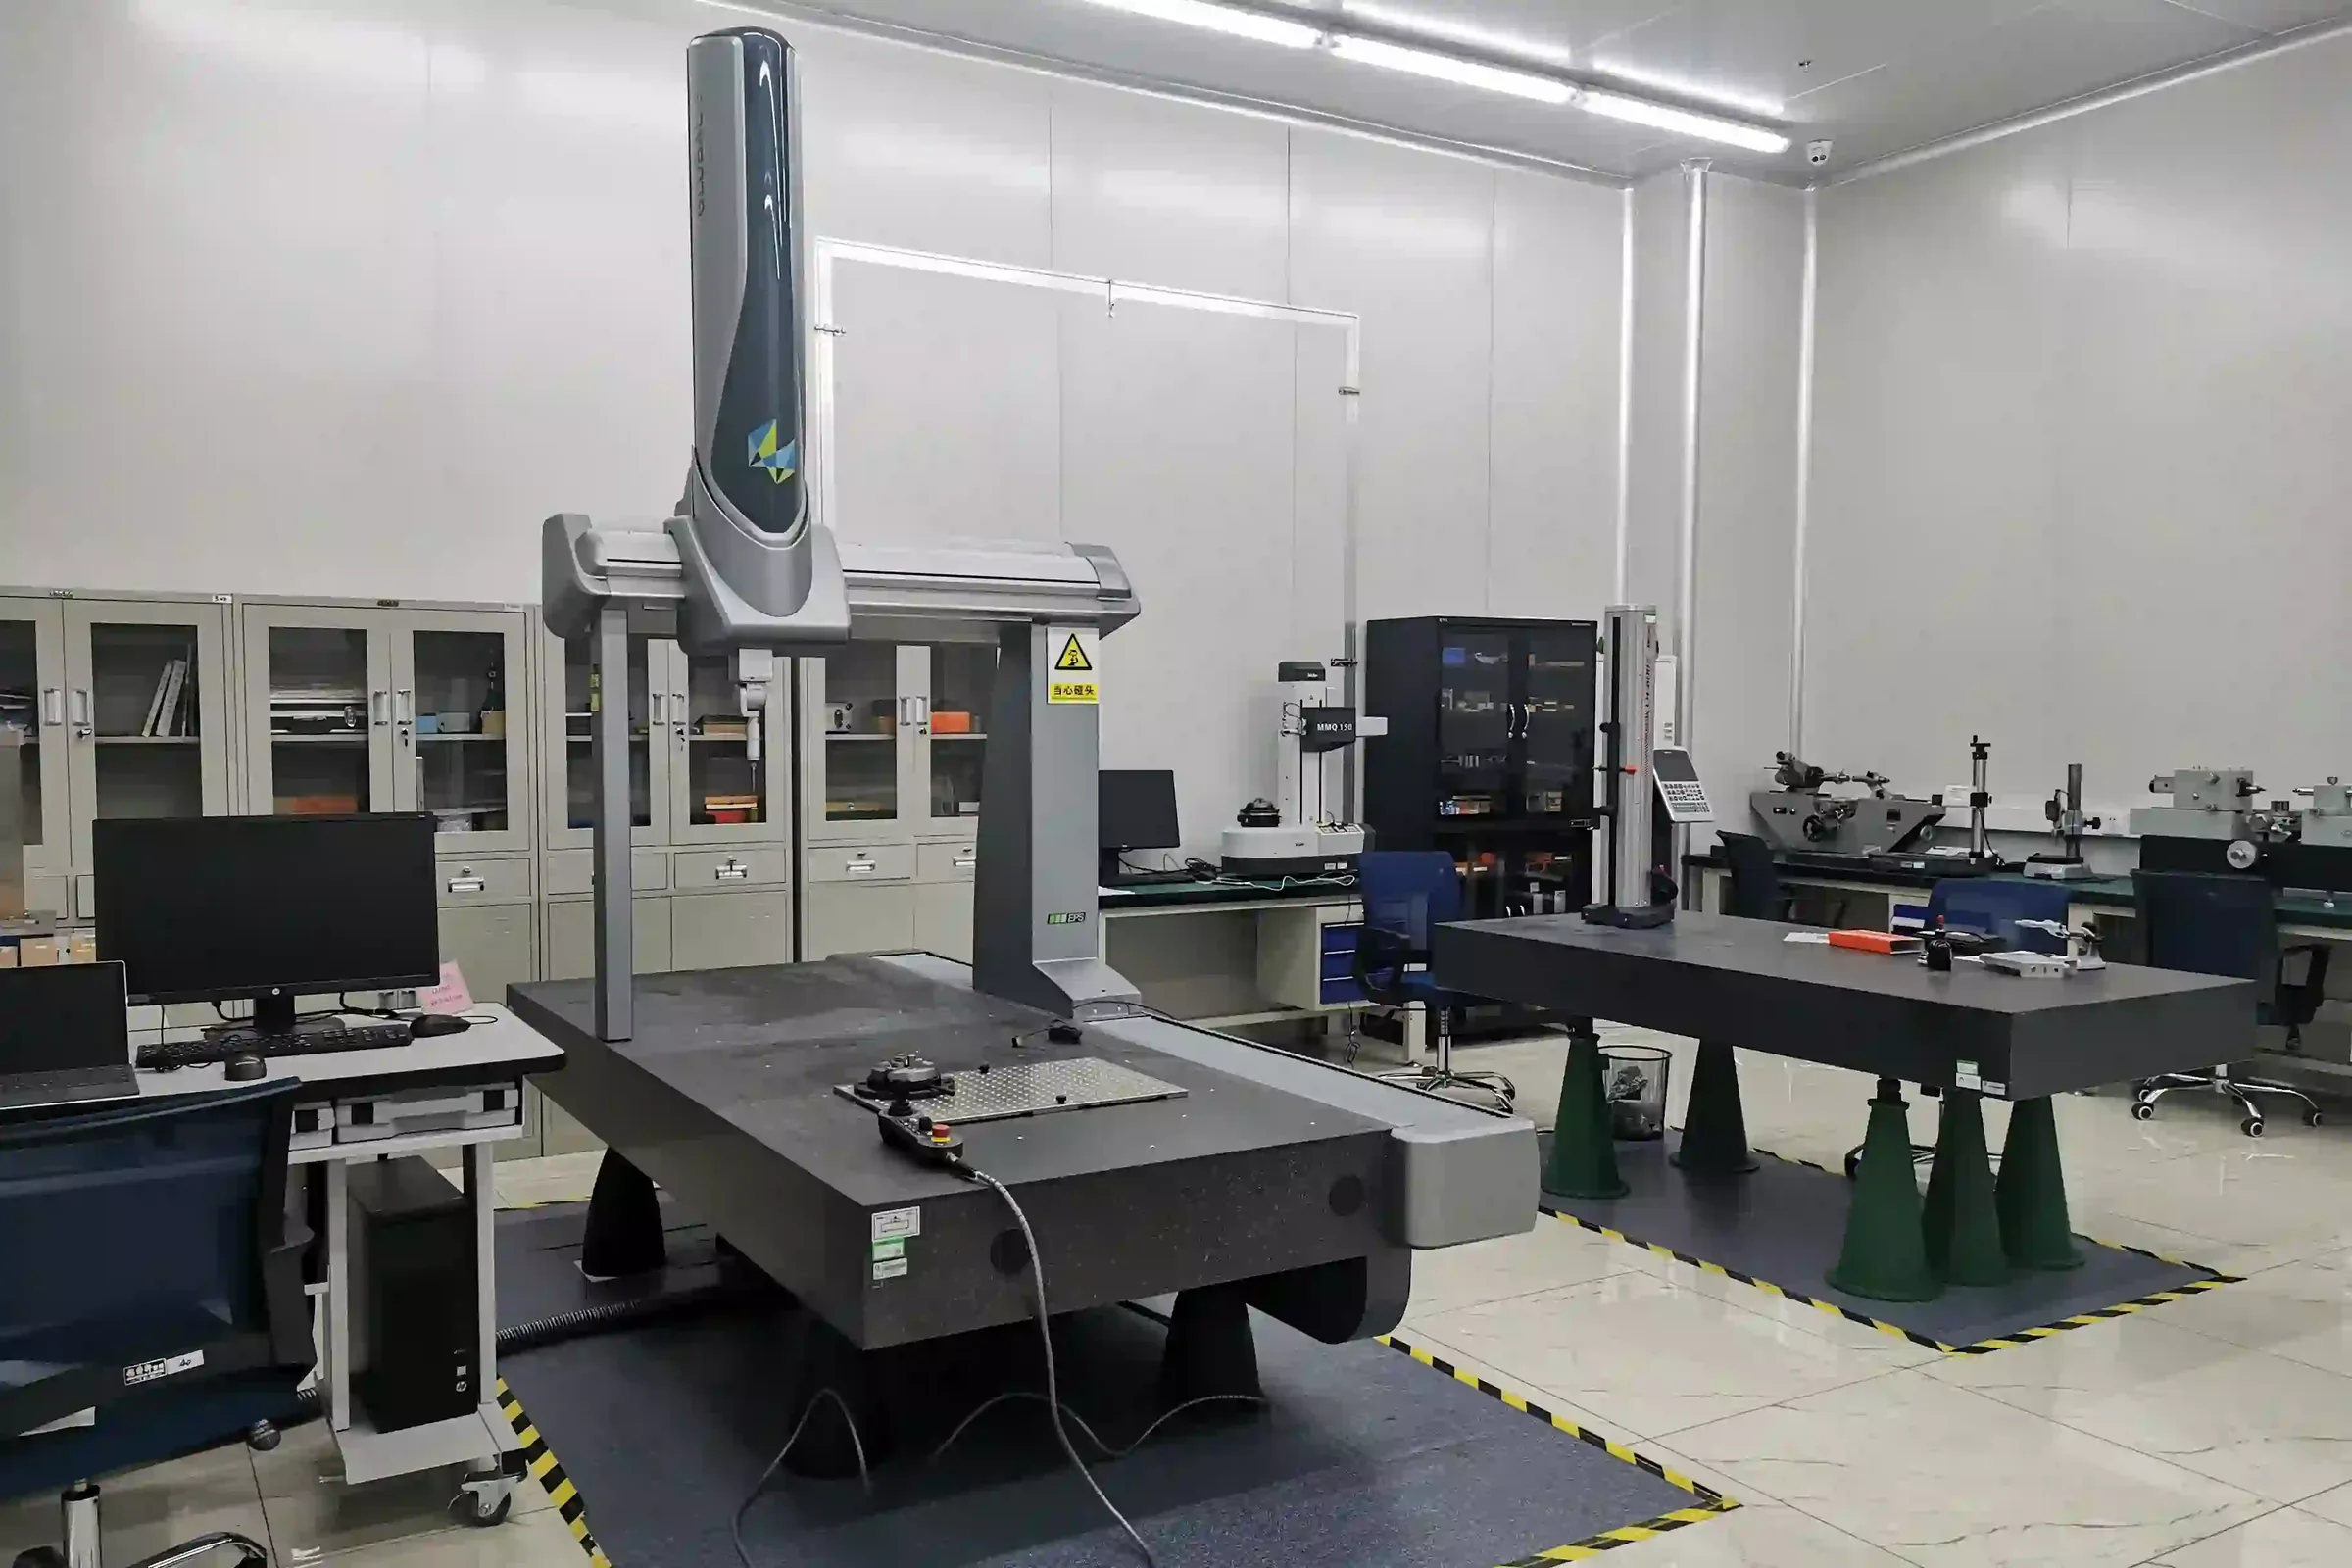
| Inspección | Inspección de primera pieza (FAI) y medición CMM |
| Documentos | PPAP hasta Nivel 3, informes de pruebas de intemperismo, declaraciones de contenido reciclado |
| Confidencialidad | NDA disponible antes de la revisión de planos |
| Plazo de entrega | Depende del producto y la escala; se confirma en su cotización |
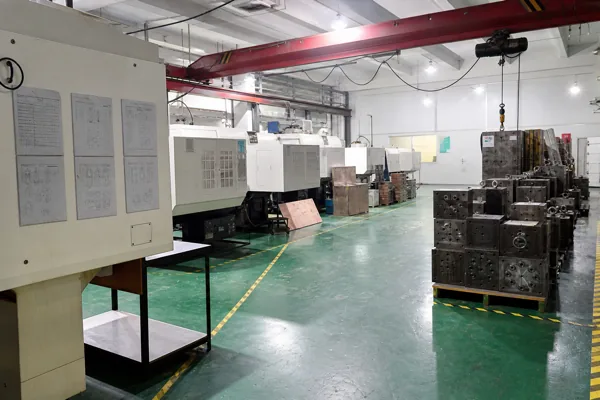
Nuestra fábrica de aproximadamente 20,000 m² en Wuxi ejecuta la ruta completa desde la revisión del herramental hasta el moldeo en volumen, por lo que el equipo que construye su molde es el mismo equipo que ejecutará sus piezas de producción. Eso importa para las piezas exteriores, donde pequeños cambios en una compuerta o una línea de enfriamiento se manifiestan como marcas visibles o una separación en el vehículo.
El plazo de entrega de herramental y muestreo depende del producto y la escala, y se confirma en su cotización.
Usted tiene un diseño o una muestra de la competencia y necesita un molde que lo haga de forma repetible. Revisamos el diseño, sugerimos cambios que faciliten el moldeo y construimos el molde según su plano aprobado. Soluciones para marcas de posventa →
Si un proveedor existente ha detenido la producción o un molde está desgastado, podemos trabajar a partir de una pieza original. Con escaneo 3D y medición capturamos la geometría, luego reconstruimos el molde para que las nuevas piezas coincidan con las piezas que sus clientes ya conocen. Soluciones para distribuidores e importadores →
Un nuevo año modelo, un clip revisado, una textura diferente o su logotipo en la pieza. Estos cambios a menudo requieren modificación del herramental en lugar de un molde nuevo, y le diremos qué ruta se ajusta.
Envíe un archivo 3D, un plano 2D, una muestra física o una pieza original. Podemos firmar un NDA antes de que lo envíe. Confirmamos el vehículo, el material, el acabado y la cantidad esperada.
Enviamos un informe DFM que cubre espesor de pared, ángulos de desmoldeo, nervios y jefes, posiciones de compuerta y línea de partición, contrasalidas y las caras cosméticas. La cotización explica la ruta del herramental y qué determina su costo.
Después de que apruebe el DFM y la cotización, construimos el molde y ejecutamos la primera prueba. Usted recibe fotos de la prueba y notas de inspección.
Corregimos dimensiones, superficie y problemas de llenado encontrados en la prueba y ejecutamos de nuevo hasta que la pieza cumpla con el estándar acordado.
Usted recibe muestras aprobadas para verificaciones de ajuste y apariencia. Una vez que firma de conformidad, esa muestra se convierte en la referencia para producción.
Have a part ready for tooling?Send the 3D file or sample and we will reply with a DFM review, tooling plan and sample timeline.
La mayoría de los problemas en una pieza exterior moldeada se deciden mientras el molde aún está en pantalla. Antes de que comience el herramental, nuestros ingenieros revisan cuatro áreas con usted.

La línea de partición es donde se encuentran las dos mitades del molde, y deja una línea fina en la pieza. En un faldón delantero o un marco de parrilla, la colocamos en un borde o una cara oculta para que no cruce el área que ve el conductor. Marcamos las caras cosméticas en el plano DFM para que pueda confirmarlas antes de que se construya el molde.
La compuerta es donde el plástico fundido entra a la cavidad. Su posición afecta el llenado, las líneas de soldadura y el brillo. En piezas largas como faldones laterales y alerones, la ubicación de la compuerta también controla cómo se contrae la pieza a lo largo de su longitud. Mostramos las posiciones de compuerta propuestas y explicamos por qué están ahí, para que sepa dónde estarán las marcas de compuerta antes de ver una muestra.
Toda resina se contrae al enfriarse, y cada grado se contrae en una cantidad diferente. El PP y el PP modificado se contraen más que el ABS, y los grados con carga se contraen de forma diferente a lo largo y a través del flujo. El molde se corta más grande que la pieza terminada para compensar. Cambiar el grado de resina después de cortar el molde puede sacar la pieza de tolerancia, por lo que fijamos el material antes de la fabricación del molde.
La primera prueba de inyección muestra cómo se comporta el molde real. Verificamos el llenado, la rebaba, el hundimiento, la deformación y las dimensiones, luego corregimos el molde y ejecutamos de nuevo. Cada prueba queda registrada, para que pueda ver qué cambió entre muestras y por qué.
Los moldes para sus piezas se construyen y mantienen en nuestro propio taller de moldes en Wuxi, junto a la nave de moldeo, por lo que la retroalimentación de las pruebas llega directamente a los fabricantes de moldes que cortan el acero.
| Artículo | Capacidad interna |
|---|---|
| Producción de moldes | 6–8 moldes por mes |
| Tamaño del molde | Hasta 25 t |
| Acero para moldes | P20 y H13 |
| Vida útil del molde | 300,000–500,000 ciclos |
| Mecanizado | Centros de mecanizado de 3 ejes ×4 (800 × 500 × 500 mm, ±0.01 mm), tornos CNC ×2, máquinas de fresado por grabado ×2 |
| EDM y rectificado | EDM de hilo ×2, EDM ×2, rectificadoras de superficie ×2 |
| Modelos de ajuste temprano | Impresora 3D SLA ×1 |
| Dispositivos de verificación | Construidos en nuestro taller de dispositivos; gauge R&R (MSA %GRR) ≤10% |
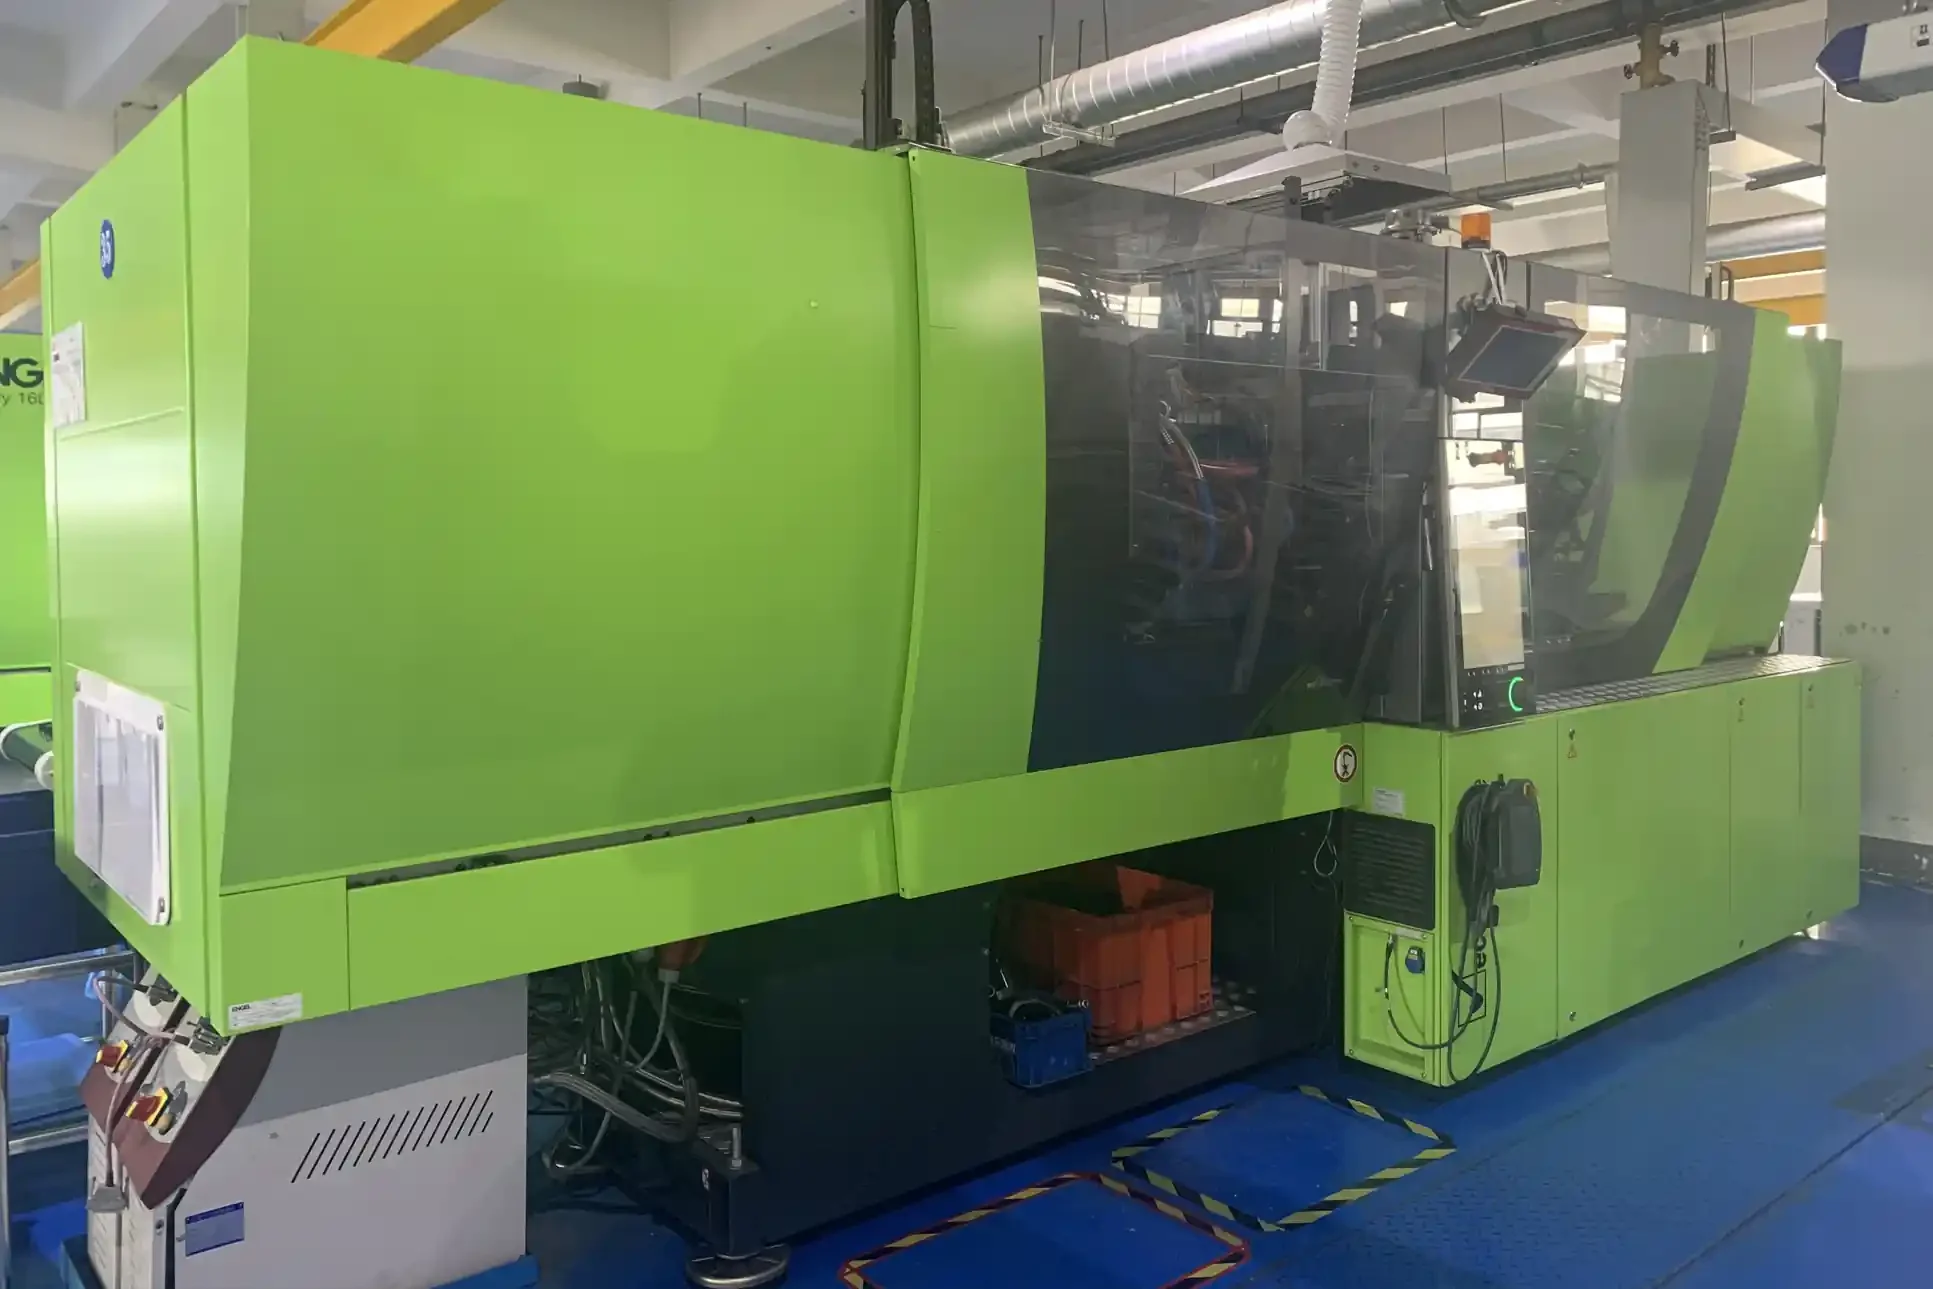
Máquinas de moldeo de 90 a 2,500 t, moldeo de dos inyecciones y análisis de flujo de molde se cubren en nuestra página de capacidad de moldeo por inyección.
No todos los proyectos necesitan un molde nuevo. La ruta correcta depende de la pieza, su cronograma y su volumen.

Si ya vende una pieza similar, modificar un molde existente puede ser más rápido y económico que construir uno nuevo. Las modificaciones típicas incluyen cambiar un inserto de logotipo, ajustar un clip, mover un orificio de montaje o actualizar una textura.
Un molde nuevo tiene sentido cuando la geometría cambia, la pieza debe encajar en un vehículo diferente o el molde viejo está desgastado. Le decimos qué ruta se adapta a su pieza y qué cambia cada una.
Los contrasalientes, clips, nervaduras profundas y orificios laterales a menudo necesitan correderas o elevadores en el molde. Cada característica agrega trabajo al molde y puede agregar riesgo al ciclo. Durante el DFM buscamos formas de simplificar la pieza sin cambiar cómo se ve o encaja, como mover la dirección de un clip o agregar ángulo de desmoldeo a una pared.
El utillaje de prototipo (a veces llamado utillaje blando) se construye para fabricar un número limitado de piezas para que pueda probar el ajuste y la apariencia. El utillaje de producción (utillaje duro) se construye para ejecutar pedidos repetidos con dimensiones estables. Si está probando un nuevo diseño, podemos discutir comenzar con un molde más simple y pasar al utillaje de producción una vez que el diseño esté congelado.
El moldeo por inyección de ABS es la opción más común para piezas exteriores pintadas, mientras que el moldeo por inyección de polipropileno se adapta a piezas que deben flexionarse. Le ayudamos a elegir un grado durante el DFM y lo mantenemos fijo para pedidos repetidos. Para alerones, consulte nuestra comparación de alerones de fibra de carbono vs ABS vs fibra de vidrio. Las piezas reales de fibra de carbono y fibra de vidrio se fabrican a través de nuestras fábricas asociadas.

| Material | Usos exteriores típicos | Lo que debe saber |
|---|---|---|
| ABS | Alerones, labios, marcos de parrilla, molduras, tapas centrales | Rígido, fácil de pintar, buen brillo; secar antes del moldeo para evitar vetas plateadas |
| PP | Guardabarros, revestimientos, molduras flexibles | Resistente y flexible; necesita pretratamiento si se pinta |
| PP modificado | Parachoques, paneles exteriores más grandes | Los grados con carga agregan rigidez; la contracción depende del grado |
| TPO | Cubiertas de parachoques, piezas exteriores flexibles | Buen rendimiento al impacto, incluso en clima frío |
| ASA | Molduras exteriores sin pintar | Buena resistencia a la intemperie y a los rayos UV para piezas que se dejan en color |
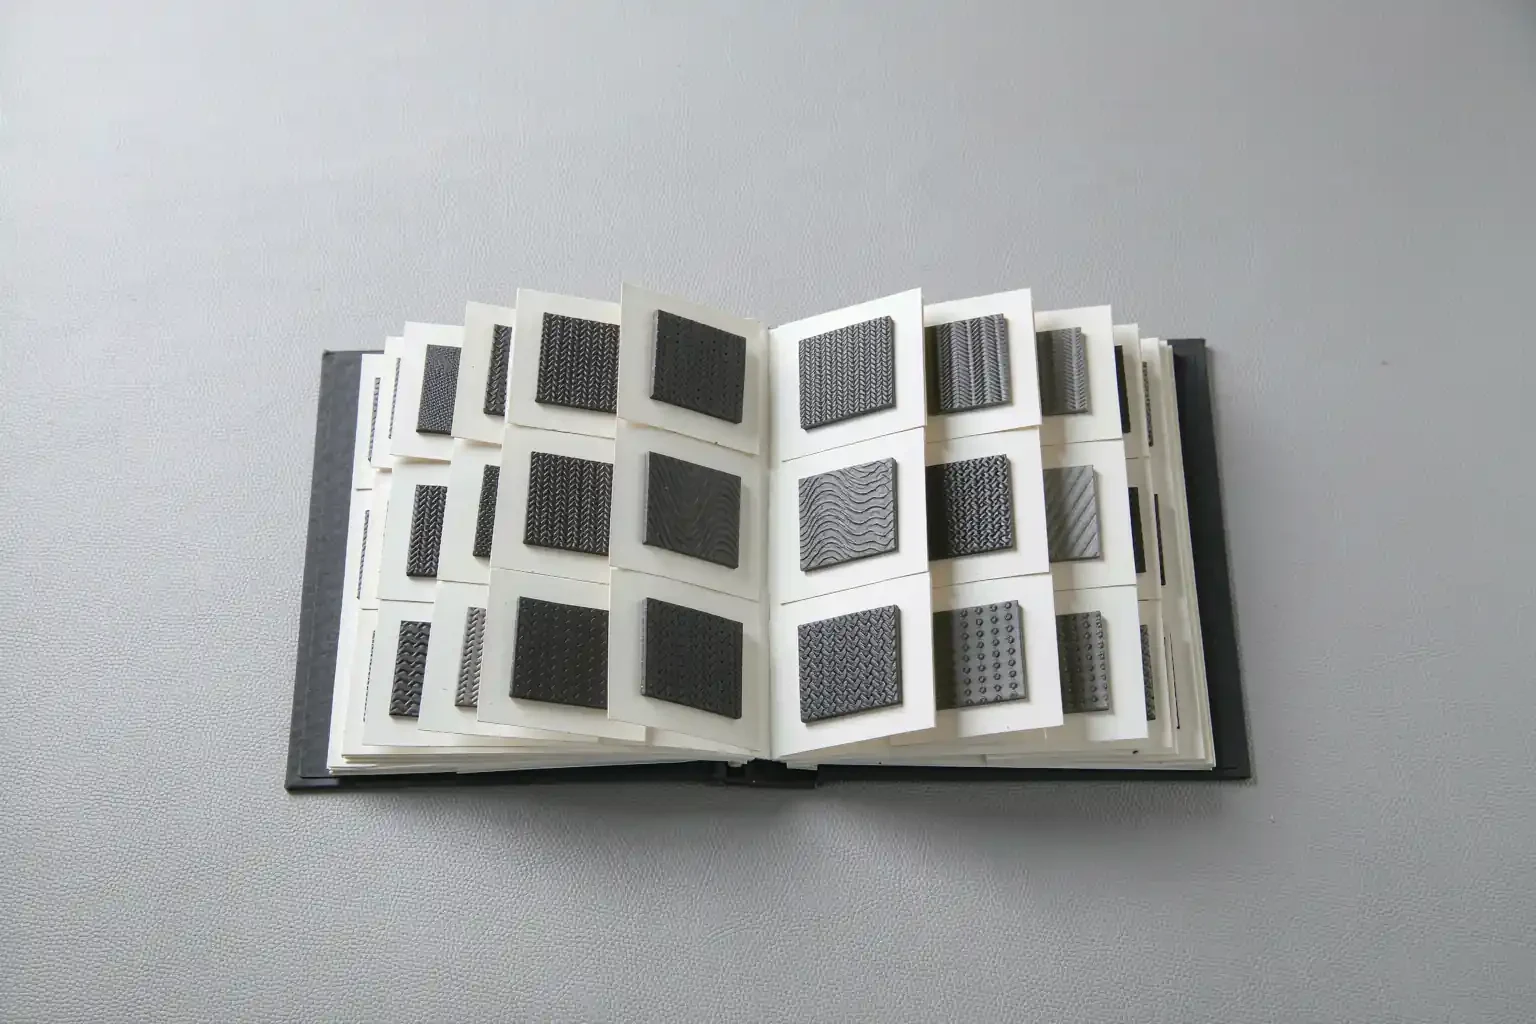
La textura del molde se graba o mecaniza en la herramienta para que la pieza salga con un grano en lugar de una superficie lisa. Las molduras negras texturizadas ocultan pequeñas marcas y no necesitan pintura, lo que las hace adecuadas para programas de eliminación de cromo y molduras negras.
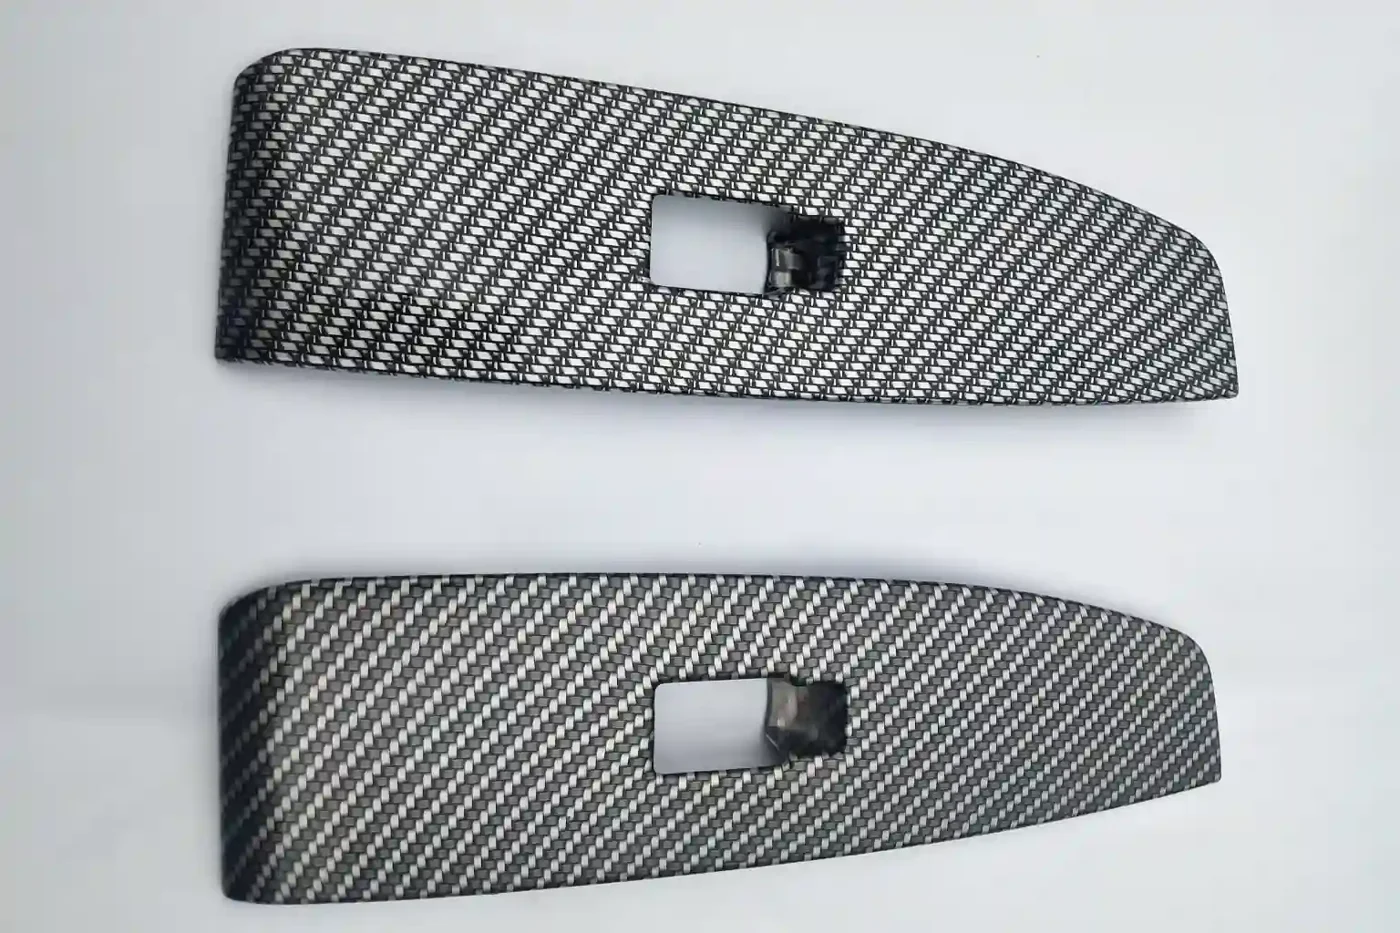
Para piezas pintadas ofrecemos acabados en negro brillante, patrón de carbono y imprimación. La profundidad de la textura y el ángulo de desmoldeo están vinculados: una textura más profunda requiere más ángulo de desmoldeo para que la pieza se libere limpiamente, por lo que confirmamos ambos juntos. Más información en nuestro guía de eliminación de cromado.

Las molduras negras y las piezas de eliminación de cromo generalmente se moldean con un grano en material negro. La textura proviene de la herramienta, por lo que no se necesita pintura y el acabado se mantiene consistente en pedidos repetidos.
El negro brillante es un acabado pintado para alerones, faldones y otras piezas de estilo que deben verse listas para instalar directamente de la caja.
El patrón de carbono da a una pieza moldeada por inyección una apariencia de fibra de carbono. Es un acabado sobre la pieza moldeada, no fibra de carbono real; los alerones de fibra de carbono real se suministran a través de nuestras fábricas asociadas.
Las piezas con imprimación se suministran listas para pintar, de modo que los talleres de carrocería pueden igualarlas al color del automóvil.
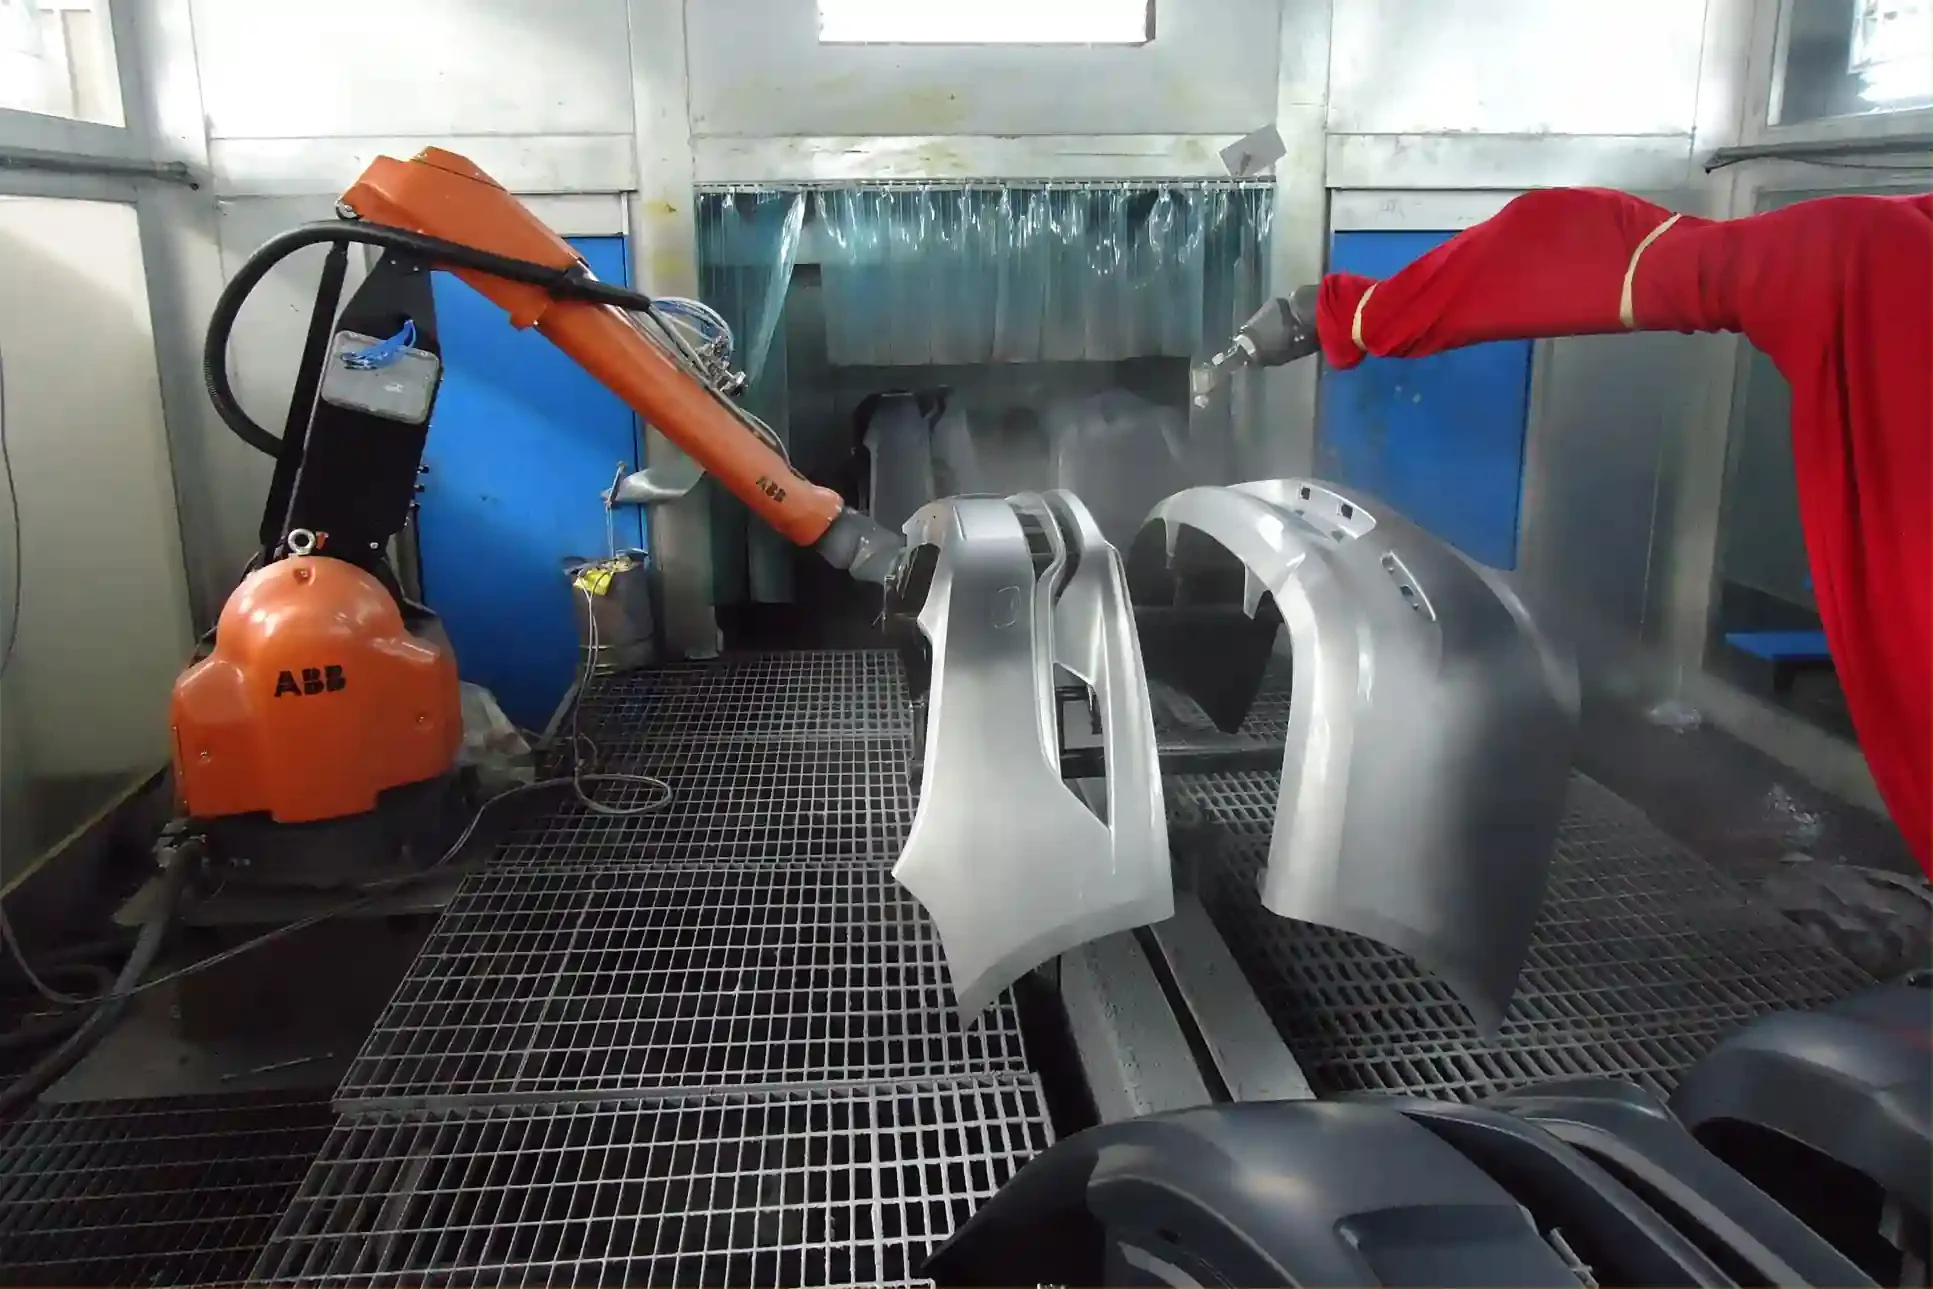
Los acabados pintados pasan por preparación de superficie, imprimación y pintura antes de la inspección. Cada acabado se aprueba contra una muestra antes de la producción.
El ASA y el TPO se utilizan para piezas exteriores que enfrentan el sol y las inclemencias del tiempo. Los informes de pruebas de envejecimiento están disponibles, para que pueda verificar cómo un material y acabado resisten para su mercado.

Una muestra de prueba muestra cómo está funcionando la herramienta. Una muestra aprobada es la pieza que usted firma como estándar para producción, incluyendo color, brillo, textura y ajuste. Mantenemos la muestra aprobada en archivo y la usamos para verificar lotes posteriores.
Verificamos las dimensiones clave contra su plano y, para piezas específicas de vehículos, contra la pieza original o el vehículo. La medición por CMM proporciona un registro completo de los puntos críticos.
La aprobación cosmética cubre marcas de compuerta, líneas de soldadura, hundimientos, líneas de flujo, brillo y color. La aprobación funcional cubre la retención de clips, montaje, ensamblaje con piezas acopladas y cualquier prueba que usted requiera.
Una pieza solo está completa cuando sus clips, tornillos, cinta y soportes están confirmados. Verificamos cada accesorio contra la lista de materiales y lo incluimos en el conjunto de muestra aprobada.
Antes de la firma acordamos qué dimensiones son críticas en su plano. Estas son las tolerancias estándar que mantenemos en piezas de plástico exterior.
| Característica | Tolerancia |
|---|---|
| Dimensiones generales | ±1,0 mm |
| Dimensiones críticas | ±0,5 mm |
| Costuras y holguras de acoplamiento | ±0,1 mm |
| Peso de la pieza | ±1 g (variación unidad a unidad ≤0.3%) |
Las dimensiones críticas se miden por CMM y se registran en la inspección de primera artículo. Ver inspección de calidad y CMM.
Want to know what we check before sign-off?Tell us your fitment and finish requirements and we will confirm the checks for your sample.
La inspección de primera artículo (FAI) confirma que las primeras piezas de una herramienta nueva o modificada coinciden con el plano y la muestra aprobada. Medimos dimensiones críticas, verificamos apariencia y probamos el ensamblaje. La medición por CMM (máquina de medición por coordenadas) registra puntos clave en tres dimensiones, lo cual es útil para piezas largas y piezas con varios puntos de montaje.
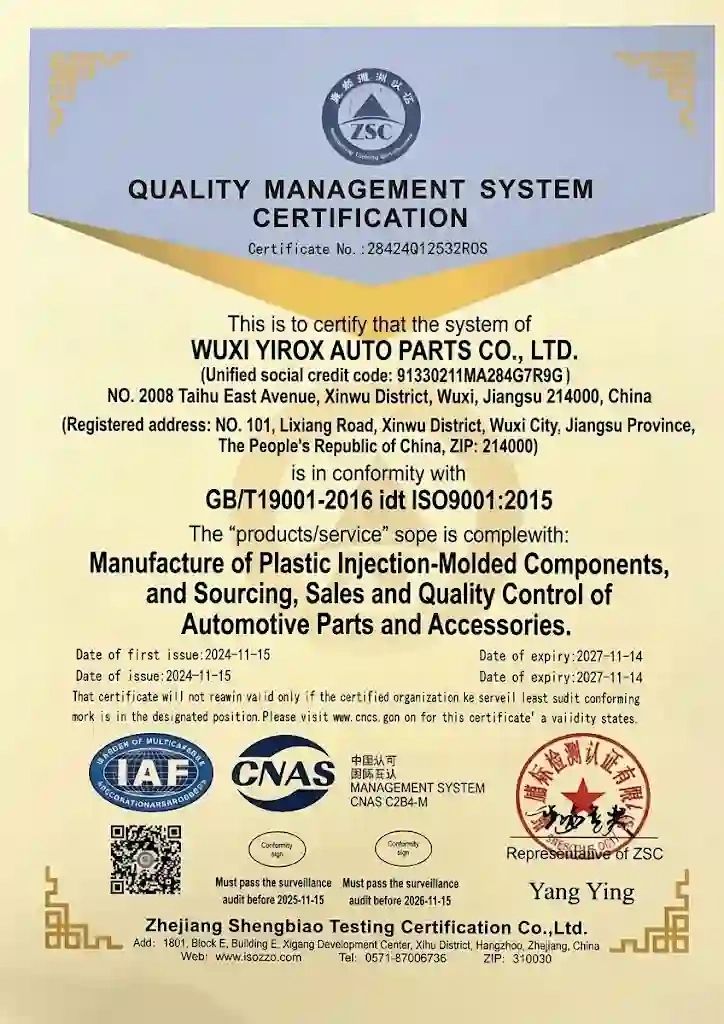
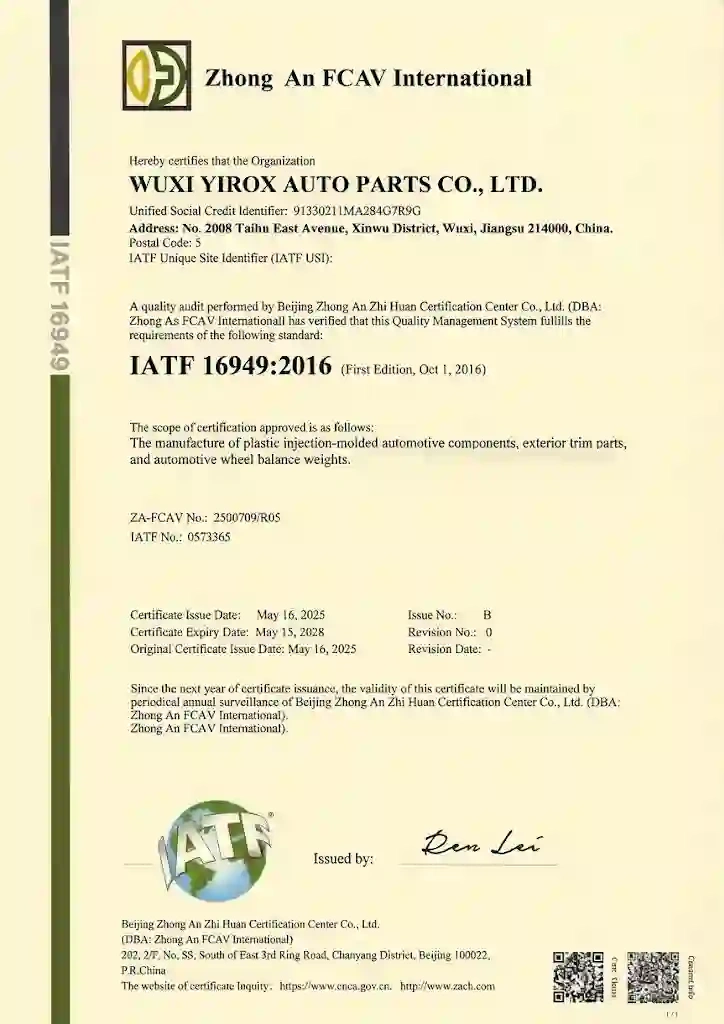
Nuestro sistema de calidad está certificado según ISO 9001 e IATF 16949, y podemos preparar documentación PPAP hasta el Nivel 3. Ver certificaciones y cumplimiento.

La BOM enumera cada componente que se envía con la pieza: la pieza moldeada, clips, tornillos, cinta, soportes e instrucciones. Se acuerda antes de la producción para que nada falte en la caja.
Documentamos qué se verificará en cada lote, cómo se verifica y qué es aceptable, basándonos en la muestra aprobada y su plano.
Empaquetamos una muestra aprobada en su embalaje final y la revisamos en busca de rayones, dobleces y piezas faltantes antes de comenzar el empaque en volumen. Si necesita embalaje de marca, consulte marca privada y embalaje.
Muchos defectos de moldeo son más fáciles de prevenir en el molde que de corregir en producción. Durante el DFM y las pruebas buscamos estos en particular:
El enfriamiento desigual o el espesor de pared deforman alerones y faldones. El enfriamiento equilibrado y la ubicación de las compuertas los mantienen rectos.
Las secciones gruesas se contraen más y dejan una depresión en la cara visible. Mantenemos las nervaduras y los jefes en proporción a la pared.
Donde se encuentran los frentes de flujo, puede formarse una línea visible. La posición de la compuerta y el equilibrio del flujo la alejan de las caras cosméticas.
El acero desgastado o mal ajustado deja plástico delgado en los clips. Revisamos las áreas de cierre en cada prueba.
La humedad en el ABS y el aire atrapado causan vetas plateadas y quemaduras. El secado y la ventilación se confirman antes del muestreo.
La propiedad del molde se acuerda por proyecto y se escribe en la cotización antes de que comience el herramental, para que ambas partes sepan la situación del molde desde el primer día.
Los moldes se desgastan con el tiempo. La rebaba en los clips, la textura desgastada y las dimensiones cambiantes son señales tempranas. Limpiamos y mantenemos los moldes entre corridas, verificamos los pedidos repetidos contra la muestra aprobada y le avisamos si un molde necesita reparación antes de que afecte sus piezas.
El plazo de entrega depende del producto y la escala, y lo confirmamos en su cotización. Los factores principales son:

Los ingenieros que revisan su DFM, los fabricantes de moldes que construyen el molde y el equipo de moldeo que opera sus piezas trabajan en la misma fábrica en Wuxi. Los problemas encontrados en la prueba los corrigen las personas que los causaron, no se pasan entre empresas.
Moldeamos piezas exteriores y tapas centrales de ruedas todos los días, por lo que sabemos dónde importan más las caras cosméticas, el brillo, la textura y el ajuste. Ese enfoque define cómo colocamos las compuertas, diseñamos los clips y aprobamos las muestras.
La certificación ISO 9001 e IATF 16949, el PPAP hasta el Nivel 3, los informes de ensayos de intemperismo y las declaraciones de contenido reciclado brindan a su equipo de calidad los registros que necesita.
La propiedad del molde se acuerda por proyecto, el plazo de entrega se confirma en su cotización y podemos firmar un NDA antes de que comparta archivos.
Buyers on what happened between the first sample and approval.
“The first sample needed an adjustment around the mounting tabs. They documented the issue, explained the correction and sent updated measurements with the next sample. That level of detail made it easier for our team to approve the tooling.”
“Good communication during sampling is worth a lot. We always knew what was being checked, what still needed approval and which changes would affect the schedule. There were no surprises when it came time to move forward.”
Names and companies withheld at the customer’s request.
El plazo de entrega depende del producto y la escala. El tamaño de la pieza, las cavidades, los contrasalidas, la textura y el número de pruebas influyen en él. Confirmamos el cronograma en tu cotización.
La herramienta prototipo (blanda) está construida para fabricar un número limitado de piezas para pruebas de ajuste y apariencia. La herramienta de producción (dura) está construida para pedidos repetidos con dimensiones estables.
El costo del molde de inyección depende del tamaño de la pieza, el número de cavidades, los contrasalidas que necesitan correderas o expulsores, la textura superficial, el material y el número de pruebas. Cotizamos el molde por pieza después de la revisión del DFM.
En Yirox, la propiedad del molde se acuerda por proyecto y se incluye en la cotización antes de que comience la fabricación del utillaje.
Sí. Podemos firmar un NDA antes de que compartas planos, archivos 3D o muestras.
Sí. Todo nuevo proyecto de utillaje comienza con un informe DFM que cubre espesor de pared, ángulo de desmoldeo, entradas, líneas de partición, contrasalidas y caras cosméticas.
A menudo, sí. Los insertos de logotipo, los cambios de clip, las posiciones de los orificios y las actualizaciones de textura generalmente se pueden realizar en una herramienta existente. Le diremos si una nueva herramienta es la mejor opción.
La inspección de primera pieza verifica las primeras piezas de una herramienta nueva o modificada contra el plano y la muestra aprobada, cubriendo dimensiones, apariencia y ensamblaje. Lo respaldamos con medición CMM.
Sí. Usted aprueba las muestras físicas para el ajuste y la apariencia antes de cualquier pedido de volumen.
Envíe un archivo 3D, plano o muestra y le responderemos con una revisión DFM y una cotización de herramental.