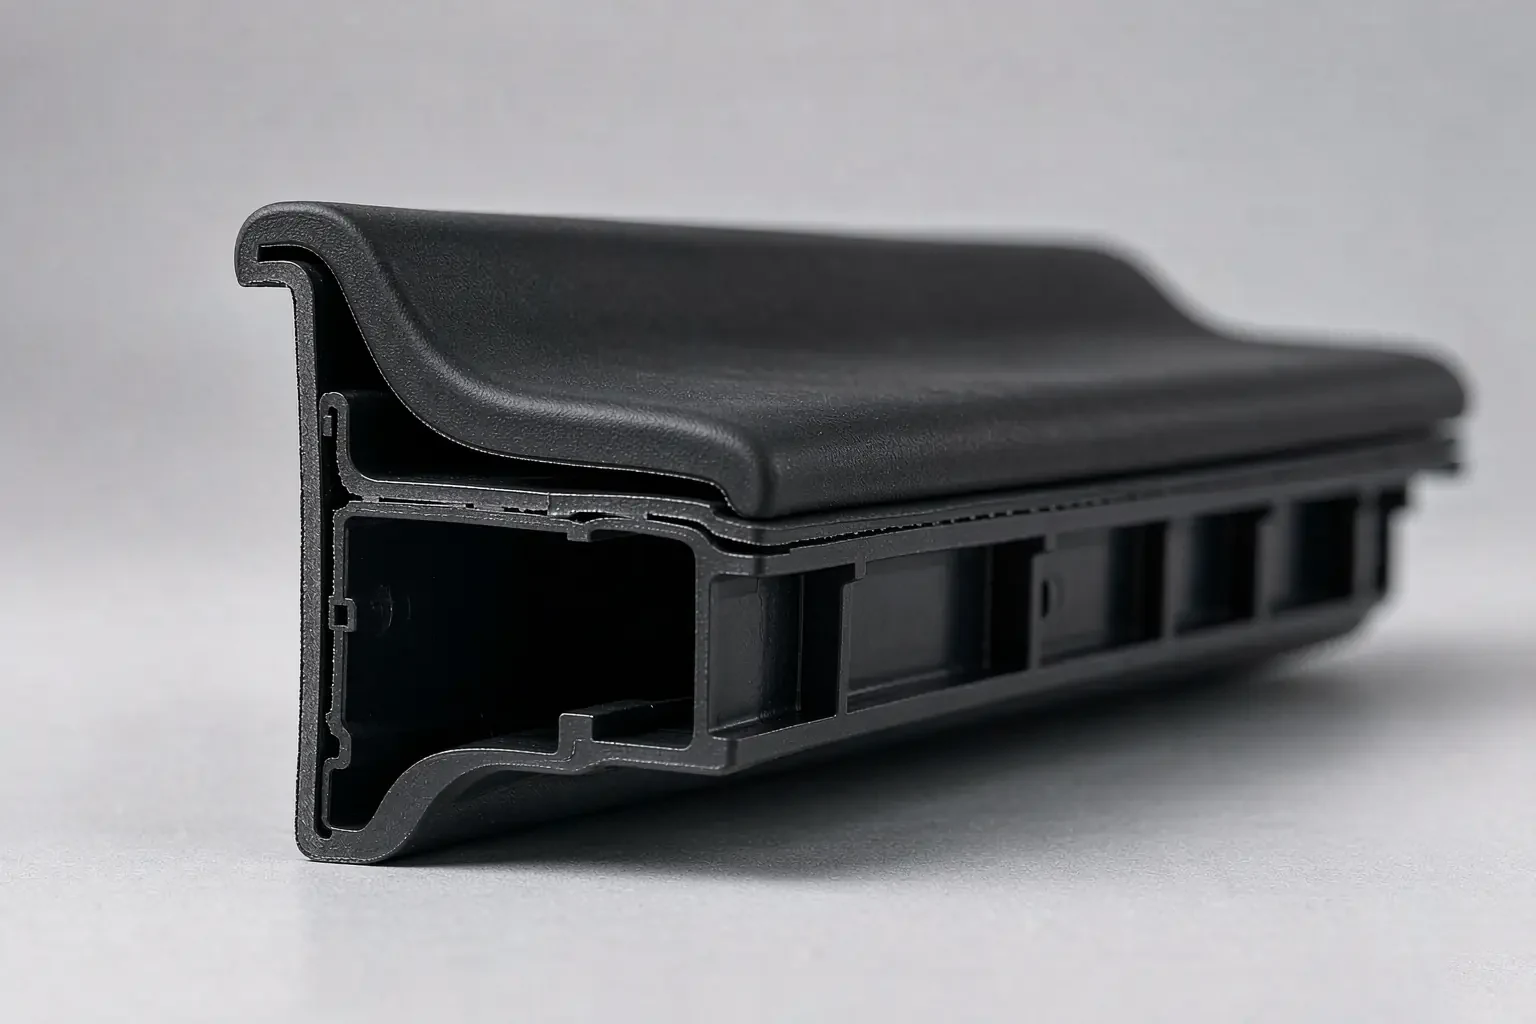
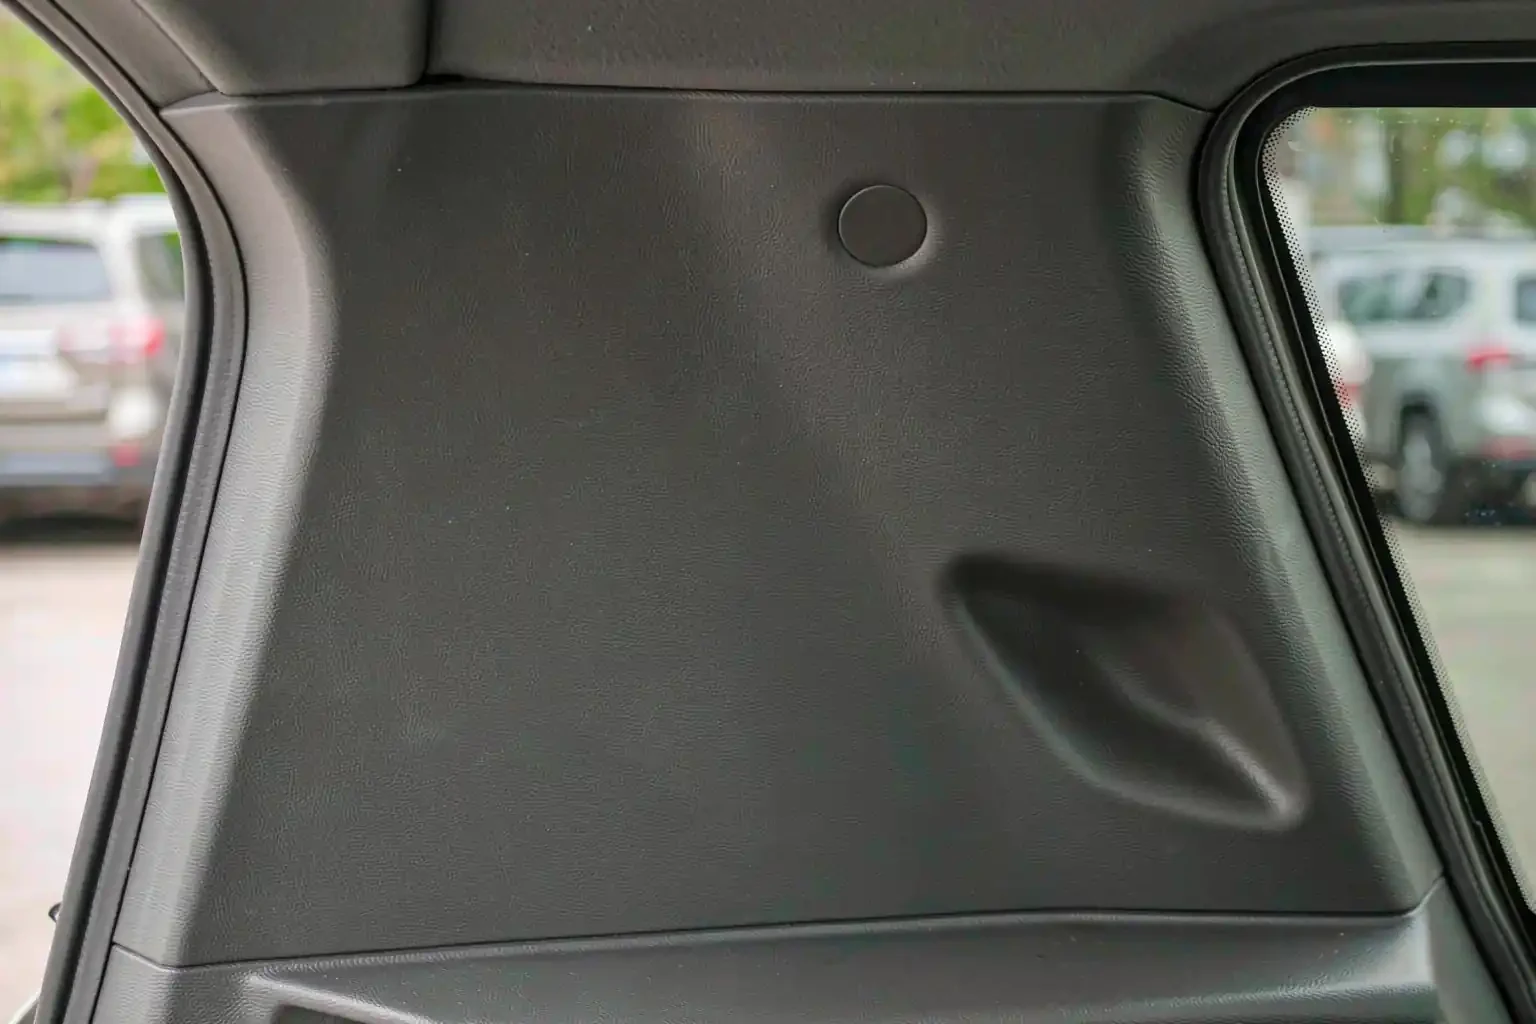
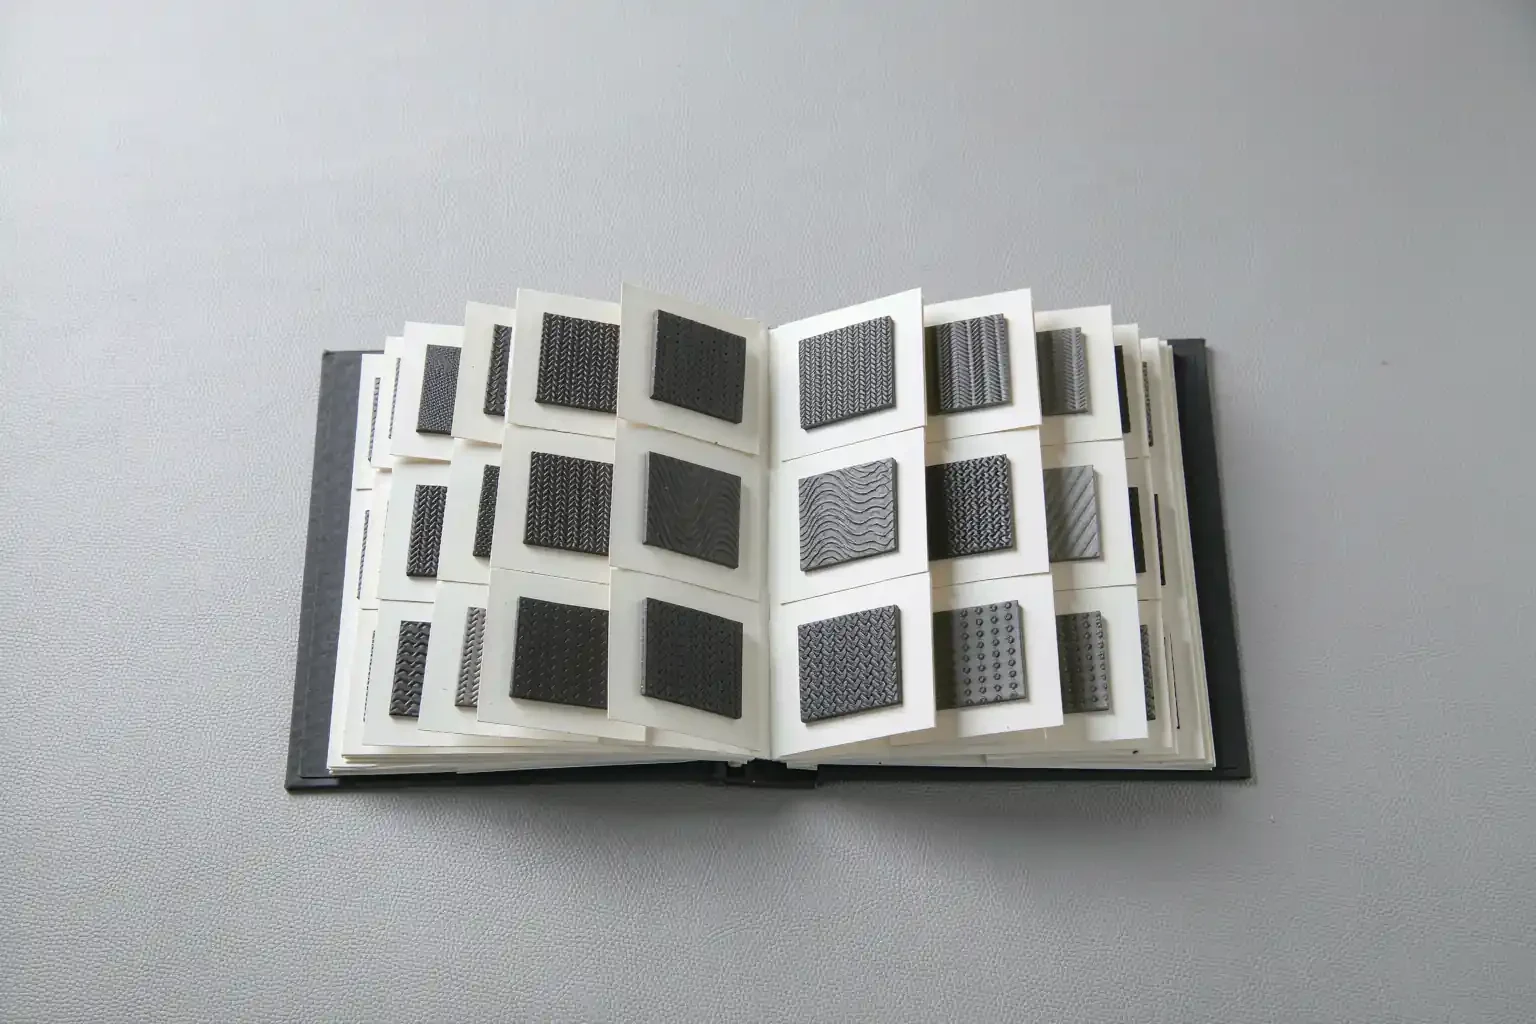
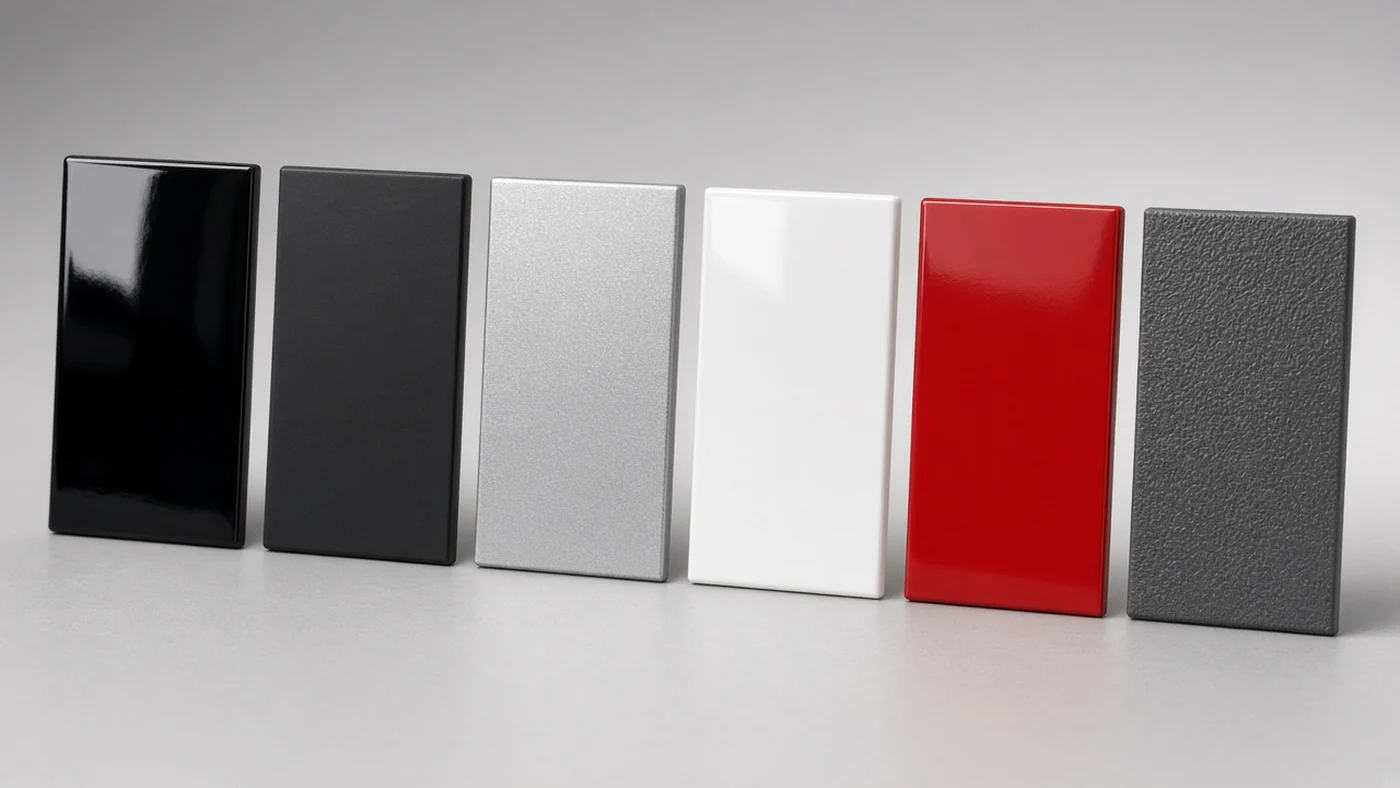
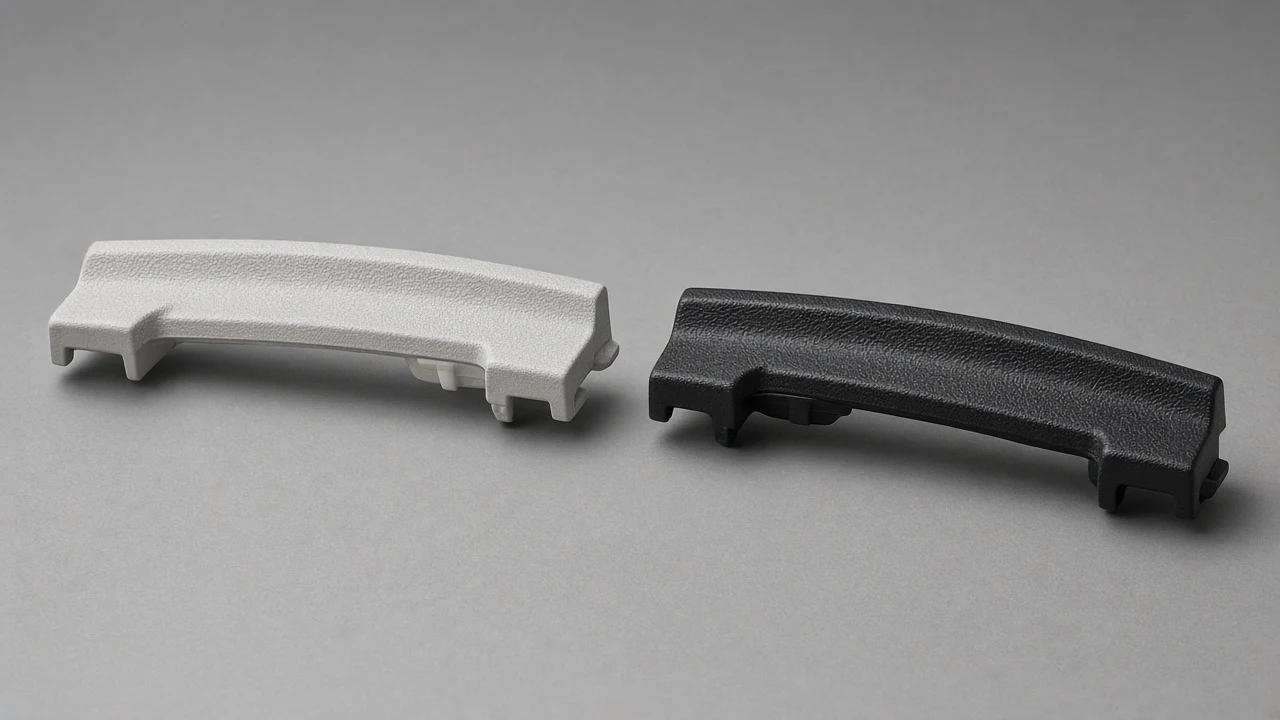
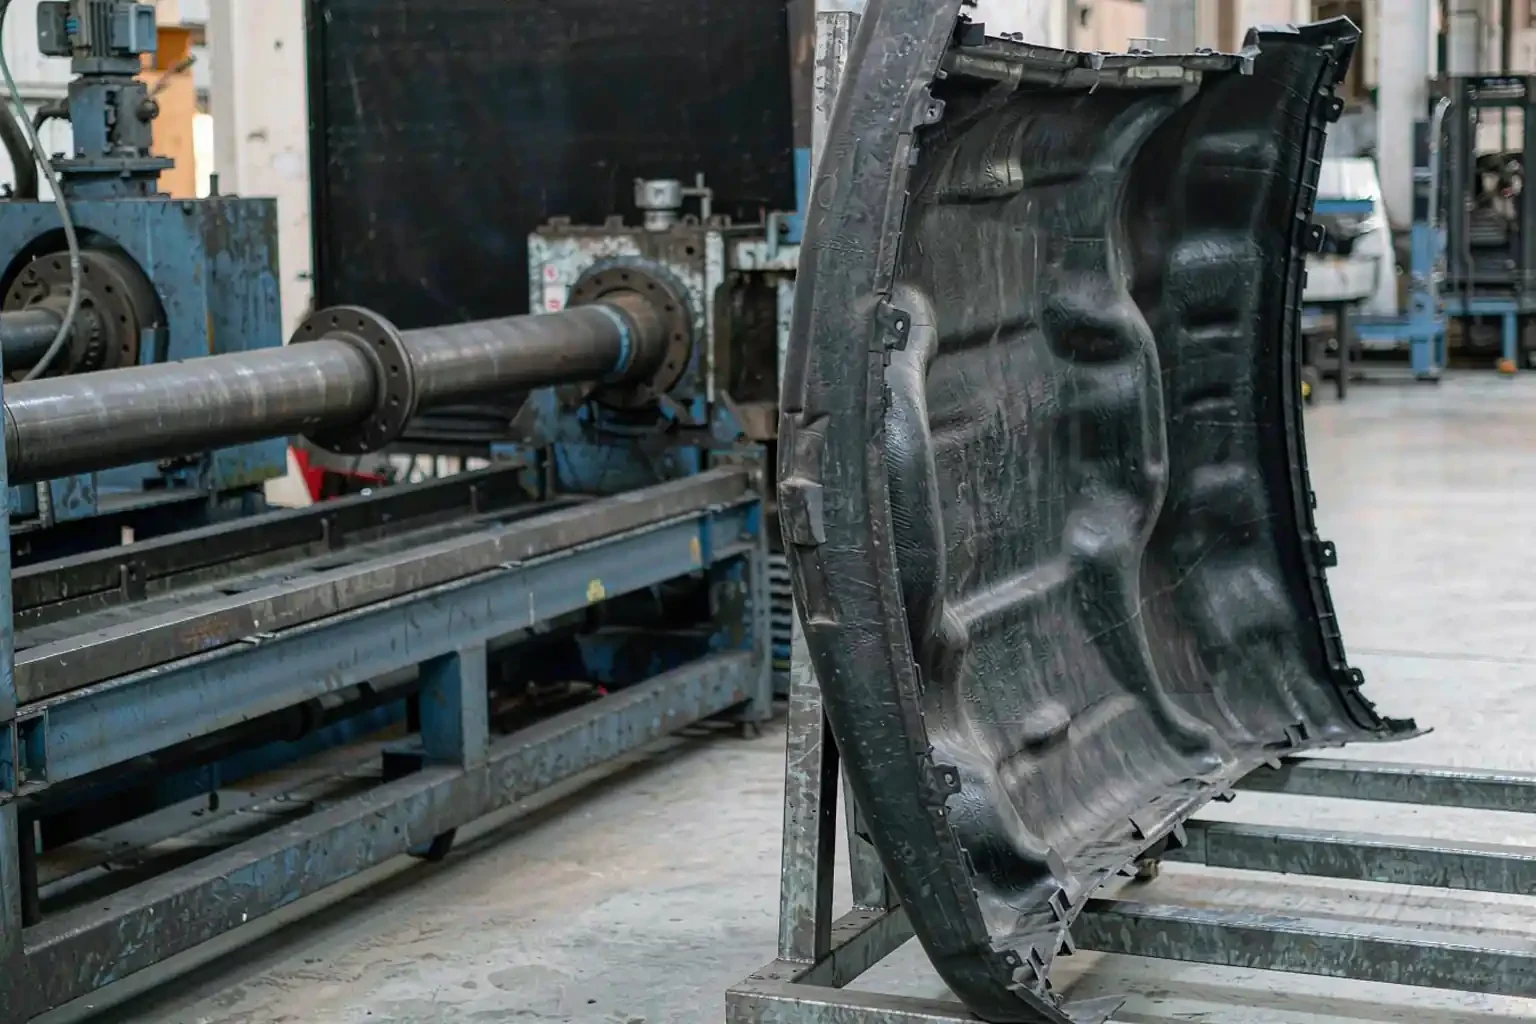
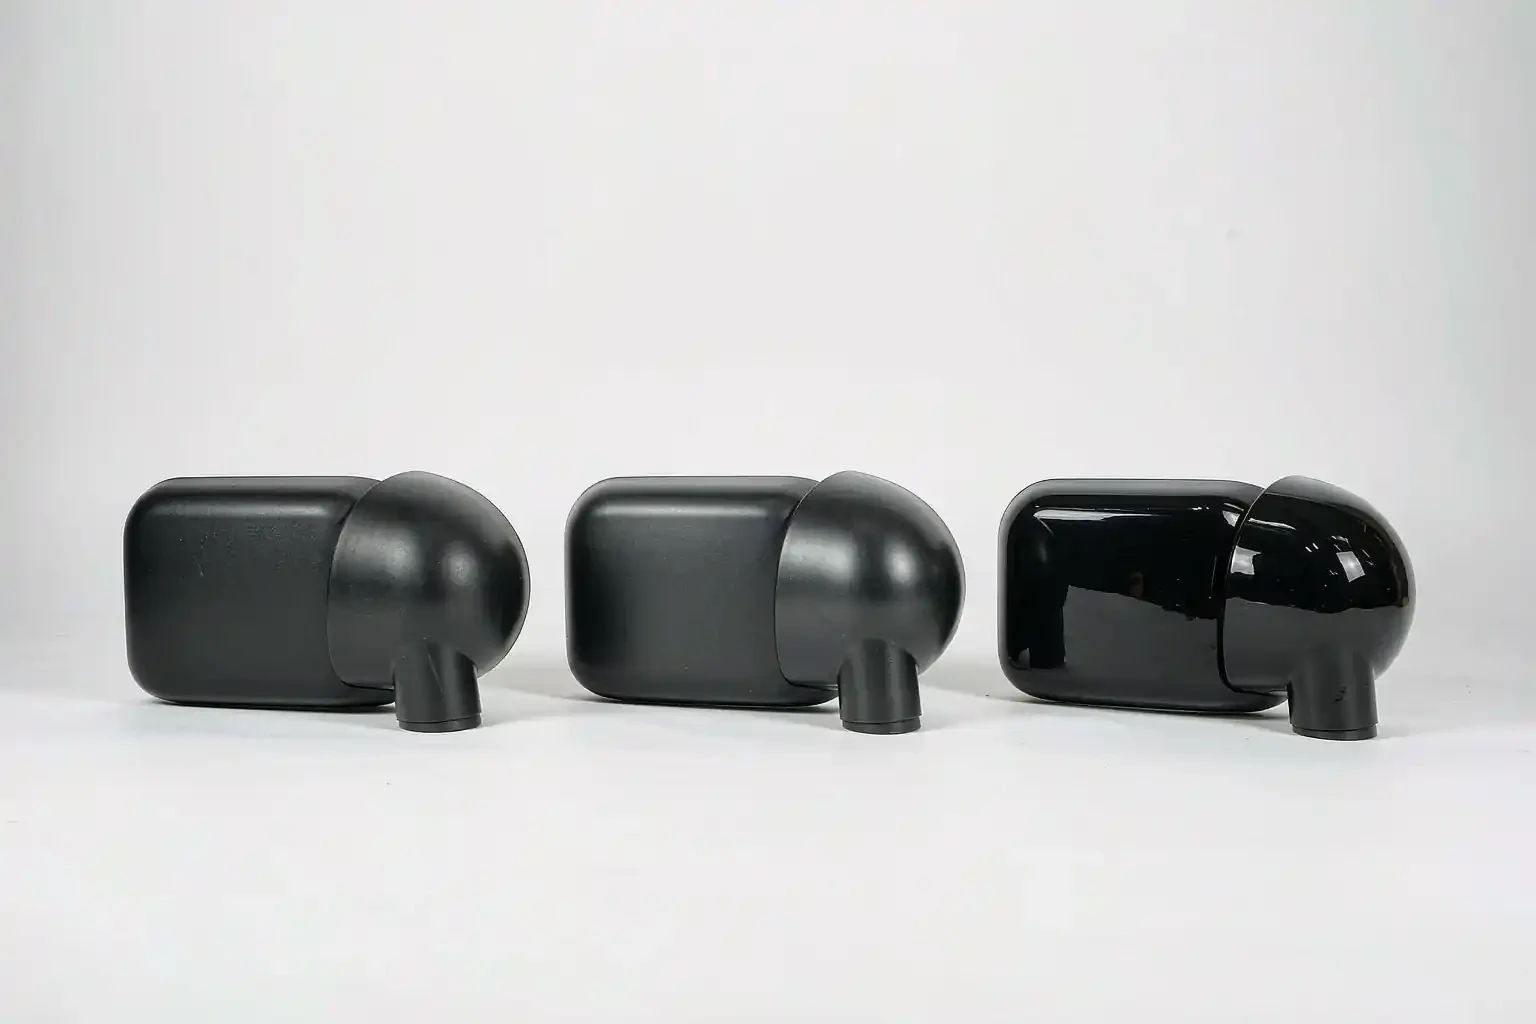
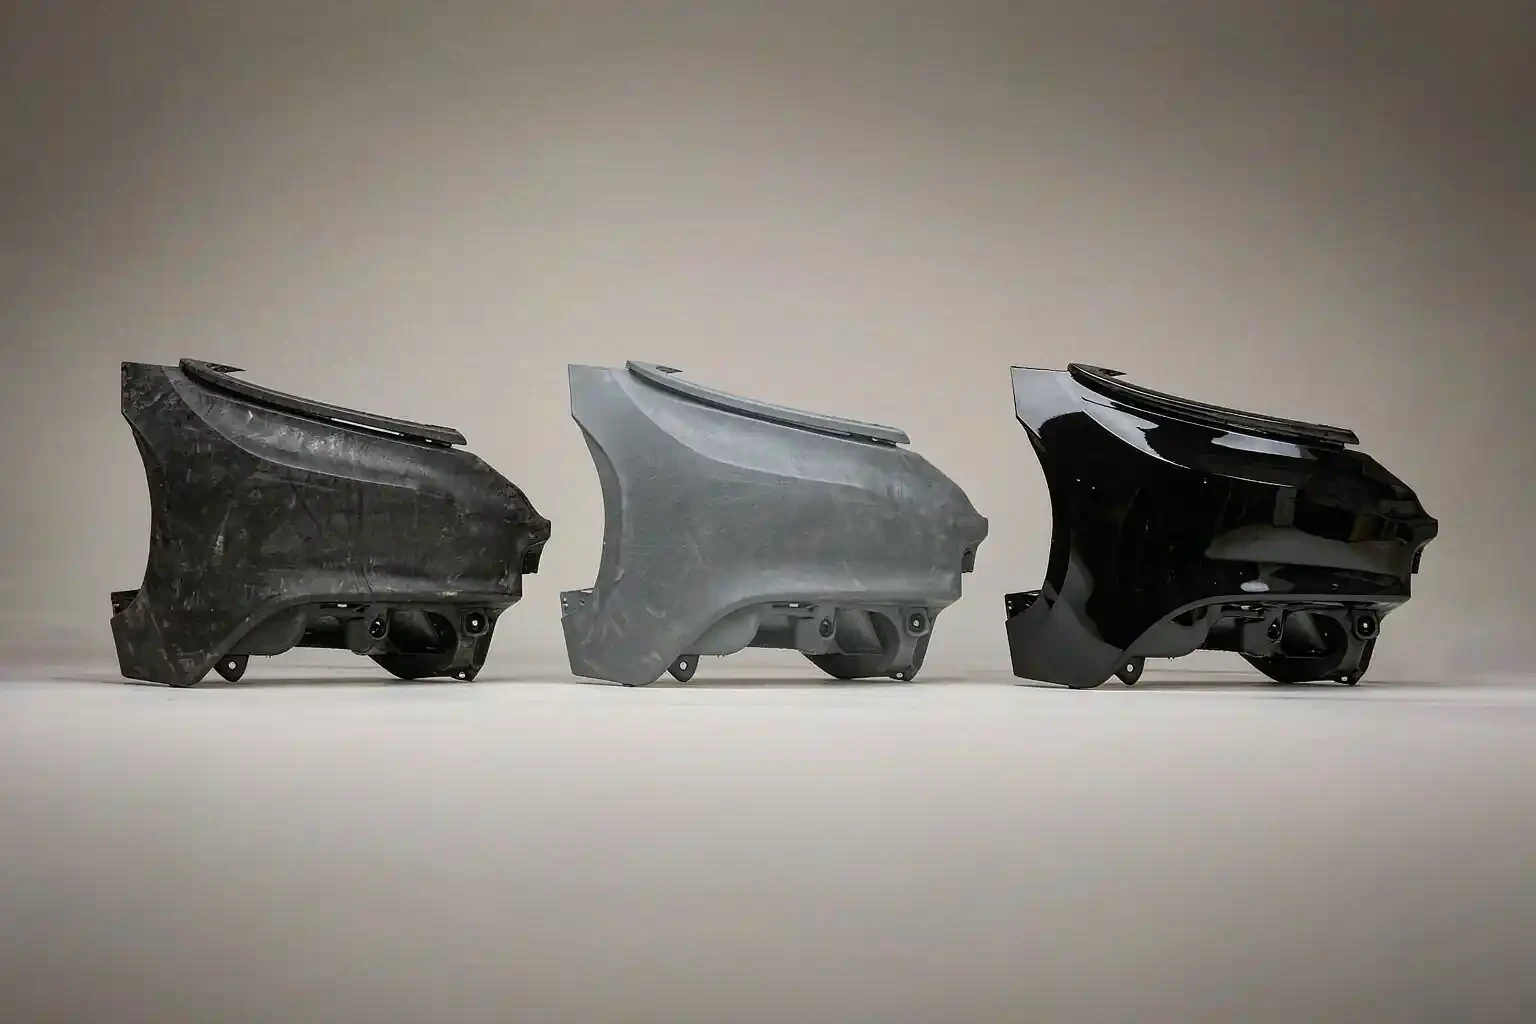
La textura plástica se moldea directamente en la pieza mediante una superficie de molde texturizada. Yirox produce piezas exteriores texturizadas según las normas VDI 3400 y SPI y según granos comunes como arena fina, grano de cuero y chorro de perlas, con placas de textura estándar para aprobación y texturas personalizadas a partir de su pieza de referencia o plano.

| Artículo | Detalles |
|---|---|
| Normas | VDI 3400 (por ejemplo, VDI 30–36), SPI A1–D3 |
| Granos comunes | Textura de arena fina, grano de cuero, textura de chorro de perlas |
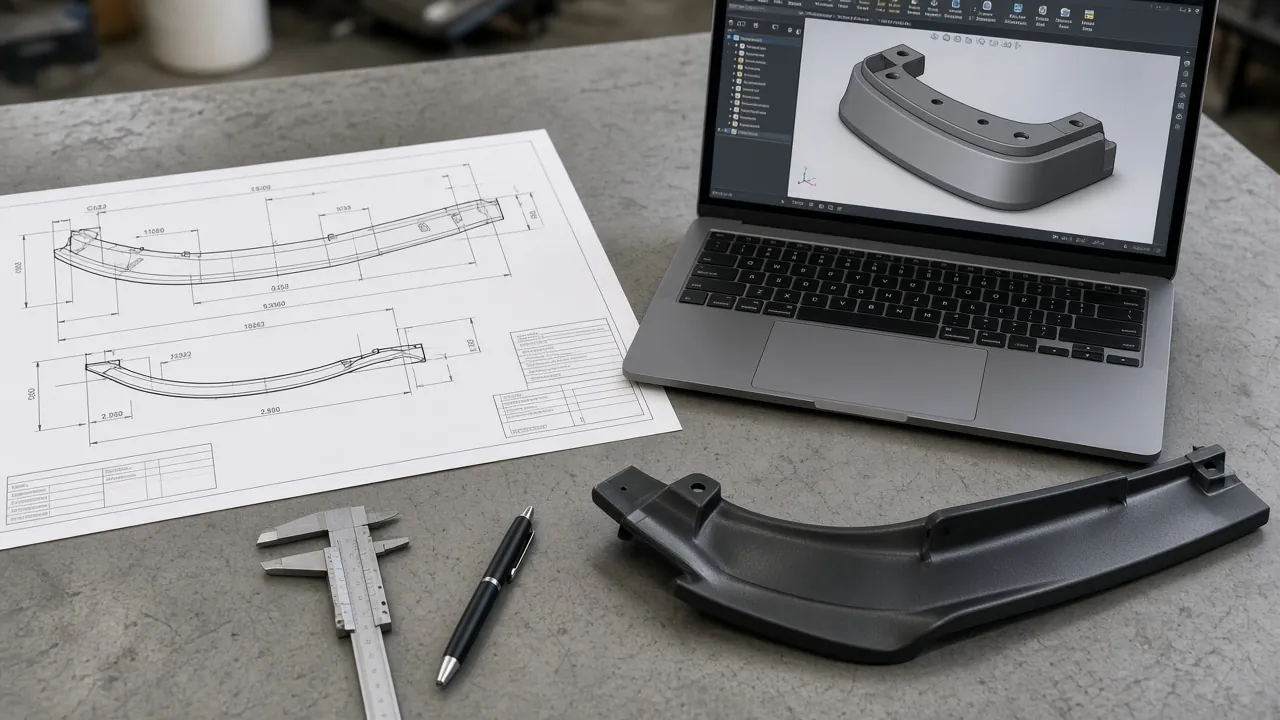
| Aprobación | Placas de textura estándar; profundidad y estilo personalizados a partir de una pieza de referencia o plano |
| Objetivos de brillo a 60° | Textura de grano 2–6 GU; color moldeado 3–8 GU |
| Materiales | ASA, PP, TPO, ABS, PC/ABS |
| Piezas típicas | Guardabarros, molduras de paso de rueda, revestimientos, persianas, molduras de pilar, faldones, cubiertas |
Una textura plástica es un patrón en la superficie de una pieza moldeada, creado al texturizar el acero de la cavidad del molde. Cada pieza moldeada en esa cavidad copia el patrón, por lo que la textura forma parte del plástico, no es un recubrimiento. Las texturas van desde una fina escarcha mate hasta patrones profundos de cuero o geométricos.
La textura tiene beneficios prácticos además de estéticos. Oculta líneas de flujo, marcas de hundimiento y pequeños arañazos, proporciona un brillo bajo y uniforme, mejora el agarre y permite que una pieza sin pintar parezca acabada. Por eso la mayoría de las piezas exteriores sin pintar, como guardabarros y revestimientos, están texturizadas.

Los grados VDI 3400 se establecen por la rugosidad superficial: un número VDI más alto significa una superficie más rugosa y más mate. Los grados SPI describen el pulido o el chorro de perlas del molde, desde A1 (espejo) hasta D3 (chorro grueso). Muchos compradores también especifican granos mediante muestra, como un grano de cuero que coincida con la moldura existente del vehículo.

| Standard | What it describes | Grados típicos | Uso típico |
|---|---|---|---|
| VDI 3400 | Texturas electroerosionadas (EDM) definidas por rugosidad | VDI 12–45; VDI 30–36 común para piezas exteriores | Texturas mates y uniformes |
| SPI A | Acabados pulidos con diamante | A1–A3 | Piezas de alto brillo y transparentes |
| SPI B | Acabados pulidos con papel | B1–B3 | Superficies semibrillantes |
| SPI C | Acabados pulidos con piedra | C1–C3 | Superficies de bajo brillo |
| SPI D | Acabados con chorro de perlas en seco | D1–D3 | Superficies mates y texturizadas |

Una superficie mate fina y uniforme que proporciona un aspecto limpio y técnico y un brillo bajo.
Un patrón de guijarros irregular similar al cuero, ampliamente utilizado en revestimientos, defensas y cubiertas para igualar el acabado OEM.
Una superficie mate uniforme creada al rociar el molde con perlas de vidrio o cerámica, útil para piezas uniformes de bajo brillo.

Como guía, permita aproximadamente 1° de ángulo de desmoldeo adicional por cada 0,025 mm de profundidad de textura, para que la pieza se libere sin marcas de arrastre.
Los cambios de espesor se muestran como diferencias de brillo en las caras texturizadas.
La textura se aplica después de que el molde se corta y se prueba, y la profundidad afecta el ángulo de desmoldeo.
Aprobar la textura y el brillo en una placa o primera muestra antes de texturizar el molde completo.
Para piezas exteriores sin pintar, use ASA, PP o TPO, no ABS estándar.
La textura determina el brillo de una pieza sin pintar. Nuestros objetivos estándar son 2–6 GU a 60° para texturas de grano y 3–8 GU para piezas de color moldeado, verificados con un medidor BYK micro-TRI-gloss a 60° y 85°. El brillo también depende de la temperatura del molde y del material, por lo que controlamos la temperatura del molde en cada máquina con 46 controladores de temperatura de molde.


| Punto | Textura moldeada | Acabado pintado |
|---|---|---|
| Costo | Menor (sin paso de pintura) | Más alto |
| Visibilidad de arañazos | Muy bajo | Mayor, especialmente el brillo |
| Opciones de color | Colores del material | Cualquier color |
| Desprendimiento | No se puede desprender | Depende de la adhesión |
| Mejor para | Ensanchamientos, revestimientos, persianas | Piezas de estilo, color de carrocería |
Protectores texturizados de PP y TPO.
Más información →Moldura texturizada de pilar, cowl y ventana.
Más información →Defensas y cubiertas texturizadas para pickups.
Más información →Faldones laterales texturizados o pintados.
Más información →Usted elige un grado VDI o SPI, un grano de nuestras placas, o envía una pieza de referencia.
Confirmamos la textura y el brillo en una placa o muestra estándar.
El molde se corta y se prueba en nuestro taller de moldes antes del texturizado.
La cavidad se texturiza al grado y profundidad aprobados.
Las muestras texturizadas se moldean y se verifican para brillo y uniformidad.
El brillo se verifica a 60° y 85° en lotes de producción.

Un patrón hecho en el acero de la cavidad del molde y copiado en cada pieza moldeada, como un grano de cuero o una fina escarcha mate.
Una norma que define las texturas de moldes erosionados por chispa según la rugosidad superficial. VDI 30–36 es común para piezas exteriores.
Los grados SPI describen los acabados de molde desde A1 (pulido con diamante, espejo) hasta D3 (chorro de arena seco grueso).
Sí. Podemos crear una profundidad y un estilo de textura personalizados a partir de su pieza o dibujo de referencia y confirmarlo en una muestra.
Como guía, aproximadamente 1° extra por cada 0,025 mm de profundidad de textura. Confirmamos el borrador en DFM.
Ofrecemos un MOQ bajo en artículos seleccionados. La cantidad se confirma en tu cotización.
Envíe su plano o una pieza de referencia y la textura que necesita. Le responderemos con comentarios DFM y una cotización.