Una guía práctica sobre los plásticos y acabados utilizados en piezas exteriores automotrices: ABS, PC/ABS, ASA, PP y TPO, materiales de doble inyección, negro piano, mate, textura, efecto carbono, imprimación y cromo. Cada página explica el material o acabado, cómo lo utiliza Yirox y qué podemos fabricar en nuestra fábrica IATF 16949 en Wuxi.

| Grupo | Páginas | Piezas exteriores típicas |
|---|---|---|
| Plásticos rígidos de estilo | ABS, PC y PC/ABS, ASA | Parrillas, carcasas de espejo, alerones, faldones frontales, molduras |
| Plásticos de impacto y parachoques | PP y TPO | Parachoques, protectores de guardabarros, faldones laterales, guardabarros |
| Materiales de doble inyección | PC+PMMA, ABS+TPE, PC/ABS+TPU | Molduras transparente-sobre-negro, cubiertas de borde suave y sellos |
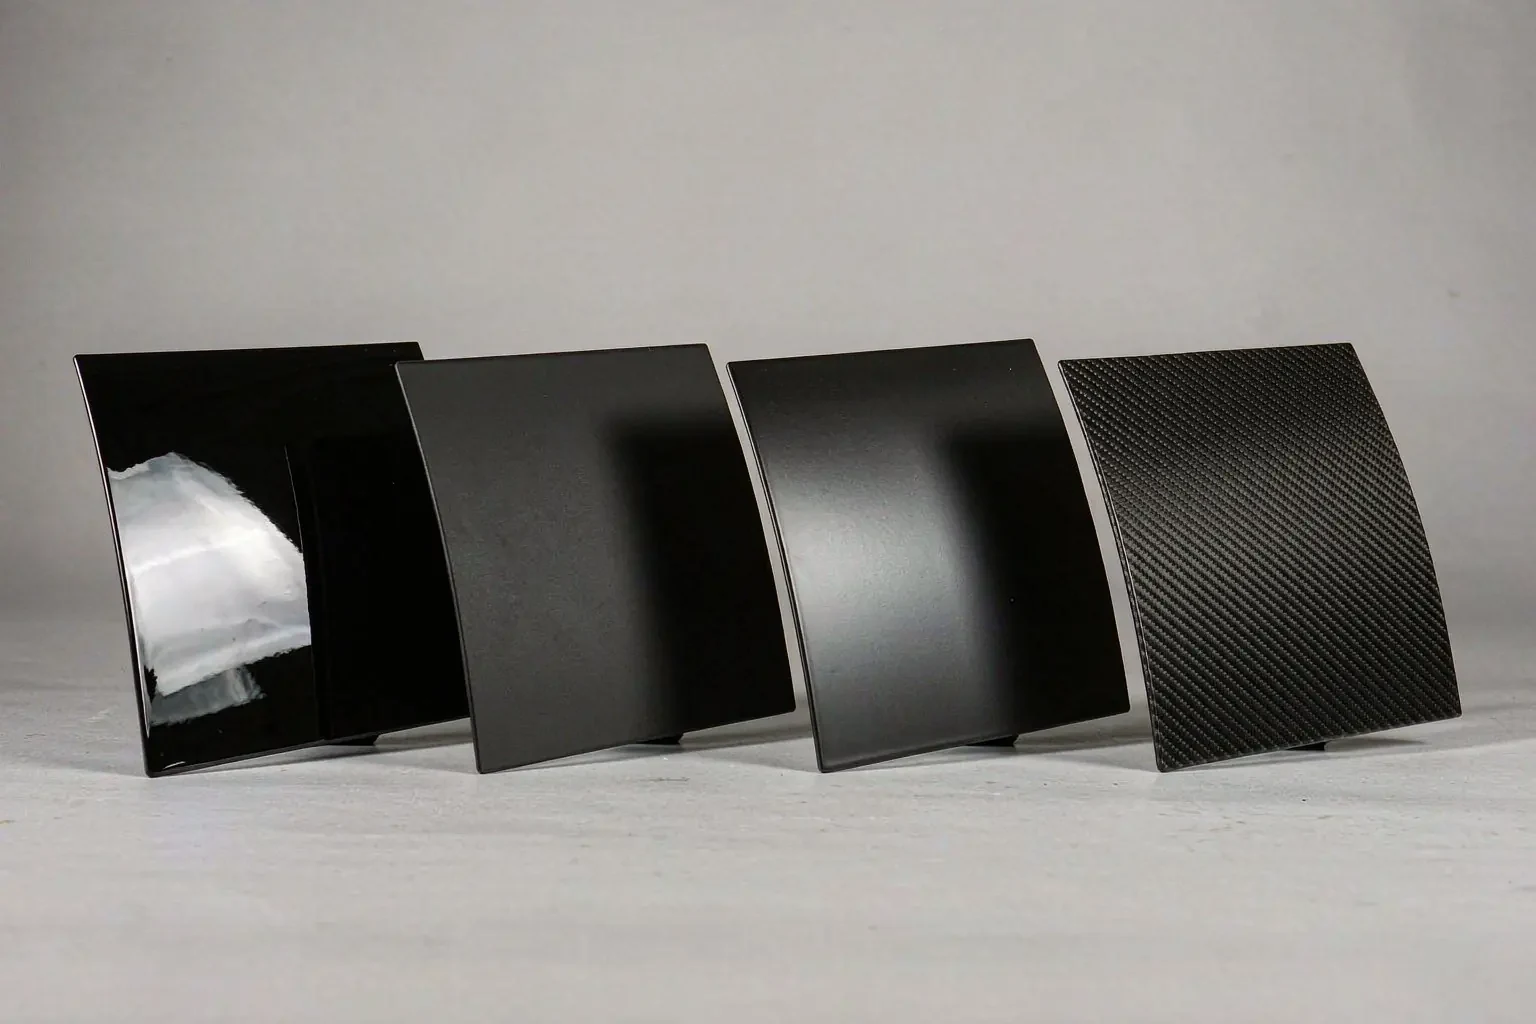
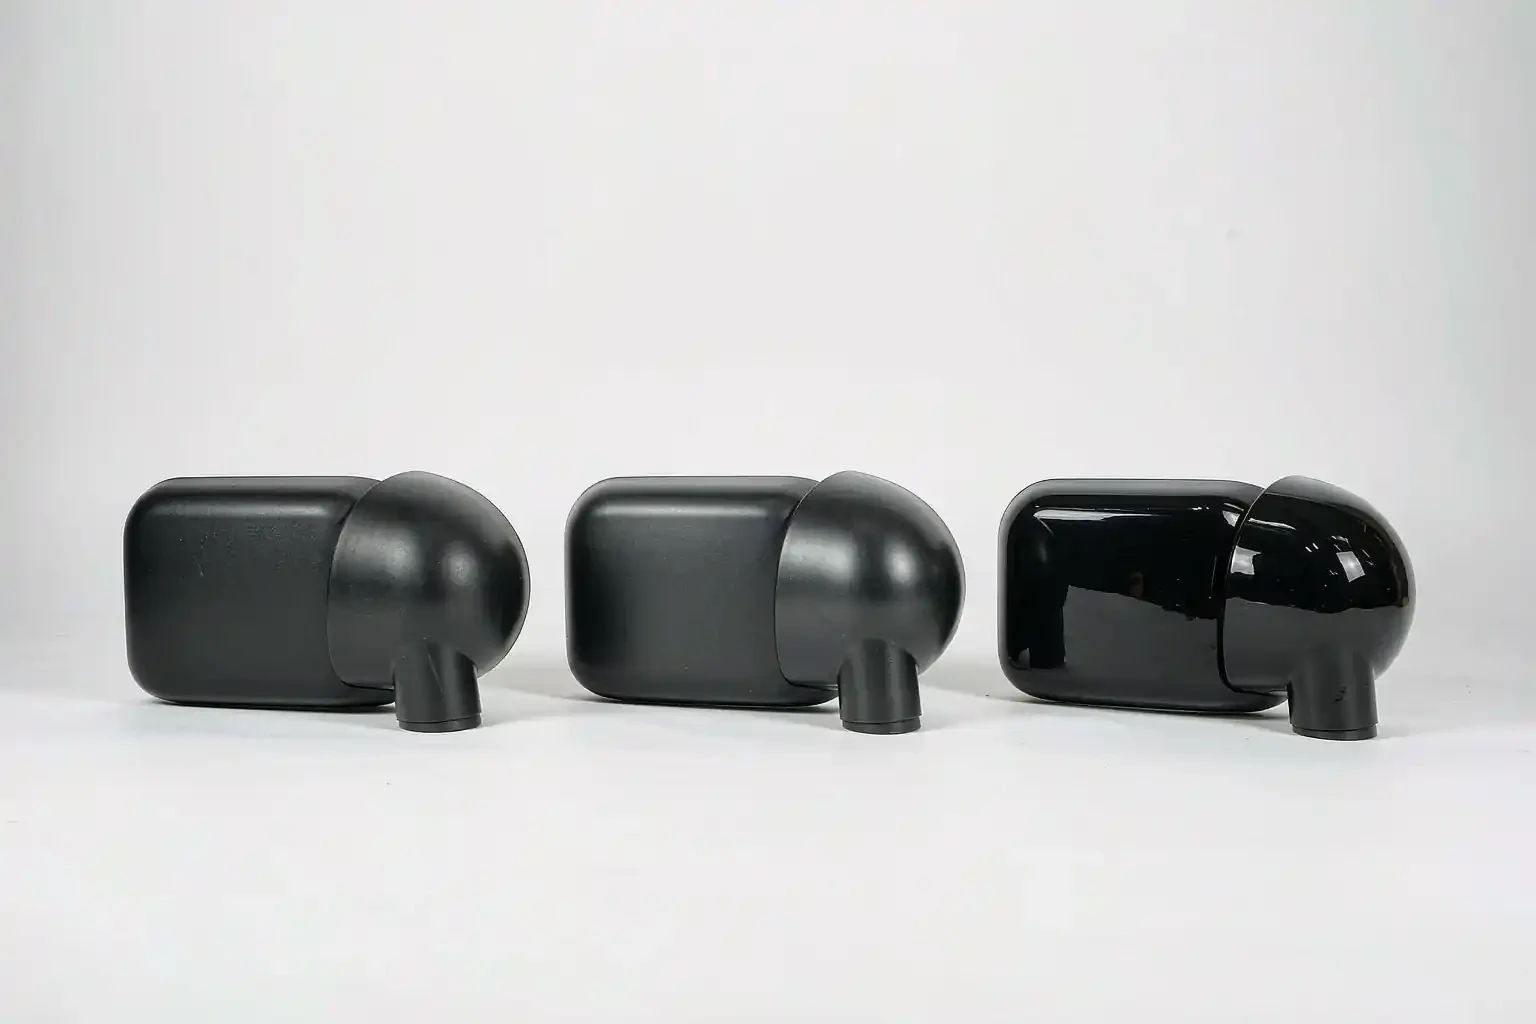
| Acabados de pintura | Negro piano y negro brillante, negro mate y satinado | Alerones, carcasas de espejo, difusores, molduras |
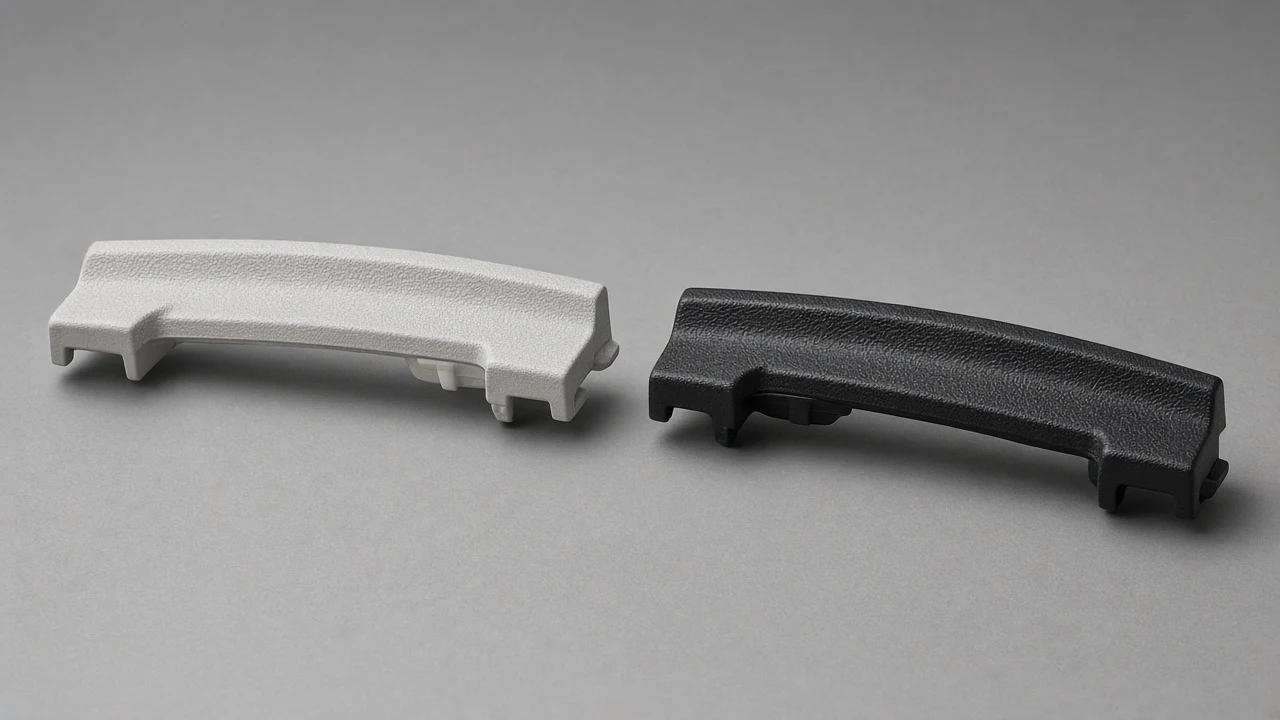
| Acabados moldeados y decorativos | Textura de molde, aspecto de fibra de carbono, imprimado, pintado y color moldeado | Protectores de guardabarros, rejillas, cubiertas, kits de carrocería |
| Acabado metálico | Cromado sobre plástico | Barras de parrilla, tiras de moldura, cubiertas de manija |
Cinco grupos de materiales, más compuestos de socios, cubren casi todas las piezas exteriores de plástico que fabricamos. Cada página explica el material, sus propiedades típicas y las piezas que moldeamos con él.

Rígido, fácil de pintar y el plástico estándar de grado para galvanoplastia. Utilizado para parrillas, carcasas de espejo, alerones y kits de carrocería.
Más información →
Mayor resistencia al calor e impacto que el ABS. Utilizado para carcasas de espejo, molduras rígidas más grandes y piezas de doble inyección.
Más información →
Estable a los rayos UV, mantiene el color en exteriores sin pintura. Utilizado para rejillas texturizadas, molduras de pilar y marcos de parrilla.
Más información →
Resistente y flexible en frío, el principal material para parachoques. Utilizado para parachoques, protectores, faldones laterales y guardabarros.
Más información →
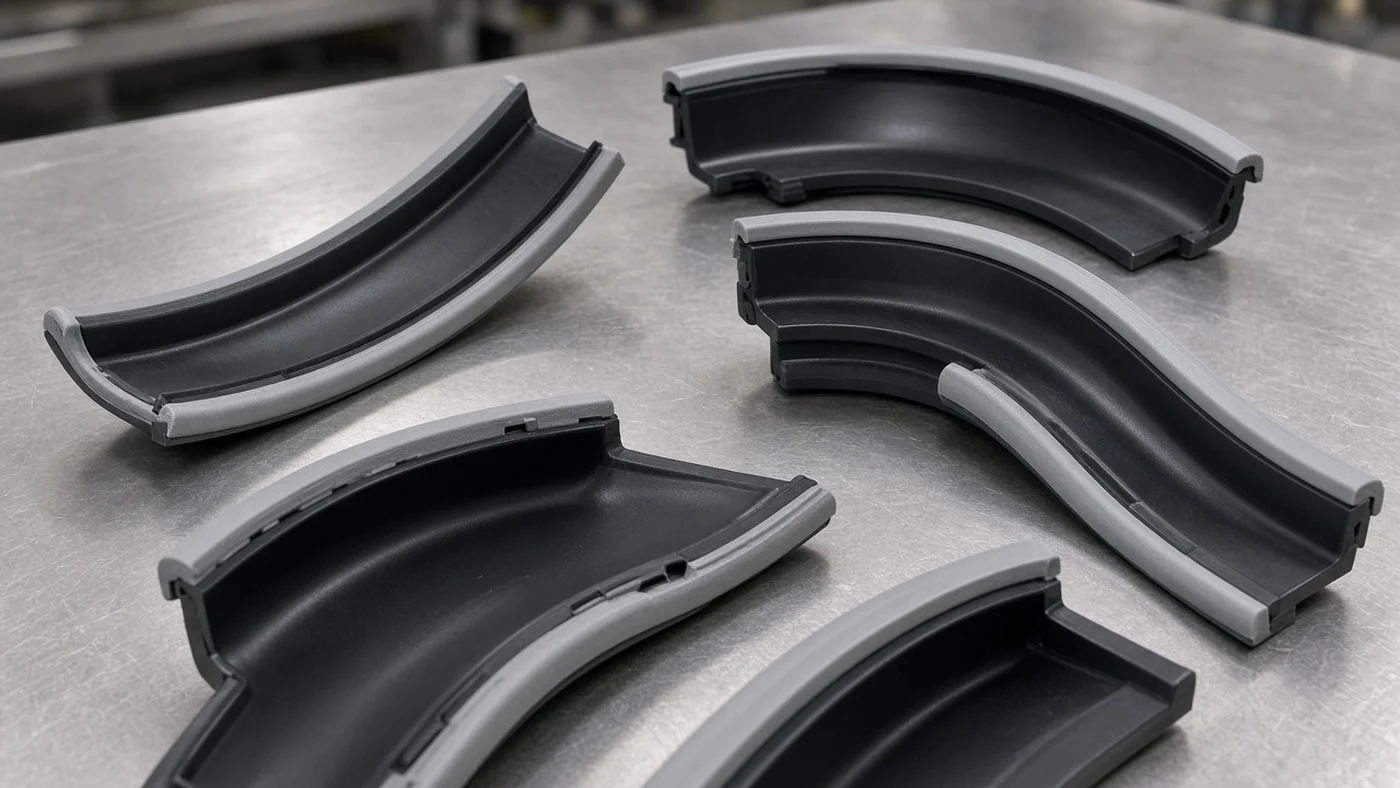
PC+PMMA, ABS+TPE y PC/ABS+TPU unidos en un solo ciclo en 3 máquinas de doble inyección. Molduras transparente-sobre-negro y bordes suaves.
Más información →
Piezas reales de fibra de carbono y fibra de vidrio fabricadas por fábricas de compuestos asociadas. Compárelas con ABS para alerones.
Más información →Cinco familias de acabados, más cromado sobre ABS. Cada página indica los objetivos de brillo, cómo se produce el acabado y dónde se utiliza.

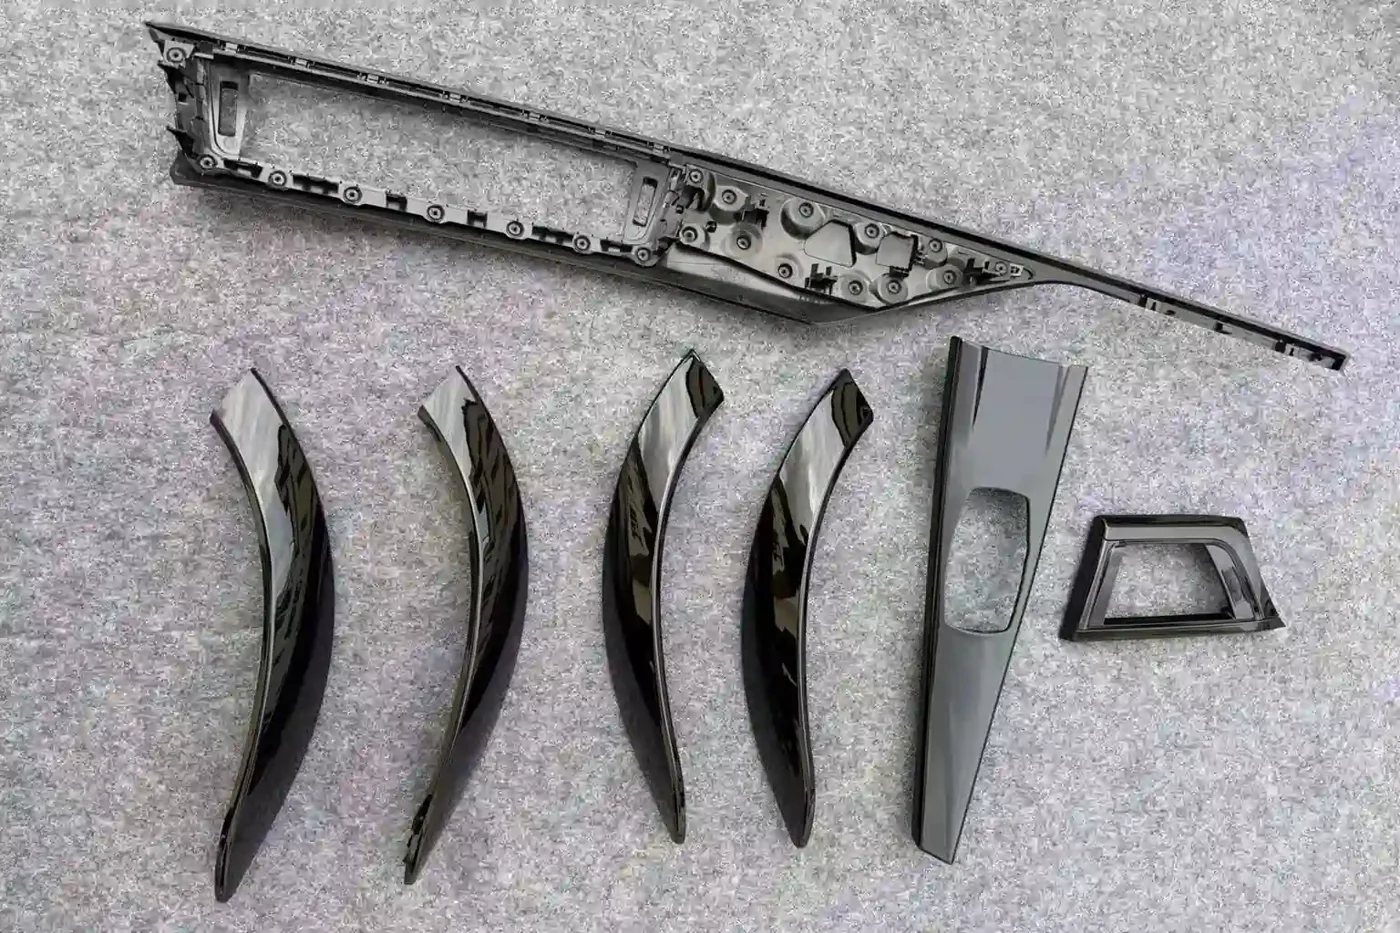
Negro piano ≥95 GU y negro brillante ≥90 GU a 60°, pintado 3C2B en salas limpias ISO 7/8. Alerones, carcasas de espejo, molduras.
Más información →
Mate 5–15 GU y satinado 20–40 GU a 60°, pintado o moldeado sin pintura. Verificado a 60° y 85°.
Más información →
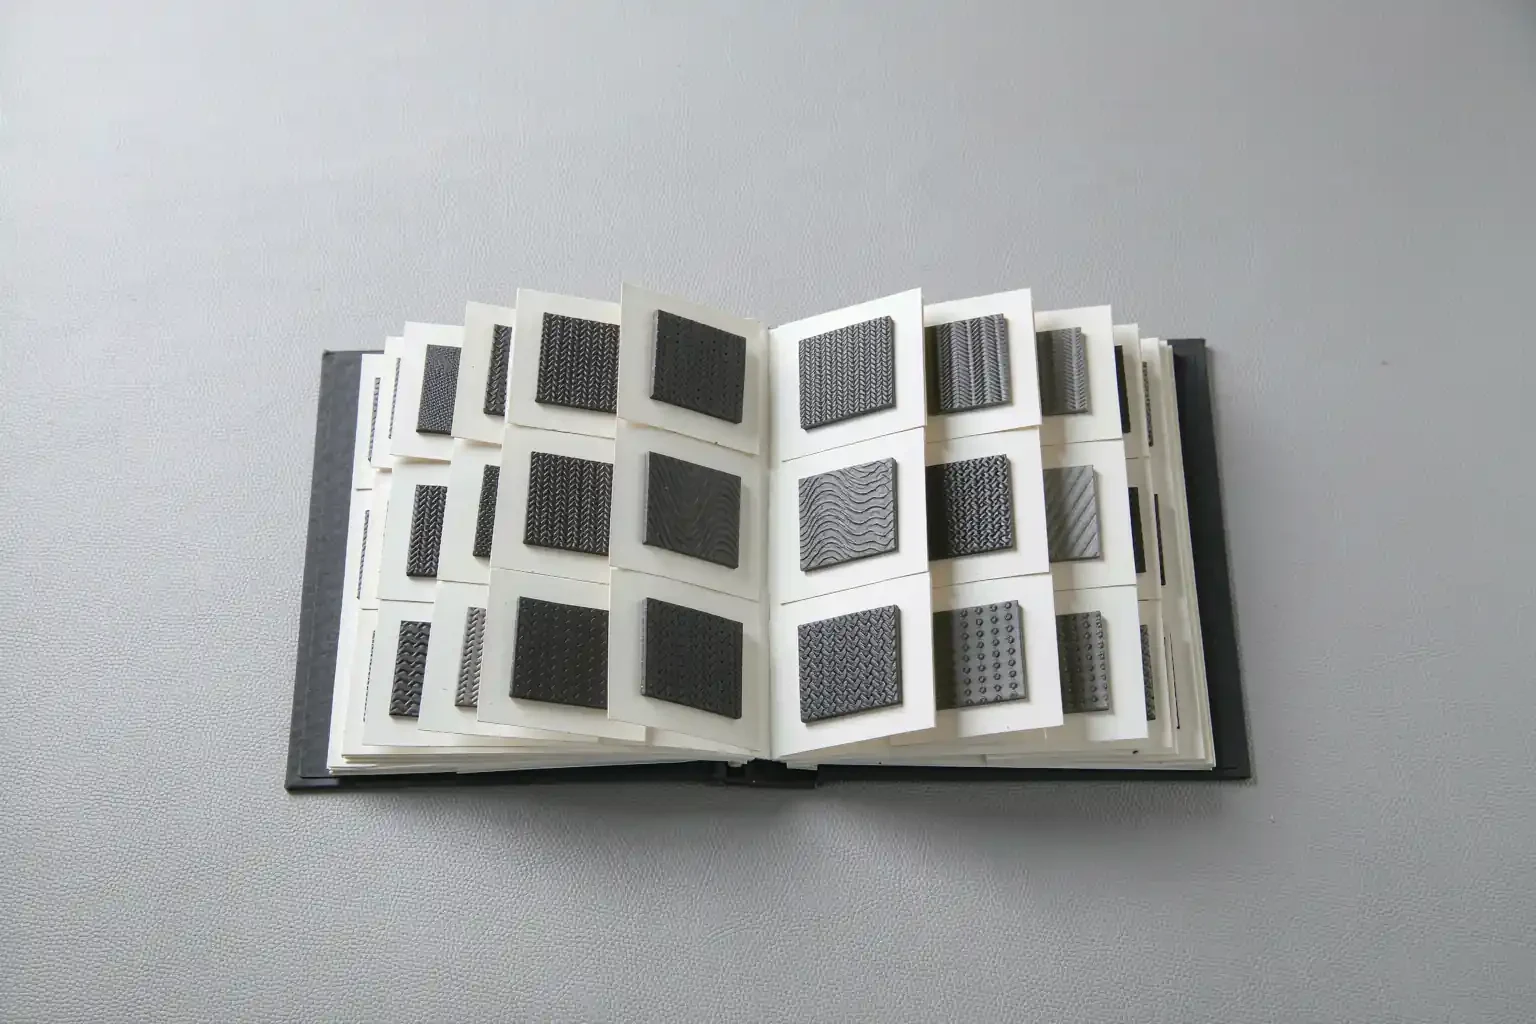
VDI 3400, SPI A1–D3, grano de cuero, arena fina y chorro de perlas. Brillo de grano 2–6 GU; placas de textura para aprobación.
Más información →
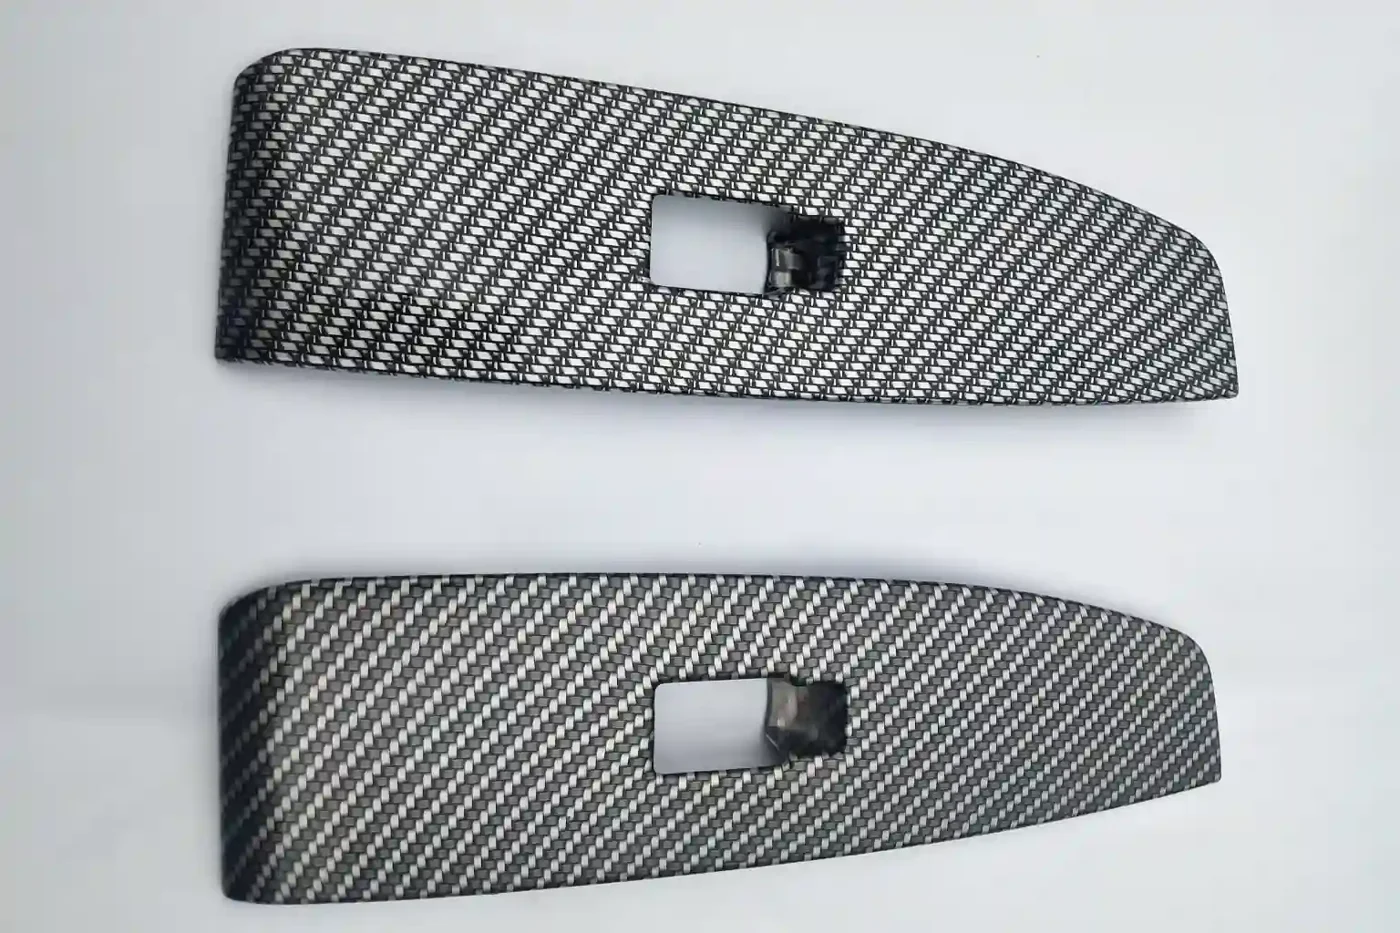
Impresión por transferencia de agua con barniz curado por UV, IMD o film, y fibra de carbono real a través de fábricas asociadas.
Más información →
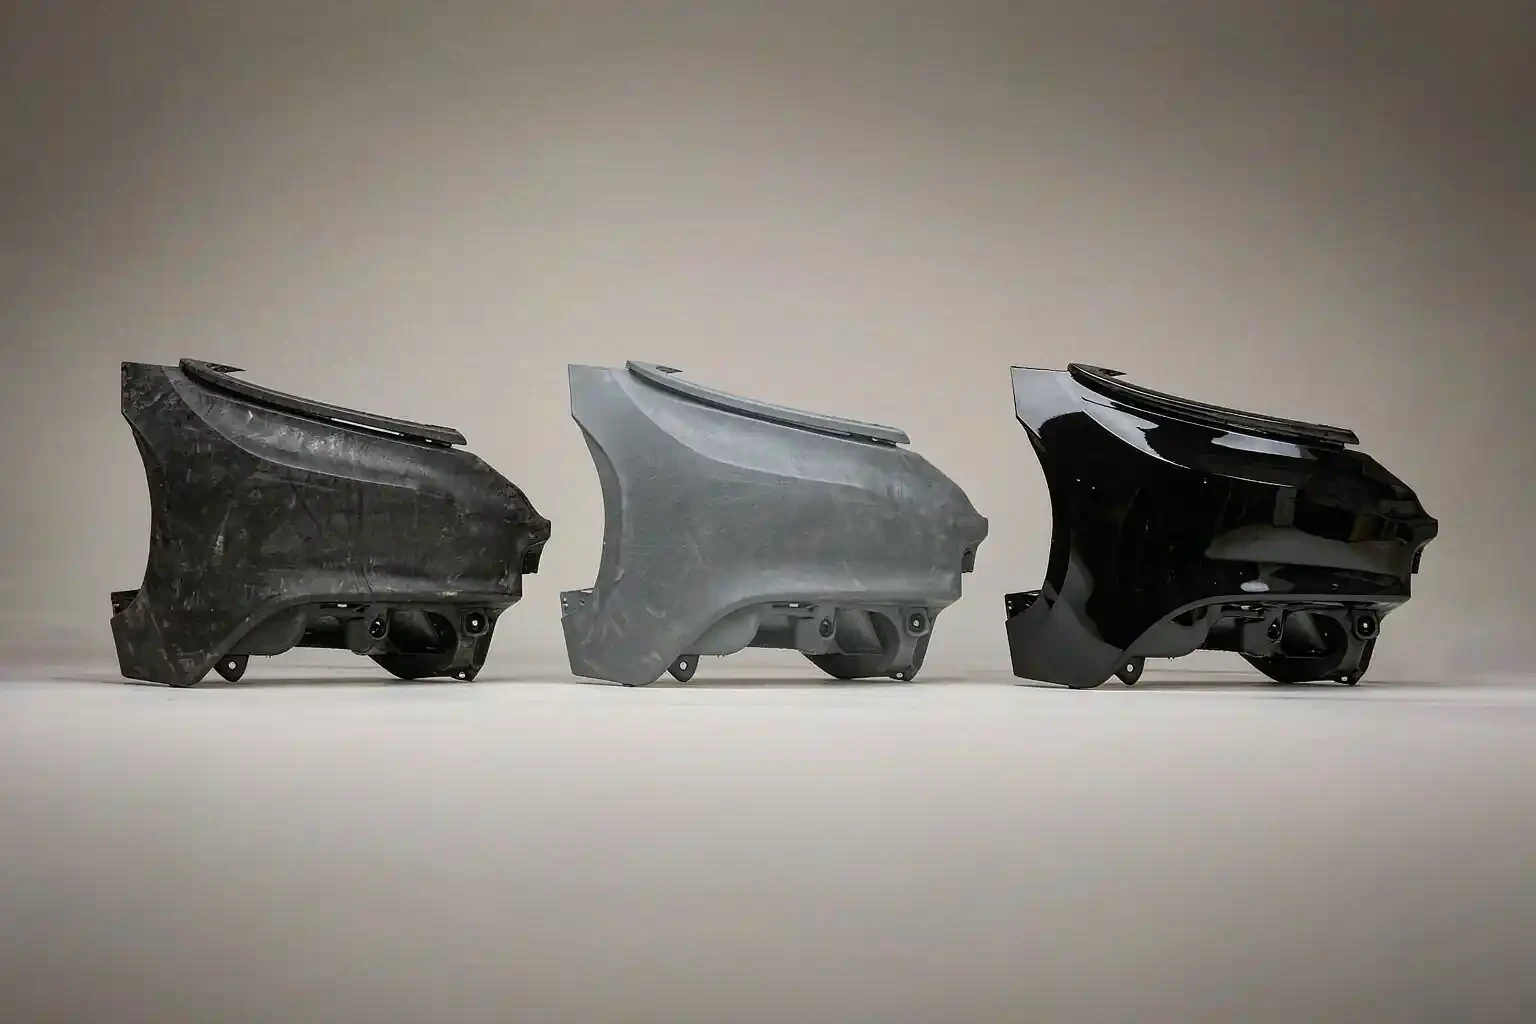
Color moldeado (3–8 GU), imprimado con imprimación de adherencia PP/TPO, o completamente pintado 3C2B color más barniz.
Más información →
Cu/Ni/Cr ≥32 μm sobre ABS de grado para galvanoplastia, cromo trivalente, CASS 48 h. Parrillas, tiras de moldura y emblemas.
Más información →Los plásticos automotrices son los polímeros de ingeniería utilizados para fabricar piezas de vehículos que antes se hacían de acero, vidrio o caucho. En el exterior de un automóvil moderno, el plástico se utiliza para parachoques, parrillas, carcasas de espejo, alerones, molduras de paso de rueda, faldones laterales, revestimientos y docenas de clips y soportes.
Las piezas de plástico pesan menos que el metal, no se oxidan, pueden moldearse en formas complejas en un solo paso y pueden pintarse, texturizarse o galvanizarse para coincidir con cualquier estilo.
La mayoría de las piezas exteriores están hechas de un pequeño grupo de termoplásticos. El ABS y el PC/ABS se utilizan para piezas rígidas de estilo que serán pintadas o galvanizadas. El ASA se utiliza donde la pieza permanece sin pintar bajo el sol. El PP y el TPO se utilizan para parachoques y otras piezas grandes que deben resistir impactos y clima frío. Las combinaciones de doble inyección añaden una capa transparente o un borde suave en un solo ciclo de moldeo.

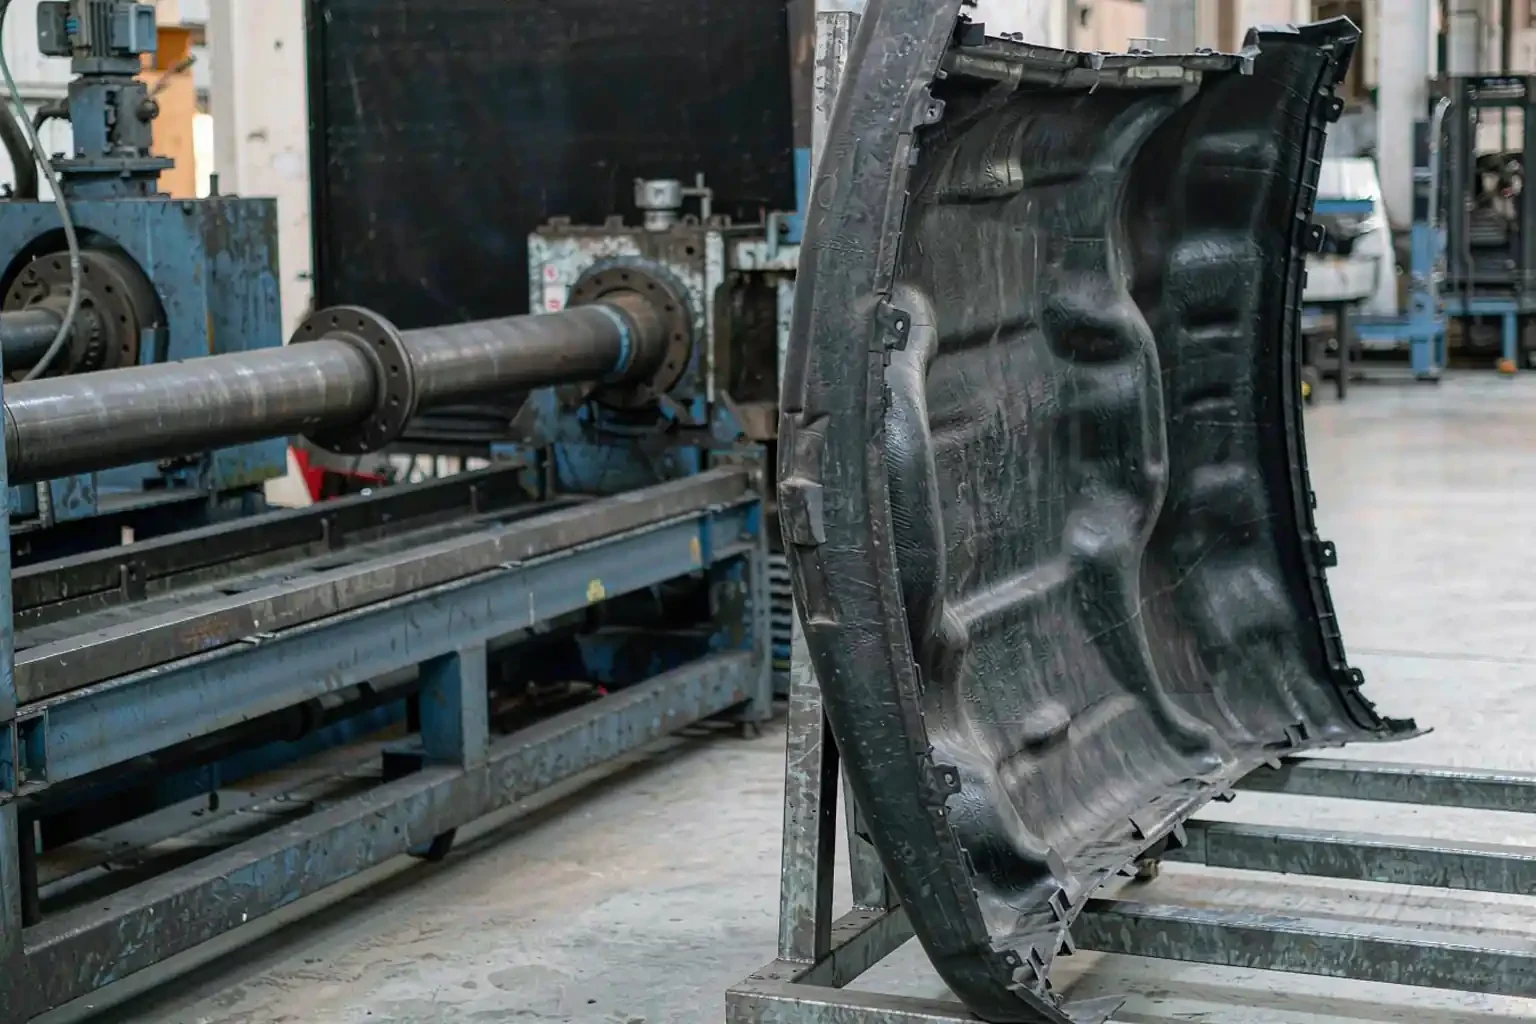
La mayoría de las cubiertas de parachoques de los coches modernos están hechas de compuestos de polipropileno, normalmente PP con carga de talco o TPO. Estos materiales son resistentes a baja temperatura, se flexionan ante el impacto y recuperan su forma, y cuestan menos que los plásticos de ingeniería. La cubierta del parachoques se pinta al color de la carrocería después de aplicar una imprimación de adherencia. Detrás de la cubierta, un absorbedor de energía de espuma o plástico y una viga de refuerzo metálica soportan la carga del impacto.

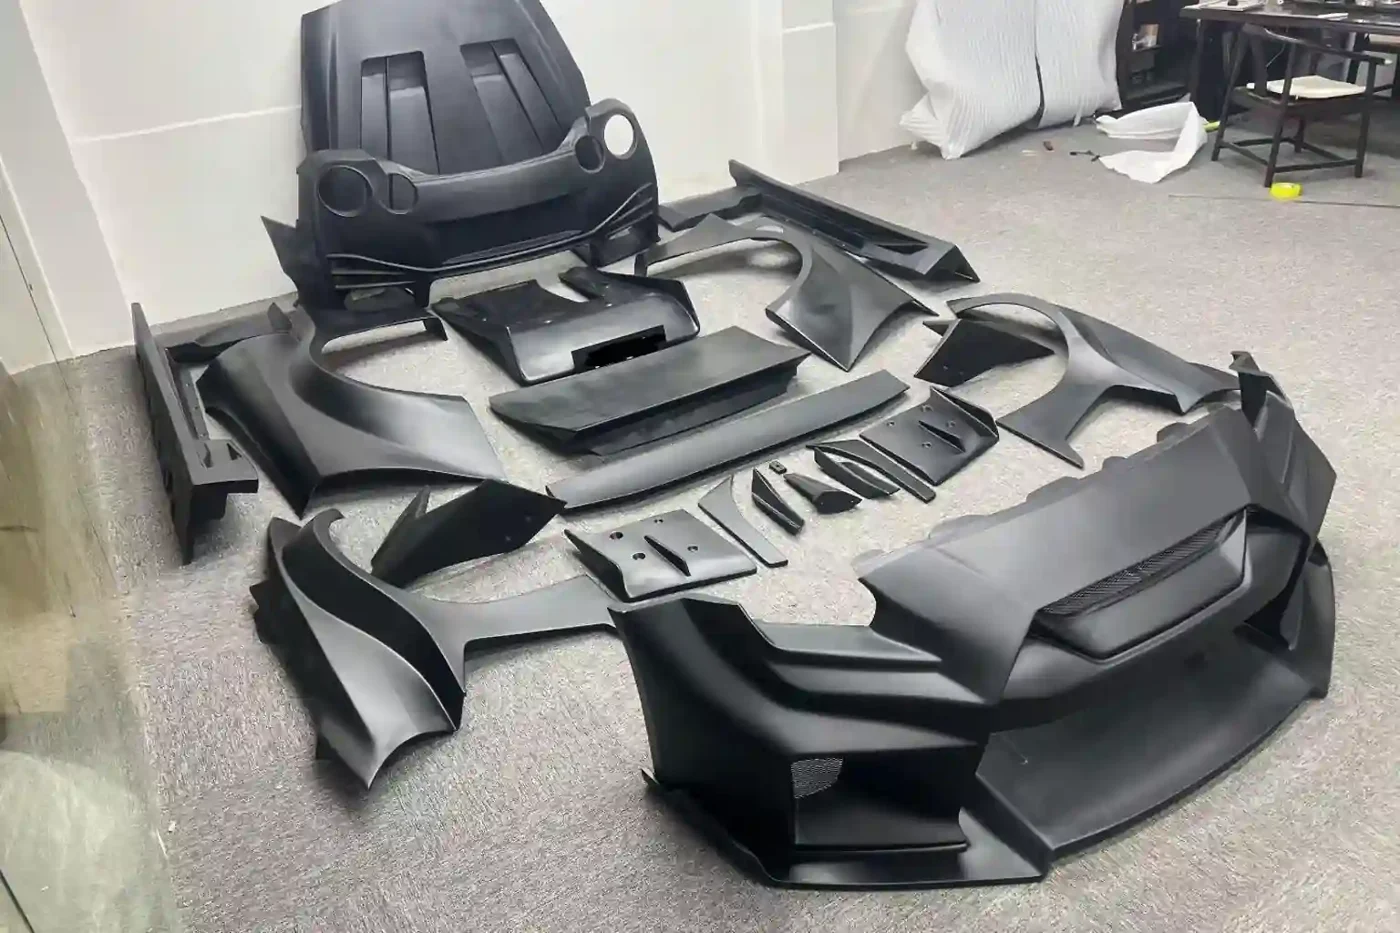
Las piezas de parachoques del mercado de accesorios, como labios delanteros, difusores y molduras de parachoques, suelen estar hechas de ABS o PC/ABS en su lugar, porque estas piezas son más pequeñas, más rígidas y normalmente se acaban en negro piano, negro mate o con aspecto de carbono.

| Parte | Material común | Por qué | Acabado típico |
|---|---|---|---|
| Cubiertas de parachoques delantero y trasero | PP / TPO (con carga de talco) | Impacto a baja temperatura, flexibilidad | Imprimación + pintura al color de la carrocería |
| Ensanches de guardabarros y molduras de paso de rueda | PP / TPO o ASA | Impacto, intemperie sin pintar | Color moldeado en masa con textura |
| Parrillas y marcos de parrilla | ABS, PC/ABS, ABS para cromado | Rigidez, detalle, pintura o cromo | Negro piano o cromo |
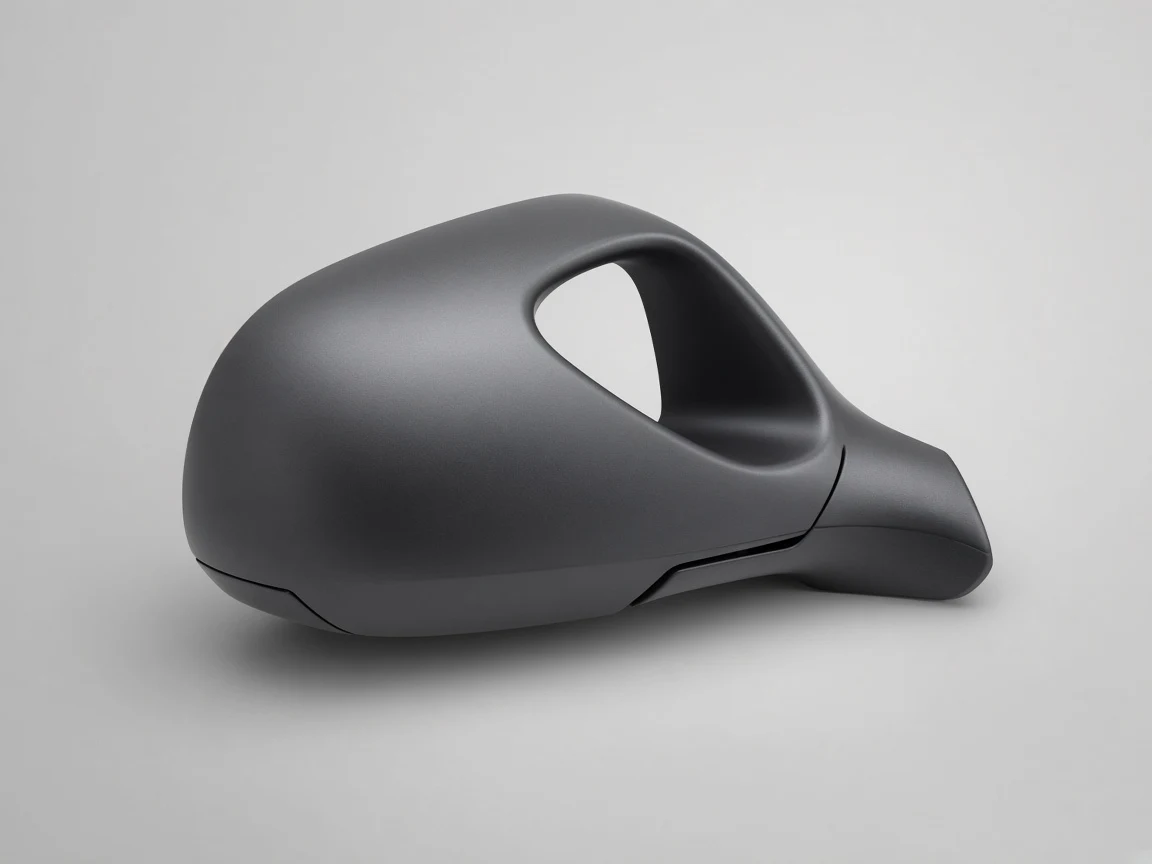
| Tapas y carcasas de espejo | ABS, PC/ABS | Calidad superficial, resistencia al calor | Negro brillante, aspecto carbono, color de carrocería |
| Spoilers and wings | ABS, PC/ABS | Rigidez y superficie para pintura | Negro brillante, negro mate |
| Labios delanteros, faldones laterales, difusores | ABS, PP | Impacto y flexión cerca de la carretera | Negro brillante o mate, MIC |
| Rejillas de ventanilla y molduras de pilar | ASA, ABS | Estabilidad UV, planitud | MIC texturizado, negro piano |
| Guardabarros y protectores contra salpicaduras | PP, TPO, TPE | Flexibilidad | Color moldeado en masa |
| Tapacubos y tapas centrales | ABS, PC/ABS | Detalle y acabado | Pintura, cromo o MIC |
Esta tabla muestra qué acabados combinamos habitualmente con cada material. “Bajo pedido” significa que es posible en principio y se confirma mediante muestra para su pieza.
| Material | Pintura 3C2B (brillo) | Pintura mate / satinada | Color + textura moldeados en masa | Cromado | Carbono por transferencia de agua | Solo imprimado |
|---|---|---|---|---|---|---|
| ABS | Sí | Sí | Sí, principalmente piezas ocultas o del lado interior | Solo ABS de grado galvanoplastia | Sí | Sí |
| PC/ABS | Sí | Sí | Sí | No (PC/ABS ordinario no apto) | Sí | Sí |
| ASA | Sí | Sí | Sí, mejor para piezas exteriores sin pintar | No | Bajo pedido | Sí |
| PP / TPO | Sí, con imprimación de adherencia para PP/TPO | Sí, con imprimación de adherencia | Sí | No | Sí, tras imprimación | Sí, imprimación de adherencia para PP/TPO |
| PC+PMMA de doble inyección | Normalmente sin pintar | No | Base negra + capa transparente | No | No | No |
El brillo se mide en unidades de brillo (GU) con un medidor de brillo. Verificamos el brillo con un medidor BYK micro-TRI-gloss a 20°, 60° y 85°. Los valores a 60° indicados a continuación son nuestros objetivos estándar. Las piezas de alto brillo también se verifican a 20° para la distinción de imagen (DOI), y las piezas mate a 85°. Los valores medidos a diferentes ángulos no pueden compararse entre sí.

| Acabado | Brillo a 60° | Verificación adicional |
|---|---|---|
| Negro piano | ≥95 GU | 20° / DOI |
| Negro brillante | ≥90 GU | 20° / DOI |
| Negro satinado | 20–40 GU | — |
| Negro mate | 5–15 GU | 85° |
| Textura de grano | 2–6 GU | 85° |
| Color moldeado (MIC) | 3–8 GU | 85° |
Comience por el entorno de la pieza, luego el acabado, luego el coste. Plantee estas preguntas:

Las piezas pintadas pueden usar ABS, PC/ABS o PP/TPO. El cromo requiere ABS de grado galvanoplastia.
Use ASA estabilizado a los UV, o un compuesto PP/TPO resistente a la intemperie.
Los parachoques, ensanchamientos y faldones cerca de la carretera son adecuados para PP, TPO o grados de ABS resistentes.
El PC/ABS tiene mayor resistencia al calor que el ABS para piezas más grandes y colores oscuros.
PC+PMMA de doble inyección, ABS+TPE o PC/ABS+TPU combinan dos materiales en una pieza.
El color y la textura moldeados en masa eliminan el paso de pintura. El negro piano y el cromo cuestan más pero se venden a un precio más alto.
Estos son los rangos típicos publicados en las hojas de datos para grados de uso general sin relleno, recopilados de las hojas de datos técnicos de los fabricantes de resina. Son solo para comparación y no son resultados de pruebas Yirox. Los valores exactos dependen del grado elegido para su pieza.
| Propiedad | ABS | PC/ABS | ASA | Copolímero de PP | TPO |
|---|---|---|---|---|---|
| Densidad (g/cm³) | 1.03–1.07 | 1.10–1.17 | 1.06–1.08 | 0.90–0.91 | 0.95–1.05 |
| Resistencia a la tracción (MPa) | 38–50 | 45–60 | 40–50 | 20–30 | 15–25 |
| Impacto Izod con entalla (J/m) | 200–400 | 400–700 | 100–300 | 80–500 | 400–sin rotura |
| Deflexión térmica a 0,45 MPa (°C) | 90–100 | 110–130 | 90–100 | 85–100 | 80–100 |
| Contracción de moldeo (%) | 0.4–0.7 | 0.5–0.7 | 0.4–0.7 | 1.2–2.0 | 0.8–1.2 |
| Resistencia UV sin pintar | Deficiente | Aceptable | Excelente | Aceptable con estabilizador | Buena con estabilizador |
Revisamos la pieza, el acabado y el uso, y recomendamos una familia de materiales y un tipo de grado en la etapa de DFM.
La resina se seca en nuestros 30 secadores desecantes y se moldea en 42 máquinas de 90 a 2.500 t.
Las piezas para pintura se limpian, pretratan e impriman; el PP y el TPO reciben una imprimación de adherencia.
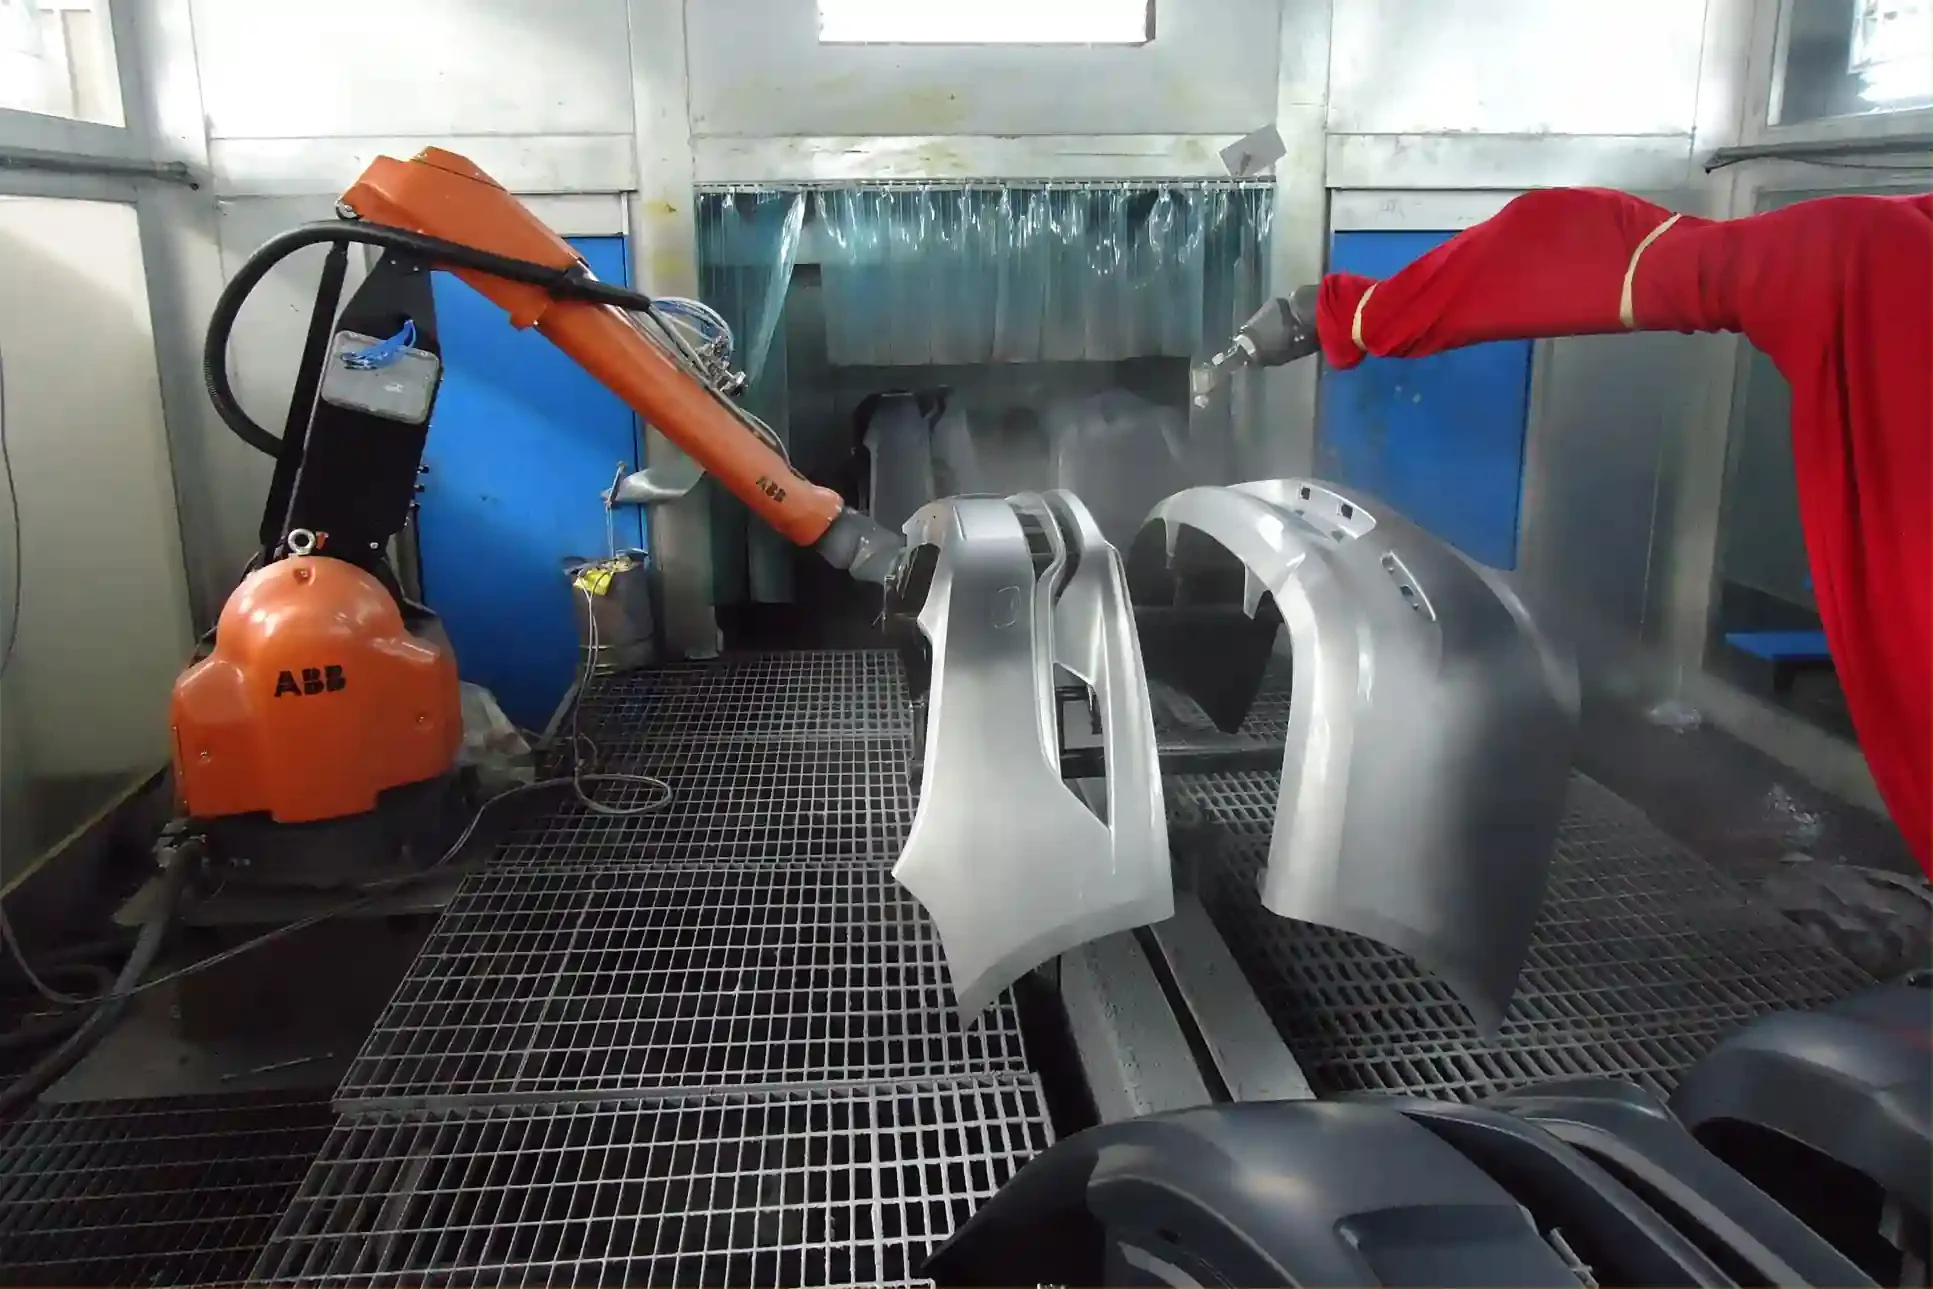
Pintura 3C2B, pintura mate, impresión por transferencia de agua o cromado en nuestras propias líneas.
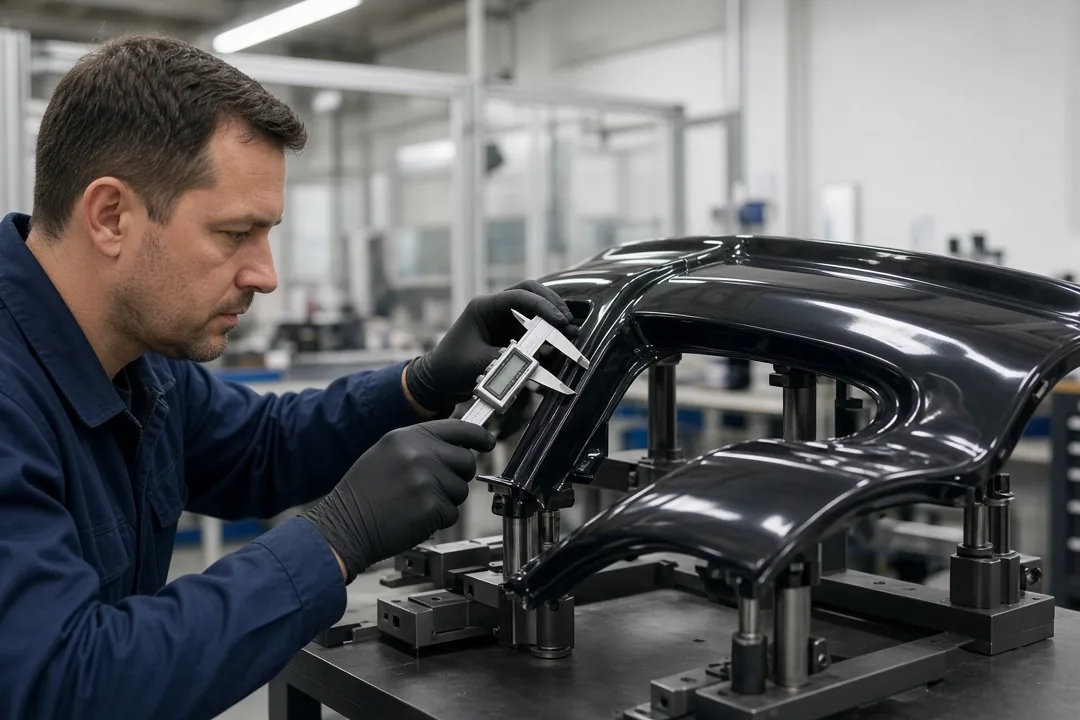
El brillo, el color, el espesor de película y la adherencia se verifican con nuestros propios instrumentos.
Las superficies terminadas se protegen y embalan para exportación.

Línea automática rotativa L1 con 24 estaciones y línea de transportador aéreo L2, sistema de pintura 3C2B, barniz UV opcional.
Cabinas de rociado ISO 8 (Clase 100.000), evaporación y horno ISO 7 (Clase 10.000).
Color ΔE*ab ≤1,0 (crítico ≤0,8), película total 35–50 μm, adherencia por cuadrícula grado 0–1.
Línea automática de pórtico de 28 tanques, Cu/Ni/Cr ≥32 μm, cromo trivalente como estándar.
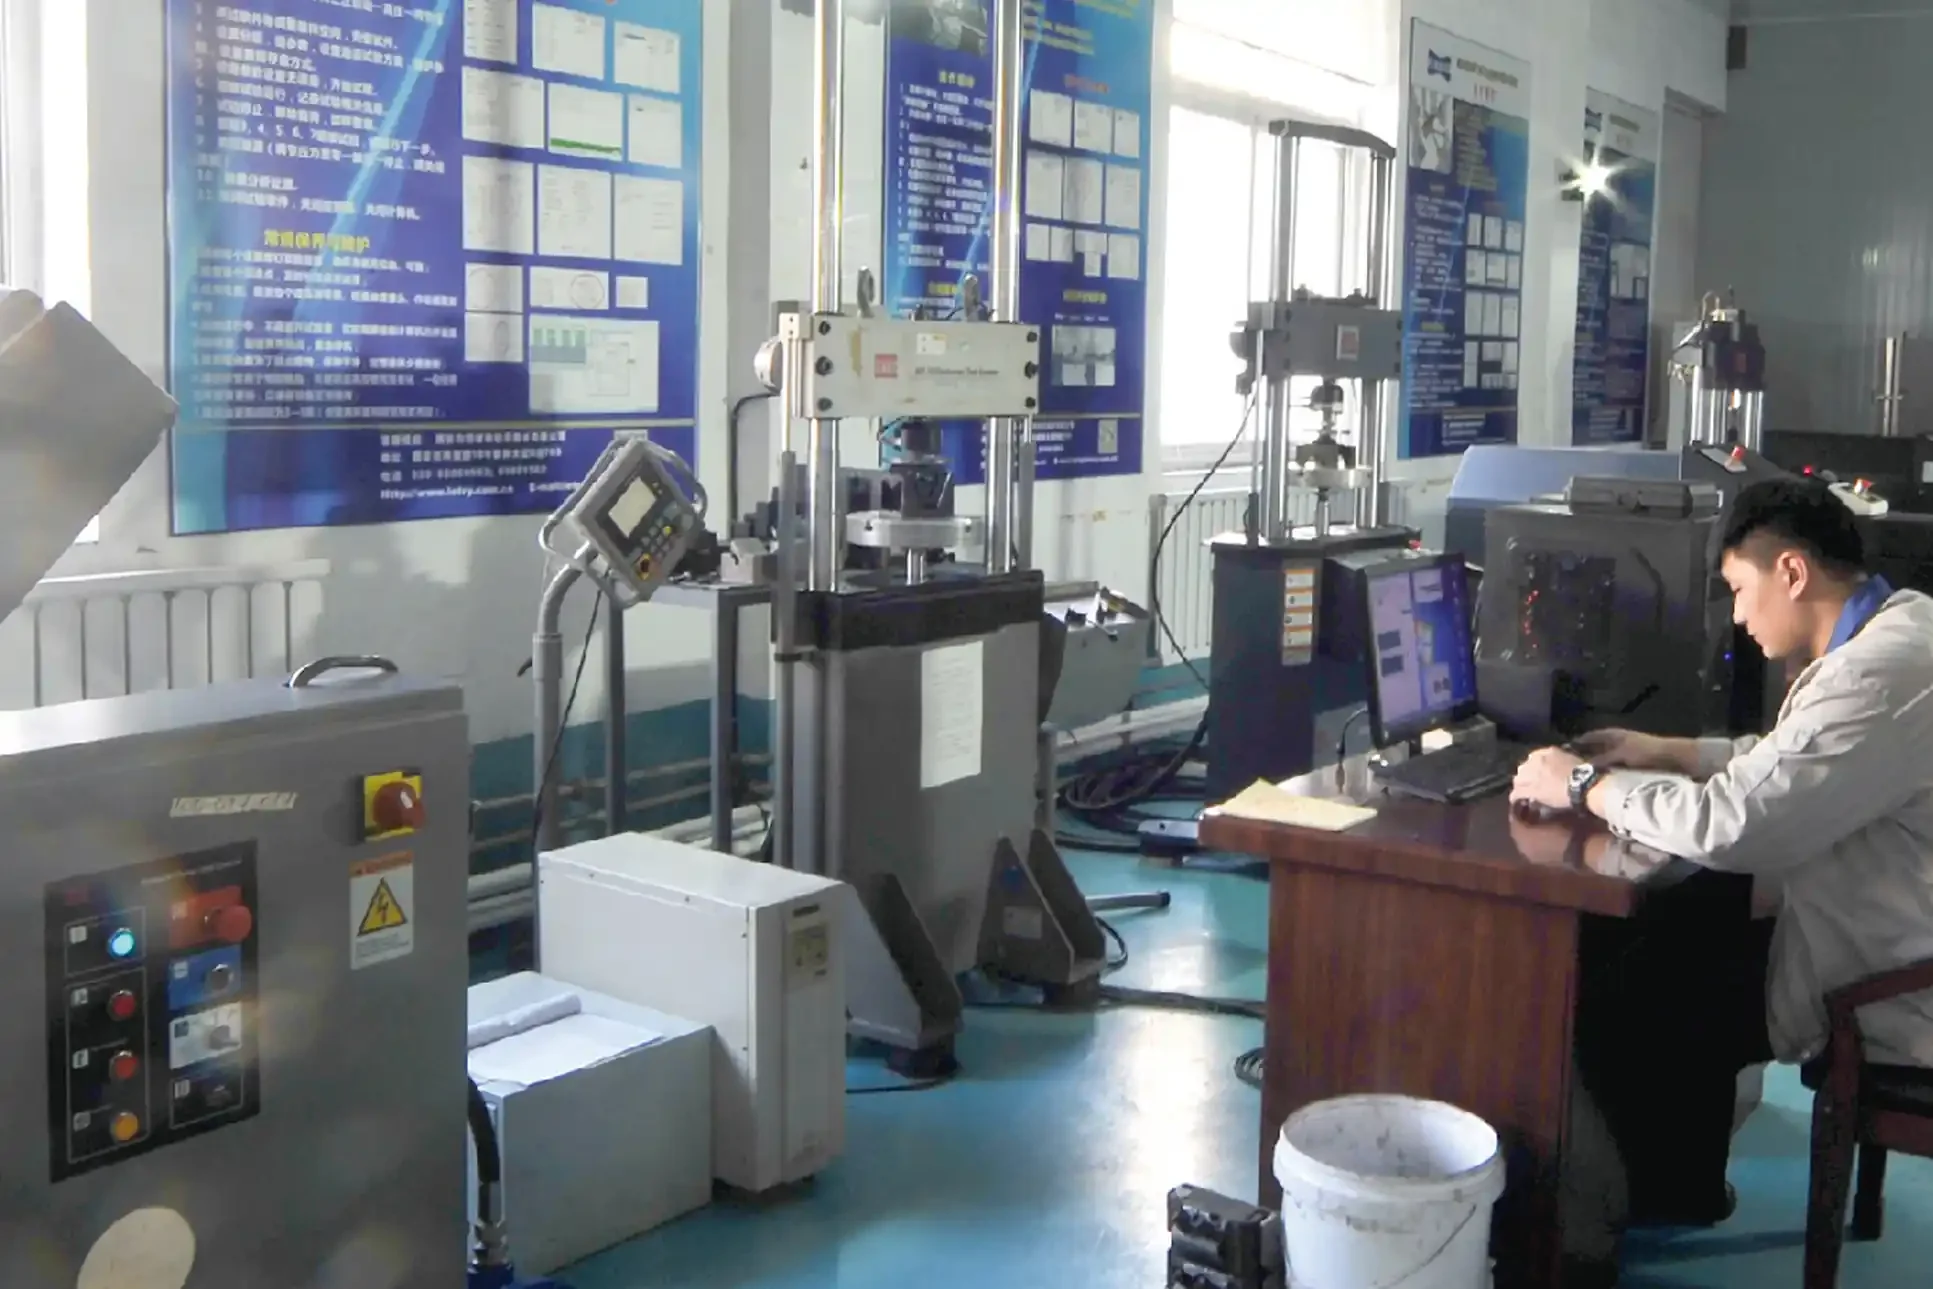
La apariencia se verifica internamente con un medidor de brillo BYK micro-TRI-gloss, un espectrofotómetro X-Rite Ci64 y un medidor de espesor de recubrimiento BYK, y las piezas pueden ciclarse en nuestra cámara de temperatura de −40 a 150 °C. Las pruebas de durabilidad son realizadas por laboratorios externos acreditados (SGS, CTI, acreditados por CNAS) según los métodos de su especificación:

Los principales son ABS, PC/ABS, ASA, PP y TPO. El ABS y el PC/ABS se utilizan para piezas rígidas de estilo que se pintan o galvanizan, el ASA para piezas sin pintar expuestas al sol, y el PP o el TPO para parachoques y otras piezas de impacto.
La mayoría de las cubiertas de parachoques son de polipropileno con carga de talco o TPO, pintadas después de una imprimación de adherencia. Las piezas de parachoques de posventa más pequeñas, como labios y difusores, suelen ser de ABS o PC/ABS.
El ASA estabilizado contra los rayos UV conserva mejor su color y brillo bajo la luz solar que el ABS. También se utilizan compuestos de PP o TPO estables a la intemperie para los ensanchamientos texturizados y el revestimiento.
No. Nosotros cromamos ABS de grado de galvanoplastia (equivalente a PA-727 / HR-500). El PC/ABS, ASA y PP ordinarios no son adecuados para nuestra línea de galvanoplastia.
No. Las tablas de propiedades muestran rangos típicos publicados en hojas de datos de fabricantes de resina. El grado y los valores de prueba de su pieza se confirman en la etapa de cotización y muestra.
Sí, a través de fábricas de composites asociadas. Nuestra propia fábrica fabrica piezas de plástico moldeado, incluido un acabado de fibra de carbono mediante impresión por transferencia de agua o film.
Ofrecemos un MOQ bajo en artículos seleccionados. La cantidad para su pieza se confirma en su cotización.
Envíe su dibujo o muestra y díganos cómo se usa la pieza. Le recomendaremos un material y un acabado y responderemos con una cotización.