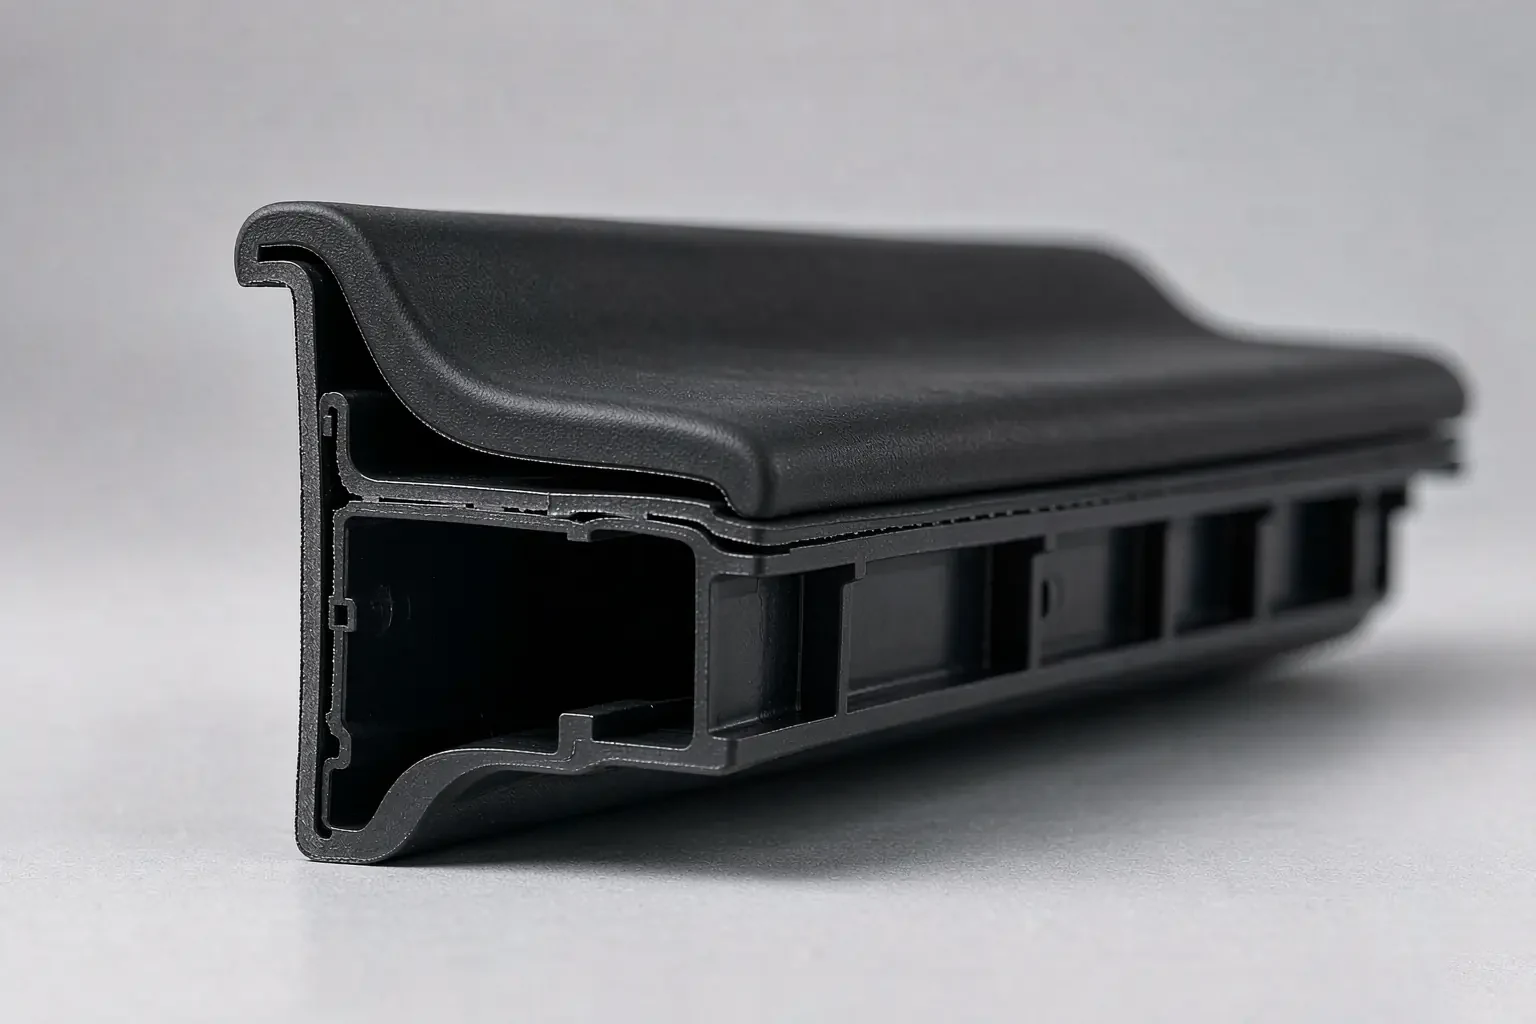
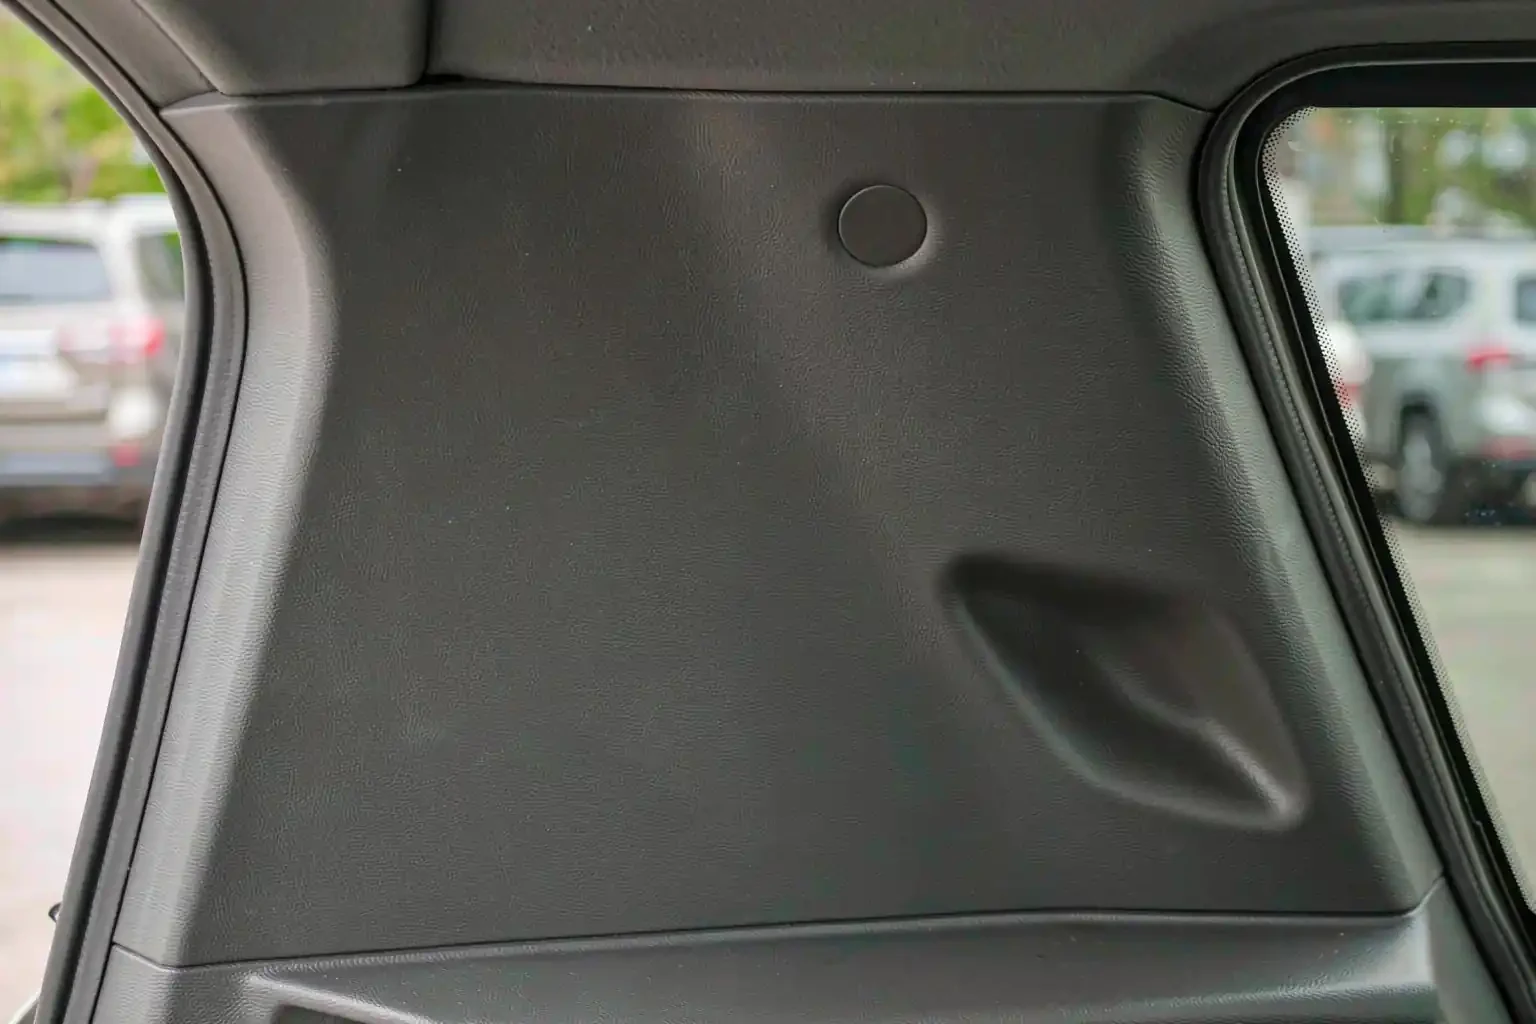
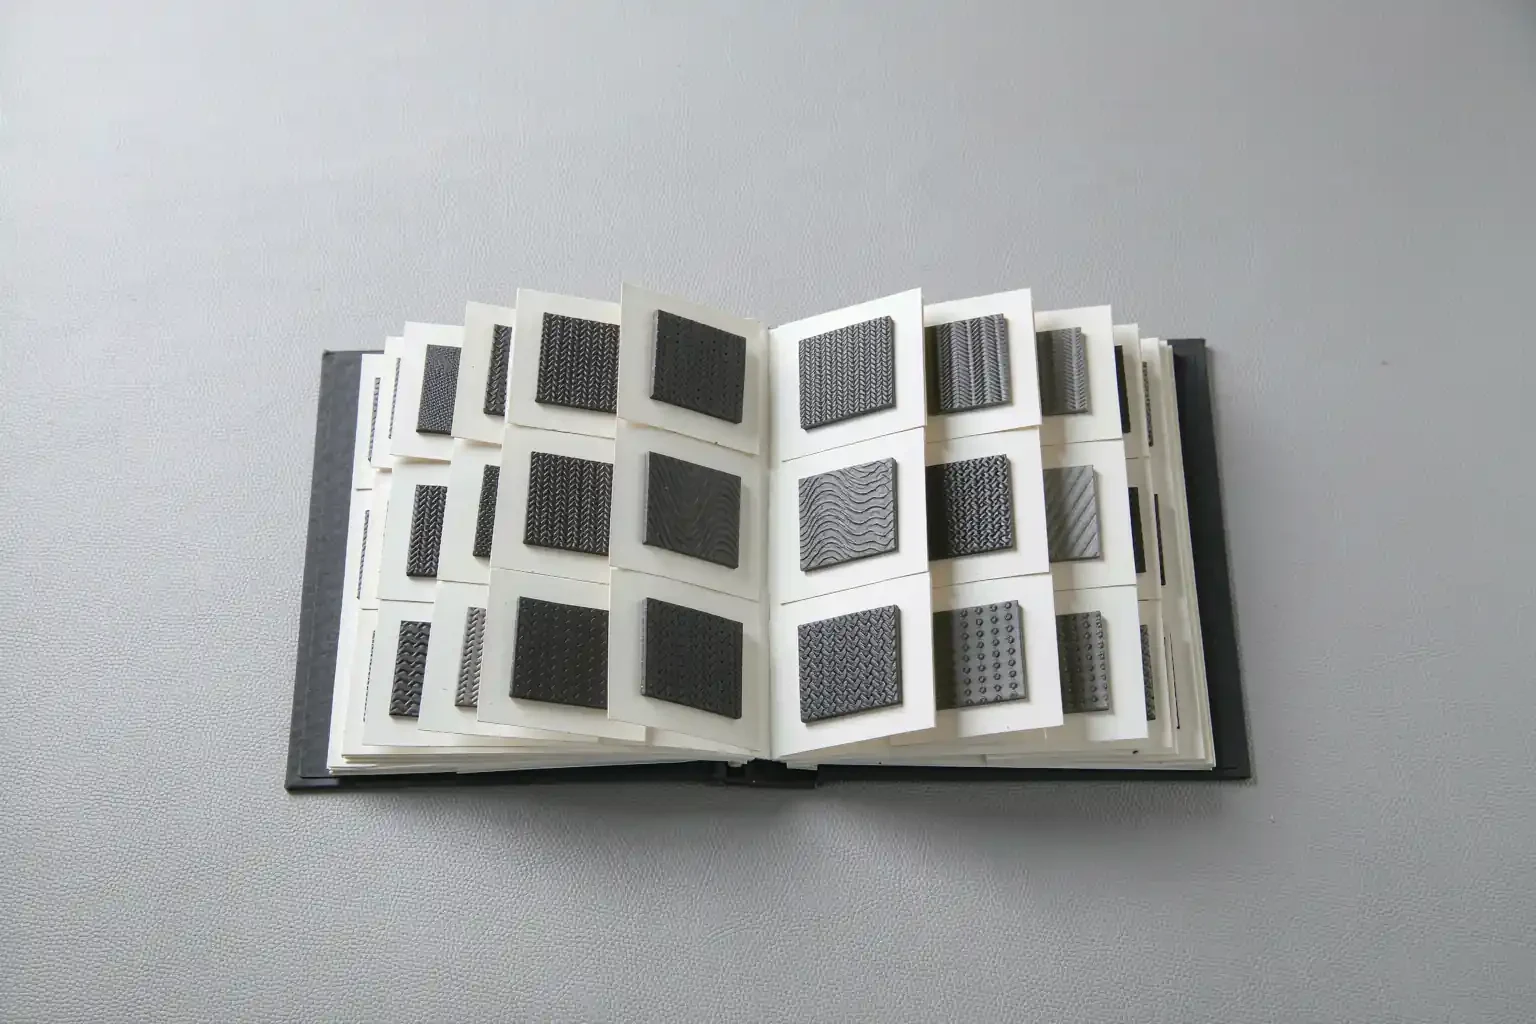
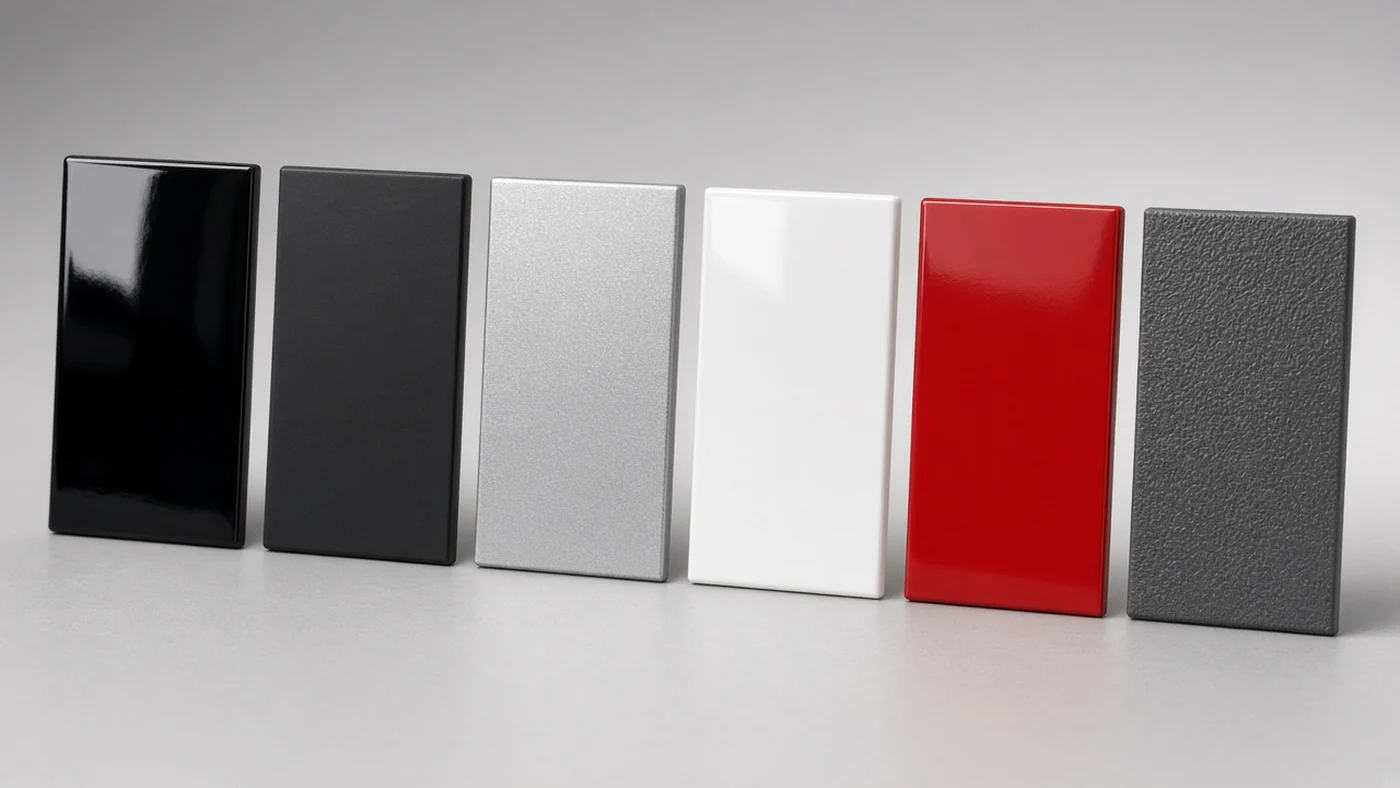
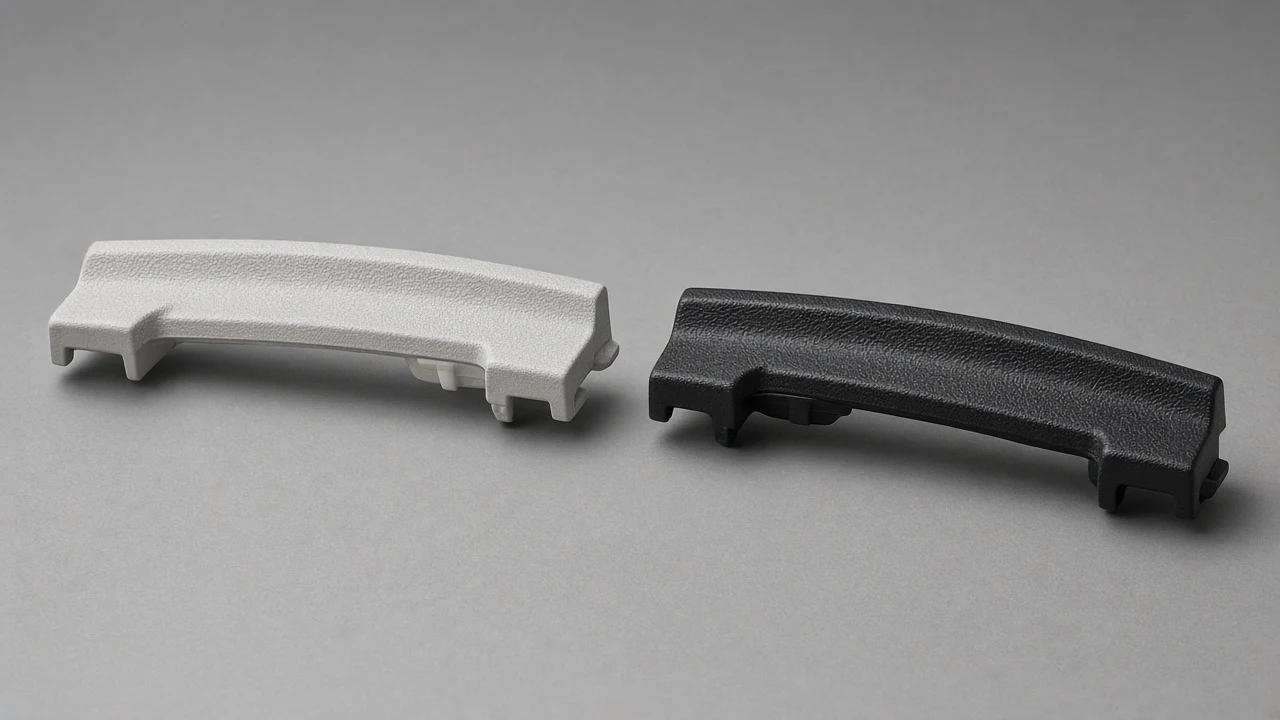
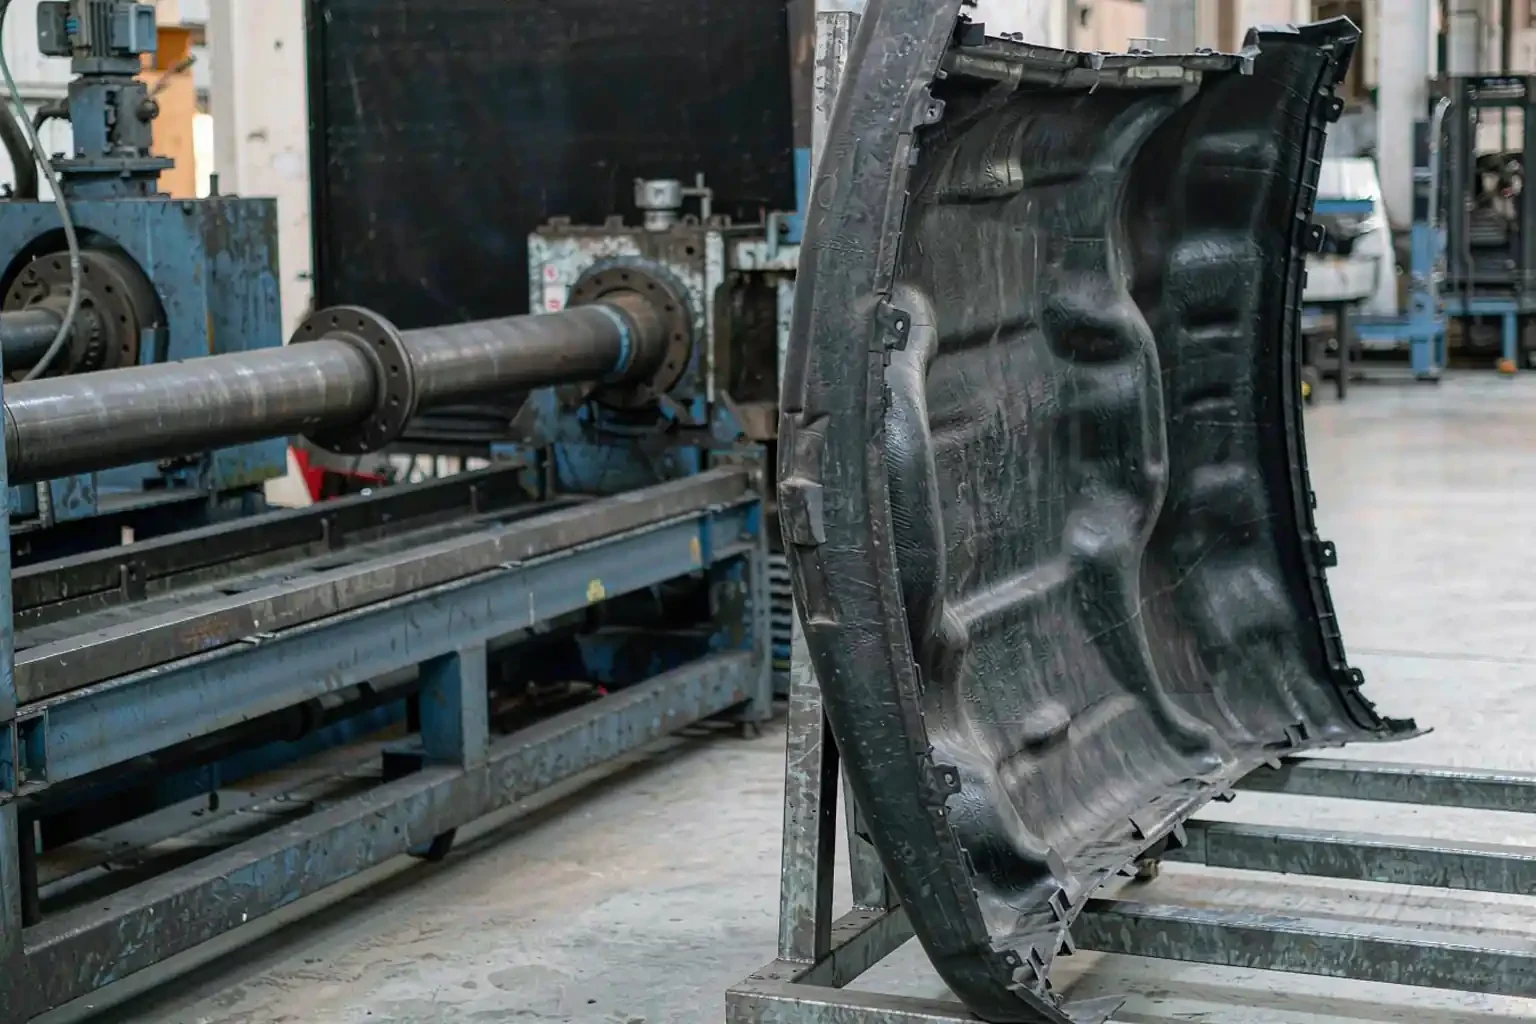
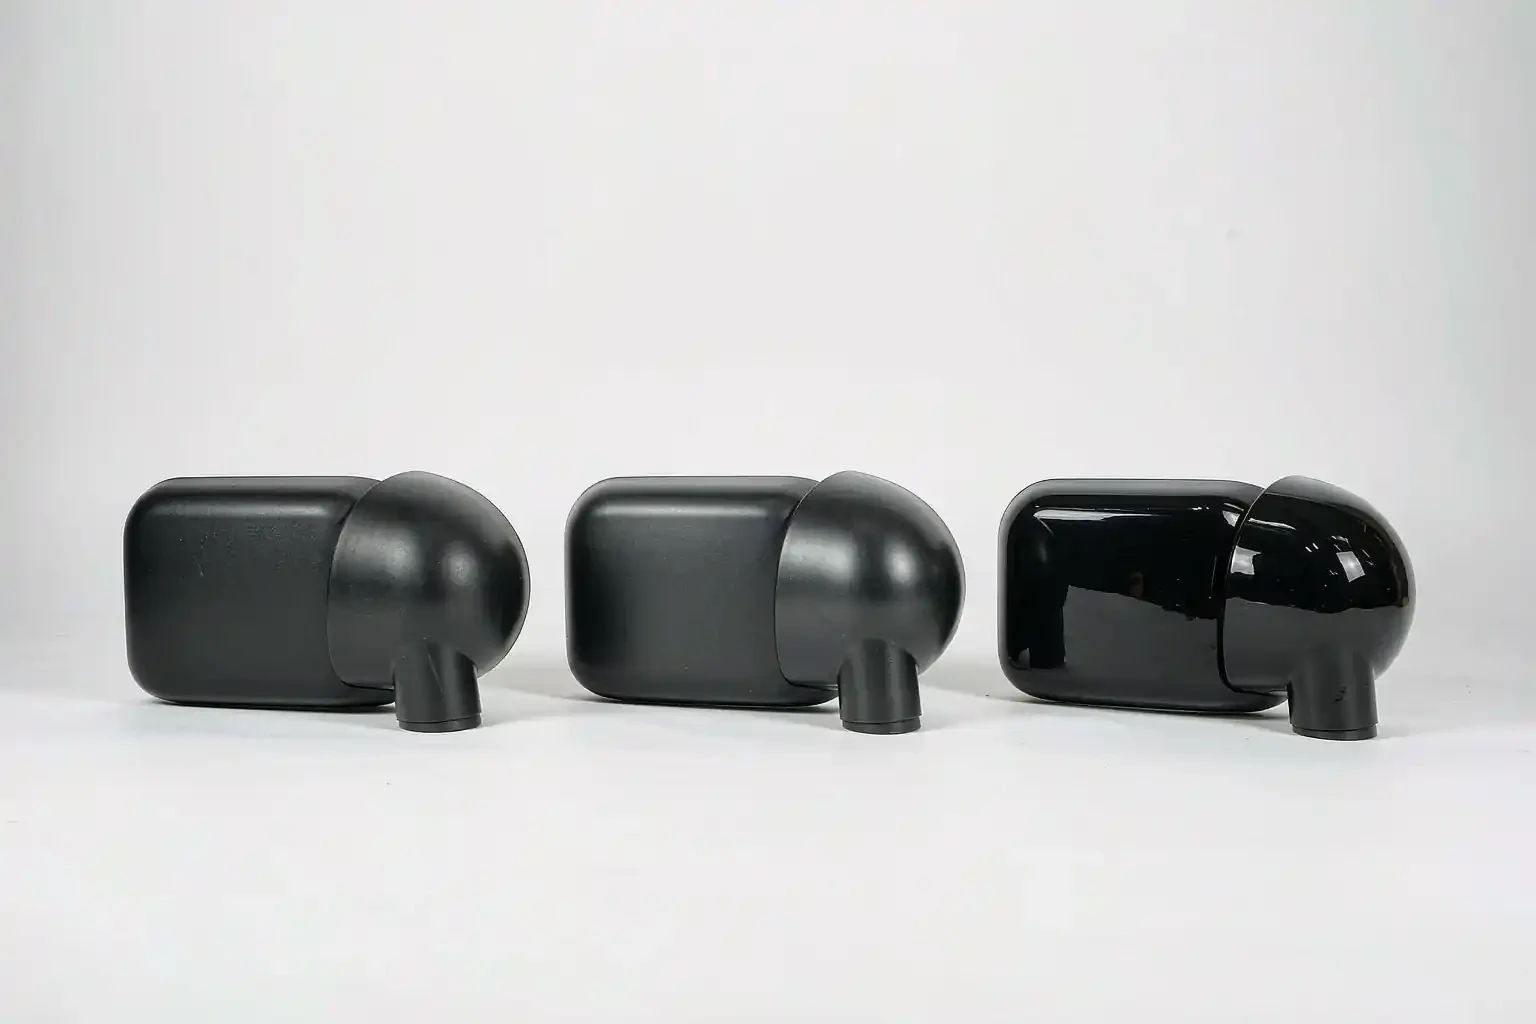
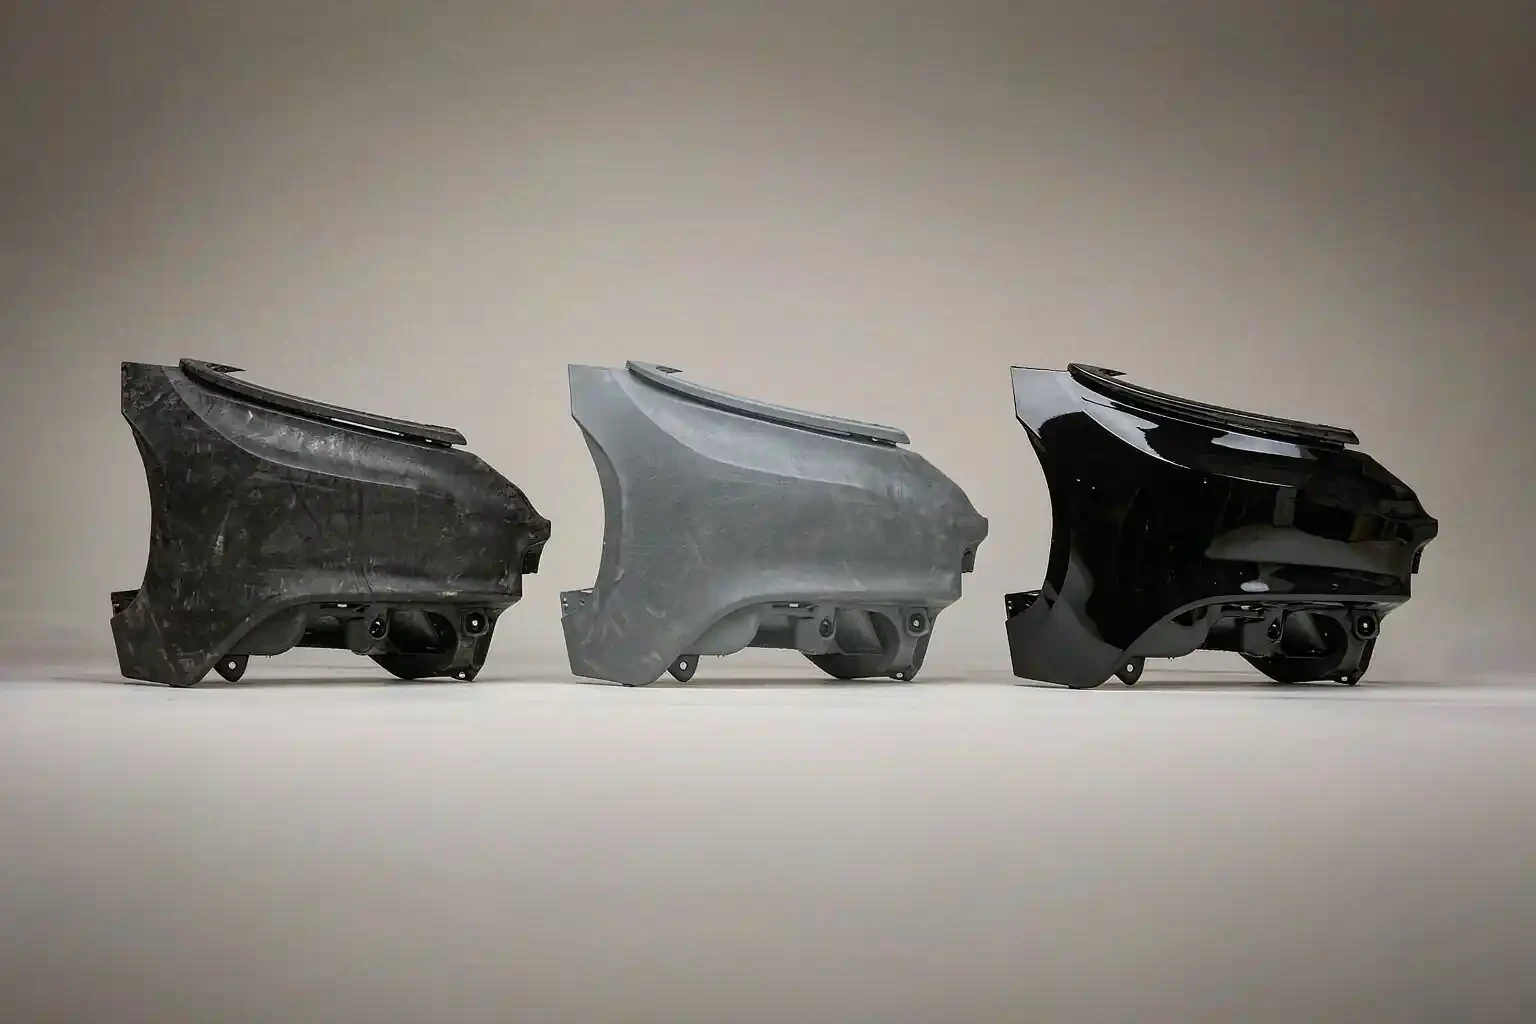
A textura plástica é moldada diretamente na peça por uma superfície de molde texturizada. A Yirox produz peças exteriores texturizadas conforme as normas VDI 3400 e SPI e com grãos comuns como areia fina, grão de couro e jato de esferas, com placas de textura padrão para aprovação e texturas personalizadas a partir da sua peça de referência ou desenho.

| Item | Especificação |
|---|---|
| Normas | VDI 3400 (por exemplo VDI 30–36), SPI A1–D3 |
| Grãos comuns | Textura de areia fina, grão de couro, textura de jato de esferas |
| Aprovação | Placas de textura padrão; profundidade e estilo personalizados a partir de uma peça de referência ou desenho |
| Metas de brilho a 60° | Textura de grão 2–6 GU; cor moldada 3–8 GU |
| Materiais | ASA, PP, TPO, ABS, PC/ABS |
| Peças típicas | Alargamentos de para-lamas, guarnições de caixa de roda, revestimentos, grelhas, guarnições de pilares, para-lamas, tampas |
Uma textura plástica é um padrão na superfície de uma peça moldada, criado pela texturização do aço da cavidade do molde. Cada peça moldada nessa cavidade copia o padrão, pelo que a textura faz parte do plástico, não é um revestimento. As texturas variam desde um fino fosco mate até padrões profundos de couro ou geométricos.
A textura tem benefícios práticos além da aparência. Oculta linhas de fluxo, marcas de afundamento e pequenos riscos, proporciona um brilho baixo e uniforme, melhora a aderência e permite que uma peça não pintada pareça acabada. É por isso que a maioria das peças exteriores não pintadas, como alargamentos de para-lamas e revestimentos, são texturizadas.

Os graus VDI 3400 são definidos pela rugosidade da superfície: um número VDI mais alto significa uma superfície mais rugosa e mais mate. Os graus SPI descrevem o polimento ou jato do molde, de A1 (espelho) a D3 (jato grosso). Muitos compradores também especificam grãos por amostra, como um grão de couro combinado com a guarnição existente do veículo.

| Norma | What it describes | Graus típicos | Typical use |
|---|---|---|---|
| VDI 3400 | Texturas por eletroerosão (EDM) definidas pela rugosidade | VDI 12–45; VDI 30–36 comum para peças exteriores | Texturas mates e uniformes |
| SPI A | Acabamentos polidos com diamante | A1–A3 | Peças de alto brilho e transparentes |
| SPI B | Acabamentos polidos com papel | B1–B3 | Superfícies semibrilhantes |
| SPI C | Acabamentos polidos com pedra | C1–C3 | Superfícies de baixo brilho |
| SPI D | Acabamentos com jato a seco | D1–D3 | Superfícies mates e texturizadas |

Uma superfície mate fina e uniforme que proporciona um aspeto limpo e técnico e baixo brilho.
Um padrão irregular semelhante a pedra, semelhante ao couro, amplamente utilizado em revestimentos, alargamentos e tampas para combinar com a guarnição OEM.
Uma superfície mate uniforme criada pelo jateamento do molde com microesferas de vidro ou cerâmica, útil para peças uniformes e de baixo brilho.

Como orientação, permita cerca de 1° de ângulo de saída adicional para cada 0,025 mm de profundidade de textura, para que a peça seja desmoldada sem marcas de arraste.
Mudanças de espessura aparecem como diferenças de brilho nas faces texturizadas.
A textura é aplicada após o molde ser usinado e testado, e a profundidade afeta o ângulo de saída.
Aprove a textura e o brilho em uma placa ou primeira amostra antes de texturizar o molde completo.
Para peças externas não pintadas, use ASA, PP ou TPO, não ABS padrão.
A textura define o brilho de uma peça não pintada. Nossas metas padrão são 2–6 GU a 60° para texturas de grão e 3–8 GU para peças com cor moldada, verificadas com um medidor BYK micro-TRI-gloss a 60° e 85°. O brilho também depende da temperatura do molde e do material, por isso controlamos a temperatura do molde em cada máquina com 46 controladores de temperatura de molde.


| Point | Textura moldada | Acabamento pintado |
|---|---|---|
| Custo | Menor (sem etapa de pintura) | Mais alto |
| Visibilidade de arranhões | Muito baixo | Maior, especialmente brilho |
| Opções de cores | Cores do material | Qualquer cor |
| Descascamento | Não pode descascar | Depende da adesão |
| Melhor para | Alargadores de para-lama, revestimentos, aletas | Peças de estilo, cor da carroceria |
Proteções texturizadas em PP e TPO.
Saiba mais →Molduras texturizadas de coluna, capô e janela.
Saiba mais →Alargadores e coberturas texturizadas para picapes.
Saiba mais →Saias laterais texturizadas ou pintadas.
Saiba mais →Você escolhe um grau VDI ou SPI, um grão das nossas placas, ou envia uma peça de referência.
Confirmamos a textura e o brilho em uma placa padrão ou amostra.
O molde é usinado e testado em nossa oficina de moldes antes da texturização.
A cavidade é texturizada conforme o grau e a profundidade aprovados.
Amostras texturizadas são moldadas e verificadas quanto ao brilho e uniformidade.
O brilho é verificado a 60° e 85° nos lotes de produção.

Um padrão feito no aço da cavidade do molde e copiado em cada peça moldada, como um grão de couro ou um fino acabamento fosco.
Um padrão que define texturas de moldes erodidas por faísca pela rugosidade da superfície. VDI 30–36 é comum para peças exteriores.
Os graus SPI descrevem acabamentos de molde de A1 (polimento diamantado, espelho) a D3 (jato seco grosso).
Sim. Podemos criar uma profundidade e estilo de textura personalizados a partir da sua peça ou desenho de referência e confirmá-lo em uma amostra.
Como orientação, cerca de 1° extra para cada 0,025 mm de profundidade de textura. Confirmamos o rascunho no DFM.
Oferecemos baixo MOQ em itens selecionados. A quantidade é confirmada na sua cotação.
Envie seu desenho ou uma peça de referência e a textura que você precisa. Responderemos com comentários de DFM e uma cotação.