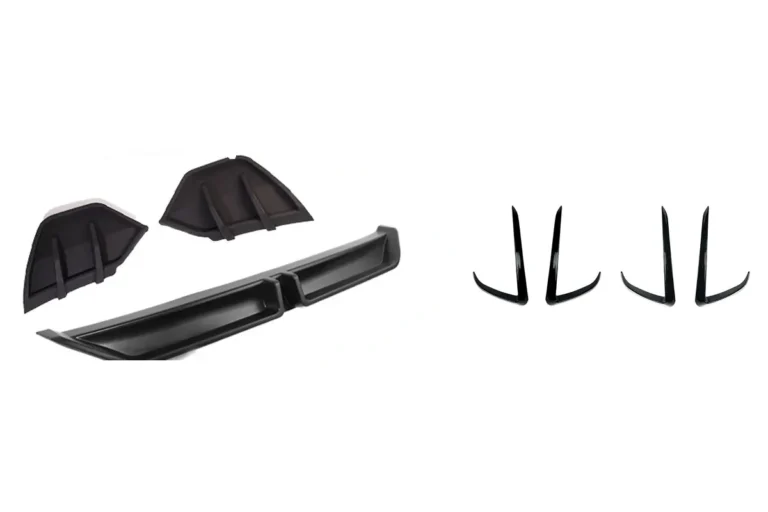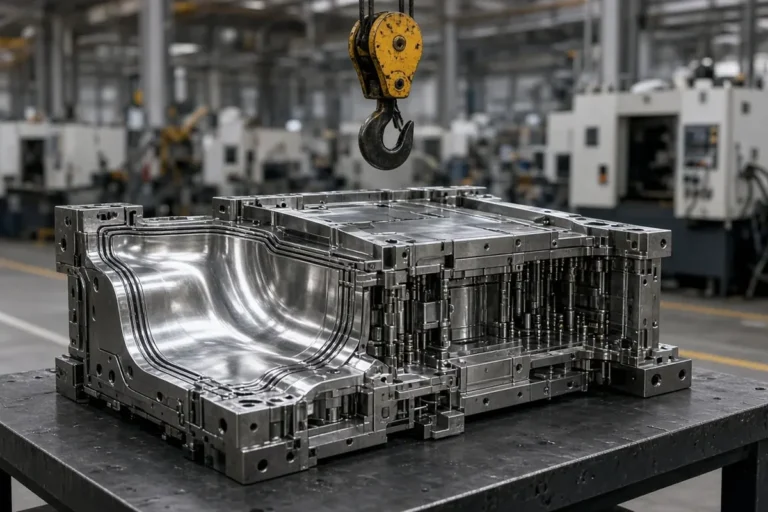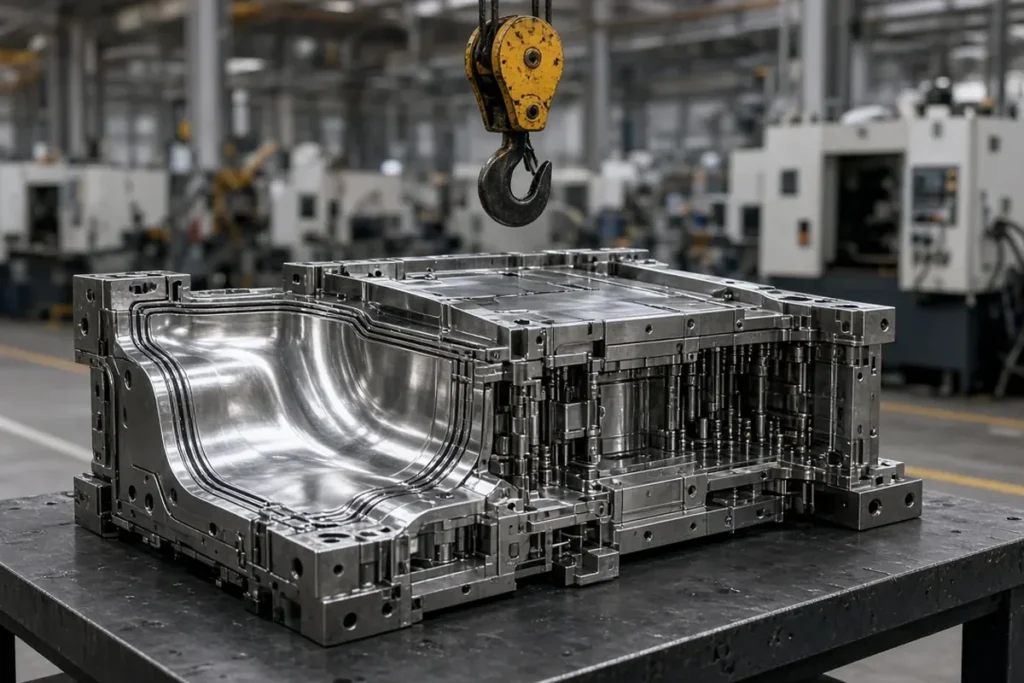
El moldeo por inyección automotriz es el proceso de fundir gránulos de plástico e inyectarlos bajo presión en un molde de acero para fabricar piezas de automóvil con la misma forma en cada ciclo. La mayoría de los accesorios plásticos para automóviles, desde labios frontales y molduras de parrilla hasta tapacubos, se fabrican de esta manera. Para los compradores, el molde, el material y el plan de inspección determinan la calidad.
Alcance: esta guía explica cómo se fabrican los accesorios automotrices moldeados por inyección y qué debe verificar un comprador antes del muestreo y la producción en masa. Cómo iniciar un proyecto personalizado con Yirox se cubre en nuestra piezas plásticas automotrices personalizadas página, y las piezas reales de fibra de carbono y fibra de vidrio se comparan en alerones de fibra de carbono vs ABS vs fibra de vidrio.
What is automotive injection molding?
El moldeo por inyección automotriz es un proceso de alto volumen para fabricar piezas plásticas para automóviles. Una máquina de moldeo funde gránulos termoplásticos, inyecta la masa fundida en un molde de acero cerrado, la mantiene bajo presión mientras se enfría, luego abre el molde y expulsa una pieza terminada. El molde es un negativo de la pieza, por lo que cada detalle que le importa al comprador, como la curva de un labio frontal, la posición de un clip o la textura de una moldura, se corta primero en el acero.
El proceso es adecuado para accesorios de automóviles porque se venden por modelo de vehículo en formas repetibles. Una vez aprobado el molde, una fábrica puede fabricar la misma pieza de nuevo el próximo mes o el próximo año con los mismos puntos de montaje. Esa repetibilidad es la razón por la que la mayoría de las molduras exteriores plásticas, tapacubos y piezas de almacenamiento interior se moldean por inyección en lugar de fabricarse a mano.
No es la única forma de fabricar una pieza plástica para automóviles. La tabla compara el moldeo por inyección con los otros procesos de los que los compradores suelen oír hablar cuando solicitan cotizaciones.
| Proceso | Cómo funciona | Moldes | Mejor opción | Límites típicos |
|---|---|---|---|---|
| Moldeo por inyección | Plástico fundido inyectado en un molde de acero cerrado | Costo inicial más alto; larga vida útil del molde | Producción repetitiva de molduras, labios, canards, tapacubos, clips, cajas de almacenamiento | Los cambios de molde son lentos y costosos; el diseño de la pieza debe permitir la expulsión |
| Termoformado al vacío (termoformado) | Lámina de plástico calentada estirada sobre un molde de una sola cara | Menor costo de utillaje | Formas grandes y simples y revestimientos en volúmenes menores | Solo un lado se forma con precisión; menos detalle, sin clips moldeados |
| Fibra de vidrio o fibra de carbono por laminado manual | Capas de fibra y resina acumuladas en un molde abierto | Moldes de bajo costo | Kits de carrocería de bajo volumen y piezas reales de carbono | Intensivo en mano de obra; el espesor y el acabado varían más entre piezas |
| Impresión 3D | Pieza construida capa por capa a partir de un modelo digital | Ninguno | Prototipos y muestras de verificación de ajuste | Lento y costoso por pieza; la superficie y la resistencia difieren de las piezas moldeadas |
Para un comprador, la regla práctica es simple: el moldeo por inyección vale la pena cuando se volverá a pedir una pieza, y otros procesos tienen sentido para prototipos, paneles muy grandes o series pequeñas.
¿Qué accesorios para automóviles se moldean por inyección?
La mayoría de los accesorios de plástico rígido en un automóvil moderno se moldean por inyección. Eso incluye piezas de estilo exterior, muchas piezas de carrocería de repuesto, accesorios de ruedas y una gran parte de las piezas de almacenamiento y molduras interiores. Ejemplos típicos incluyen:
- Piezas de estilo exterior: labios frontales y splitters, canards de parachoques, extensiones de faldón lateral, difusores traseros, alerones de maletero y techo, carcasas de espejo, molduras de guardabarros y persianas de ventana. Muchas de las piezas de nuestra body kits and aero parts gama están fabricadas en ABS o PP de esta manera.
- Piezas de carrocería de repuesto: cubiertas de parachoques, parrillas, molduras de parrilla y molduras inferiores de parachoques, generalmente en PP modificado para resistencia al impacto.
- Accesorios de ruedas: tapacubos completos, copas de rueda y tapas centrales. Un tapacubos de encaje a presión necesita que su anillo de retención, lengüetas de clip y diseño de radios se moldeen con precisión para mantenerse en la llanta.
- Piezas interiores y de carga: cajas de almacenamiento del maletero delantero y trasero, bandejas de consola, tiras de umbral de puerta y paneles de acabado.
- Piezas funcionales pequeñas: clips, soportes, tapones y cubiertas de sujetadores que mantienen las piezas más grandes en su lugar.
Algunas piezas que parecen similares se fabrican de forma diferente. Los revestimientos de carga blandos grandes pueden termoformarse, y las piezas de fibra de carbono real se laminan a mano o se prensan en moldes de compresión en lugar de moldearse por inyección. Una pieza con “aspecto de fibra de carbono” suele ser una pieza de ABS o PP moldeada por inyección con un acabado de patrón de carbono, por lo que la línea de material en la cotización importa más que la foto del producto.
¿Cómo se fabrica un accesorio plástico para automóviles, paso a paso?
Un nuevo accesorio moldeado por inyección pasa del dibujo al envío en un orden fijo, y cada paso tiene una aprobación que el comprador puede solicitar ver. La producción típica de una pieza de estilo exterior implica los siguientes pasos:
- Verificación de entrada. La fábrica revisa el archivo 3D, el dibujo 2D, la pieza de muestra o el escaneo del vehículo del comprador, junto con la lista de vehículos, el material objetivo, el acabado y el método de montaje.
- Revisión de diseño para fabricación (DFM). Los ingenieros verifican el espesor de pared, los ángulos de desmoldeo, el diseño de nervios, los contrasalientes y las posiciones de las compuertas, luego señalan las áreas propensas a mostrar marcas de hundimiento o deformación. Los cambios se acuerdan antes de cortar cualquier acero.
- Diseño y mecanizado del molde. El molde se diseña con su línea de partición, canales de enfriamiento, pasadores expulsores y cualquier corredera o elevador necesario para los contrasalientes, luego se mecaniza a partir de acero para herramientas.
- Primera prueba (a menudo llamada T1). El molde se ejecuta en una máquina de moldeo y las primeras piezas se verifican en cuanto a llenado, dimensiones y apariencia. La mayoría de los moldes nuevos necesitan una o más rondas de ajuste.
- Aprobación de muestra. Las muestras se miden, se prueban montadas en el vehículo y se acaban en el color o la textura acordados. El comprador aprueba una muestra, y esa muestra se convierte en la referencia para la producción.
- Moldeo de producción. Las piezas se moldean con ajustes de proceso estables. Un robot de extracción a menudo retira las piezas para que el ciclo se mantenga constante.
- Acabado. Las compuertas se recortan y los bordes se desbarban. Las piezas que necesitan pintura reciben preparación de superficie, imprimación y pintura, o un acabado negro piano o de patrón de carbono.
- Inspección y prueba de montaje. Las piezas terminadas se verifican contra la muestra aprobada en cuanto a color, brillo, defectos y puntos de montaje, y las muestras de cada lote se prueban montadas.
- Embalaje. Las piezas se envuelven con película protectora y se embalan para que las piezas largas no se doblen en tránsito.
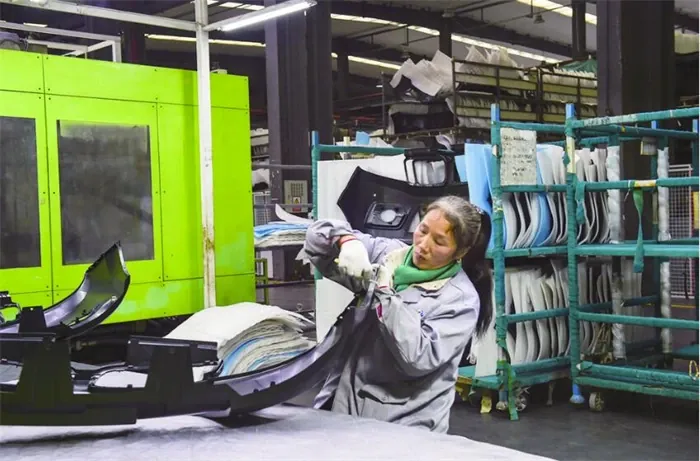
Los dos pasos que los compradores omiten con más frecuencia son la revisión DFM y la aprobación de la muestra. Omitir el DFM es la razón más común por la que una nueva herramienta necesita cambios costosos más adelante, porque problemas como un jefe grueso detrás de una superficie visible son mucho más fáciles de corregir en pantalla que en acero endurecido.
¿Qué plásticos se utilizan y por qué?
La mayoría de los accesorios para automóviles usan un pequeño grupo de termoplásticos, y cada uno se elige por una razón. El ABS es la opción habitual para piezas de estilo pintadas y negro brillante, el PP para piezas flexibles de impacto, y el ASA donde una pieza debe mantener su color al sol sin pintura. La tabla resume las opciones comunes.
| Material | Por qué se usa | Accesorios típicos | Qué observar |
|---|---|---|---|
| ABS | Rígido, acepta bien la pintura y los acabados brillantes, fácil de moldear con detalles finos | Labios delanteros, canards, alerones, tapas de espejo, molduras de parrilla, cubiertas de ruedas | Necesita pintura o un recubrimiento estable a los rayos UV en exteriores; puede agrietarse si el montaje es demasiado rígido |
| PP (a menudo modificado con talco o caucho) | Flexible, buena resistencia al impacto, baja densidad | Cubiertas de parachoques, labios inferiores, difusores, molduras de paso de rueda, cajas de almacenamiento | Más difícil de pintar; necesita tratamiento de superficie e imprimación para la adhesión; se contrae más que el ABS |
| ASA | Resistencia a la intemperie y a los rayos UV con color moldeado integrado | Molduras exteriores negras sin pintar, persianas, molduras de pilar | La selección del grado importa para el negro profundo y el brillo |
| PC/ABS | Mayor resistencia al calor y al impacto que el ABS | Molduras interiores, piezas cerca de fuentes de calor | Mayor costo de material |
| TPE / TPO | Suave, flexible, sensación similar al caucho | Esteras, revestimientos, sellos, bordes suaves | Se debe verificar el olor y el grado del material para uso interior |
| PA (nailon) | Resistente y duradero | Clips, soportes, sujetadores | Absorbe humedad, lo que cambia el tamaño y la rigidez |
Los proveedores de materiales respaldan estos usos. INEOS Styrolution, por ejemplo, promociona su grado de ASA para piezas exteriores sin pintar que necesitan resistencia a los rayos UV y un color negro profundo 5. Solicite el grado exacto de resina en la cotización, no solo “ABS” o “PP”, porque los grados del mismo plástico pueden diferir en resistencia al impacto, resistencia a los rayos UV y adhesión de la pintura.
El contenido reciclado o de molienda es otro punto que se debe acordar por escrito. Algo de molienda es normal en muchas fábricas, pero la proporción debe acordarse para superficies visibles y piezas que soportan carga. Un proveedor capacitado puede incluir esto en una declaración de contenido reciclado para cada pieza; Yirox proporciona una a solicitud.
Some accessories need two materials in one part, such as a rigid body with a soft seal or a clear lens face over a solid frame. That choice changes the mold design, so it is worth settling before tooling starts. Our guide to pares de materiales para moldeo de dos inyecciones explains how PC+PMMA, ABS+TPE and PC/ABS+TPU combinations are used on exterior parts.
¿Qué determina el molde?
El molde decide la mayor parte de lo que un comprador ve y siente en la pieza terminada. Su diseño fija dónde aparecen las entradas, las líneas de partición y las marcas de expulsión, con qué uniformidad se enfría la pieza y cuántas piezas produce cada ciclo. Estas son las decisiones del molde que vale la pena consultar:
- Ubicación de la entrada: donde el plástico entra a la cavidad. Una entrada en una superficie visible deja una marca visible, por lo que las entradas generalmente se colocan en bordes ocultos o en la parte posterior.
- Línea de partición: la costura donde se unen las dos mitades del molde. En una pieza de estilo debe seguir un borde, no cruzar la cara visible.
- Ángulo de desmoldeo y textura: las paredes necesitan una ligera conicidad (ángulo de desmoldeo) para liberarse del molde. Las superficies texturizadas o graneadas necesitan más ángulo de desmoldeo que las pulidas.
- Correderas y elevadores: piezas móviles del molde que forman clips, ganchos y contrasalidas. Agregan costo y mantenimiento, pero permiten moldear los clips en la pieza.
- Cavidades: un molde puede hacer una pieza por ciclo, un par izquierdo y derecho, o varias piezas a la vez. Más cavidades aumentan el costo del herramental y reducen el costo de la pieza.
- Enfriamiento: el enfriamiento desigual es una causa principal de alabeo en piezas largas como labios y extensiones de faldón lateral.
- Elección del acero: los aceros más duros resisten el desgaste y son adecuados para producciones largas y superficies pulidas; los aceros más blandos se mecanizan más rápido para producciones más cortas.
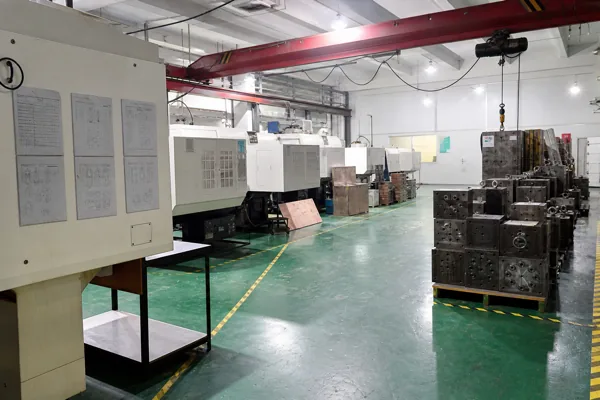
El costo del molde está determinado por el tamaño de la pieza, el número de cavidades, correderas y elevadores, el acabado superficial y el tipo de acero. Debido a que estos varían tanto, compare cotizaciones preguntando qué incluye cada molde, como cavidades, correderas, textura y el número de rondas de prueba, en lugar de comparar una sola cifra total.
Acuerde la propiedad y el almacenamiento del molde antes de pagar por un herramental. El contrato debe indicar quién es dueño del molde, dónde se almacena, si puede usarse para otros clientes y qué sucede si se detienen los pedidos.
¿Qué defectos deben buscar los compradores?
La mayoría de los defectos de moldeo por inyección se pueden ver a simple vista o encontrarse con una simple verificación de ajuste y medición. La tabla enumera los comunes, qué los causa y cómo un comprador puede verificar una muestra.
| Defecto | Cómo se ve | Causa habitual | Cómo verificar una muestra |
|---|---|---|---|
| Marcas de hundimiento | Abolladuras poco profundas en la superficie visible, a menudo opuestas a nervios o jefes | Secciones gruesas que se encogen al enfriarse | Observe la superficie en un ángulo bajo bajo condiciones uniformes y brillantes |
| Inyección incompleta | Pieza incompleta, bordes o clips faltantes | El fundido no llenó la cavidad | Verifique que todos los clips, lengüetas y bordes delgados estén completos |
| Rebaba | Plástico extra delgado a lo largo de costuras o agujeros | Molde desgastado, demasiada presión o mal cierre | Pase un dedo a lo largo de las líneas de partición y los agujeros de montaje |
| Líneas de soldadura (unión) | Líneas finas donde se encontraron dos frentes de fundido | Flujo alrededor de agujeros o desde más de una entrada | Busque cerca de agujeros y aberturas; verifique la resistencia en las áreas de sujeción |
| Líneas de flujo | Patrones ondulados o rayas en la superficie | El fundido se enfría de forma desigual mientras fluye | Más visible en piezas de negro brillante y sin pintar |
| Alabeo | La pieza se tuerce o se comba; aparecen holguras al montarla | Enfriamiento desigual o espesor de pared | Coloque las piezas largas sobre una mesa plana; pruebe el montaje en el vehículo |
| Splay (rayas plateadas) | Rayas plateadas que se abren en abanico desde la entrada | Humedad en la resina | Verifique cerca del área de la entrada |
| Marcas de expulsor | Marcas redondas o cambios de brillo | Pernos expulsores que empujan la pieza hacia afuera | Confirme que las marcas estén solo en caras ocultas |
| Variación de color o brillo | Las piezas de un mismo pedido no coinciden | Diferencias de lote de resina, colorante o pintura | Compare con la muestra aprobada lado a lado |
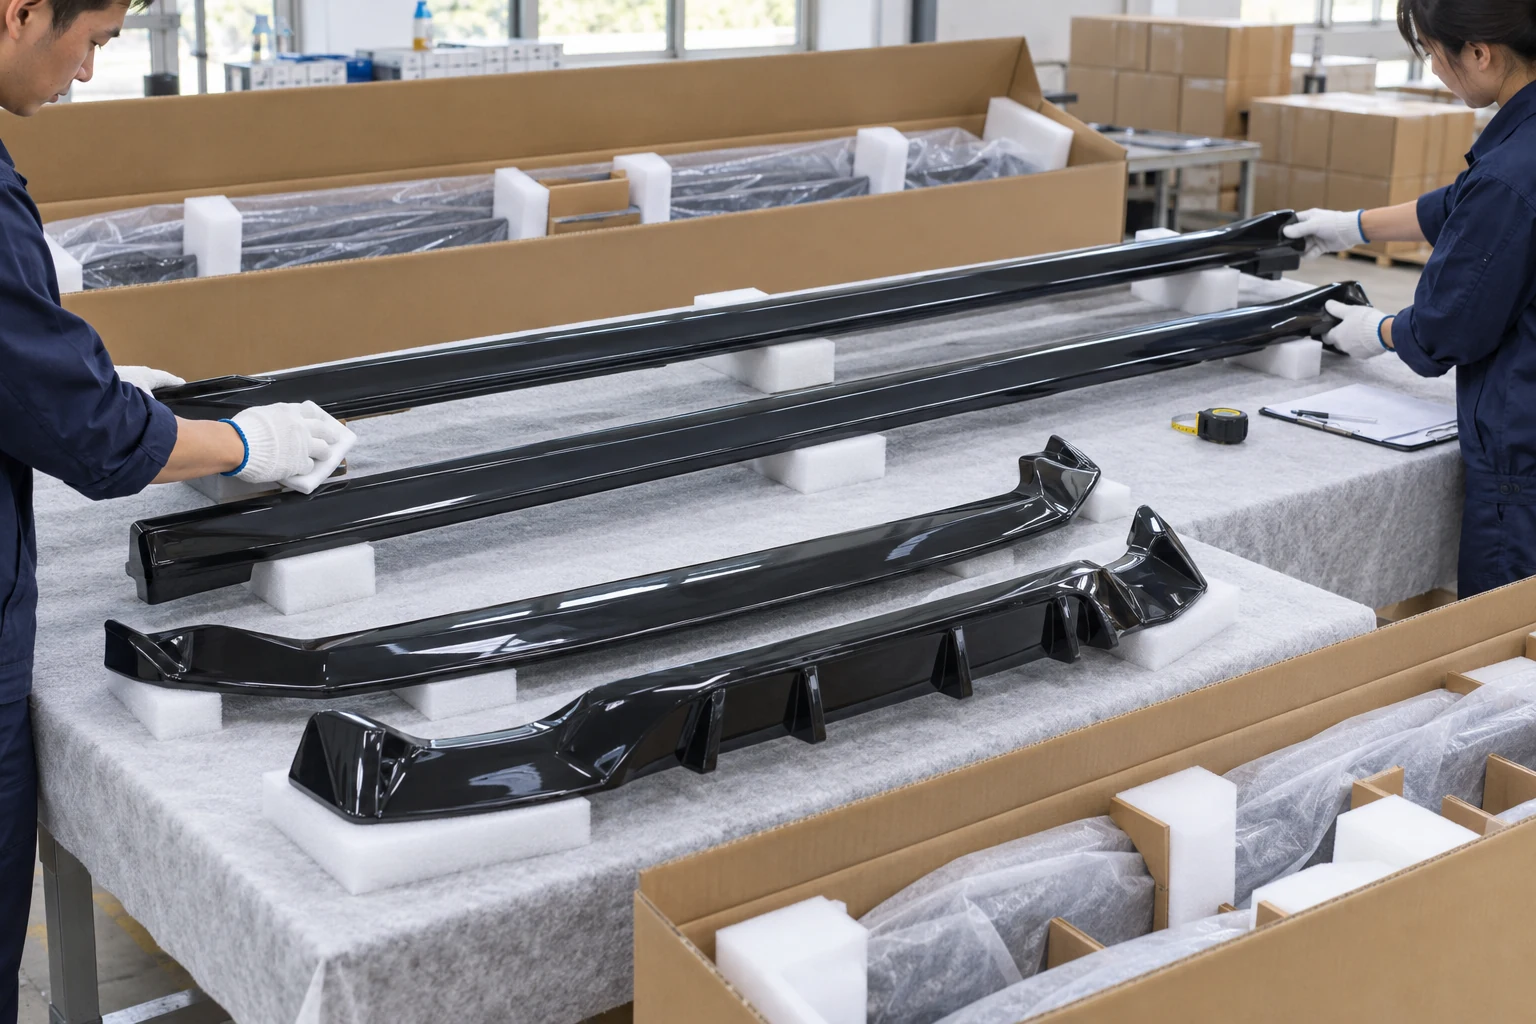
Las piezas en negro brillante muestran defectos que una pieza texturizada ocultaría, por lo que las marcas de hundimiento y las líneas de flujo importan mucho más en las molduras en negro piano que en el plástico negro granulado. Si el producto se venderá como negro brillante, apruebe la muestra en negro brillante, no en plástico en bruto.
Cómo lo elaboramos: la lista de defectos y causas sigue la práctica industrial común para piezas moldeadas por inyección, y las comprobaciones son las verificaciones visuales y de ajuste que un comprador puede hacer sin un laboratorio. Las normas citadas a continuación se enumeran en las referencias.
¿Cómo deben especificarse las tolerancias y la apariencia?
Las tolerancias para piezas de plástico deben establecerse en las características que afectan el ajuste, y la apariencia debe acordarse con muestras de referencia físicas. Los plásticos se contraen, se alabean y cambian con la temperatura mucho más que los metales, por lo que copiar las tolerancias de piezas metálicas en un plano de plástico generalmente aumenta el costo sin mejorar la pieza.
La principal referencia internacional es ISO 20457, “Plastics moulded parts — Tolerances and acceptance conditions”.” Su segunda edición, ISO 20457:2026, se publicó en agosto de 2026 y reemplaza a la edición de 2018 1. Cubre tolerancias generales y directas y condiciones de aceptación para piezas termoplásticas moldeadas por inyección, y señala que los moldeos pueden variar más que las piezas metálicas debido a la contracción, el enfriamiento y el alabeo. ISO también indica que la norma no aborda imperfecciones superficiales como marcas de hundimiento, estructuras de flujo y líneas de unión 1.
Esa laguna es importante para los compradores de accesorios. Dado que los defectos cosméticos no están cubiertos por la norma de tolerancias, la apariencia debe acordarse por separado, generalmente con muestras límite y un estándar cosmético escrito que defina las superficies visibles, la distancia de visualización y lo que es aceptable.
- Características de ajuste: aplique tolerancias directas en las posiciones de los clips, los agujeros de montaje, las superficies de cinta y los bordes que se encuentran con la carrocería del vehículo.
- Brillo: el brillo puede medirse con un medidor de brillo según ASTM D523 en un ángulo especificado 3. Acuerde el objetivo y el rango con la muestra aprobada.
- Color: Color: la diferencia de color puede medirse según ASTM D2244, que calcula las diferencias de color a partir de las lecturas del instrumento 4. Acuerde la diferencia aceptable con el proveedor.
- Intemperismo: para piezas exteriores, pregunte si el material o el acabado se ha probado con un método de intemperismo automotriz. SAE J2527 es una norma basada en el desempeño para la exposición acelerada de materiales exteriores automotrices en un aparato de arco de xenón 2. La duración de la prueba y los criterios de aprobación provienen de la especificación del comprador o del material, no del método en sí.
No todos los accesorios del mercado de repuestos necesitan todas las pruebas. Una moldura simple vendida en lotes pequeños puede necesitar solo una verificación de ajuste y muestras límite acordadas, mientras que un programa de marca privada vendido en muchos mercados justifica objetivos escritos de color, brillo e intemperismo.
Once you know which defects to watch for, the next question is how a factory keeps them out of a production run. You can see how we set up molds, process windows and part checks on our automotive plastic injection molding capability page.
¿Qué deben verificar los compradores antes del muestreo y la producción en masa?
Un comprador debe verificar los insumos antes del muestreo, la muestra antes de finalizar el utillaje y la primera corrida de producción antes del volumen completo. La lista de verificación a continuación es el orden que recomendamos para un accesorio moldeado por inyección.
Antes del muestreo (etapa de RFQ)
- Archivo 3D, plano 2D o una muestra física, con las superficies visibles marcadas.
- Lista de vehículos con modelo, generación y rango de años, además de los números de pieza OEM donde existan.
- Grado de material, color y acabado (en bruto, pintado, negro brillante, patrón de carbono o texturizado).
- Método de montaje: clips, tornillos, cinta automotriz o una combinación, y si se permite perforar.
- Mercado objetivo y cualquier requisito de prueba o etiquetado.
- Embalaje: caja minorista, a granel, marca privada, película protectora.
- Propiedad del molde, términos de almacenamiento y el número de rondas de muestras incluidas.
En la aprobación de la muestra
- Informe DFM firmado, con cualquier cambio de diseño registrado.
- Informe dimensional sobre las características de ajuste, medido contra el plano.
- Prueba de ajuste en el vehículo real, con fotos de las holguras y los puntos de montaje.
- Verificación de apariencia en el acabado final, más muestras límite para color, brillo y defectos.
- Certificado de material para el grado de resina.
- Resultados de adhesión de pintura o intemperismo donde la especificación lo requiera. Yirox puede suministrar informes de pruebas de intemperismo para materiales y acabados exteriores.
- Dos o más muestras aprobadas, una conservada por el comprador y otra por la fábrica.
Antes de la producción completa
- Una corrida piloto realizada con ajustes de producción, verificada contra la muestra aprobada.
- Para programas de nivel OEM, el conjunto de documentación que el cliente requiera. En la cadena de suministro automotriz, esto suele ser el Proceso de Aprobación de Piezas de Producción (PPAP), que AIAG describe como el estándar de la industria para confirmar que los requisitos del registro de diseño de ingeniería y de la especificación se cumplen de manera consistente 6. Yirox puede preparar documentos PPAP para los programas que los requieran.
- Un plan de inspección pre-embarque acordado, que incluya el tamaño de la muestra, los defectos a verificar y quién da la aprobación.
- Una regla de control de cambios: ningún cambio en el molde, material, color o proceso después de la aprobación sin aviso por escrito y una nueva muestra.
La regla de control de cambios protege a los compradores más que cualquier prueba individual, porque muchos problemas de calidad comienzan cuando una resina, colorante o inserto de molde cambia silenciosamente después del primer pedido.
¿Cuáles son los riesgos y las excepciones?
El moldeo por inyección es el proceso adecuado para la mayoría de los accesorios repetitivos, pero tiene límites que los compradores deben prever.
- Volúmenes bajos: un molde de acero puede no ser rentable para una pieza que solo venderá unos pocos cientos de unidades. El termoformado al vacío, la fibra de vidrio o una pieza de catálogo existente pueden ser un mejor comienzo.
- Actualizaciones de modelo: cuando un fabricante de automóviles rediseña un parachoques o un portón trasero, el molde antiguo ya no se ajusta al vehículo nuevo. Verifique la generación y la vida de venta restante antes de fabricar el herramental para un modelo que está por actualizarse.
- Paneles grandes: las piezas muy grandes necesitan máquinas y moldes grandes. Confirme que el proveedor puede moldear la pieza en una sola pieza, o planifique las uniones y su posición.
- Fibra de carbono real: las piezas estructurales de carbono no se moldean por inyección. Un acabado con patrón de carbono sobre ABS es un producto diferente a un precio diferente, y los anuncios deben indicar cuál es.
- Coincidencia de acabado: los acabados en negro brillante, pintura y patrón de carbono pueden variar entre lotes. Conserve la muestra aprobada y compare cada lote contra ella.
- Certificados de calidad: ISO 9001 e IATF 16949 certifican el sistema de gestión de calidad de un proveedor 7. No son certificados de producto y no reemplazan una aprobación de muestra para su pieza.
¿Cómo deben trabajar los distribuidores y las marcas con un proveedor de moldeo?
Los distribuidores y las marcas de posventa obtienen los mejores resultados cuando tratan los moldes existentes del proveedor y el herramental nuevo como dos rutas diferentes. Una pieza de catálogo existente se puede muestrear y pedir rápidamente, mientras que una pieza nueva necesita DFM, tiempo de herramental y rondas de muestras antes del primer envío.
- Comience con herramientas existentes cuando pueda. Pregunte qué piezas de catálogo ya tienen moldes aprobados para sus vehículos objetivo. Muchos proveedores, incluido Yirox, ofrecen MOQ bajo en artículos seleccionados.
- Use herramental nuevo para piezas que se venderán repetidamente. Las molduras exteriores de marca privada y las tapas de rueda para modelos populares son candidatos típicos.
- Agrupe por vehículo. Un labio delantero, canards y un difusor trasero para el mismo modelo pueden compartir estándares de acabado, embalaje y fotos de prueba de ajuste.
- Mantenga una hoja de especificación por pieza. Debe incluir la lista de vehículos, el grado de material, el acabado, el método de montaje, el embalaje y la referencia de la muestra aprobada.
- Pregunte cómo se manejan las piezas fuera del proceso de moldeo. Los soportes metálicos, sujetadores u otros productos a menudo se obtienen de fábricas asociadas, y un buen proveedor indica qué ruta sigue cada pieza antes del pedido.
Para los compradores que comparan proveedores, la OEM vs aftermarket exterior accessories guía explica cómo difieren las expectativas de ajuste y acabado entre los dos mercados.
If an unpainted part will see years of sunlight, read about ASA vs ABS for outdoor trim. To see the machines, paint lines, chrome plating line and inspection behind these steps, visit our manufacturing capabilities for auto exterior parts.
Conclusión
El moldeo por inyección automotriz convierte un diseño de pieza en un molde de acero que puede fabricar el mismo accesorio durante años. Por eso es el proceso estándar para labios delanteros, canards, molduras, tapas de rueda y cajas de almacenamiento, y por eso los primeros pasos, desde la revisión de diseño hasta la muestra aprobada, deciden qué tan bueno será cada envío posterior.
Para los compradores, los hábitos más útiles son los prácticos. Solicite el grado exacto de resina, acuerde tolerancias en las características que afectan el ajuste, defina la apariencia con muestras límite porque el estándar de tolerancia no cubre defectos cosméticos, y exija aviso por escrito antes de que algo cambie después de la aprobación. Esas verificaciones cuestan poco en comparación con un contenedor de piezas que no ajustan o no coinciden.
Siguiente paso
Elija un accesorio que planee agregar y anote su lista de vehículos, acabado y método de montaje. Con eso y un plano o una muestra, un proveedor puede decirle si un molde existente sirve o si se necesita un herramental nuevo.
Yirox molds exterior styling parts and wheel covers in its own injection molding factory of about 20,000 m² in Wuxi, and can provide PPAP documents, weathering test reports and recycled-content statements with your samples. It checks drawings, vehicle lists and bracket specifications with you before sampling. Send your part details through our soluciones de abastecimiento. page, or see how a project runs on the Yirox homepage.
Frequently asked questions
What is automotive injection molding?
It is a process that melts plastic pellets and injects them under pressure into a steel mold to make car parts. It is used for trims, lips, wheel covers, clips and many interior parts because each cycle produces the same shape.
What plastics are used for injection-molded car parts?
ABS, PP, ASA, PC/ABS, TPE and nylon are the most common. ABS suits gloss and painted styling parts, PP suits flexible impact parts, and ASA suits unpainted exterior trim that must resist UV.
How can you tell if a car part is injection molded?
Busque una línea de partición fina a lo largo de un borde, pequeñas marcas de compuerta, marcas redondas de pasadores expulsores y clips o nervios moldeados en la parte posterior. Las piezas de fibra de vidrio colocadas a mano suelen tener un grosor irregular y no tener clips moldeados.
¿Cuáles son los defectos más comunes en el moldeo por inyección?
Marcas de hundimiento, piezas incompletas, rebabas, líneas de soldadura, líneas de flujo, alabeo, splay y variación de color. Las piezas de negro brillante muestran marcas de hundimiento y líneas de flujo más claramente que las piezas texturizadas.
¿Quién es el dueño del molde de inyección?
Depende del contrato. Cuando un comprador paga por un molde personalizado, el acuerdo debe indicar la propiedad, la ubicación de almacenamiento, si otros pueden usarlo y qué sucede si se detienen los pedidos.
¿Es IATF 16949 una certificación de producto?
No. IATF 16949 es una norma de sistema de gestión de la calidad para proveedores de automoción. Muestra cómo el proveedor gestiona la calidad, pero cada pieza sigue necesitando su propia aprobación de muestra.
Referencias
[1] ISO. “ISO 20457:2026 Plastics moulded parts — Tolerances and acceptance conditions.” Edition 2, published 2026-08; scope and exclusions.
[2] SAE International. “SAE J2527_201709: Performance Based Standard for Accelerated Exposure of Automotive Exterior Materials Using a Controlled Irradiance Xenon-Arc Apparatus.”
[3] ASTM International. “ASTM D523-14(2018) Standard Test Method for Specular Gloss.”
[4] ASTM International. “ASTM D2244-23 Standard Practice for Calculation of Color Tolerances and Color Differences from Instrumentally Measured Color Coordinates.”
[5] INEOS Styrolution. “Luran S SPF60 selected for automotive application.” ASA for UV-resistant, unpainted exterior parts.
[6] AIAG. “PPAP-4 Production Part Approval Process.” Purpose and scope of PPAP.
[7] IATF. “About IATF 16949:2016.” Automotive quality management system standard.