42Maquinaria
90–2.500 tFuerza de cierre
3Máquinas de doble inyección
~1,5 MPiezas por mes
±0,5 mmCaracterísticas críticas
01 — Capacidad

El moldeo por inyección de un vistazo

ArtículoCapacidad de Yirox
Maquinaria42 máquinas de moldeo por inyección, fuerza de cierre 90–2,500 t (las más grandes son de dos platinas)
Moldeo de doble inyección (2K)3 máquinas: 280 t y 380 t de mesa rotativa, 530 t de núcleo rotativo
AutomatizaciónRobots de extracción en las 42 máquinas (30 de tres ejes, 12 de cinco ejes); 6 con monitoreo en molde
Capacidad mensualAproximadamente 1.5 millones de piezas y 520 t de resina, dos turnos de 16 horas
MaterialesABS, PP, PP modificado, TPO, ASA, PC, PC/ABS; combinaciones 2K PC+PMMA, ABS+TPE, PC/ABS+TPU
Precisión±1.0 mm general, ±0.5 mm en características críticas, costuras ±0.1 mm, peso de pieza ±1 g
Taller de moldesInterno, 6–8 moldes por mes, moldes hasta 25 t, acero P20/H13
AcabadoLíneas de pintura internas y línea de cromado
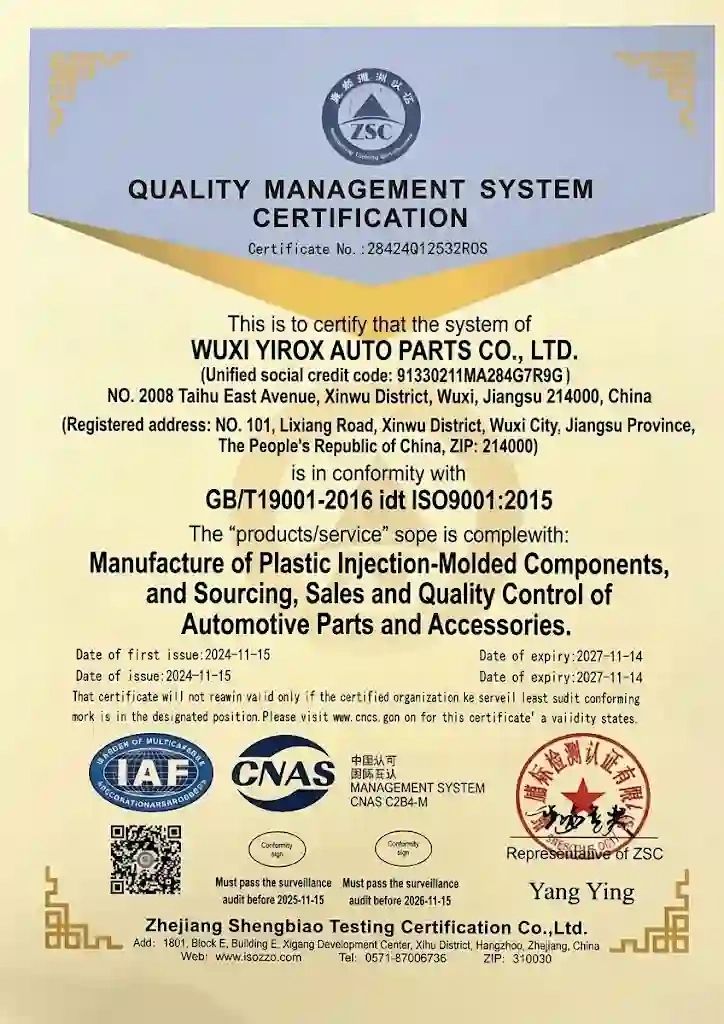
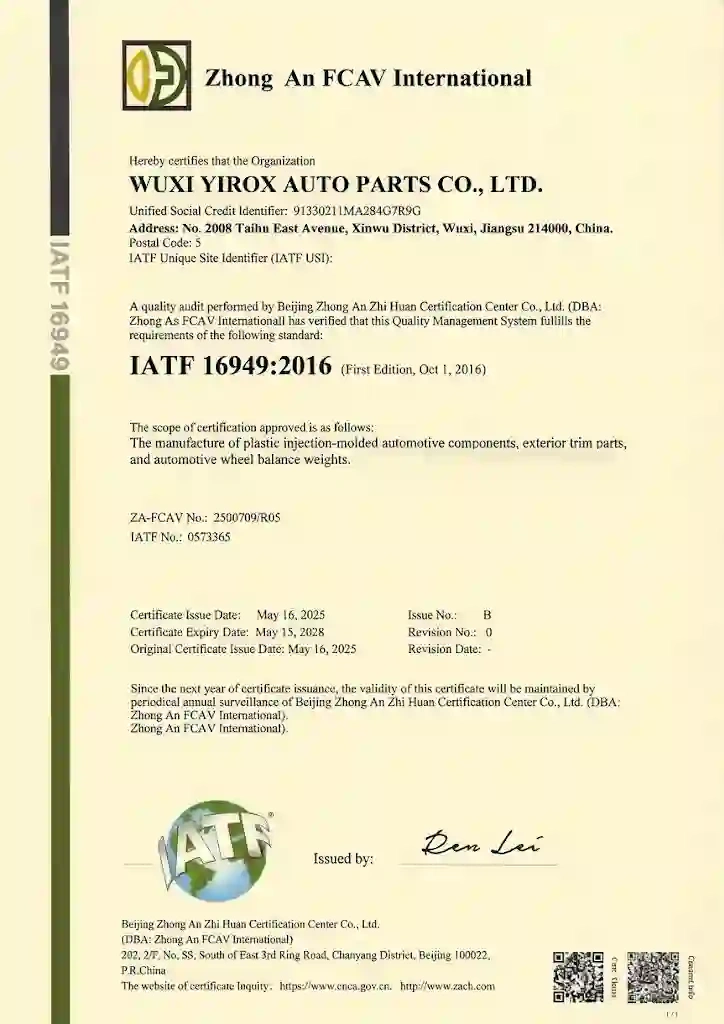
CalidadISO 9001, IATF 16949, FAI, CMM, PPAP hasta Nivel 3
Tamaño de pedidoMOQ bajo en artículos seleccionados; confirmado en su cotización

Datos clave sobre nuestro moldeo por inyección

  • 42 máquinas de moldeo por inyección de 90 a 2.500 t, incluidas 3 máquinas de doble inyección.
  • Piezas grandes en máquinas de 800–2.500 t, incluidas 4 máquinas de dos platinas.
  • Recibe un informe DFM antes de que comience el herramental.
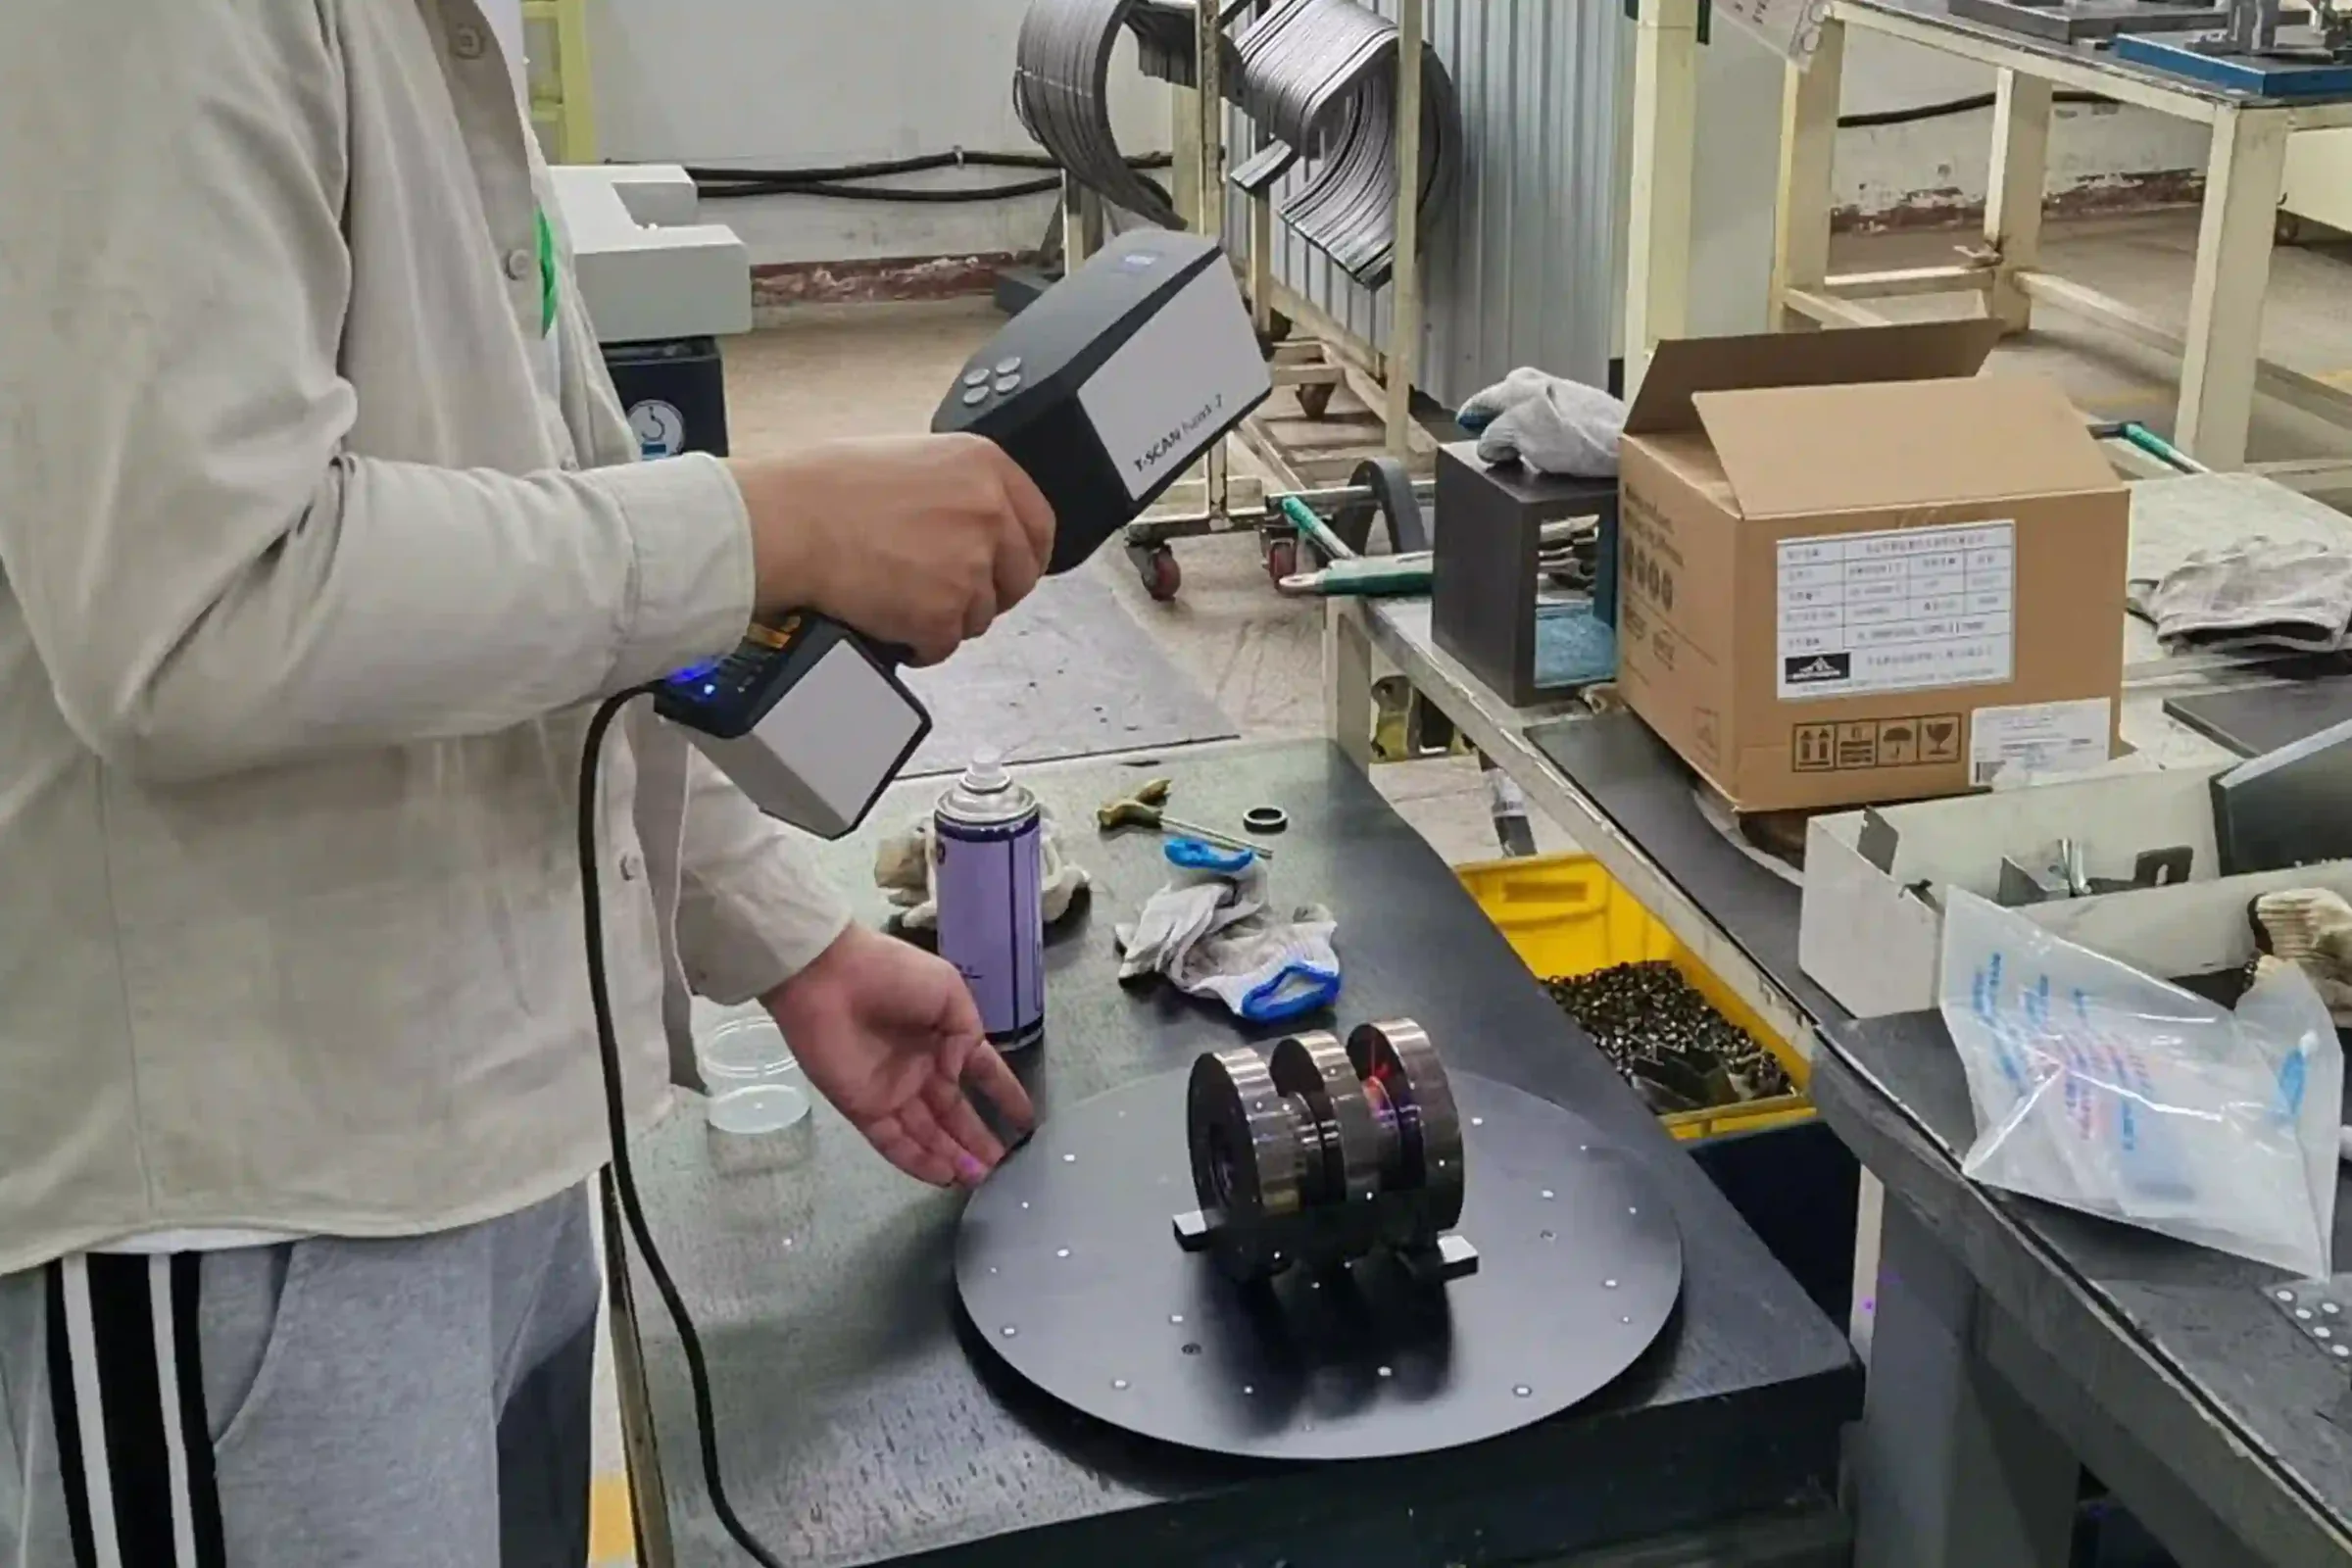
  • Fabricación de moldes, escaneado 3D y mecanizado CNC en la misma fábrica.
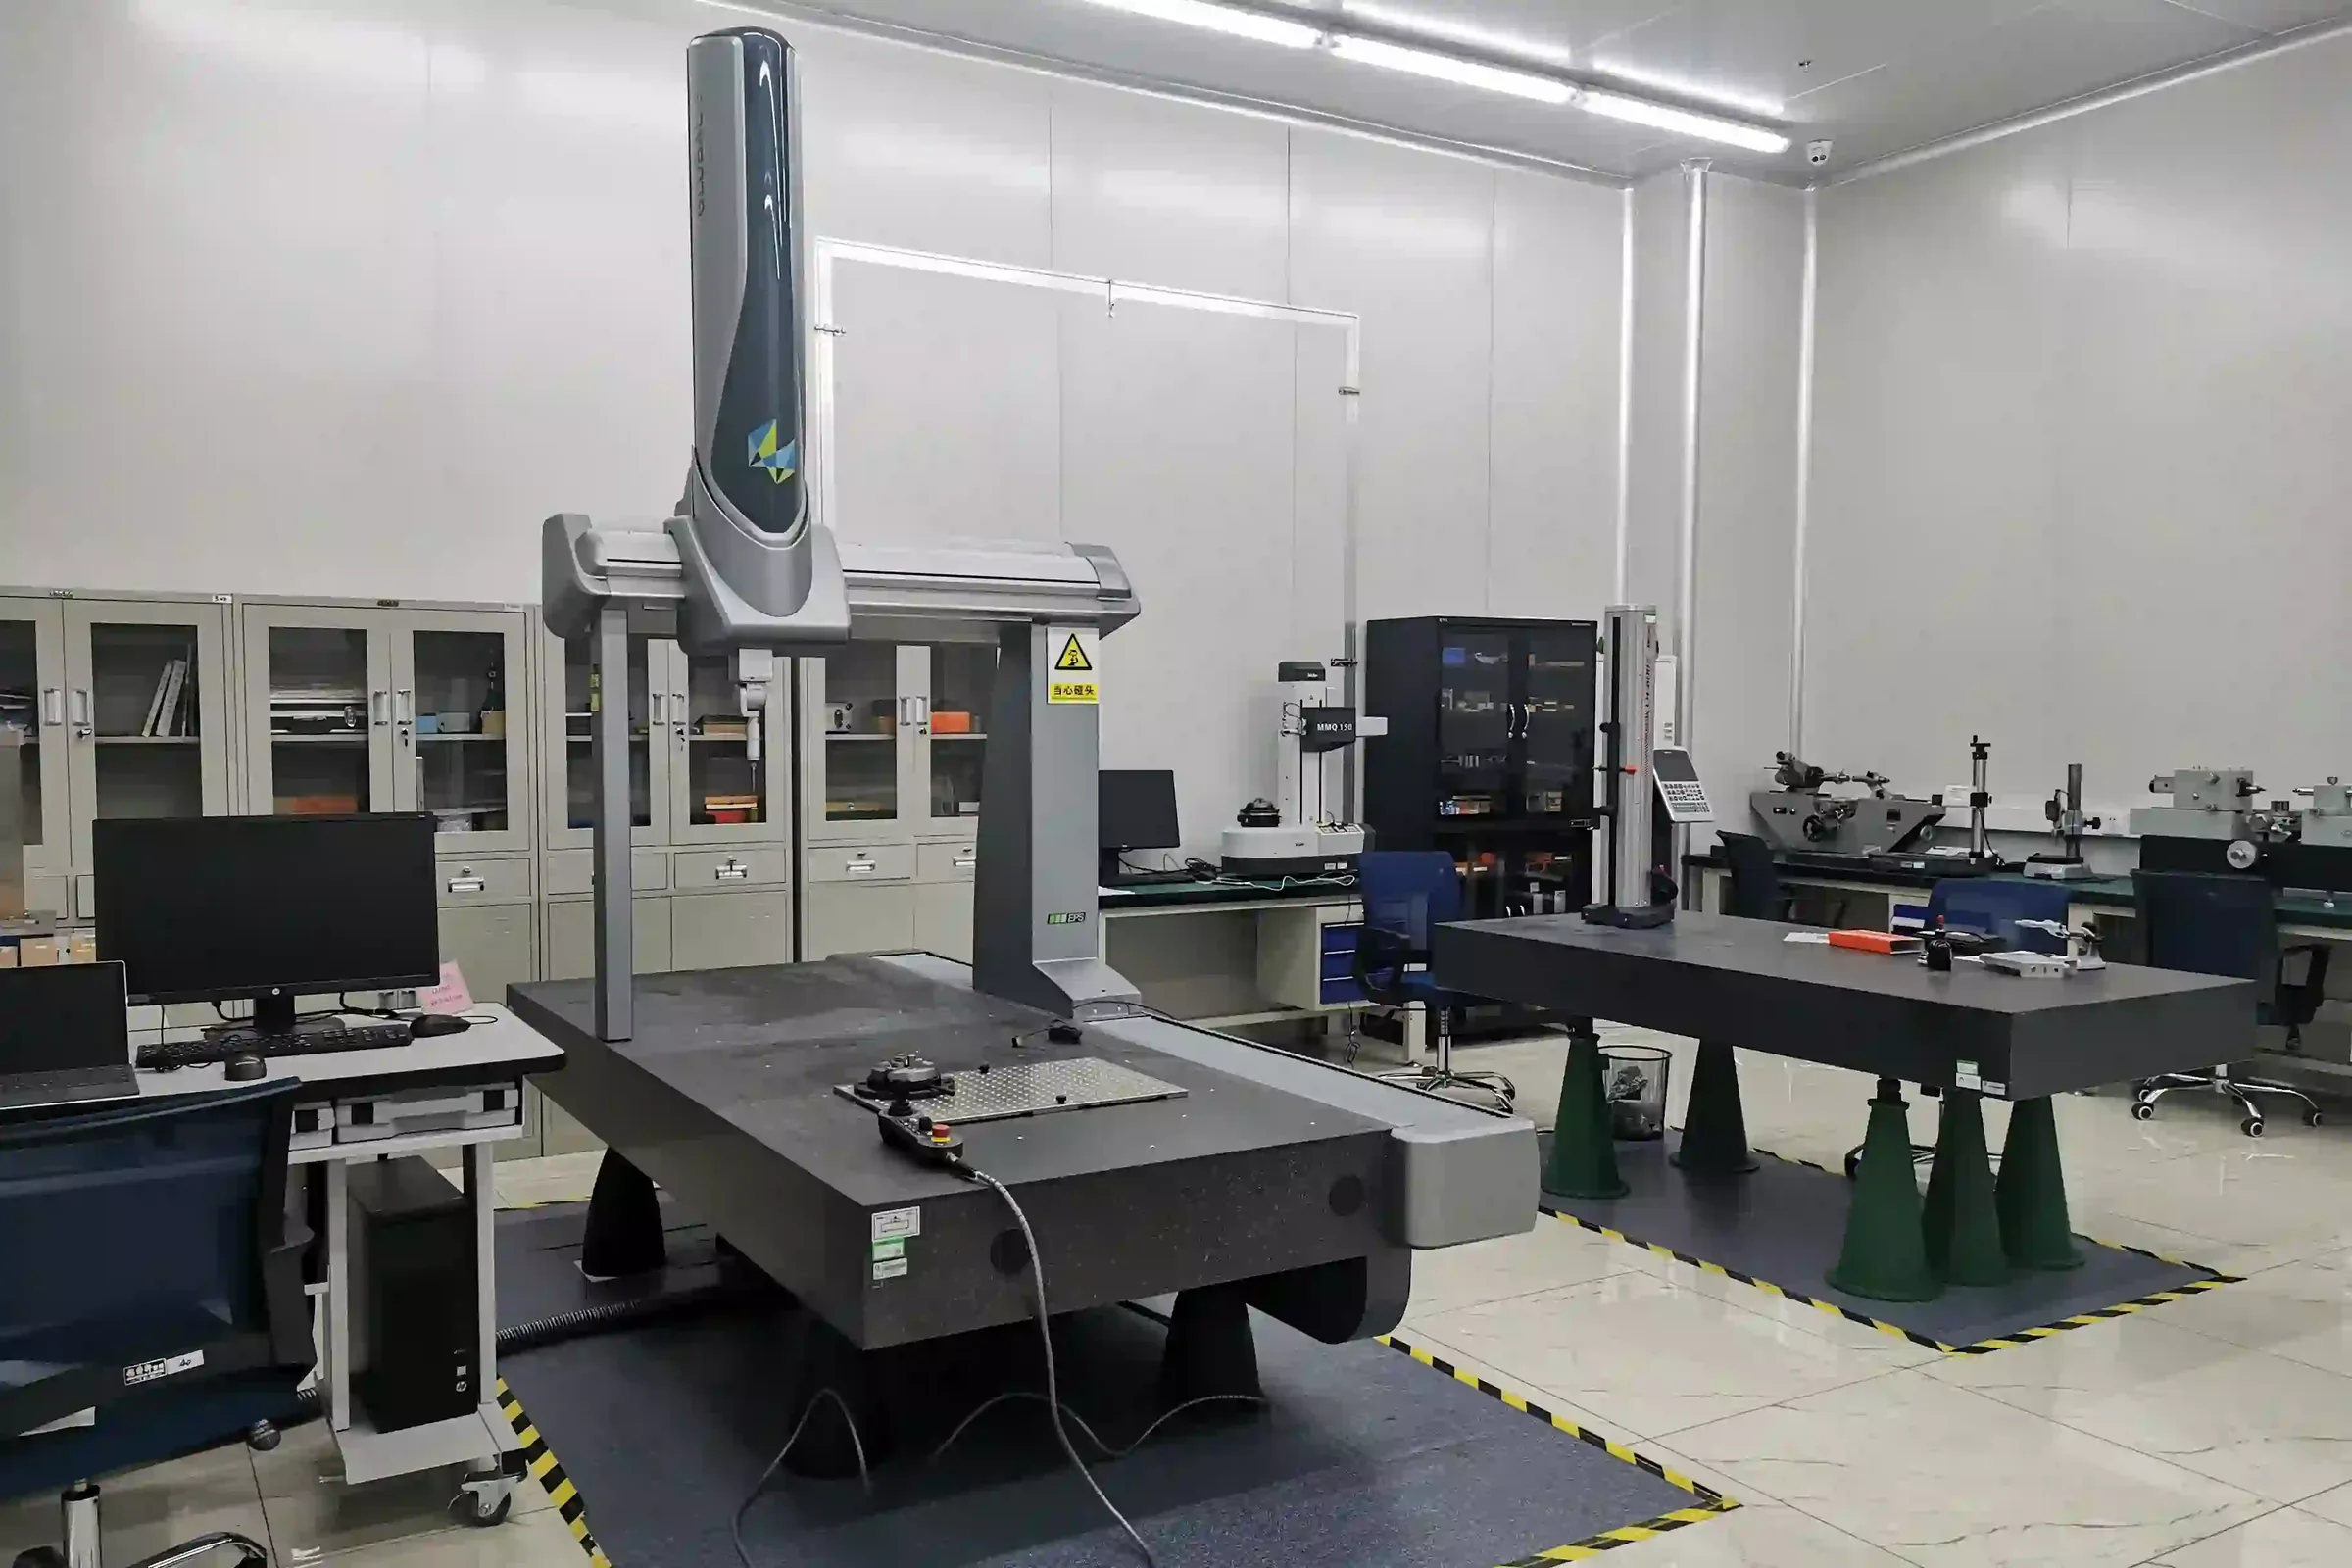
  • Dos CMM internas, con PPAP hasta Nivel 3.
  • Fabricado en nuestra fábrica certificada IATF 16949 e ISO 9001 de aproximadamente 20.000 m² en Wuxi, China.

La elección de la resina va antes que el molde. Si una pieza necesita más resistencia al calor o al impacto que el ABS, compare PC/ABS para piezas exteriores. Si el proyecto también necesita embalaje o suministro repetido, comience con nuestro servicios de fabricación de autopartes.

02 — Explicación

¿Qué es el moldeo por inyección de plástico?

El moldeo por inyección de plástico es un proceso de fabricación que funde pellets de plástico e inyecta la masa fundida a alta presión en un molde de acero cerrado. El plástico se enfría dentro de la cavidad, el molde se abre y se expulsa una pieza terminada.

El mismo molde luego repite el ciclo, por lo que el moldeo por inyección es el proceso estándar para piezas de plástico fabricadas en miles o millones de piezas idénticas. El moldeo por inyección automotriz añade demandas más exigentes en ajuste, acabado y resistencia a la intemperie que la mayoría de las piezas de consumo.

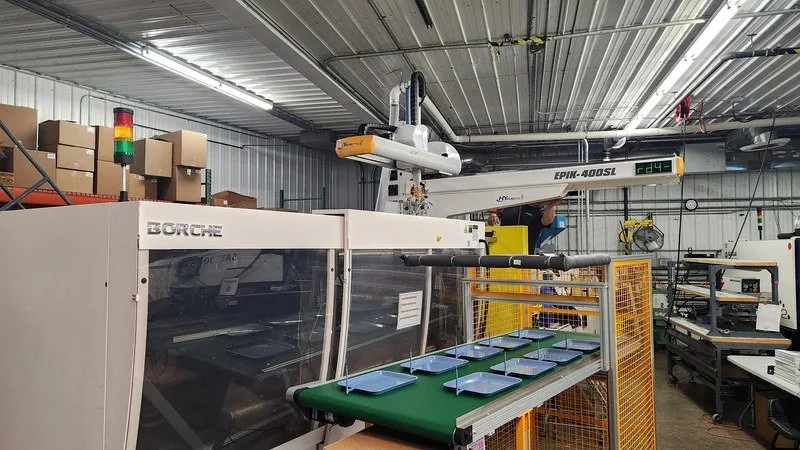
Máquina de inyección con robot que coloca piezas moldeadas en una cinta transportadora

Para las piezas exteriores automotrices, el proceso importa más que por el costo. Un faldón delantero, rejilla o moldura de parachoques debe mantener su forma en el vehículo, alinearse con los paneles de la carrocería y mantener una superficie limpia para pintura o cromo.

Esos resultados dependen de cómo se diseña la pieza, cómo se construye el molde y cómo se controla el proceso de moldeo disparo tras disparo. Esta página explica cada paso y muestra el equipo que Yirox utiliza para hacerlo funcionar.

Si desea una guía más extensa sobre el proceso, defectos e historia del moldeo en la industria automotriz, lea nuestro artículo sobre moldeo por inyección automotriz. El resto de esta página se centra en lo que necesita saber como comprador de piezas exteriores moldeadas.

03 — Explicación

Cómo funciona el proceso de moldeo por inyección

Cada pieza moldeada por inyección pasa por las mismas cuatro etapas. Los ajustes de cada etapa se desarrollan durante las pruebas de molde y luego se fijan en la hoja de proceso de producción.

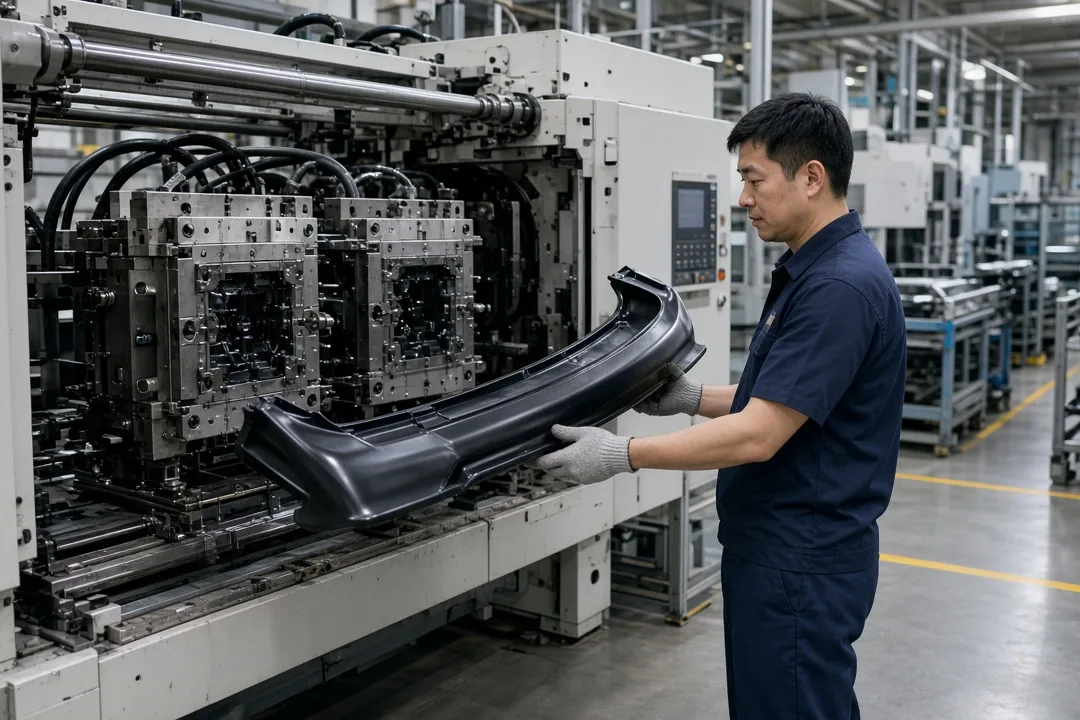
Técnico retirando una pieza de parachoques moldeada de una máquina de moldeo por inyección
  1. 01

    Cierre

    Las dos mitades del molde se cierran y la máquina las mantiene cerradas con fuerza de cierre. Las piezas exteriores grandes necesitan más tonelaje porque el área proyectada de la pieza es mayor.

  2. 02

    Inyección

    La resina secada se funde en el barril calentado. El tornillo empuja la masa fundida a través de la boquilla, el canal de alimentación y las compuertas hasta que la cavidad esté llena.

  3. 03

    Compactación y enfriamiento

    Se mantiene la presión mientras el plástico se contrae, luego el agua de enfriamiento en el molde elimina el calor. El enfriamiento suele ser la parte más larga del ciclo.

  4. 04

    Expulsión

    El molde se abre y los pasadores expulsores o un robot retiran la pieza. Los canales de alimentación se separan y la pieza pasa a recorte, inspección o acabado.

Antes de que ocurra cualquiera de esto, la resina debe secarse. Materiales como ABS, PC y PC/ABS absorben humedad del aire, y la resina húmeda causa vetas plateadas en la superficie. La temperatura del molde también importa: una temperatura de molde estable y correcta proporciona un brillo uniforme y reduce el alabeo en piezas largas como los faldones laterales.

04 — Explicación

Tipos de moldeo por inyección que utilizamos

Moldeo estándar de una sola inyección

Un material, una cavidad o familia de cavidades, un ciclo. Esto cubre la mayoría de las piezas exteriores: rejillas, carcasas de espejos, cubiertas de manijas de puertas, protectores de guardabarros, faldones laterales y cuerpos de alerones.

Moldeo por inyección de doble inyección (2K)

Dos materiales se moldean en una pieza en un solo ciclo. Una mesa rotativa o núcleo rotativo mueve la primera inyección a una segunda cavidad, donde el segundo material se moldea sobre ella. Lo utilizamos para combinaciones como PC+PMMA, ABS+TPE y PC/ABS+TPU, por ejemplo una pieza rígida con una junta o agarre blando.

Sobremoldeo con materiales blandos

Al igual que el moldeo de dos inyecciones, el sobremoldeo une una capa blanda de TPE o TPU a un sustrato rígido. Añade sellado, agarre o amortiguación de ruido sin un paso de ensamblaje separado. El par de materiales debe elegirse para la unión química.

Moldeo de piezas grandes en máquinas de dos platos

Los embellecedores de parachoques y los grandes alerones traseros necesitan una alta fuerza de cierre y grandes aperturas de molde. Nuestras máquinas de dos platos de 1.300–2.500 t se utilizan para estas piezas.

05 — Explicativo

Ventajas y desventajas del moldeo por inyección

El moldeo por inyección es la opción correcta para la mayoría de las piezas exteriores de plástico, pero no para todas las cantidades. Aquí hay un resumen justo.

VentajasLimitaciones
Bajo coste por pieza una vez fabricado el moldeEl molde es una inversión inicial
Dimensiones y peso repetibles de una inyección a otraLos cambios de diseño después de cortar el molde cuestan tiempo y dinero
Textura, color y características de clip moldeadas sin pasos adicionalesEl espesor de pared, el ángulo de desmoldeo y las nervaduras deben seguir las reglas de diseño
Amplia elección de plásticos de ingeniería para resistencia a la intemperie e impactoCantidades muy bajas pueden adaptarse mejor a otros procesos
Las piezas pueden ir directamente a pintura, cromado o ensamblajeLas piezas grandes necesitan máquinas de alto tonelaje y moldes grandes

Para cantidades muy pequeñas o comprobaciones de diseño tempranas, otros procesos pueden ser mejores. Disponemos de una impresora SLA para comprobaciones rápidas de forma, y fábricas asociadas para colada al vacío y termoconformado al vacío o por vacío. Cuando los volúmenes son estables, el moldeo por inyección ofrece el coste más bajo y las piezas más consistentes.

06 — Explicativo

Directrices de diseño para piezas exteriores moldeadas por inyección

Un buen diseño para fabricación (DFM) es la forma más económica de evitar problemas. Estas son directrices generales utilizadas en toda la industria del moldeo por inyección. Nuestros ingenieros comprueban cada una contra su pieza en el informe DFM.

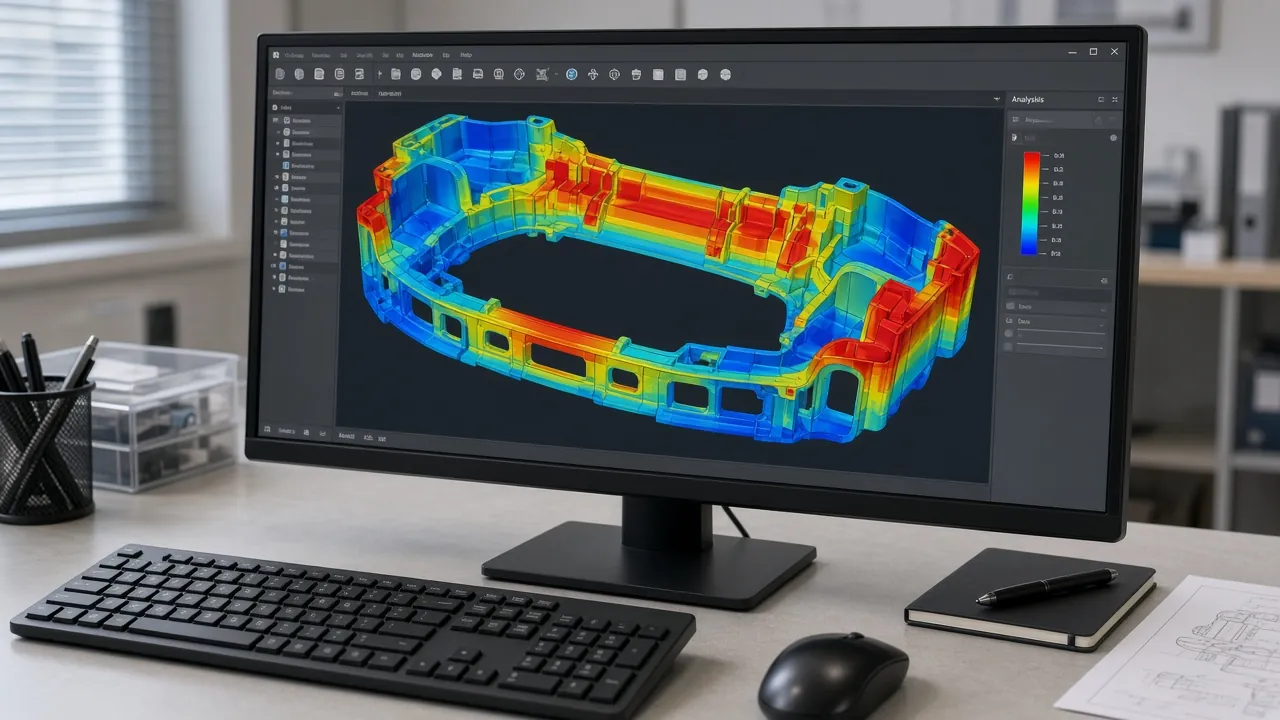
Análisis DFM de espesor de pared de una pieza plástica exterior en un monitor

Mantener el espesor de pared uniforme

Las zonas gruesas y delgadas se enfrían a velocidades diferentes, lo que provoca marcas de hundimiento y alabeo. Mantenga las paredes lo más uniformes posible y vacíe las secciones gruesas. Cambie el espesor gradualmente en lugar de en un escalón.

Añadir ángulo de desmoldeo a las paredes verticales

El ángulo de desmoldeo es una pequeña conicidad que permite que la pieza se libere del molde. Las superficies lisas necesitan menos ángulo de desmoldeo que las superficies texturizadas, porque la textura agarra el acero. Las texturas profundas necesitan un ángulo de desmoldeo adicional, que confirmamos con la textura que elija.

Diseñar nervaduras y jefes correctamente

Las nervaduras añaden rigidez sin hacer las paredes gruesas. Una nervadura demasiado gruesa se muestra como una marca de hundimiento en la cara visible. Las torres de clip y los jefes de tornillo deben conectarse a las paredes con nervaduras en lugar de plástico macizo.

Planificar clips y sujetadores con antelación

Los embellecedores exteriores suelen utilizar clips o cinta. Las características de clip necesitan espacio para correderas o elevadores en el molde. Decidir los puntos de fijación con antelación evita cambios costosos en el molde.

Elegir las ubicaciones de las compuertas teniendo en cuenta el acabado

La compuerta es donde el plástico entra en la pieza. Las marcas de compuerta y las líneas de soldadura deben situarse en caras ocultas, o donde la pintura o la textura puedan cubrirlas. En piezas pintadas o cromadas esto importa aún más.

Permitir la contracción y el alabeo

Todo plástico se contrae al enfriarse, y las piezas largas y delgadas tienden a combarse. El análisis de flujo de moldeo, la disposición de nervaduras y el diseño de refrigeración ayudan a mantener un faldón lateral o alerón lo suficientemente recto para encajar en el coche.

07 — Explicativo

Análisis de flujo de molde y DFM antes de cortar el acero

El análisis de flujo de moldeo es una simulación por computadora de cómo el plástico fundido llena, compacta y enfría dentro del molde. Se ejecuta durante el DFM, antes de cortar el acero del molde, para que los problemas se corrijan en pantalla en lugar de en una herramienta endurecida. Para piezas exteriores largas como faldones laterales, alerones y embellecedores de parachoques, es una de las comprobaciones más útiles de todo el proyecto.

Qué examina la simulación

  • Llenado. Cómo se mueve el frente de fundido a través de la cavidad, dónde llena en último lugar y si alguna zona delgada corre el riesgo de una inyección incompleta.
  • Compactación. Cuánta presión se necesita para compactar la pieza, y si las zonas gruesas pueden compactarse antes de que la compuerta se congele.
  • Enfriamiento. Con qué uniformidad se enfría la pieza, y dónde los puntos calientes en el molde pueden ralentizar el ciclo o causar distorsión.
  • Alabeo. Una predicción de cómo se doblará o torcerá la pieza después de la eyección, basada en la contracción, la dirección de la fibra o del flujo y el enfriamiento.

Ubicación y número de compuertas

La posición de la compuerta decide cómo se llena la pieza, dónde aparecen las líneas de soldadura y cómo se alabea. En una pieza visible de negro brillante, las compuertas se colocan en caras ocultas o bordes, y en piezas largas se pueden comparar varias compuertas o un canal caliente con compuertas de válvula secuenciales en la simulación.

¿Quiere que se detecten los riesgos antes de cortar el acero?Envíe su archivo 3D y revisaremos compuertas, espesor de pared y contracción con un informe DFM antes de que comience la fabricación del utillaje de moldeo por inyección.

08 — Explicativo

Defectos que el flujo de molde ayuda a predecir

La simulación señala los defectos a continuación antes de que exista el molde, de modo que la solución es un cambio de diseño en lugar de una corrección de la herramienta.

RiesgoQué muestra el análisisCorrección típica en el diseño
Líneas de soldaduraDonde se encuentran dos frentes de flujoMueva la compuerta o agregue un líder de flujo para que las líneas caigan en caras ocultas o pintadas
Marcas de hundimientoÁreas gruesas que se contraen después de que la superficie se solidificaAhueque las secciones gruesas, adelgace las nervaduras y los jefes
AlabeoContracción desigual a lo largo de la piezaCambie la posición de la compuerta, el diseño de las nervaduras o los canales de enfriamiento
Trampas de aireBolsas alrededor de las cuales se cierra el fundidoAgregue ventilación en los puntos previstos
Disparos cortosÁreas que se llenan al final a baja presiónAjuste el espesor de pared o agregue compuertas
Rubor en la compuerta y chorroAlto cizallamiento cerca de la compuertaCambie el tipo o tamaño de la compuerta
09 — Explicativo

De la simulación a la prueba de molde T1

Los resultados del análisis pasan directamente al diseño del molde y se verifican nuevamente en las primeras piezas de prueba.

  1. 01

    Revisión de la pieza

    El espesor de pared, el ángulo de salida y las nervaduras se verifican contra el material.

  2. 02

    Simulación

    El llenado, la compactación, el enfriamiento y la deformación se ejecutan con las compuertas planificadas.

  3. 03

    Cambios de diseño

    Las compuertas, nervaduras, ventilación y enfriamiento se ajustan en el CAD y el diseño del molde.

  4. 04

    Construcción del molde

    El molde se construye según el diseño revisado.

  5. 05

    Prueba T1

    Las primeras piezas se comparan con las líneas de soldadura, hundimientos y deformaciones previstos.

  6. 06

    Corrección

    El acero se ajusta donde es necesario antes de la siguiente prueba y la aprobación de la muestra.

La simulación no reemplaza una prueba de molde, pero reduce el número de correcciones después de T1. Los resultados y los cambios acordados se comparten con usted en el informe DFM.

10 — Explicativo

Materiales para piezas exteriores moldeadas por inyección

La resina adecuada depende de dónde se ubica la pieza en el vehículo, si se pintará o recubrirá, y cuánto impacto y luz solar debe soportar. Estos son los materiales que moldeamos para piezas exteriores.

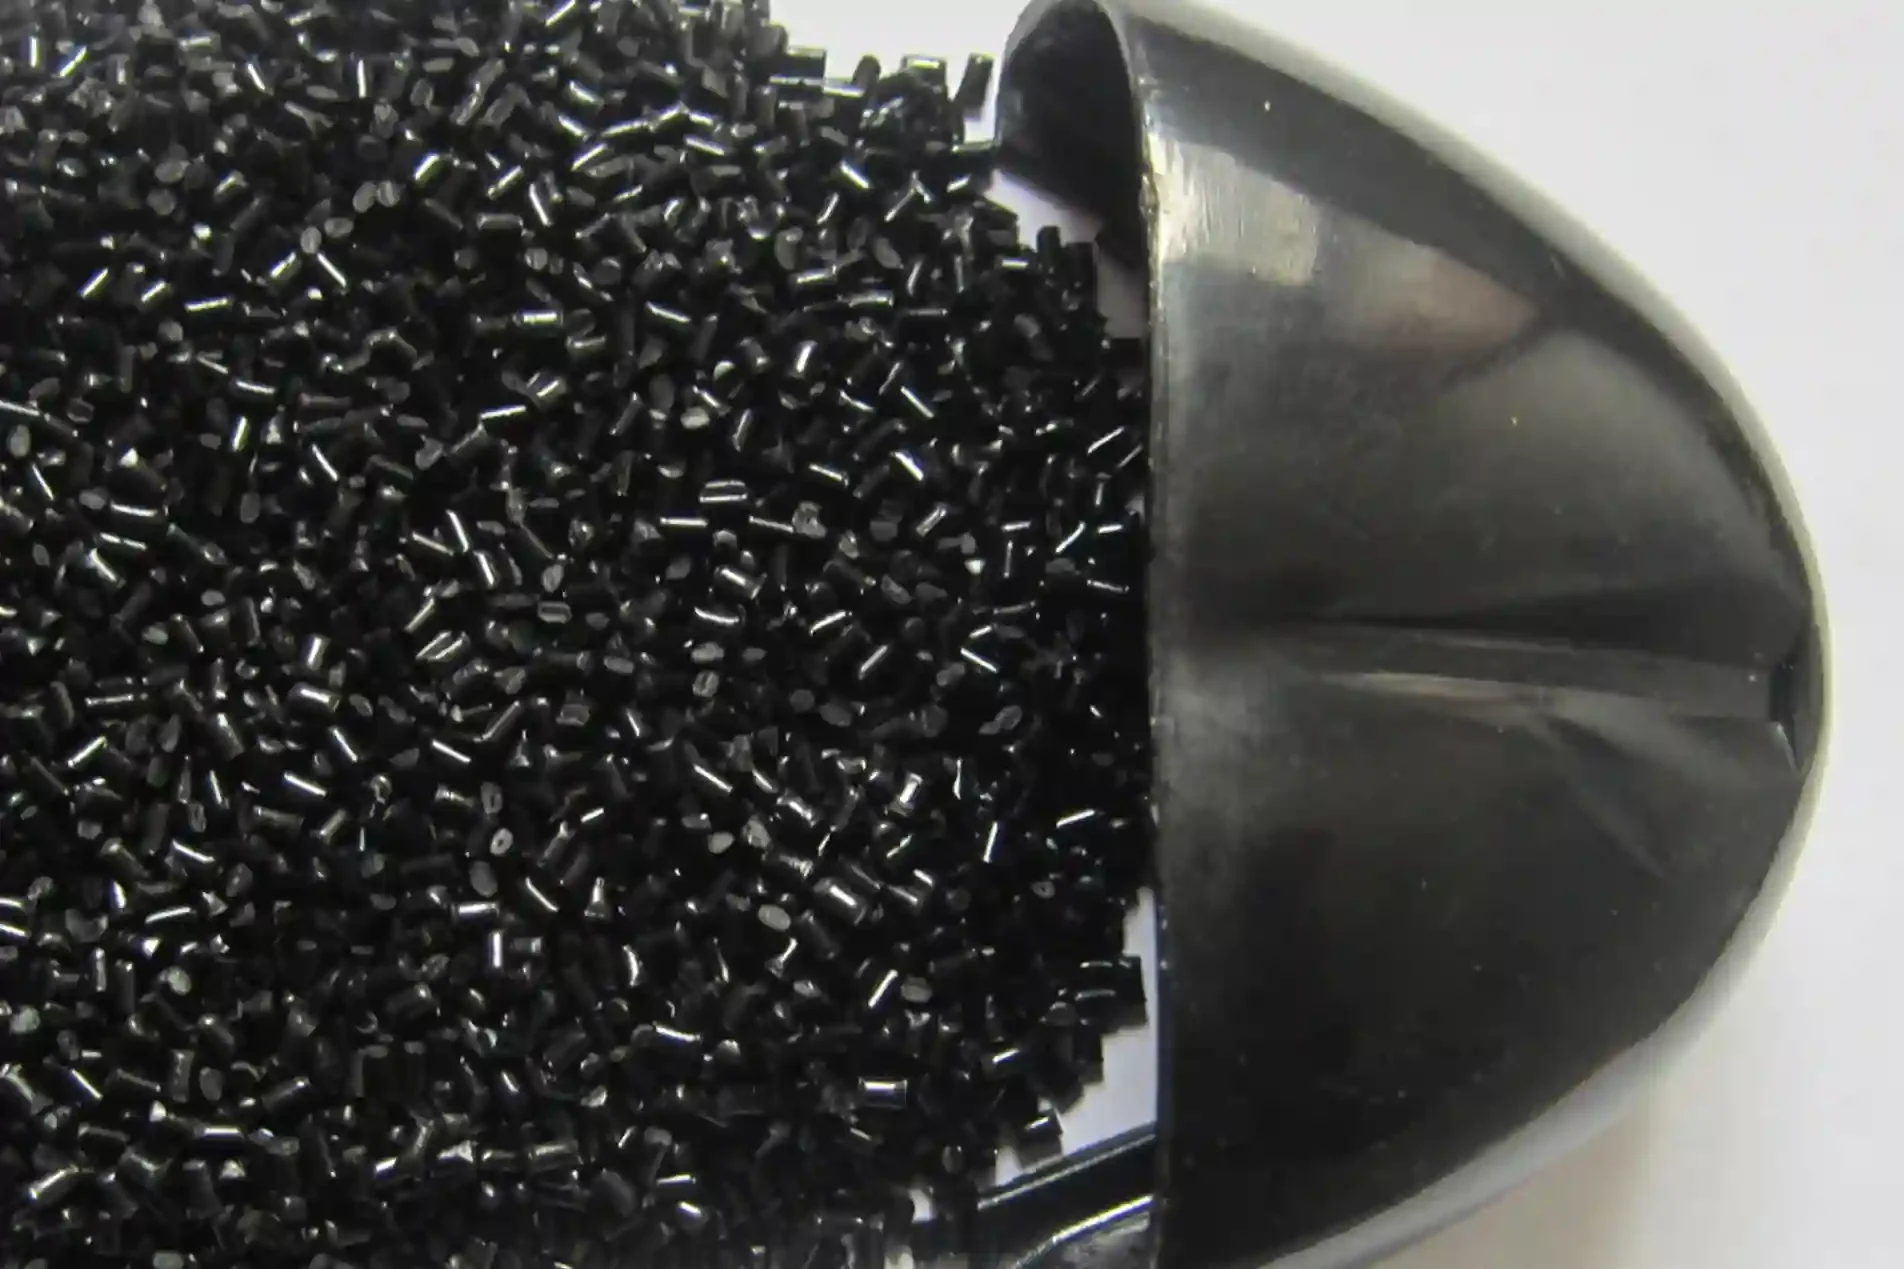
Pellets de resina plástica negra junto a una pieza moldeada negra brillante
MaterialUsos exteriores típicosNotas
ABSAlerones, rejillas, carcasas de espejos, moldurasRígido y fácil de pintar; el ABS de grado de recubrimiento se usa para piezas cromadas
PP y PP modificadoMoldura de parachoques, ensanchamientos de guardabarros, faldonesResistente y flexible; necesita tratamiento superficial e imprimación antes de pintar
TPOMoldura exterior flexibleBuena resistencia al impacto en clima frío
ASAMoldura dejada en negro moldeadoMejor resistencia a los rayos UV que el ABS para piezas sin pintar
PCPiezas transparentes o resistentesAlta resistencia al impacto; a menudo se usa en dos disparos con PMMA
PC/ABSCarcasas y molduras estructuralesEquilibrio entre tenacidad y resistencia al calor; no apto para cromado
TPE y TPUSegundo disparo en 2K o sobremoldeoSellos suaves, agarres y bordes unidos a ABS, PC/ABS o PC

Si no está seguro de qué material elegir, envíenos la función de la pieza y el mercado en el que se venderá. Le sugeriremos una resina y un acabado en el informe DFM.

11 — Explicativo

Tolerancias y precisión dimensional

Las piezas exteriores deben encajar en el vehículo y alinearse con los paneles cercanos. Estos son los niveles de precisión con los que trabajamos en piezas exteriores moldeadas.

CaracterísticaTolerancia
Dimensiones generales±1,0 mm
Características críticas (puntos de clip, bordes de acoplamiento)±0,5 mm
Uniones y espacios entre piezas acopladas±0,1 mm
Peso de la pieza±1 g, con variación de unidad a unidad de 0.3% o menos

Las características críticas se acuerdan con usted durante el DFM y se marcan en el plan de inspección. Se verifican mediante CMM en la primera pieza y mediante el dispositivo de verificación durante la producción. Consulte nuestra inspección de calidad y CMM página para saber cómo medimos.

12 — Explicativo

Acabado moldeado vs pintado vs cromado

Muchas piezas exteriores pueden acabarse directamente del molde. Otras necesitan pintura o cromo. Elegir a tiempo afecta el material, la ubicación de la compuerta y la textura.

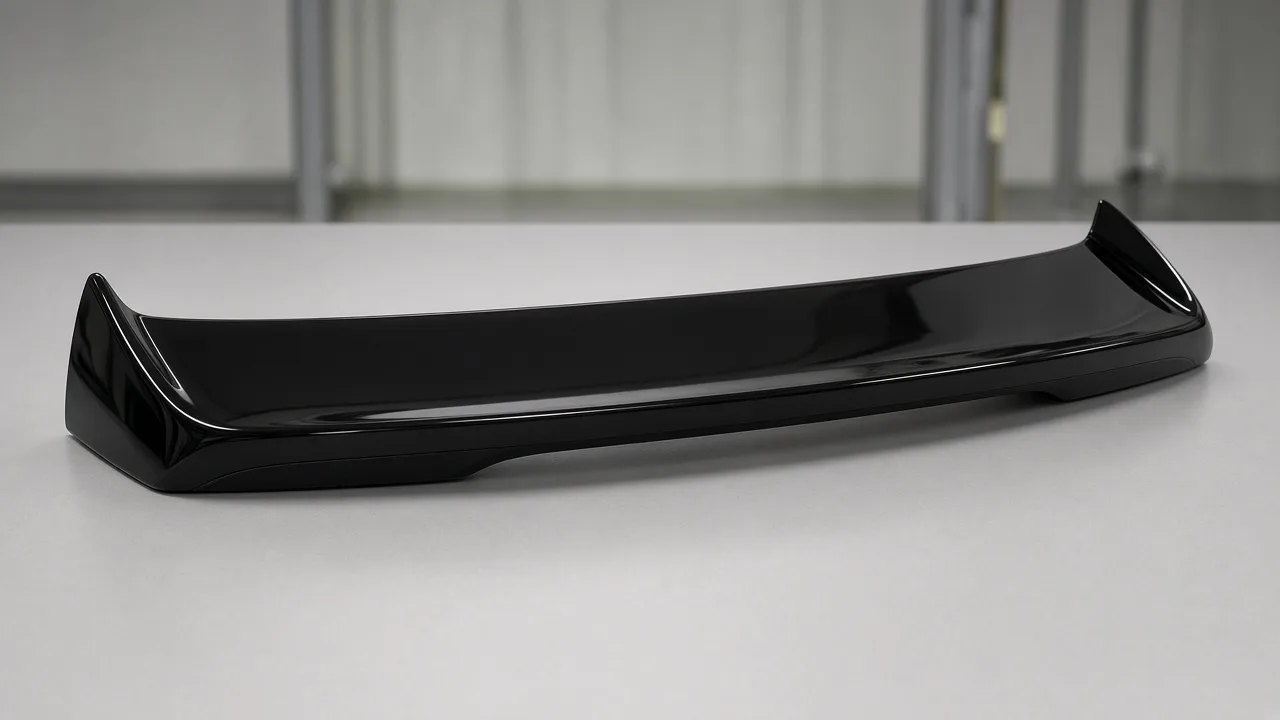
Alerón trasero de inyección en negro brillante mostrado en toda su longitud sobre una mesa de inspección
Alerón trasero moldeado por inyección en negro brillante

Color y textura en color moldeado

La pieza sale del molde en negro u otro color, a menudo con una textura granulada. Esto es común para molduras y protectores de guardabarros en ASA, PP o TPO. Es el acabado de menor costo.

Pintado

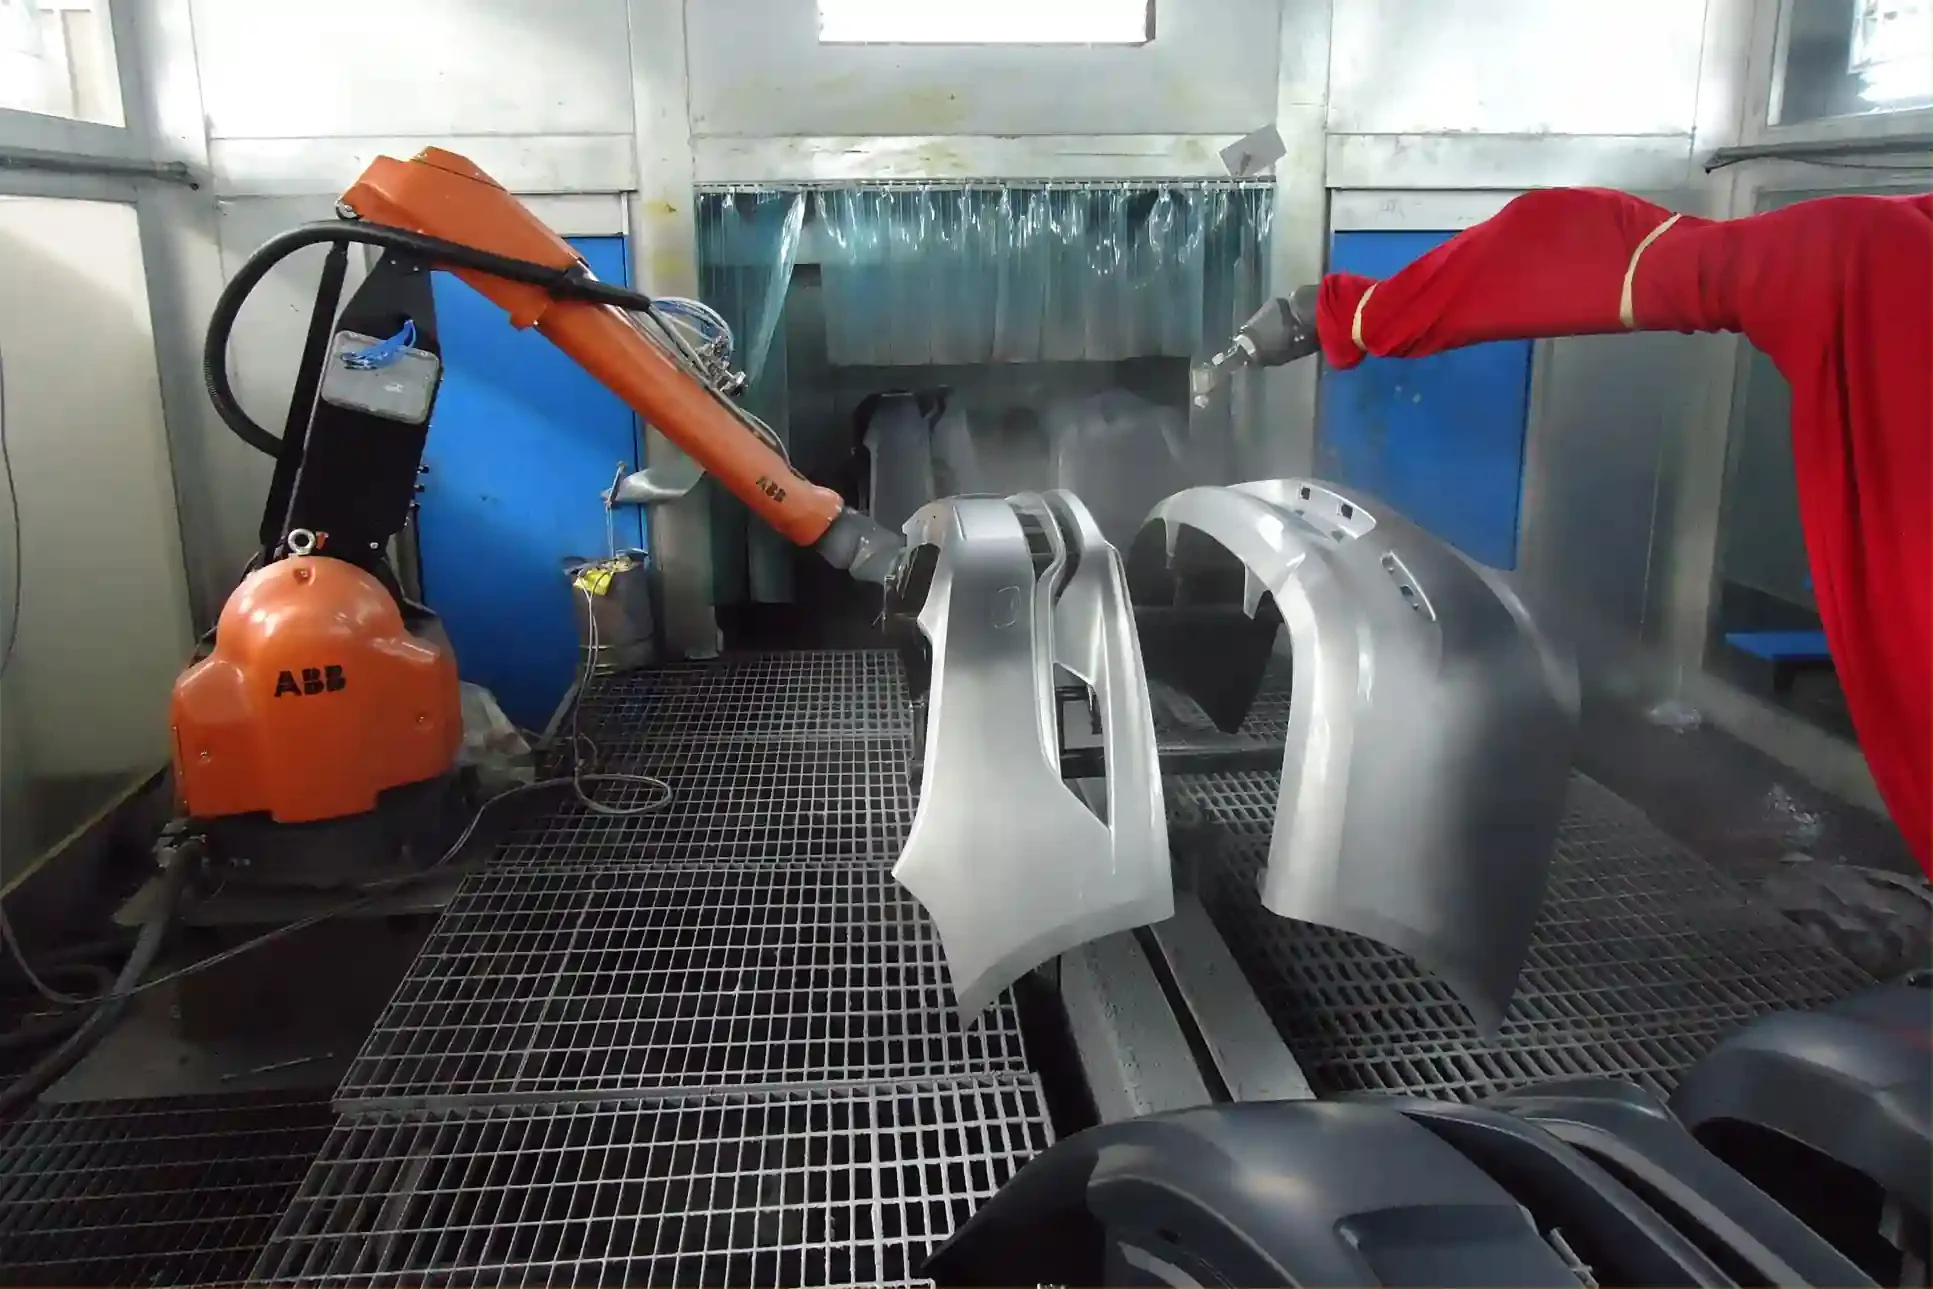
El negro brillante, el color de la carrocería u otros colores se aplican por pulverización en nuestra cabina de pintura. Las piezas pintadas necesitan superficies limpias y sin hundimientos. Lea más en nuestra pintura y acabado de superficies page.

Cromado

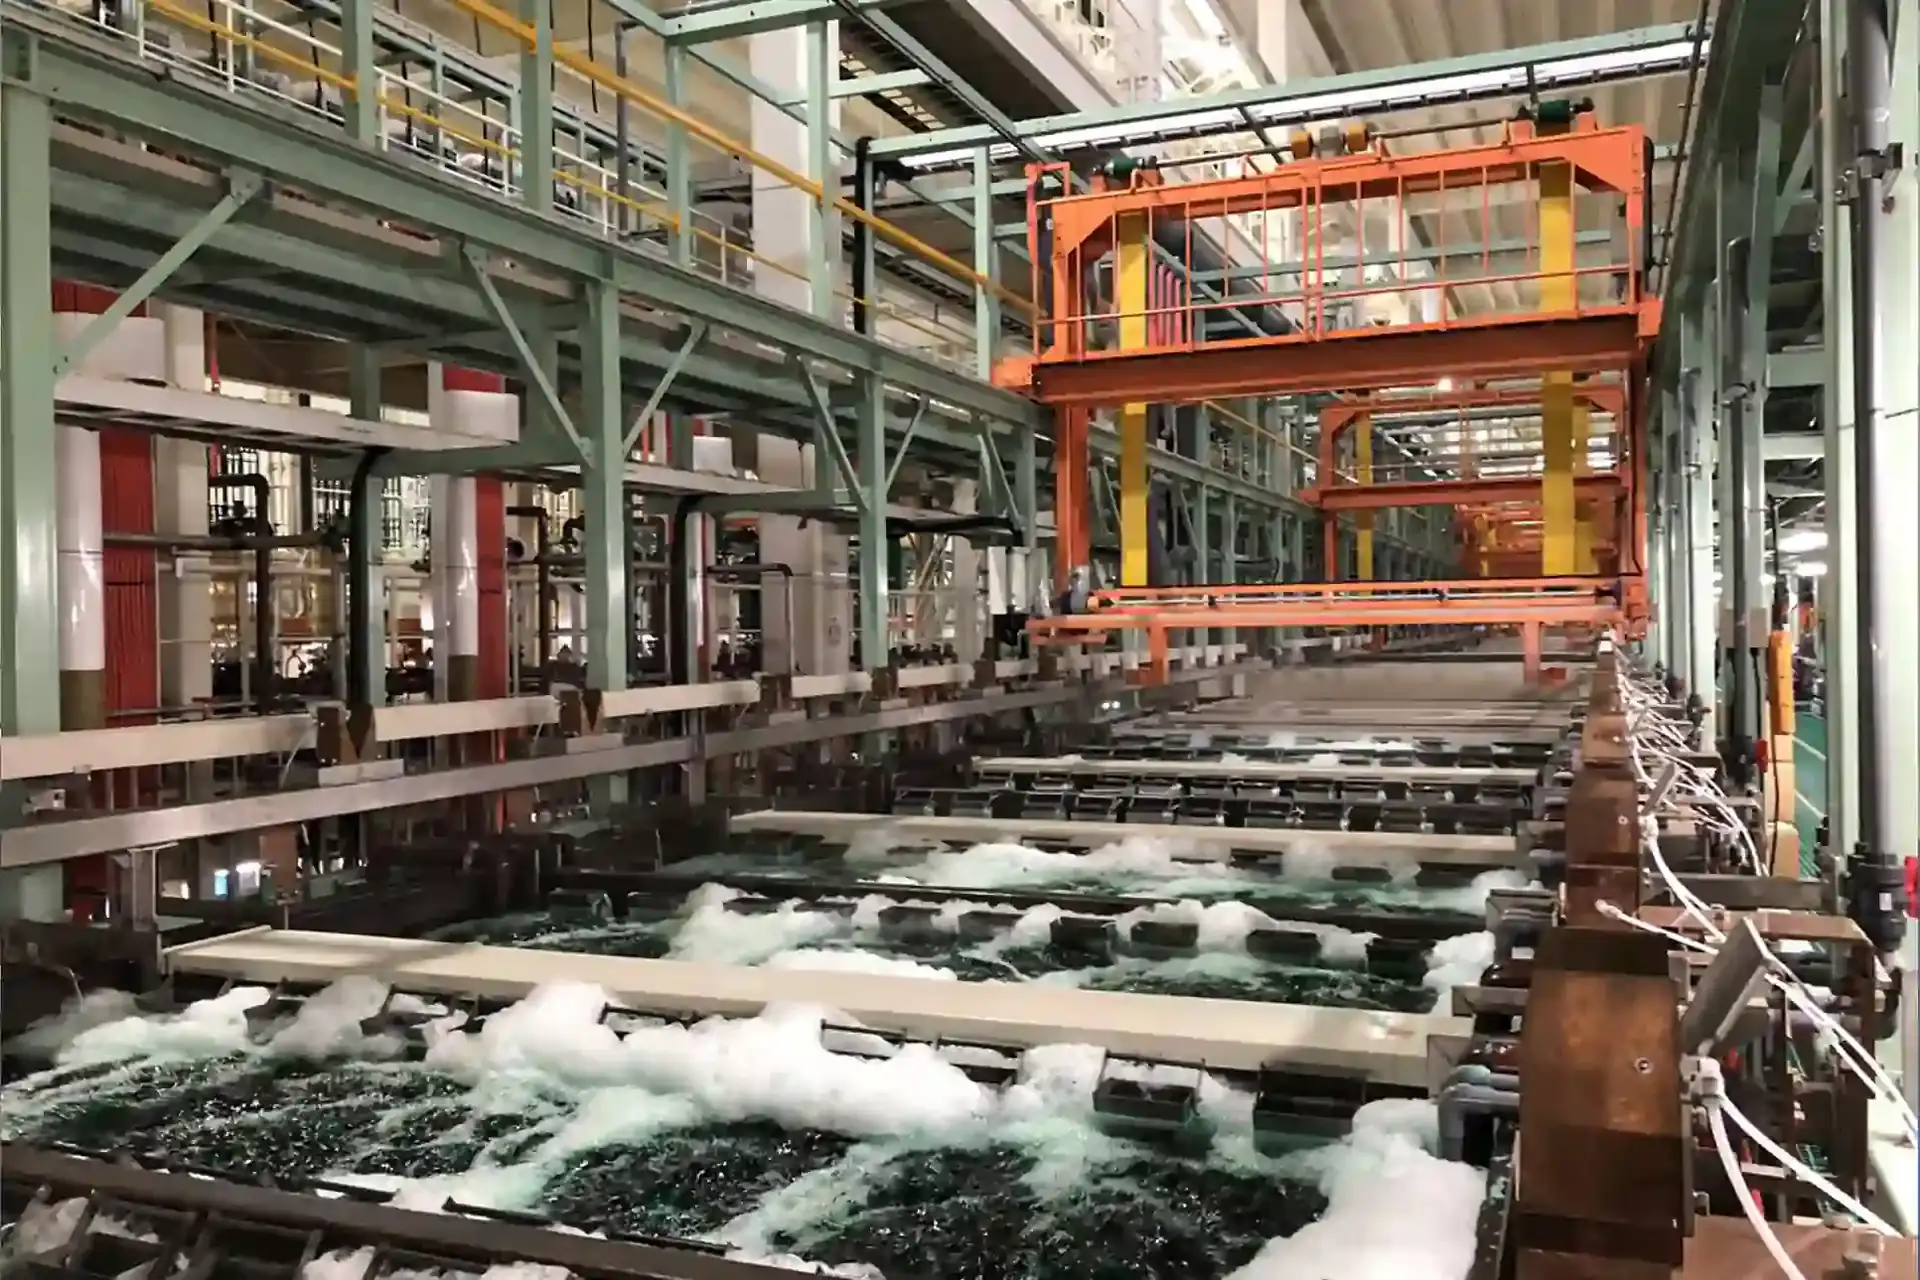
Las barras de parrilla, emblemas y molduras pueden cromarse sobre ABS de grado de galvanoplastia. El diseño de la pieza y el material deben ser aptos para el cromado desde el principio. Consulte cromado sobre plástico.

13 — Explicativo

Defectos comunes del moldeo por inyección y cómo los prevenimos

La mayoría de los defectos provienen del diseño de la pieza, el diseño del molde o los ajustes del proceso. Revisamos el riesgo en el DFM y confirmamos la solución durante las pruebas del molde.

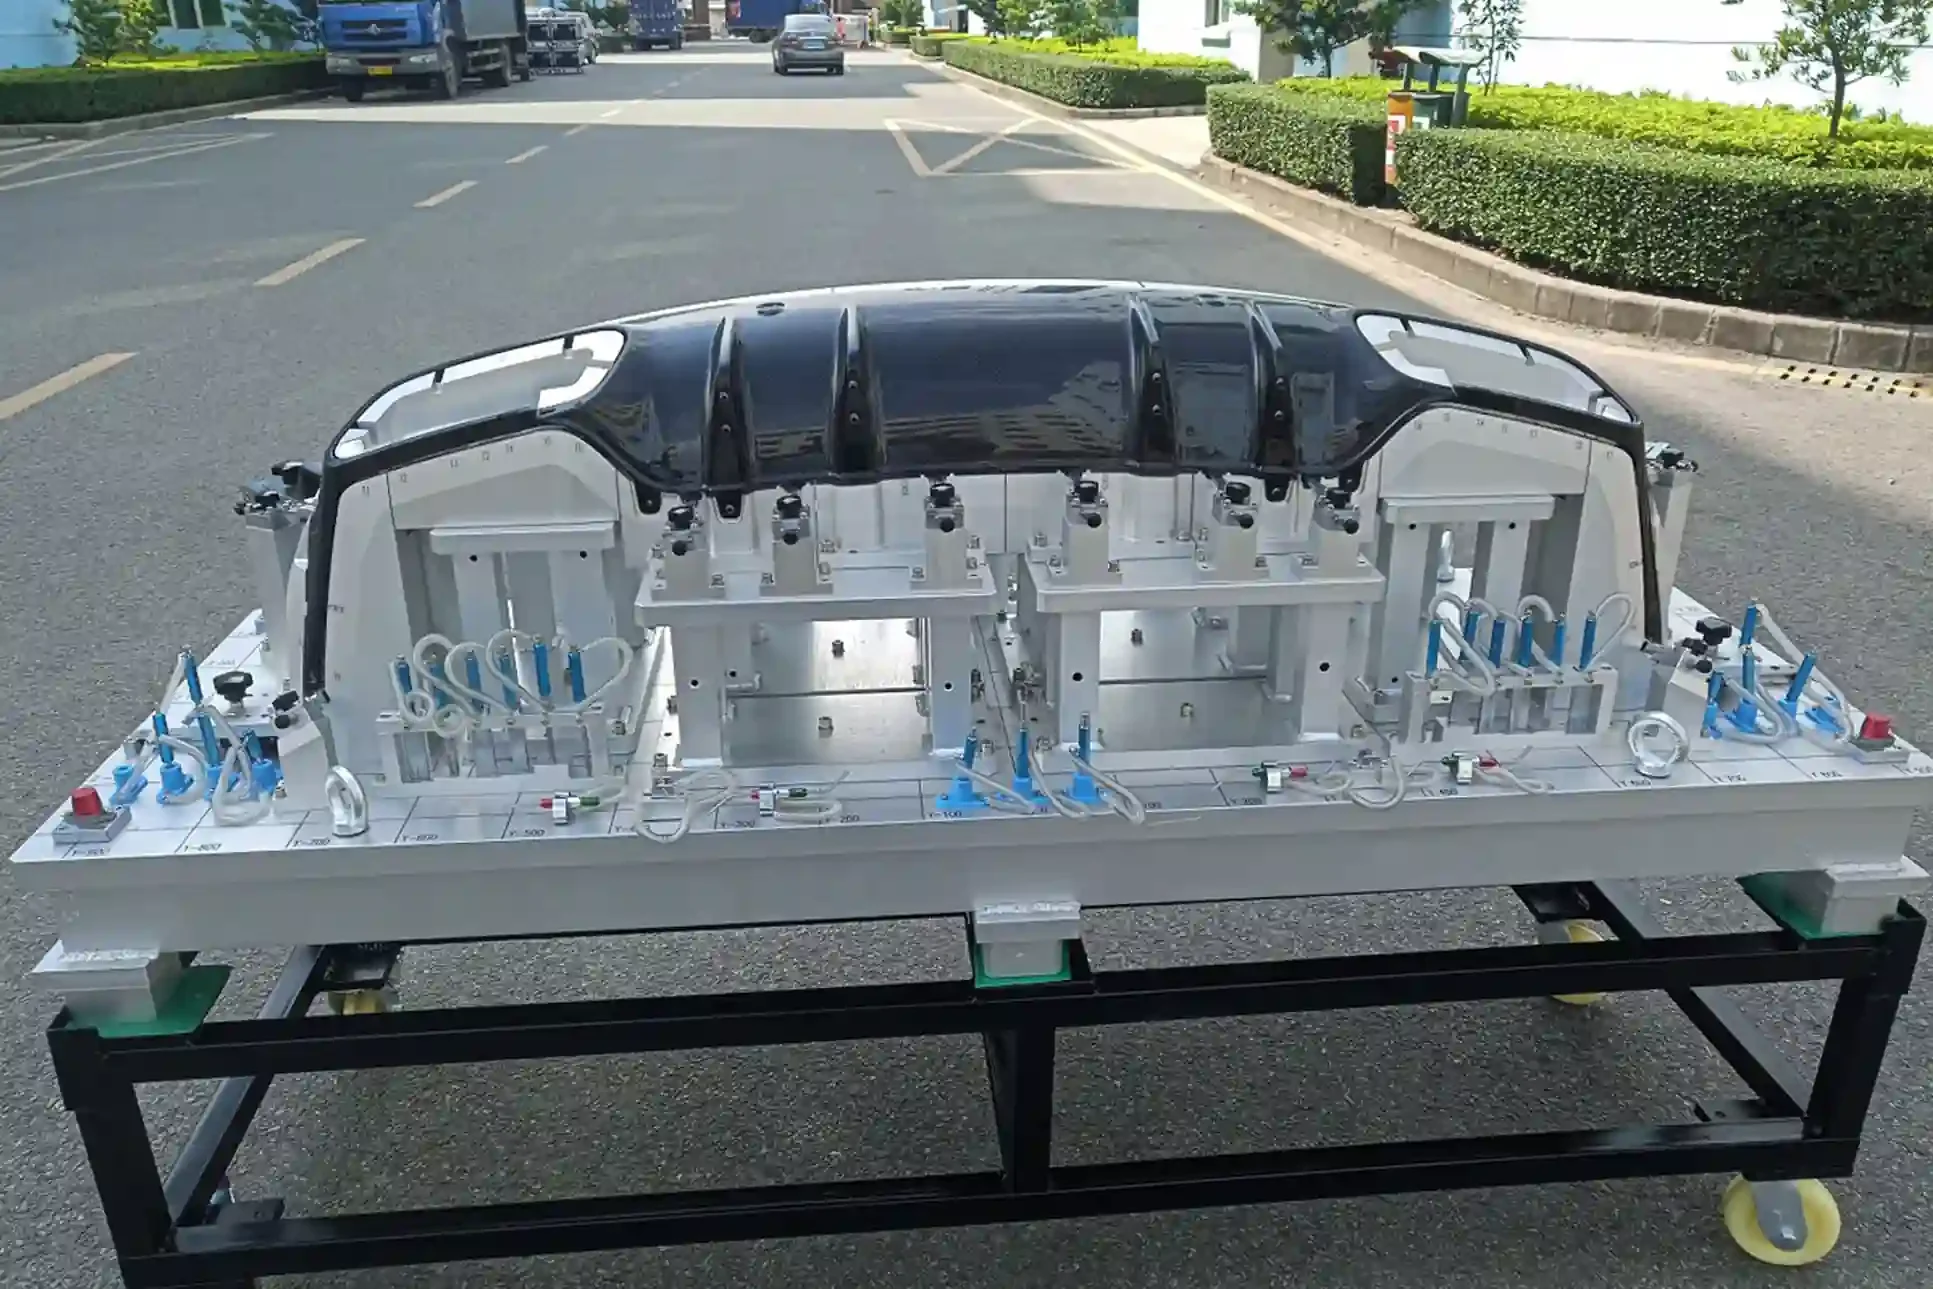
Difusor trasero negro brillante sujeto en un utillaje de verificación para inspección dimensional
DefectoCómo se veCómo lo prevenimos
Marcas de hundimientoAbolladuras poco profundas sobre áreas gruesas o nerviosEspesor de pared uniforme, relación de nervios correcta, presión de empaque adecuada
AlabeoPiezas largas que se comban o tuercenEnfriamiento equilibrado, disposición de nervios, control de temperatura del molde
RebabaPelícula fina de plástico en la línea de particiónFuerza de cierre correcta, ajuste del molde y mantenimiento
Líneas de soldaduraLínea visible donde se encuentran los frentes de fundidoPosición de la compuerta, temperatura del fundido y del molde
Disparos cortosPieza no completamente llenadaTamaño de compuerta, ventilación, velocidad de inyección
Estrías o vetas plateadasVetas plateadas en la superficieSecado de resina con secadores desecantes
Variación de brilloBrillo desigual en toda la piezaTemperatura del molde estable y pulido
14 — Explicativo

Piezas exteriores que moldeamos

Estas son las piezas exteriores que moldeamos con más frecuencia, agrupadas por tamaño de máquina.

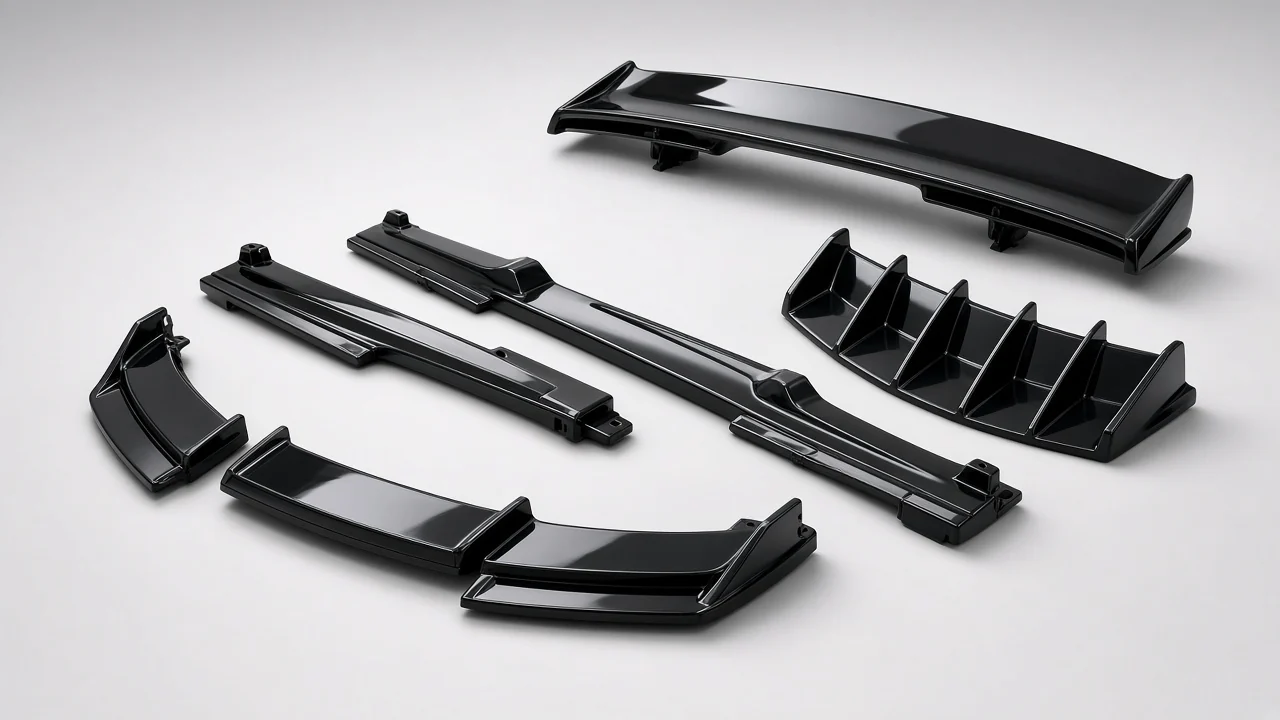
Labio delantero, alerón, faldones laterales y difusor trasero en negro brillante

Clips, soportes y molduras pequeñas

Piezas pequeñas que mantienen en su lugar piezas más grandes o rematan un borde. Se producen en máquinas de 90–250 t, a menudo en moldes de múltiples cavidades.

Parrillas y carcasas de espejos

Piezas visibles con detalles finos y buena calidad superficial. Muchas se pintan en negro brillante o se croman después del moldeo. Se producen en máquinas de 250–450 t.

Cubiertas de manijas de puerta

Cubiertas visibles pequeñas que a menudo se pintan o croman. La calidad superficial y el ajuste a la manija se verifican cuidadosamente.

Protectores de guardabarros y faldones laterales

Piezas largas donde la rectitud y el ajuste importan. Se producen en máquinas de 450–800 t con un diseño de enfriamiento cuidadoso para controlar la deformación.

Cuerpos de alerón y labios frontales

Piezas de estilo con grandes superficies visibles, generalmente pintadas. Los labios frontales se producen en máquinas de 800–1,300 t.

Molduras de parachoques y alerones traseros grandes

Las piezas más grandes que moldeamos, en máquinas de dos platinas de 1,300–2,500 t.

15 — Servicio

Quién utiliza nuestros servicios de moldeo por inyección

Moldeamos piezas exteriores para marcas automotrices, marcas de posventa y distribuidores. Algunos compradores traen un diseño terminado; otros necesitan ayuda desde el primer boceto.

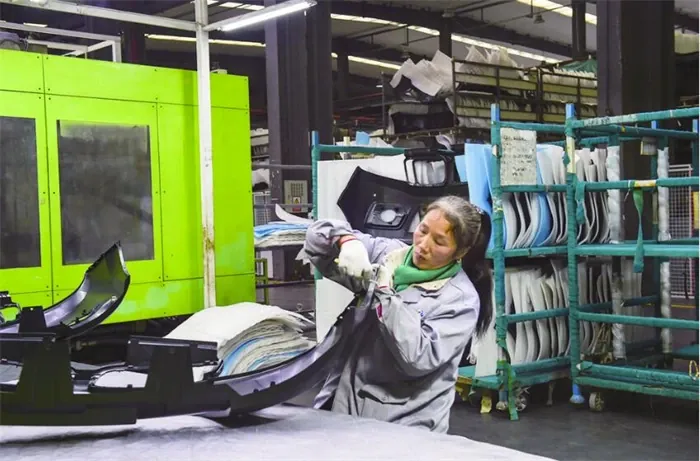
Operador manipulando una pieza de parachoques negra moldeada por inyección junto a una máquina de moldeo

Marcas de aftermarket

Kits de carrocería, alerones, labios y molduras para líneas de productos específicas de vehículos, a menudo combinados con nuestros desarrollo específico por vehículo servicio.

programas OEM y ODM

Piezas moldeadas fabricadas según sus planos y estándares, con documentos PPAP. Consulte Piezas automotrices OEM y ODM.

Distribuidores y marca privada

Suministro repetitivo de piezas moldeadas y acabadas bajo su marca, empaquetadas para venta minorista o almacén. Ver marca privada y embalaje.

16 — Servicio

Qué obtiene cuando trabaja con nosotros

Informe DFM

Comentarios sobre espesor de pared, ángulo de desmoldeo, entradas, líneas de partición y textura antes de cortar el acero.

Molde fabricado internamente

Nuestro taller de moldes fabrica y mantiene el utillaje. Ver utillaje y muestreo.

Muestras de prueba

Muestras T1 para comprobaciones de ajuste y acabado, con cambios hasta la aprobación.

Datos FAI y CMM

Inspección de primera pieza contra su plano antes de la producción.

PPAP hasta Nivel 3

Cuando su programa lo requiera.

Acabado en la misma fábrica

Pintura y cromado sin enviar piezas entre proveedores.

17 — Servicio

Del plano a la producción: nuestro flujo de trabajo

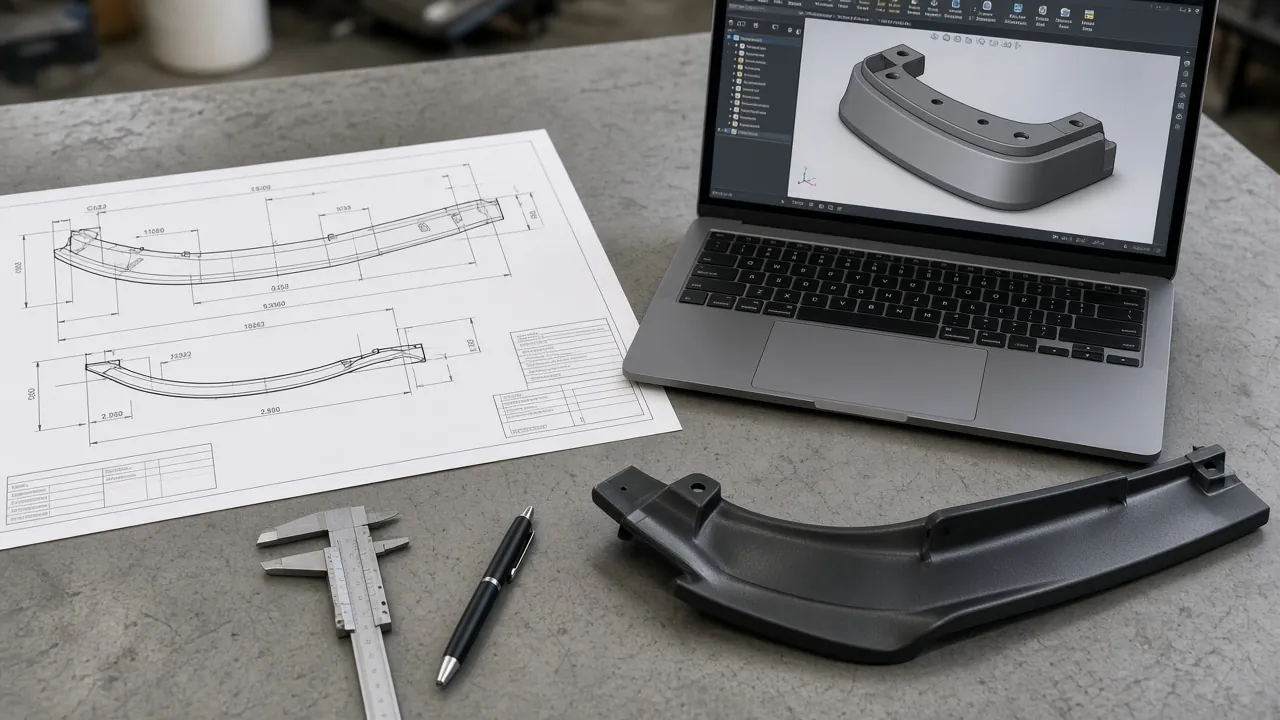
Plano técnico, modelo CAD 3D y muestra de faldón delantero con calibradores
  1. 01

    Cotización y NDA

    Usted envía datos 3D o una muestra. Firmamos un NDA si es necesario y cotizamos el precio del molde y de la pieza.

  2. 02

    Revisión DFM

    Nuestros ingenieros envían un informe DFM y acuerdan con usted el material, el acabado y las características críticas.

  3. 03

    Construcción del molde

    El molde se fabrica en nuestro taller de moldes y se verifica antes de la primera prueba.

  4. 04

    Muestreo T1

    Las primeras piezas de prueba se moldean, se miden y se envían para su revisión y prueba de ajuste.

  5. 05

    Aprobación y FAI

    Tras cualquier cambio, las muestras finales se aprueban con FAI, datos CMM y PPAP si se requiere.

  6. 06

    Producción

    Los parámetros de proceso se bloquean y las piezas se producen con controles en proceso, acabado y empaquetado.

18 — Servicio

Qué enviar para una cotización de moldeo por inyección

Una solicitud completa obtiene una cotización más rápida y precisa. Si no tiene todo, envíe lo que tenga y le diremos qué falta.

  • Archivos CAD 3D (STEP o IGES) y planos 2D con tolerancias
  • Una pieza de muestra, si no hay CAD; podemos escanearla en 3D
  • Requisitos de material, color y acabado
  • Cantidad anual y tamaño de pedido esperado
  • Mercado objetivo y cualquier norma de ensayo
  • Necesidades de embalaje y etiquetado

Cantidad de pedido: ofrecemos MOQ bajo en artículos seleccionados. La cantidad exacta depende de la pieza, el material y el acabado y se confirma en su cotización.

¿Tiene listos sus archivos de moldeo por inyección?Envíelos con la cantidad objetivo y cotizaremos el utillaje y las piezas de moldeo por inyección de plástico.

19 — Servicio

Qué determina el costo del moldeo por inyección

Los compradores a menudo preguntan por qué dos piezas de aspecto similar tienen precios diferentes. Estos son los principales factores de coste, por orden de impacto.

Factor de costoPor qué es importante
Tamaño y complejidad del moldeLos deslizamientos, elevadores y bloques de acero grandes añaden tiempo de mecanizado
Número de cavidadesMás cavidades cuestan más por adelantado pero reducen el precio de la pieza
Tamaño de pieza y tonelajeLas máquinas más grandes cuestan más por hora
Tiempo de cicloLas paredes gruesas se enfrían lentamente, lo que reduce la producción por hora
MaterialLas resinas de ingeniería como PC/ABS cuestan más que el PP
AcabadoLa pintura o el cromado añaden pasos de proceso e inspección
CantidadLos costes de preparación e inspección se reparten entre más piezas

Puede reducir el coste manteniendo paredes uniformes, evitando contrasalidas cuando sea posible y eligiendo acabados moldeados para piezas ocultas o texturizadas. Señalamos estos ahorros en el informe DFM.

20 — Servicio

Cómo elegir un fabricante de moldeo por inyección en China

Muchos compradores buscan una empresa de moldeo por inyección en China por el costo y la profundidad de la cadena de suministro. El precio es solo parte de la decisión. Estas son las preguntas que vale la pena hacer a cualquier proveedor, incluidos nosotros.

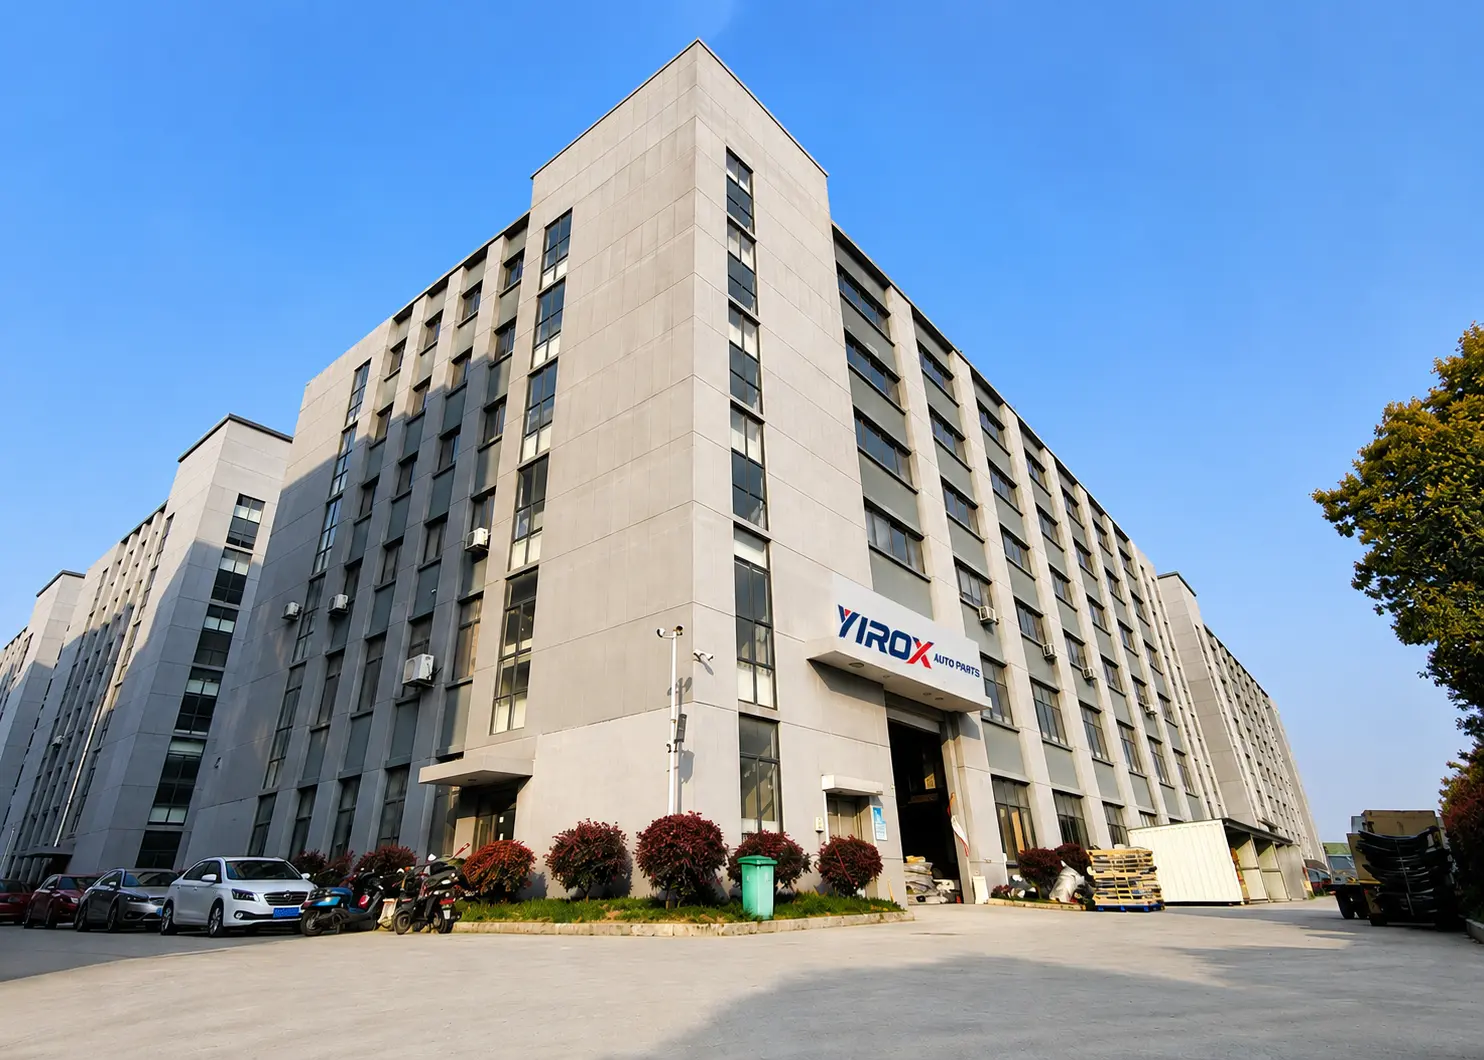
Sede central y edificio de fábrica de Yirox en Wuxi, China
  • ¿La fábrica es propietaria de sus máquinas de moldeo o subcontrata el moldeo?
  • ¿Hay un taller de moldes interno para reparaciones y cambios?
  • ¿Qué rango de tonelaje está disponible para su pieza más grande?
  • ¿La pintura o el cromado se realizan internamente o por otra empresa?
  • ¿Qué certificaciones tiene el sistema de calidad?
  • ¿Puede la fábrica suministrar FAI, informes CMM y documentos PPAP?
  • ¿Firmarán un NDA y acordarán por escrito la propiedad del molde?

En Yirox la respuesta a las cinco primeras es interna: el moldeo, el taller de moldes, la pintura y el cromado se realizan en nuestra propia fábrica en Wuxi. Nuestro sistema de calidad está certificado según ISO 9001 e IATF 16949, y suministramos FAI, datos CMM y PPAP hasta el Nivel 3.

Los procesos que no realizamos nosotros mismos, como la chapa metálica y la fundición a presión de aluminio, son gestionados por fábricas asociadas que nosotros administramos.

21 — Capacidad

Nuestras máquinas de moldeo por inyección

Operamos 42 máquinas de moldeo por inyección con fuerza de cierre de 90 a 2.500 toneladas. Cada grupo de tonelaje se adapta al tamaño de las piezas que moldea.

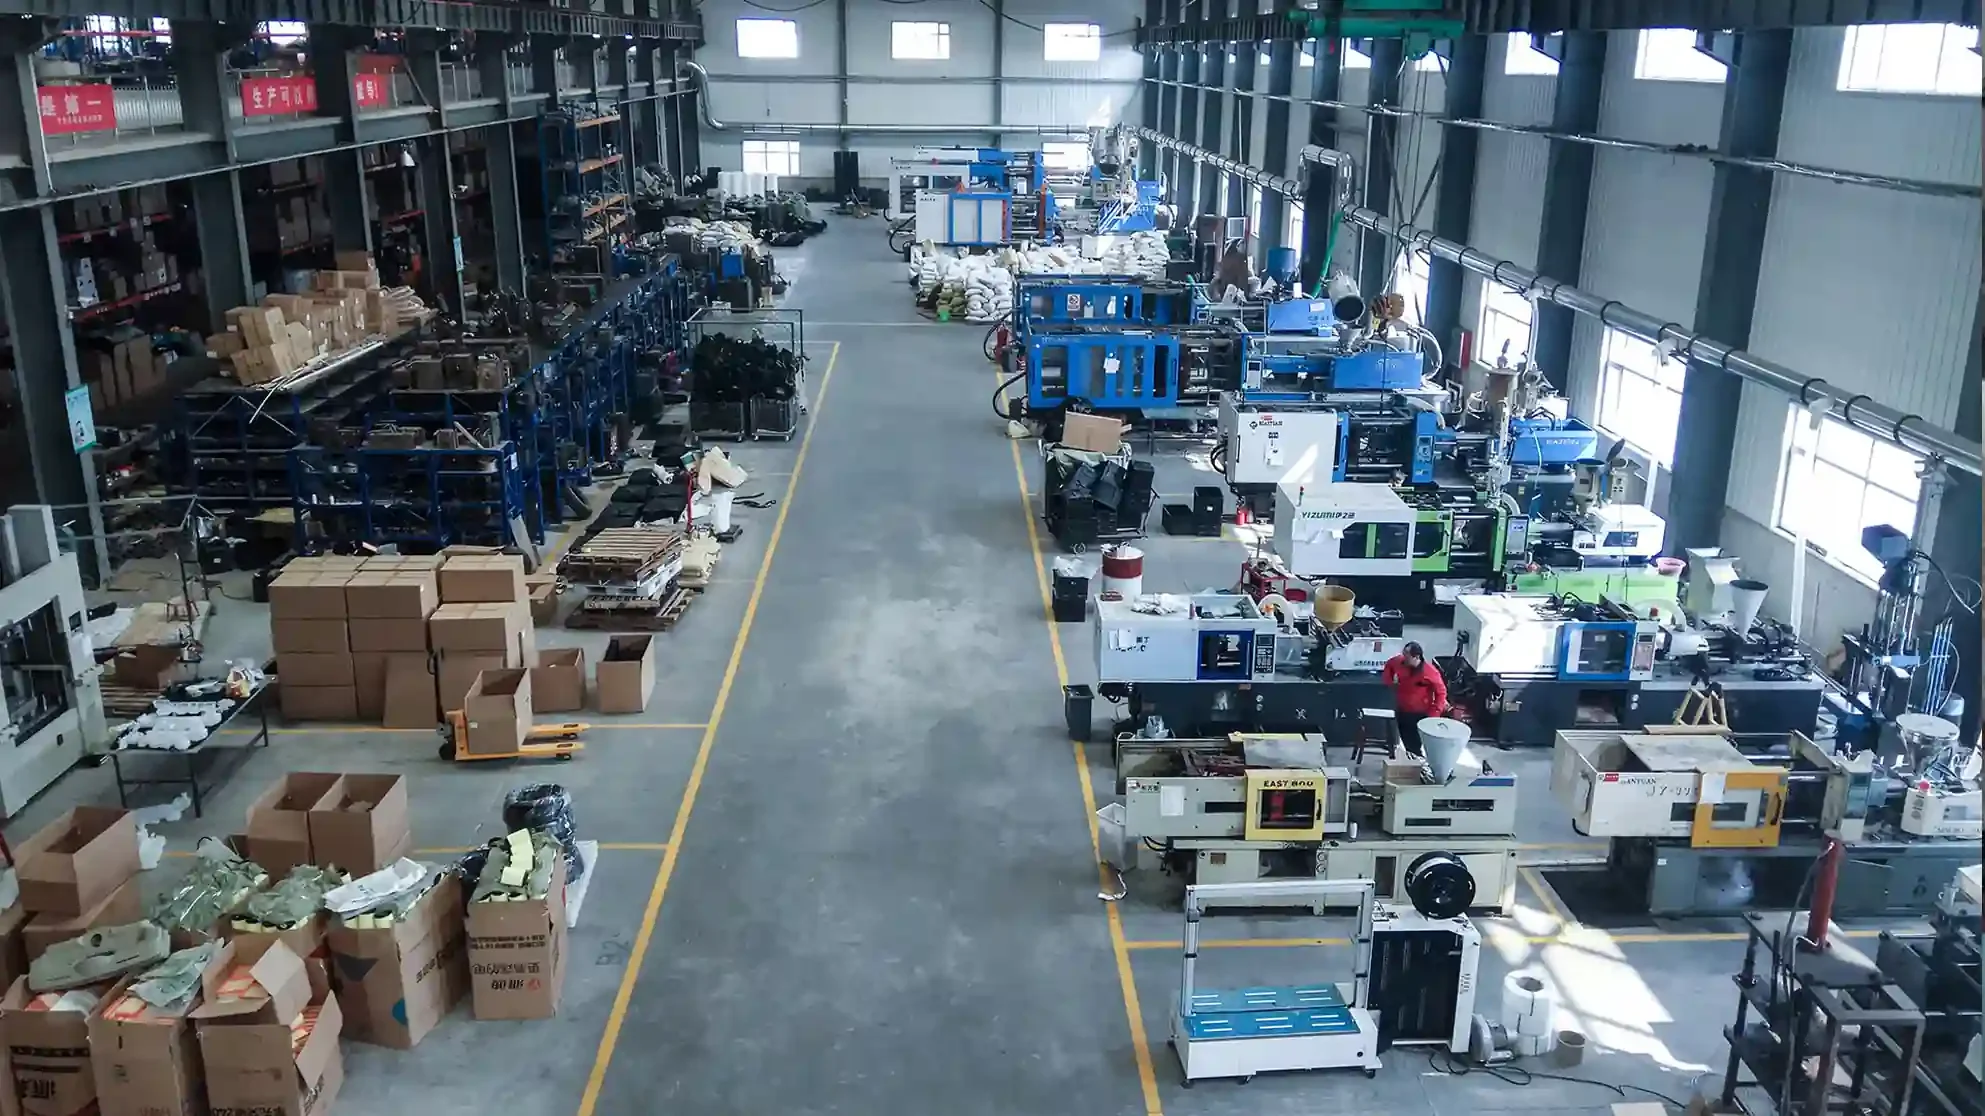
Vista cenital de la nave de moldeo por inyección Yirox con máquinas de moldeo y almacenamiento de piezas
Fuerza de cierreMaquinariaPiezas típicas
90–250 t12Clips, soportes, tiras de acabado pequeñas
250–450 t11Rejillas, carcasas de espejos, cubiertas de manijas de puertas
450–800 t10Guardafangos ensanchados, faldones laterales, cuerpos de alerones
800–1.300 t5Labios frontales, paneles de acabado grandes
1,300–2,500 t (dos platinas)4Acabado de parachoques, alerones traseros grandes
22 — Capacidad

Moldeo de dos disparos, automatización y equipos auxiliares

Las piezas consistentes provienen de más que la máquina de moldeo. Los robots, el control de temperatura y la resina seca reducen la variación.

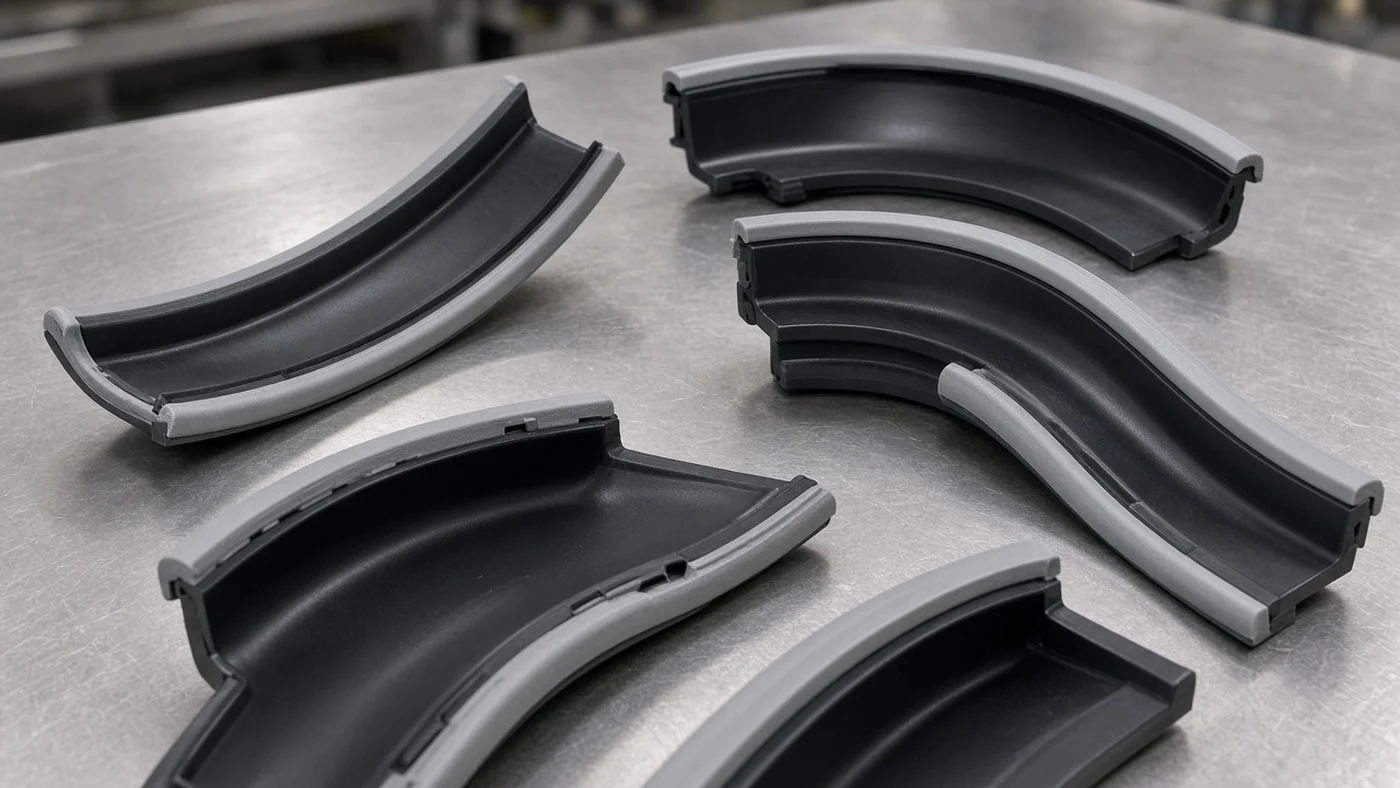
Piezas moldeadas de dos componentes con un cuerpo rígido negro y un borde de TPE gris suave
EquipamientoCantidad y detalles
Máquinas de doble inyección280 t de mesa giratoria, 380 t de mesa giratoria, 530 t de núcleo giratorio
Combinaciones de materiales 2KPC+PMMA, ABS+TPE, PC/ABS+TPU
Robots de extracciónEn las 42 máquinas: 30 de tres ejes, 12 de cinco ejes
Monitoreo en el molde6 máquinas
Controladores de temperatura del molde46
Unidades centrales de enfriamiento8
Secadores desecantes30
TurnosDos turnos, 16 horas por día
Producción mensualAproximadamente 1,5 millones de piezas, 520 t de resina

Los robots retiran cada pieza de la misma manera, al mismo tiempo en el ciclo, lo que mantiene el enfriamiento y la manipulación consistentes. El monitoreo en el molde en máquinas seleccionadas vigila cada ciclo para detectar a tiempo un ciclo defectuoso.

23 — Capacidad

Taller de moldes y apoyo de mecanizado

Nuestro taller de moldes está en la misma fábrica que el moldeo, por lo que los cambios de herramientas y las reparaciones son rápidos. Construye de 6 a 8 moldes por mes, maneja moldes de hasta 25 t y utiliza acero P20 y H13, con una vida útil del molde de 300.000 a 500.000 ciclos según el acero y la pieza.

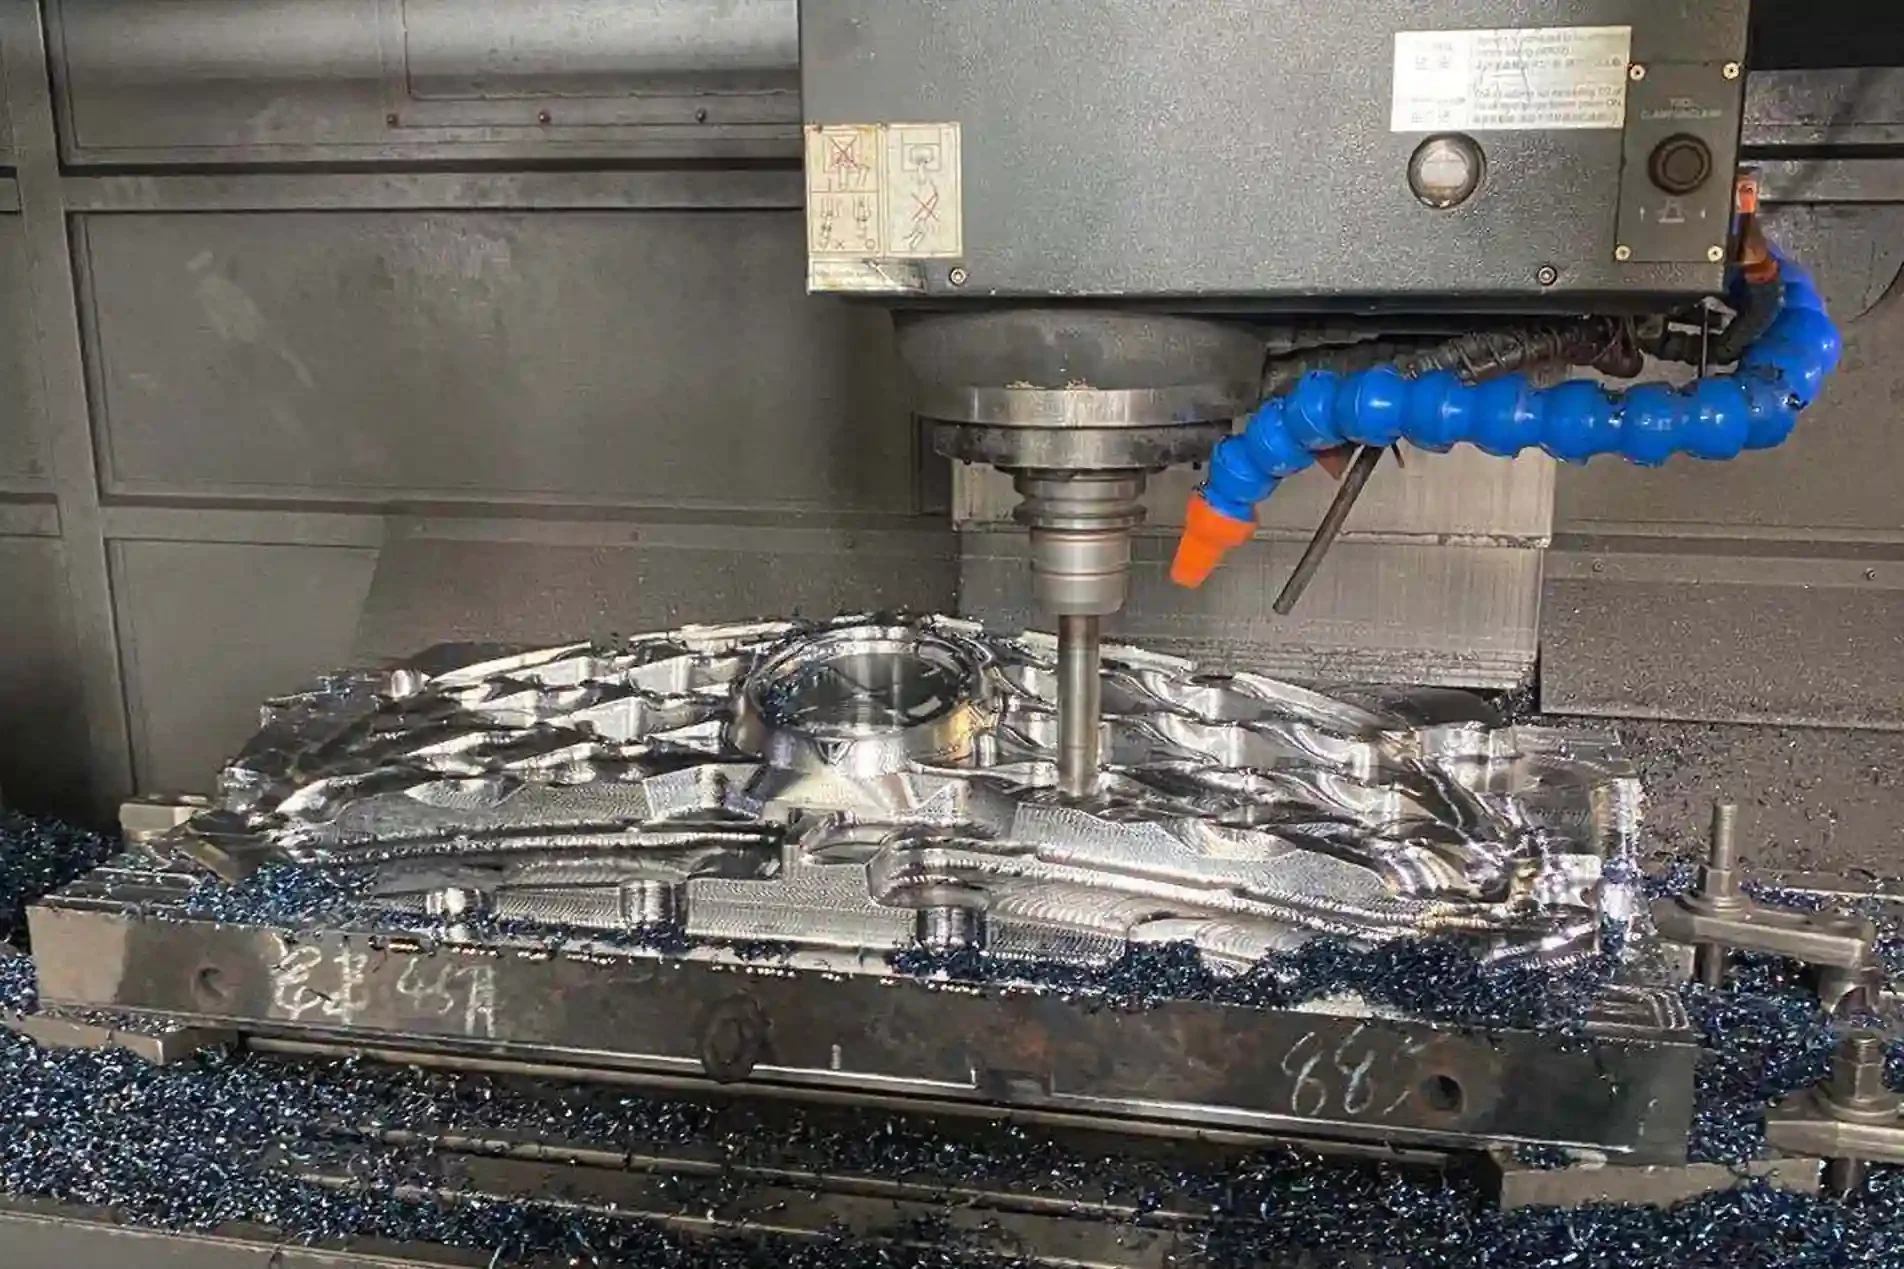
El taller de moldes cuenta con el apoyo de cuatro centros de mecanizado de 3 ejes (800×500×500 mm, ±0,01 mm), dos tornos CNC, dos máquinas de fresado por grabado, dos máquinas de electroerosión por hilo, dos máquinas de electroerosión y dos rectificadoras de superficie. Nuestro taller de utillaje construye dispositivos de verificación con MSA %GRR de 10% o menos. Ver utillaje y muestreo para saber cómo se desarrollan y aprueban los moldes.

Centro de mecanizado CNC fresando una cavidad de molde de inyección de acero
24 — Capacidad

Control de calidad para piezas moldeadas

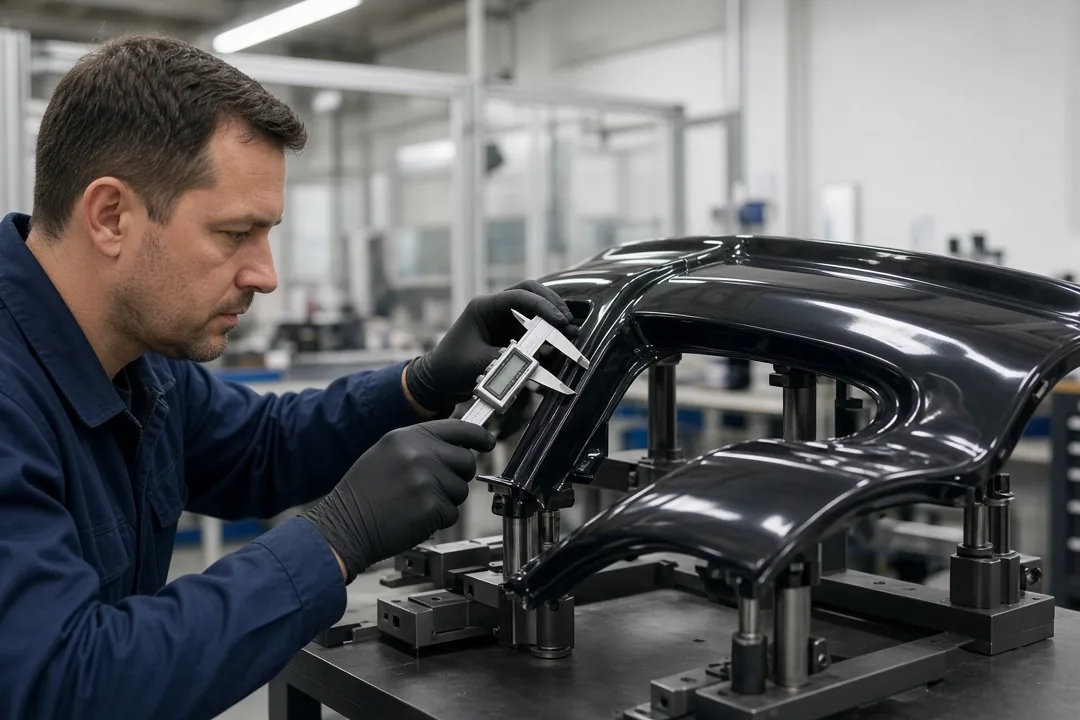
Cada programa de moldeo tiene un plan de inspección acordado con usted. Las primeras piezas se miden en nuestras CMM, las piezas de producción se verifican en dispositivos de verificación y la apariencia se compara con una muestra aprobada.

Inspector midiendo una pieza exterior en negro brillante sobre un fixture de verificación
  • Inspección de primera pieza (FAI) en las primeras muestras aprobadas
  • Medición CMM de características críticas
  • Dispositivos de verificación para el ajuste durante la producción
  • Verificaciones del peso de las piezas contra el límite de ±1 g
  • Verificaciones de apariencia para hundimientos, rebabas, líneas de unión y brillo
  • PPAP hasta Nivel 3 cuando se requiera

Nuestro sistema de calidad está certificado según ISO 9001 e IATF 16949. Consulte nuestras certificaciones..

FAIInspección de primera pieza
CMMRegistros de máquina de medición por coordenadas
PPAPHasta el nivel 3
Acuerdo de confidencialidadFirmado antes de la revisión del plano
25 — Capacidad

Por qué los compradores eligen Yirox para moldeo por inyección

Rango de tonelaje

De 90 a 2.500 t cubre desde clips pequeños hasta molduras de parachoques en una sola fábrica.

Acabado bajo un mismo techo

La pintura y el cromado se realizan internamente.

Herramental propio

Los cambios de molde son gestionados por nuestro propio taller de moldes.

Calidad documentada

IATF 16949, FAI, CMM y PPAP hasta Nivel 3.

Directo de fábrica desde Wuxi

Fábrica de aproximadamente 20.000 m² y fábricas asociadas para otros procesos.

Experiencia en exportación

Embalaje y documentos para compradores en el extranjero.

Lo que dicen los compradores sobre nuestro moldeo por inyección

Compradores sobre los problemas que señalamos antes del utillaje y cómo resistió la producción.

“Empezamos con un molde de alerón para probarlos. Señalaron la posición de una línea de soldadura en nuestro plano antes de cotizar, algo que nuestro proveedor anterior había pasado por alto. Tres contenedores después, siguen cotizando el mismo plazo de entrega que realmente cumplen. No fue la cotización más barata que recibimos — la única que dejamos de revisar.”
Gerente de comprasDel primer pedido a los pedidos repetidos
“Habíamos pasado por un proyecto de molde frustrante con otro proveedor, así que esta vez fuimos cautelosos. Tener los registros de inspección de muestras y las dimensiones disponibles marcó una verdadera diferencia. Pudimos revisar las piezas reales en lugar de confiar en promesas.”
Gerente de Compras TécnicasAprobación de Utillaje y Muestras

Nombres y empresas omitidos a solicitud del cliente.

27 — Preguntas frecuentes

Preguntas frecuentes

¿Cuánto cuesta mandar a hacer algo moldeado por inyección?

El costo tiene dos partes: el molde y el precio por pieza. El costo del molde depende del tamaño de la pieza, la complejidad, el número de cavidades y el acero. El precio de la pieza depende del material, el tiempo de ciclo, el acabado y la cantidad. Envíenos su CAD o una muestra y le cotizaremos ambos.

¿Cuál es la diferencia entre el moldeo por inyección personalizado y las piezas estándar?

El moldeo por inyección personalizado fabrica una pieza según su propio diseño, utilizando un molde construido para esa pieza. Las piezas estándar provienen de moldes existentes. La mayor parte de nuestro trabajo es el moldeo personalizado de piezas exteriores.

¿Qué tonelaje necesito para mi pieza?

El tonelaje depende principalmente del área proyectada de la pieza y del material. Los clips pequeños se producen en máquinas de 90–250 t, mientras que los embellecedores de parachoques y los alerones traseros grandes necesitan máquinas de dos platos de 1.300–2.500 t. Elegimos la máquina durante el DFM.

¿Puedes hacer moldeo por inyección de dos componentes?

Sí. Tenemos tres máquinas de dos inyecciones (280 t, 380 t y 530 t) y combinaciones de moldes como PC+PMMA, ABS+TPE y PC/ABS+TPU.

¿Qué tolerancias puede mantener en piezas moldeadas?

Nuestro estándar es de ±1,0 mm, con ±0,5 mm en características críticas y ±0,1 mm en costuras. El peso de la pieza se mantiene en ±1 g.

¿De quién es el molde?

La propiedad del molde se acuerda en la cotización y el contrato de cada proyecto. Consulte nuestra página de utillaje y muestreo para más detalles.

¿Cuál es su cantidad mínima de pedido?

Ofrecemos un MOQ bajo en artículos seleccionados. La cantidad para su pieza se confirma en su cotización.

¿Qué es DFM en el moldeo por inyección?

DFM significa diseño para fabricación. Es una revisión del diseño de tu pieza antes de construir el molde, verificando el grosor de pared, el ángulo de desmoldeo, las nervaduras, las entradas, las líneas de partición y la textura para que la pieza se moldee limpiamente y encaje. Todo molde Yirox comienza con un informe de DFM.

¿Puedes moldear por inyección piezas de PC y PC/ABS?

Sí. Moldeamos PC y PC/ABS, así como ABS, PP, PP modificado, TPO y ASA. El PC/ABS no es apto para cromado; las piezas cromadas utilizan ABS de grado para galvanoplastia.

¿Firmas un NDA?

Sí. Podemos firmar un NDA antes de que compartas planos o muestras.

Obtén una cotización de moldeo por inyección

Envía tus archivos CAD, planos o una pieza de muestra. Responderemos con una revisión DFM y una cotización del molde y las piezas.

Solicitar una Cotización

Díganos la pieza, el vehículo y la cantidad. Un ingeniero responde por correo electrónico.

Cuéntanos Sobre Tu Proyecto de Abastecimiento