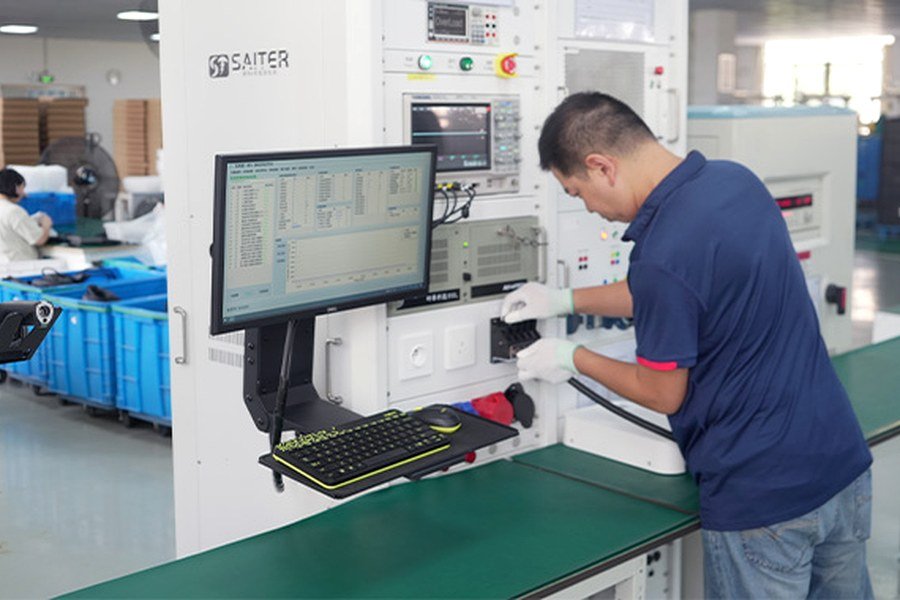
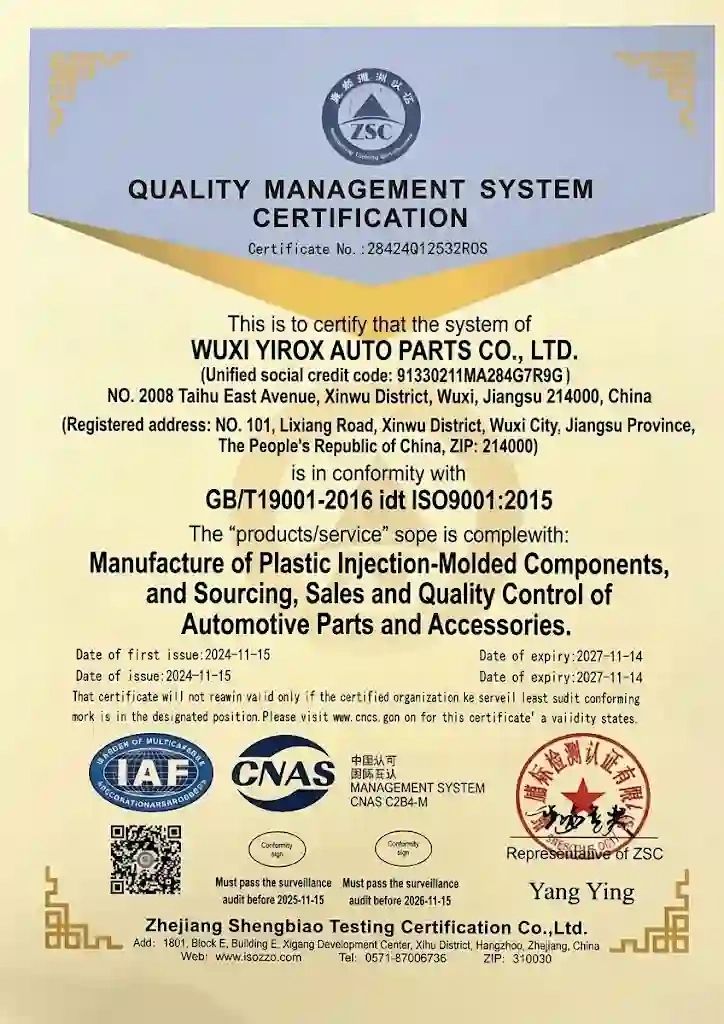
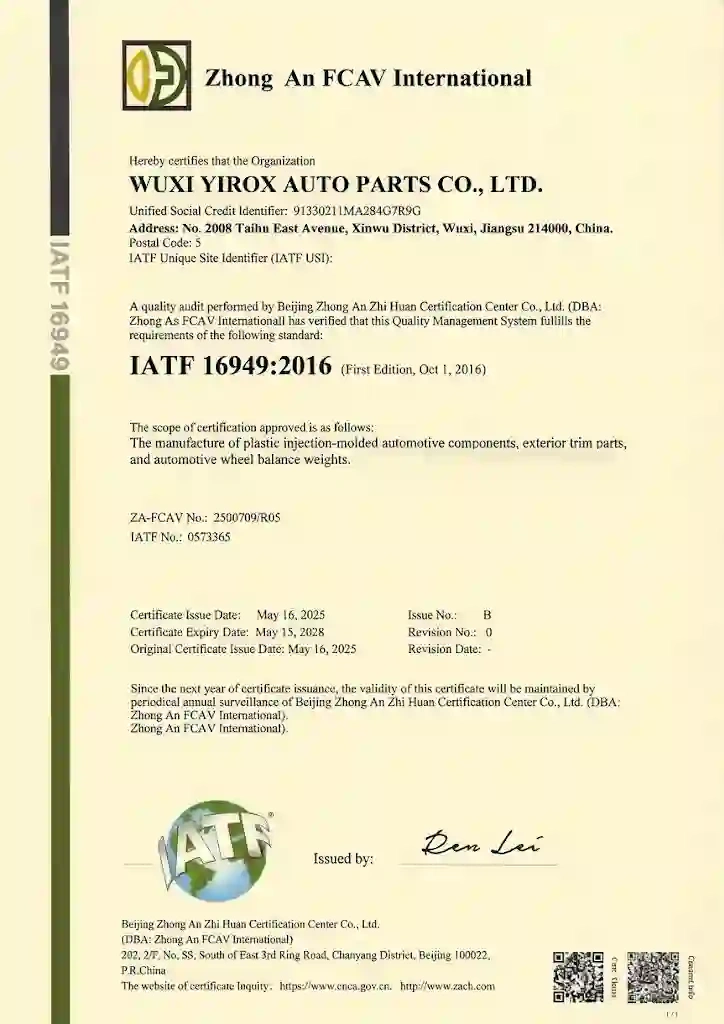
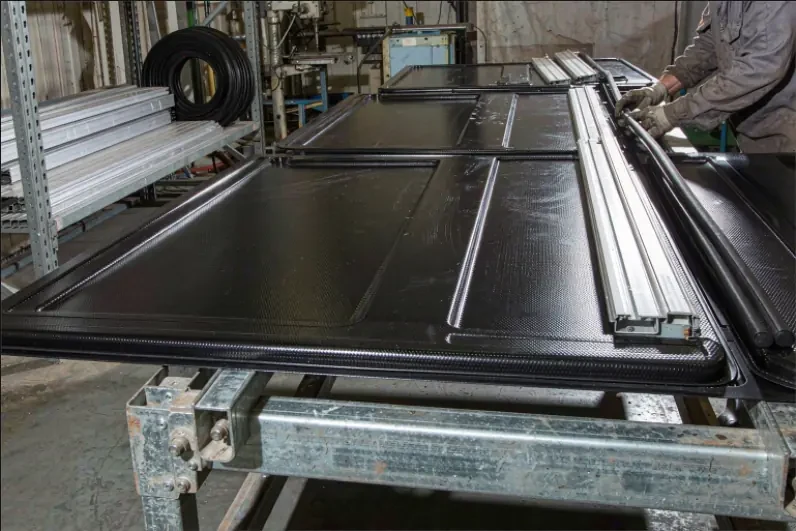
Inspección dimensional y de apariencia para piezas exteriores automotrices: inspección de primera pieza (FAI), medición CMM, verificadores, comprobaciones de color y brillo, y PPAP hasta Nivel 3. Yirox opera dos CMM y un conjunto completo de instrumentos de apariencia internamente, bajo un sistema de calidad certificado ISO 9001 e IATF 16949.
| Artículo | Capacidad de Yirox |
|---|---|
| Sistema de calidad | Certificado ISO 9001 e IATF 16949 |
| CMMs | Hexagon Global S 09.15.08 (900×1500×800 mm) y Serein Croma 06.08.06 (600×800×600 mm) |
| Inspección de primera pieza | FAI según su plano antes de la producción |
| Dispositivos de verificación | Fabricado en nuestro taller de verificadores, MSA %GRR ≤10% |
| Apariencia | Espectrofotómetro, medidor de brillo, medidor de espesor de recubrimiento |
| Otros internos | Máquina de medición por visión 2.5D; cámara de temperatura −40 a 150 °C |
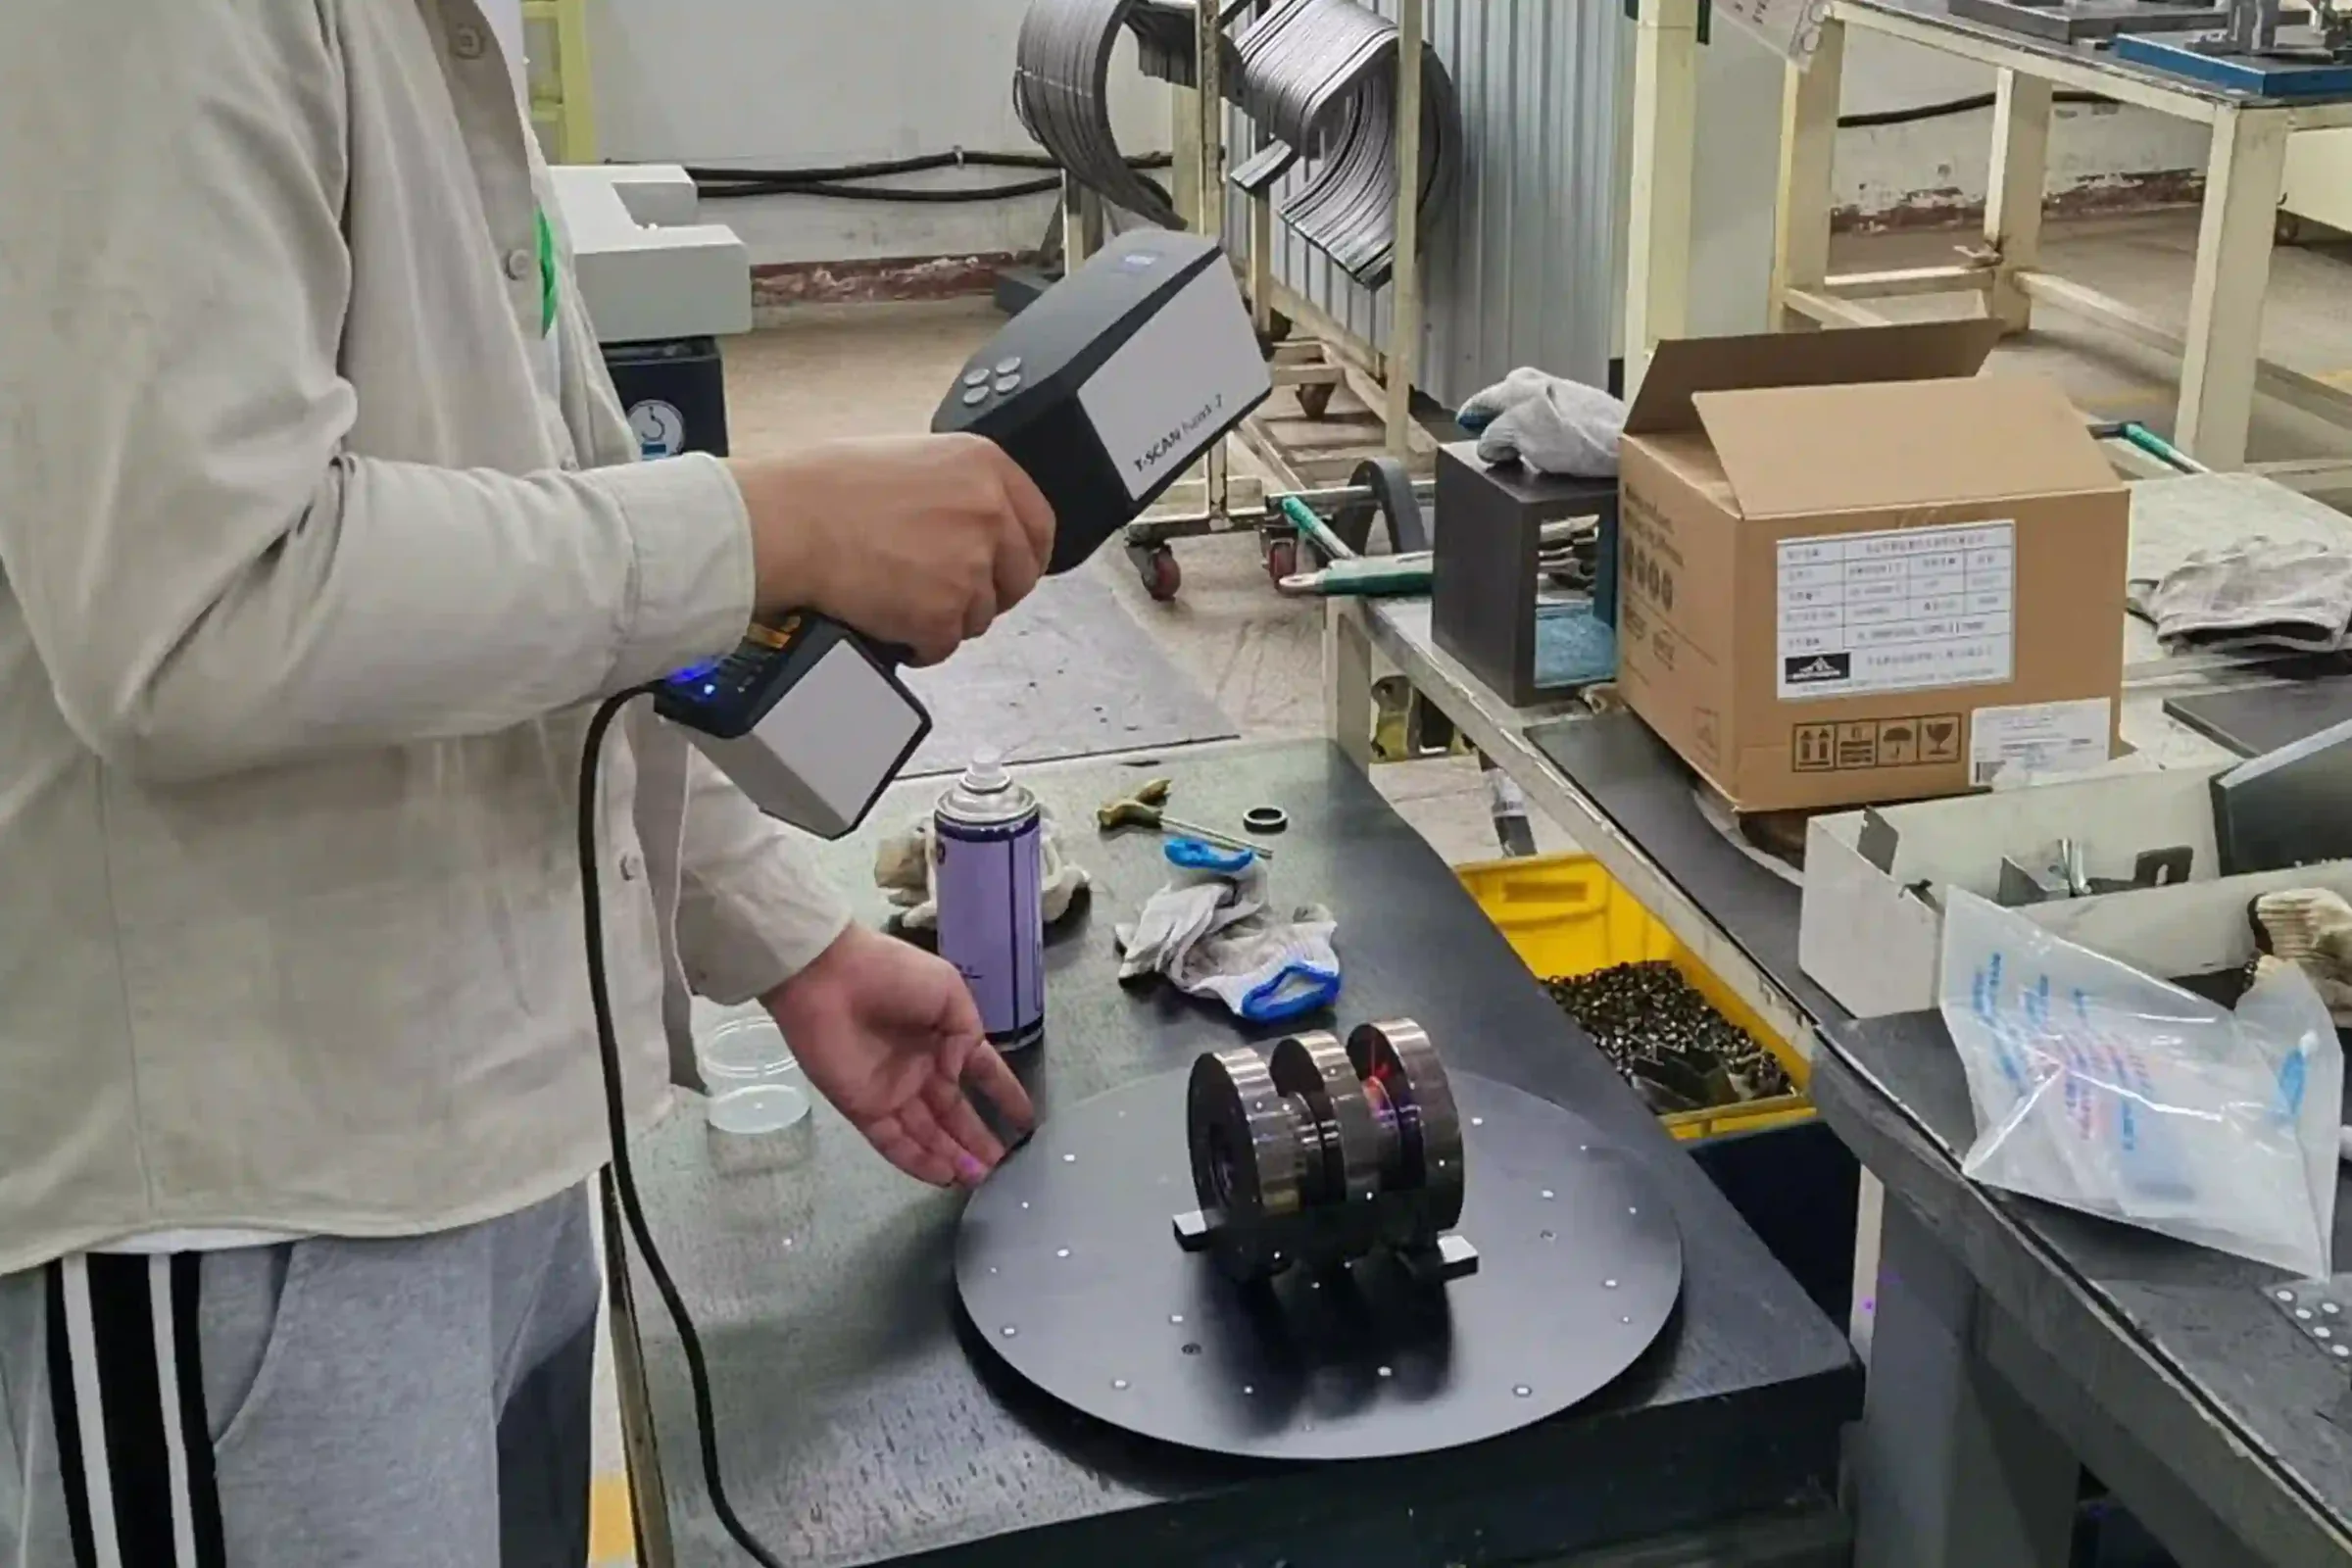
| Escaneado 3D | Mapas de desviación escaneo-a-CAD con un escáner 3D portátil |
| Ensayos subcontratados | SGS y CTI (acreditados por CNAS): adhesión, intemperismo, niebla salina, CASS, humedad |
| Documentos | Informe FAI, informe CMM, PPAP hasta Nivel 3, informes de ensayo de intemperismo |
Las comprobaciones de brillo y color son más importantes en piezas con acabado negro piano y en piezas imprimadas y pintadas. Para conocer la ruta completa desde DFM hasta el suministro repetitivo, consulte nuestra servicios de fabricación de autopartes.
La inspección de primera pieza (FAI) es una verificación completa de las primeras piezas fabricadas con un molde nuevo o un proceso modificado, antes de que comience la producción. Cada característica del plano se mide y se registra, y los resultados se comparan con la especificación. Si todo pasa, el proceso se aprueba para fabricar piezas de producción de la misma manera.
El significado de la inspección de primera pieza es simple: demostrar que el proceso puede fabricar la pieza según el diseño. No es una comprobación por muestreo. Es una verificación única y completa de que el molde, el material y los ajustes del proceso son correctos. Normalmente se necesita una nueva FAI cuando cambia el molde, el material, el proceso o el sitio de producción.
¿Necesita un informe de inspección del primer artículo con sus muestras?Envíe su plano o pieza de referencia y confirmaremos qué dimensiones, puntos CMM y documentos incluimos.
Un informe de inspección de primera pieza (informe FAI) registra los resultados para que tanto el comprador como el proveedor tengan la misma evidencia. El formato exacto depende de su norma, pero un informe FAI típico incluye los elementos a continuación.
Preparamos informes FAI según su formato si dispone de uno. Los informes de muestra no se muestran públicamente porque contienen datos del cliente.
La inspección CMM utiliza una máquina de medición por coordenadas para medir una pieza en tres dimensiones. Una sonda toca o escanea la superficie de la pieza, y la máquina registra la posición X, Y y Z de cada punto. El software compara estos puntos con el modelo CAD o el plano e informa cuánto se aleja cada elemento de lo nominal.
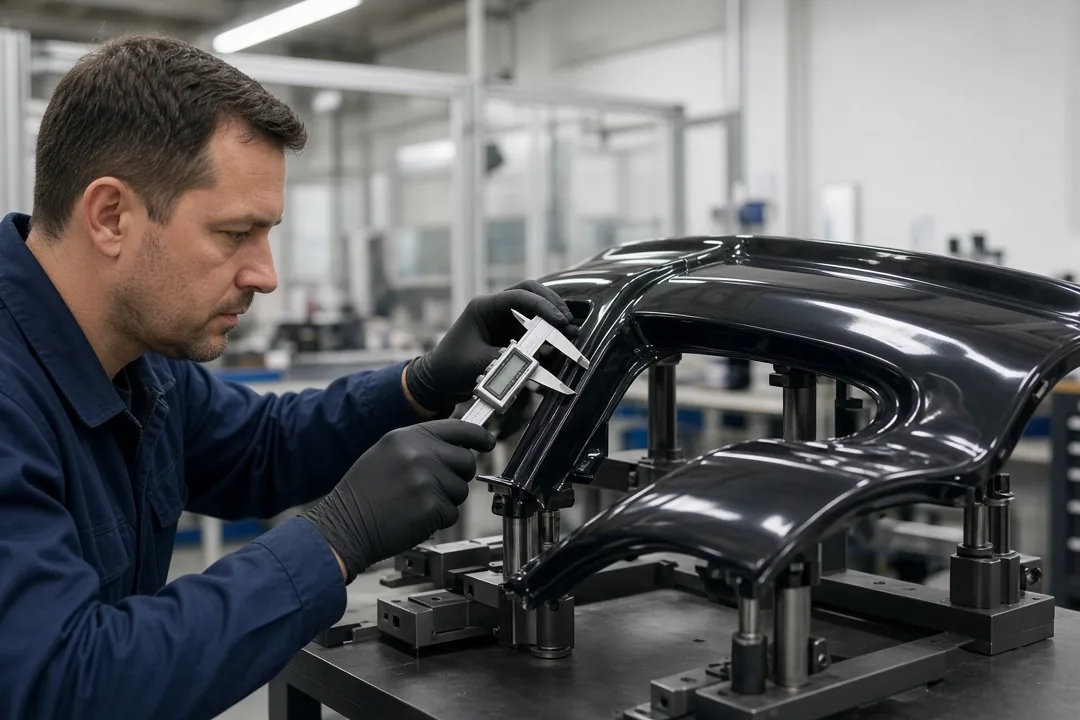
Para piezas exteriores de plástico, la CMM se utiliza para comprobar posiciones de orificios, puntos de clip, bordes de acoplamiento y perfiles. Es más precisa y repetible que las herramientas manuales, y proporciona un registro escrito que puede incluirse en una presentación FAI o PPAP. Un servicio de inspección CMM también ayuda cuando una pieza no ajusta: los datos muestran exactamente dónde difiere la pieza del diseño.
La pieza se sujeta en un verificador que coincide con la forma en que se monta en el vehículo, de modo que las mediciones reflejen el ajuste real.
La CMM se alinea con las características de datum definidas en el plano.
La sonda mide puntos, orificios y superficies. Una sonda de escaneo recoge muchos puntos a lo largo de un perfil.
El software compara los puntos medidos con los valores nominales y las tolerancias.
Un informe CMM enumera cada elemento, su desviación y aprobado o rechazado.
PPAP (Proceso de Aprobación de Pieza de Producción) es el método de la industria automotriz para demostrar que un proveedor comprende los requisitos del cliente y puede cumplirlos de manera consistente. PPAP tiene cinco niveles; el Nivel 3 es el predeterminado más común y requiere una presentación completa del warrant de la pieza, muestras y datos de soporte completos.
Suministramos PPAP hasta el Nivel 3. Los elementos a continuación son típicos de un paquete de Nivel 3; la lista exacta se acuerda con usted.
| Elemento PPAP | Qué muestra |
|---|---|
| Registros de diseño | El plano y CAD utilizados |
| Diagrama de flujo del proceso | Cada paso desde el material hasta el embalaje |
| PFMEA | Riesgos en el proceso y cómo se controlan |
| Plan de control | Qué se verifica, cómo y con qué frecuencia |
| Resultados dimensionales | Resultados medidos para todas las características |
| Resultados de pruebas de material y rendimiento | Certificados de material e informes de pruebas |
| Estudios MSA | Capacidad de calibres y dispositivos |
| Estudios iniciales del proceso | Capacidad de las características clave |
| Informe de aprobación de apariencia | Aprobación de color, brillo y textura |
| Piezas de muestra y muestra maestra | Piezas de referencia física |
| Garantía de envío de pieza | La firma de aprobación resumida |
| Nivel | Qué se envía |
|---|---|
| Nivel 1 | Solo la garantía de envío de pieza |
| Nivel 2 | Garantía con muestras de producto y datos de soporte limitados |
| Nivel 3 | Garantía con muestras de producto y datos de soporte completos |
| Nivel 4 | Garantía y otros requisitos definidos por el cliente |
| Nivel 5 | Garantía con muestras y datos completos revisados en las instalaciones del proveedor |
¿No está seguro de qué nivel PPAP necesita su cliente?Indíquenos el programa y confirmaremos el nivel de envío, desde el Nivel 1 hasta el Nivel 3.
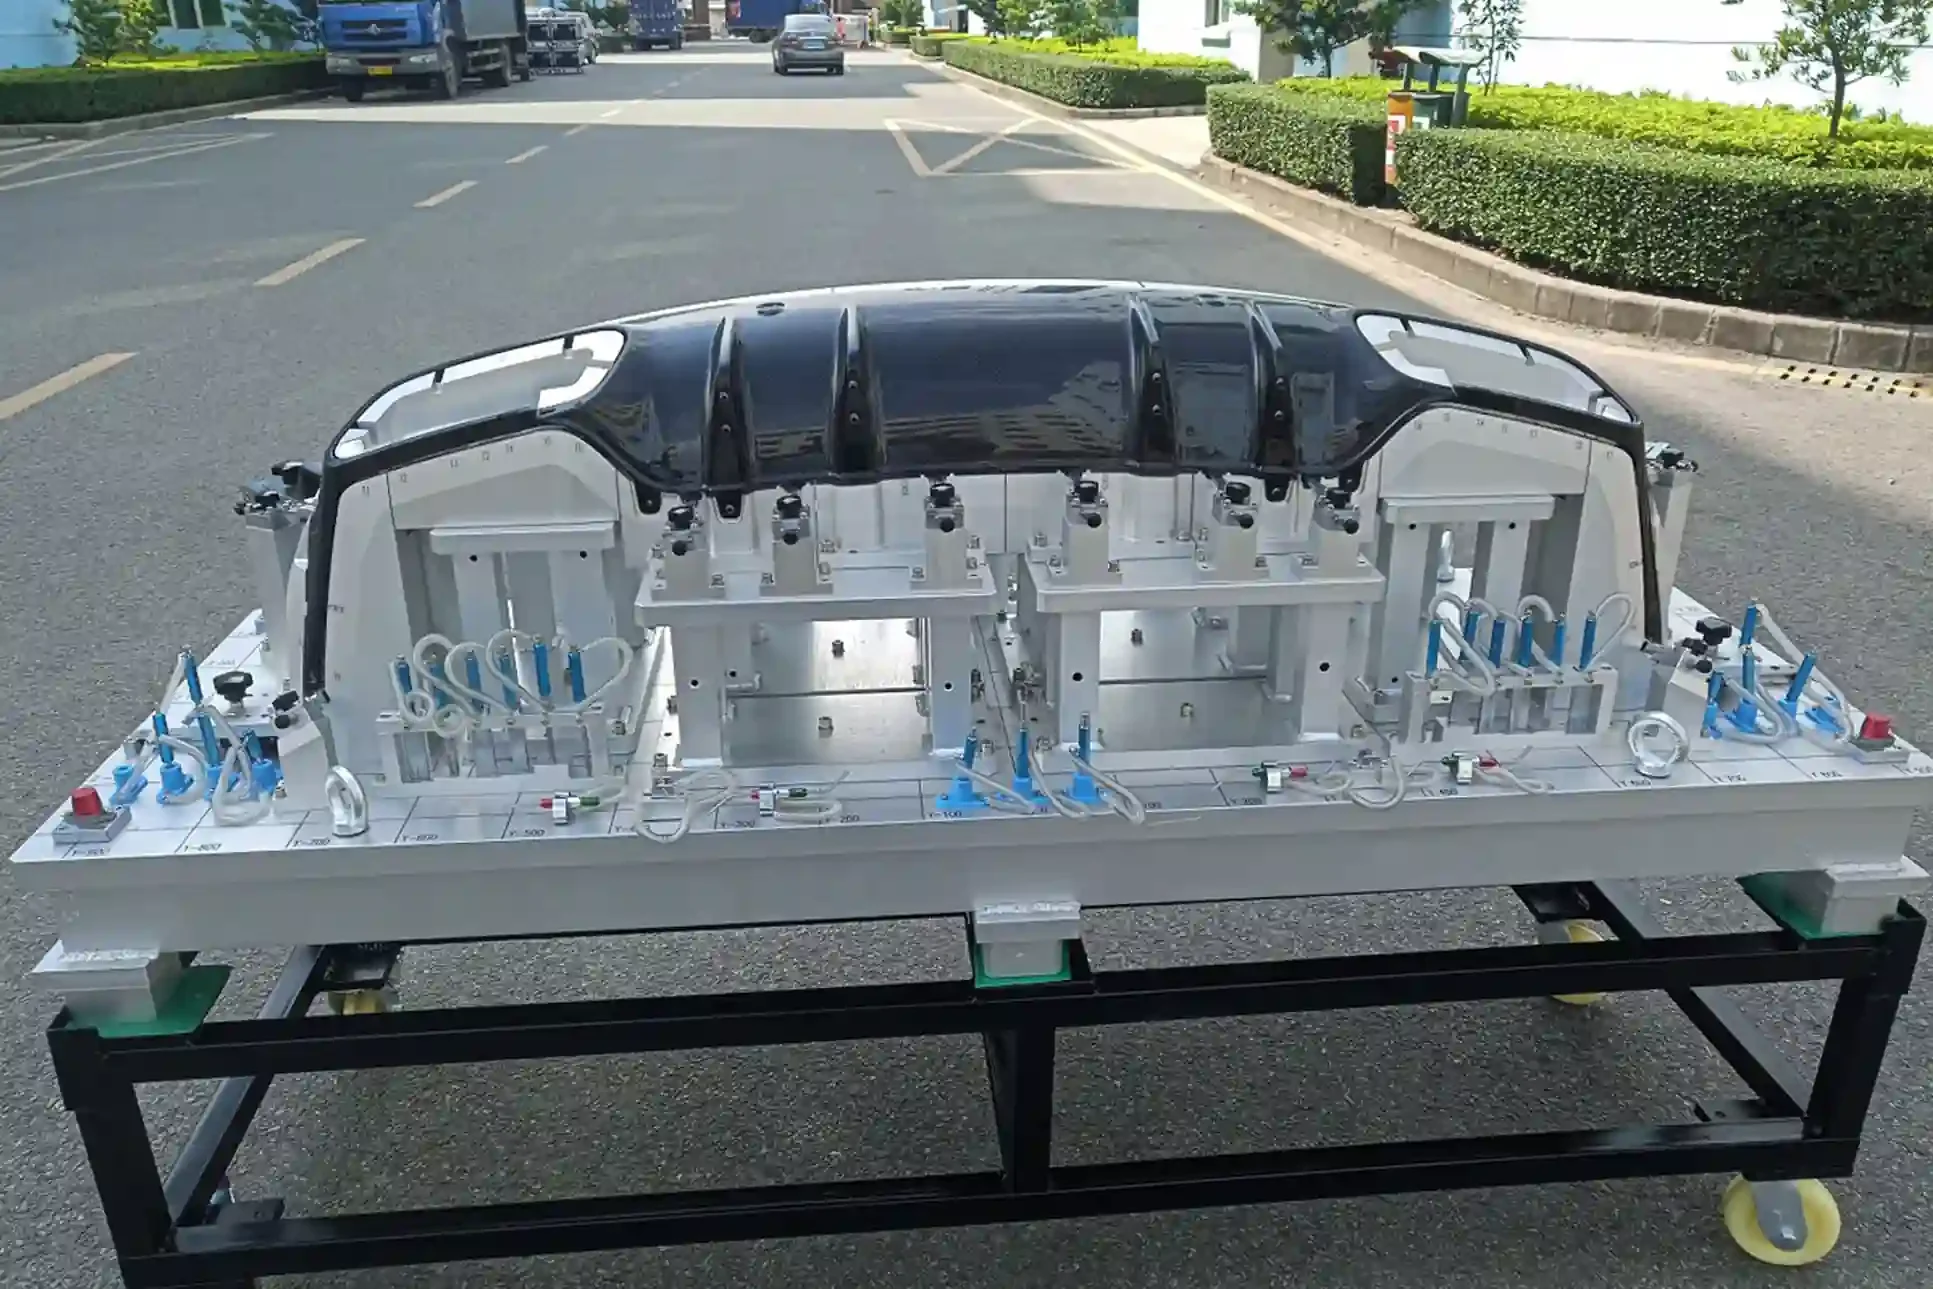
Un dispositivo de verificación sostiene una pieza en la misma posición que en el vehículo y permite al inspector verificar bordes, orificios y holguras rápidamente con calibres y pasadores. Es más rápido que la CMM para verificaciones de producción y se utiliza en piezas largas como faldones laterales, difusores y molduras de parachoques.

Nuestro taller de dispositivos fabrica dispositivos de verificación internamente y los valida con un análisis del sistema de medición (MSA). Nuestro estándar es %GRR de 10% o menos, lo que significa que el dispositivo en sí añade muy poca variación al resultado.
Para las piezas exteriores, las mediciones más importantes a menudo no son dimensiones individuales sino cómo se asienta la pieza en el coche. La holgura es el espacio entre dos piezas; el enrasado es el escalón entre sus superficies. Nuestra tolerancia de unión es de ±0,1 mm.
Los dispositivos de verificación que replican los puntos de montaje del vehículo nos permiten verificar la holgura, el enrasado y el encaje de los clips en cada pieza muestreada, y la CMM o el escaneo 3D explican cualquier pieza que falle.

| Problema | De dónde proviene | Cómo lo detectamos |
|---|---|---|
| Mal ajuste en el vehículo | Deformación, contracción, posición incorrecta de clips | Dispositivos de verificación, CMM, mapa de color por escaneo 3D |
| Holguras y escalones desiguales | Perfil de borde o puntos de montaje fuera de tolerancia | Calibres de fijación, comprobaciones de juntas de ±0,1 mm |
| Discrepancia de color | Lote de pintura, espesor de película, color del sustrato | Espectrofotómetro, límites ΔE*ab |
| Variación de brillo | Proceso de pintura, pulido del molde, curado | Medidor de brillo a 20°, 60°, 85° |
| Desprendimiento de pintura | Pretratamiento deficiente en PP o TPO | Prueba de adhesión por cuadrícula |
| Ampollamiento del cromado | Tensión de moldeo, adhesión del recubrimiento | Pruebas CASS y de ciclo térmico |
| Variación de peso | Piezas incompletas, deriva del proceso | Pesaje contra límite de ±1 g |
| Marcas superficiales | Rehundidos, líneas de soldadura, marcas de flujo | Verificación visual contra muestra patrón |
Una medición solo es útil si el calibre es confiable. El MSA verifica cuánto de la variación en los resultados proviene del sistema de medición en lugar de las piezas. La prueba común es la repetibilidad y reproducibilidad del calibre (%GRR): las mismas piezas se miden varias veces por diferentes inspectores.
Un resultado de 10% o menos se considera generalmente aceptable para calibres de producción, y ese es el estándar con el que trabaja nuestro taller de fijaciones. Los estudios MSA también son uno de los elementos de una presentación PPAP de Nivel 3.
En resumen: las piezas se verifican en el primer artículo, durante la producción y antes del envío, y los resultados se mantienen en registro para trazabilidad.
La inspección no ocurre solo al final. Cada etapa detecta problemas diferentes.

| Etapa | Qué verificamos | Herramientas principales |
|---|---|---|
| Recepción | Grado de resina, color y documentos del proveedor | Certificados de material, verificaciones visuales |
| Primera pieza | Cada característica del plano en las primeras piezas aprobadas | CMM, máquina de medición por visión, fijaciones |
| En proceso | Ajuste, peso y apariencia durante la producción | Fijaciones de verificación, balanzas, muestras patrón |
| Acabado | Color, brillo, espesor de película, adhesión, recubrimiento | Espectrofotómetro, medidor de brillo, medidor de espesor, cuadrícula |
| Final | Apariencia, etiquetas y cantidad antes del embalaje | Verificaciones visuales contra muestra patrón |
| Pre-envío | Embalaje y documentos | Listas de empaque, registros de inspección |
Cada lote de producción está vinculado a su lote de material, molde, máquina y registros de inspección. Cuando surge una pregunta meses después, podemos rastrear de qué lote provinieron las piezas y cuáles fueron los resultados de la inspección. Los registros se conservan como parte de nuestro sistema de calidad IATF 16949.
Características críticas acordadas con usted durante el DFM.
Resultados completos del primer artículo en su formato.
Desviaciones medidas respecto al CAD o al plano.
Registros de color, brillo y espesor de recubrimiento.
Cuando su programa lo requiera.
Intemperismo, niebla salina y adherencia de laboratorios acreditados.
Envíe su plano, requisitos de inspección y el nivel PPAP que necesita.
Acordamos las características críticas, las cantidades de muestra y el formato del informe.
Se miden las primeras piezas aprobadas y se prepara el informe FAI.
Las pruebas subcontratadas se reservan con SGS o CTI cuando es necesario.
Los documentos FAI, CMM y PPAP se envían con las muestras para su aprobación.
FAI y PPAP son estándar para programas OEM y de niveles, pero también ayudan a las marcas de posventa. Un informe FAI claro le protege cuando se lanza un nuevo producto, y proporciona una referencia si el ajuste o el acabado cambian posteriormente. Consulte nuestro Servicio OEM y ODM y utillaje y muestreo, donde FAI forma parte de la aprobación de muestras.

Las piezas exteriores se juzgan primero por su aspecto. Medimos la apariencia con instrumentos en lugar de depender solo del ojo.

Espectrofotómetro X-Rite Ci64, esfera d/8°, SCI y SCE, repetibilidad ΔE ≤0,03. Nuestro estándar para piezas pintadas es ΔE*ab ≤1,0, o ≤0,8 en piezas críticas.
Medidor de brillo BYK micro-TRI-gloss a 20°, 60° y 85°, repetibilidad ±0,2 GU.
Medidor BYK 8500, magnético y de corrientes de eddy, 0–1.500 μm, precisión ±(3% + 1 μm).
Ensayo de cuadrícula cruzada interno, con una adherencia de pintura de grado 0–1 como nuestro estándar.

| Equipamiento | Modelo / tipo | Especificación |
|---|---|---|
| CMM 1 | Hexagon Global S 09.15.08 | 900×1500×800 mm; MPEe ≤1,9 + L/300 μm; sonda de escaneo HP-S-X1 |
| CMM 2 | Serein Croma 06.08.06 | 600×800×600 mm; MPEe ≤2,4 + L/300 μm |
| Máquina de medición por visión | 5D | 400×300 mm |
| Cámara de temperatura | Alta y baja temperatura | −40 a 150 °C |
| Escáner 3D | Shining3D EinScan HX | Precisión 0,04 mm; unión 0,1 mm/m |
| Dispositivos de verificación | Taller de utillaje interno | MSA %GRR ≤10% |
Algunas pruebas requieren cámaras especiales e informes independientes. Las enviamos a SGS y CTI, ambos laboratorios acreditados por CNAS.
| Prueba | Estándar o condición |
|---|---|
| Adhesión de pintura (corte transversal) | ISO 2409 / ASTM D3359 |
| Adhesión por arranque | ASTM D4541 |
| Envejecimiento UV | QUV 500 h / 1.000 h |
| Envejecimiento con xenón | 500 kJ/m² |
| Niebla salina | ASTM B117, 480 h / 720 h |
| CASS (para cromo) | 24 h / 48 h |
| Humedad | ISO 6270-2 |
| Característica | Tolerancia estándar |
|---|---|
| Dimensiones generales | ±1,0 mm |
| Características críticas | ±0,5 mm |
| Uniones y holguras | ±0,1 mm |
| Peso de la pieza | ±1 g, variación unitaria ≤0,3% |
| Color (pintado) | ΔE*ab ≤1,0; crítico ≤0,8 |
| Espesor de cromado | Total ≥32 μm; CASS 48 h sin ampollas |
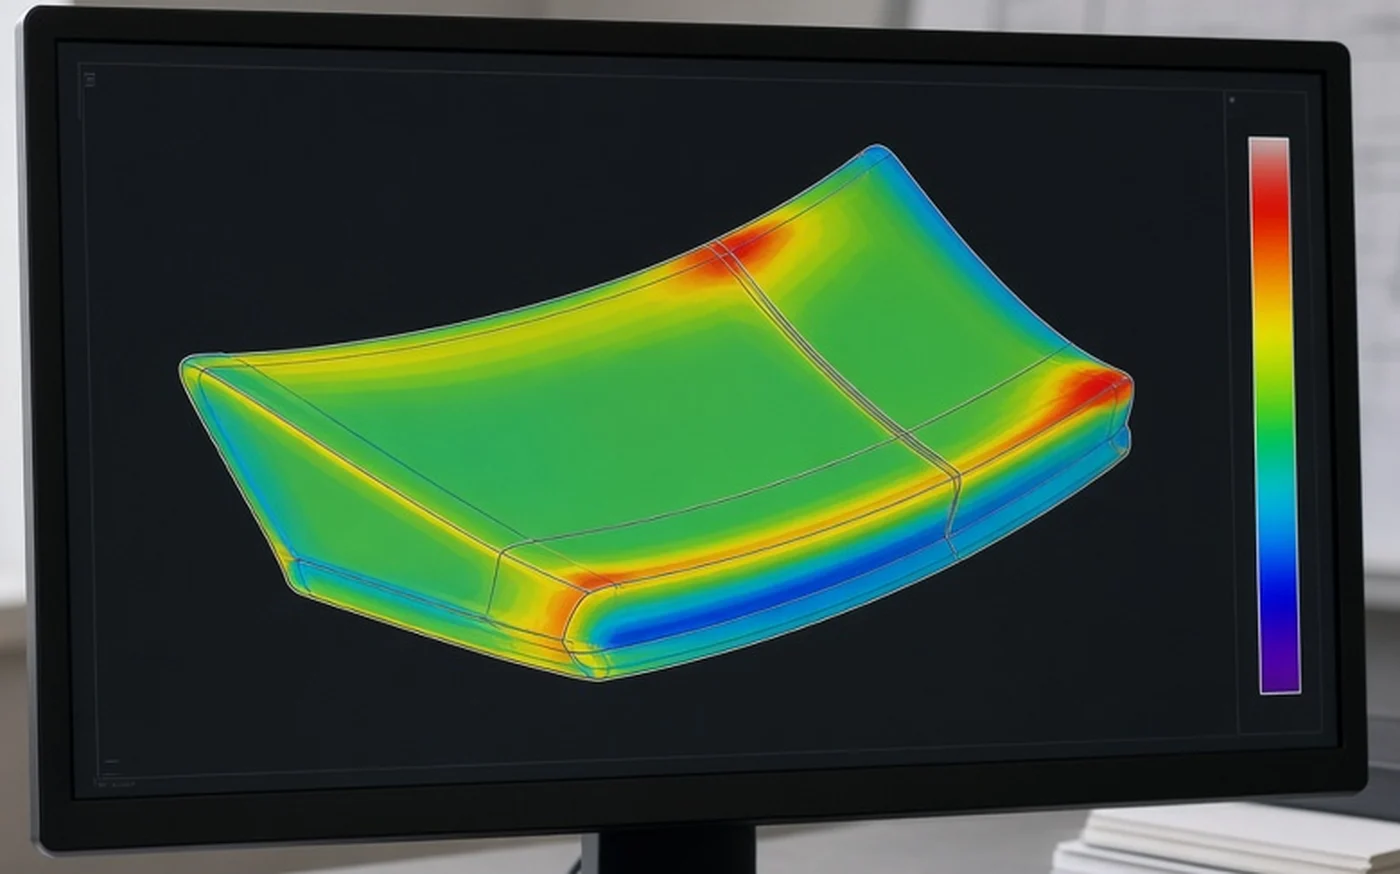
Para superficies curvas complejas, un escaneo 3D muestra la pieza completa en lugar de puntos individuales. El escaneo se alinea con el CAD y un mapa de color de desviación muestra dónde la pieza está dentro o fuera de tolerancia. Suministramos mapas de color a escalas de ±0,5 mm o ±1,0 mm. Ver Escaneo 3D e ingeniería inversa.

Gerentes de calidad y compradores sobre lo que reciben con cada lote, y cómo se gestionan los problemas cuando algo sale mal.
“Las piezas en negro brillante no perdonan. Las pequeñas diferencias se hacen evidentes cuando se instalan una al lado de la otra. Queríamos más que una verificación visual, y los registros de inspección de color le dieron a nuestro equipo de calidad algo objetivo con lo que trabajar.”
“Habíamos pasado por un proyecto de molde frustrante con otro proveedor, así que esta vez fuimos cautelosos. Tener los registros de inspección de muestras y las dimensiones disponibles marcó una verdadera diferencia. Pudimos revisar las piezas reales en lugar de confiar en promesas.”
“La primera muestra necesitó un ajuste en las pestañas de montaje. Documentaron el problema, explicaron la corrección y enviaron mediciones actualizadas con la siguiente muestra. Ese nivel de detalle facilitó que nuestro equipo aprobara el utillaje.”
Nombres y empresas omitidos a solicitud del cliente.
La inspección de primera pieza significa medir completamente las primeras piezas de un proceso nuevo o modificado y comparar cada característica con el plano. Demuestra que el proceso puede fabricar la pieza según el diseño antes de que comience la producción.
Un servicio de inspección CMM mide piezas en una máquina de medición por coordenadas e informa las desviaciones del CAD o del plano. Lo utilizamos para FAI, PPAP y problemas de ajuste.
FAI es la medición completa de las primeras piezas. PPAP es un paquete de aprobación más amplio que incluye resultados dimensionales más flujo de proceso, PFMEA, plan de control, MSA, datos de materiales y muestras. Los resultados de FAI generalmente son parte de un PPAP.
Suministramos PPAP hasta el Nivel 3.
Nuestro Hexagon Global S tiene MPEe ≤1.9 + L/300 μm y nuestro Serein Croma tiene MPEe ≤2.4 + L/300 μm.
La inspección dimensional verifica que el tamaño, la forma y las posiciones de las características de una pieza coincidan con el plano. Utilizamos CMM, una máquina de medición por visión 2.5D, fixtures de verificación y escaneo 3D.
Por lo general, cuando se utiliza un molde nuevo, el molde se cambia o se repara de manera que afecta a la pieza, el material cambia, o la producción se traslada a un proceso o sitio diferente.
La apariencia se verifica en cada pieza. Las comprobaciones dimensionales siguen el plan de control acordado con usted, utilizando dispositivos de verificación y CMM a las frecuencias definidas.
No publicamos informes de muestra porque contienen datos de clientes. El formato del informe se acuerda con usted al inicio de un programa.
La adhesión a ISO 2409 / ASTM D3359, el pull-off a ASTM D4541, la intemperización QUV y xenón, la niebla salina a ASTM B117, CASS y la humedad a ISO 6270-2 son realizados por SGS y CTI.
Dependiendo del programa: un informe FAI, un informe CMM, lecturas de color y brillo, y documentos PPAP hasta el Nivel 3. Los informes de pruebas de laboratorios externos acreditados están disponibles cuando se requieran.
Los pedidos repetidos se inspeccionan contra la muestra y el plano aprobados, el color pintado se mantiene a ΔE*ab ≤1.0, y cada caja lleva un código de lote.
Envíe su plano y requisitos de inspección. Confirmaremos el plan, los informes y el nivel de PPAP.