42Máquinas
90–2.500 tForça de fechamento
3Máquinas de dupla injeção
~1,5 MPeças por mês
±0,5 mmCaracterísticas críticas
01 — Capacidade

Moldagem por Injeção em Resumo

ItemCapacidade da Yirox
Máquinas42 máquinas de moldagem por injeção, força de fechamento 90–2.500 t (as maiores são de duas placas)
Moldagem de dupla injeção (2K)3 máquinas: 280 t e 380 t com mesa rotativa, 530 t com núcleo rotativo
AutomaçãoRobôs de retirada em todas as 42 máquinas (30 de três eixos, 12 de cinco eixos); 6 com monitoramento no molde
Capacidade mensalCerca de 1,5 milhão de peças e 520 t de resina, dois turnos de 16 horas
MateriaisABS, PP, PP modificado, TPO, ASA, PC, PC/ABS; combinações 2K PC+PMMA, ABS+TPE, PC/ABS+TPU
Precisão±1,0 mm geral, ±0,5 mm em recursos críticos, emendas ±0,1 mm, peso da peça ±1 g
Oficina de moldesInterno, 6–8 moldes por mês, moldes de até 25 t, aço P20/H13
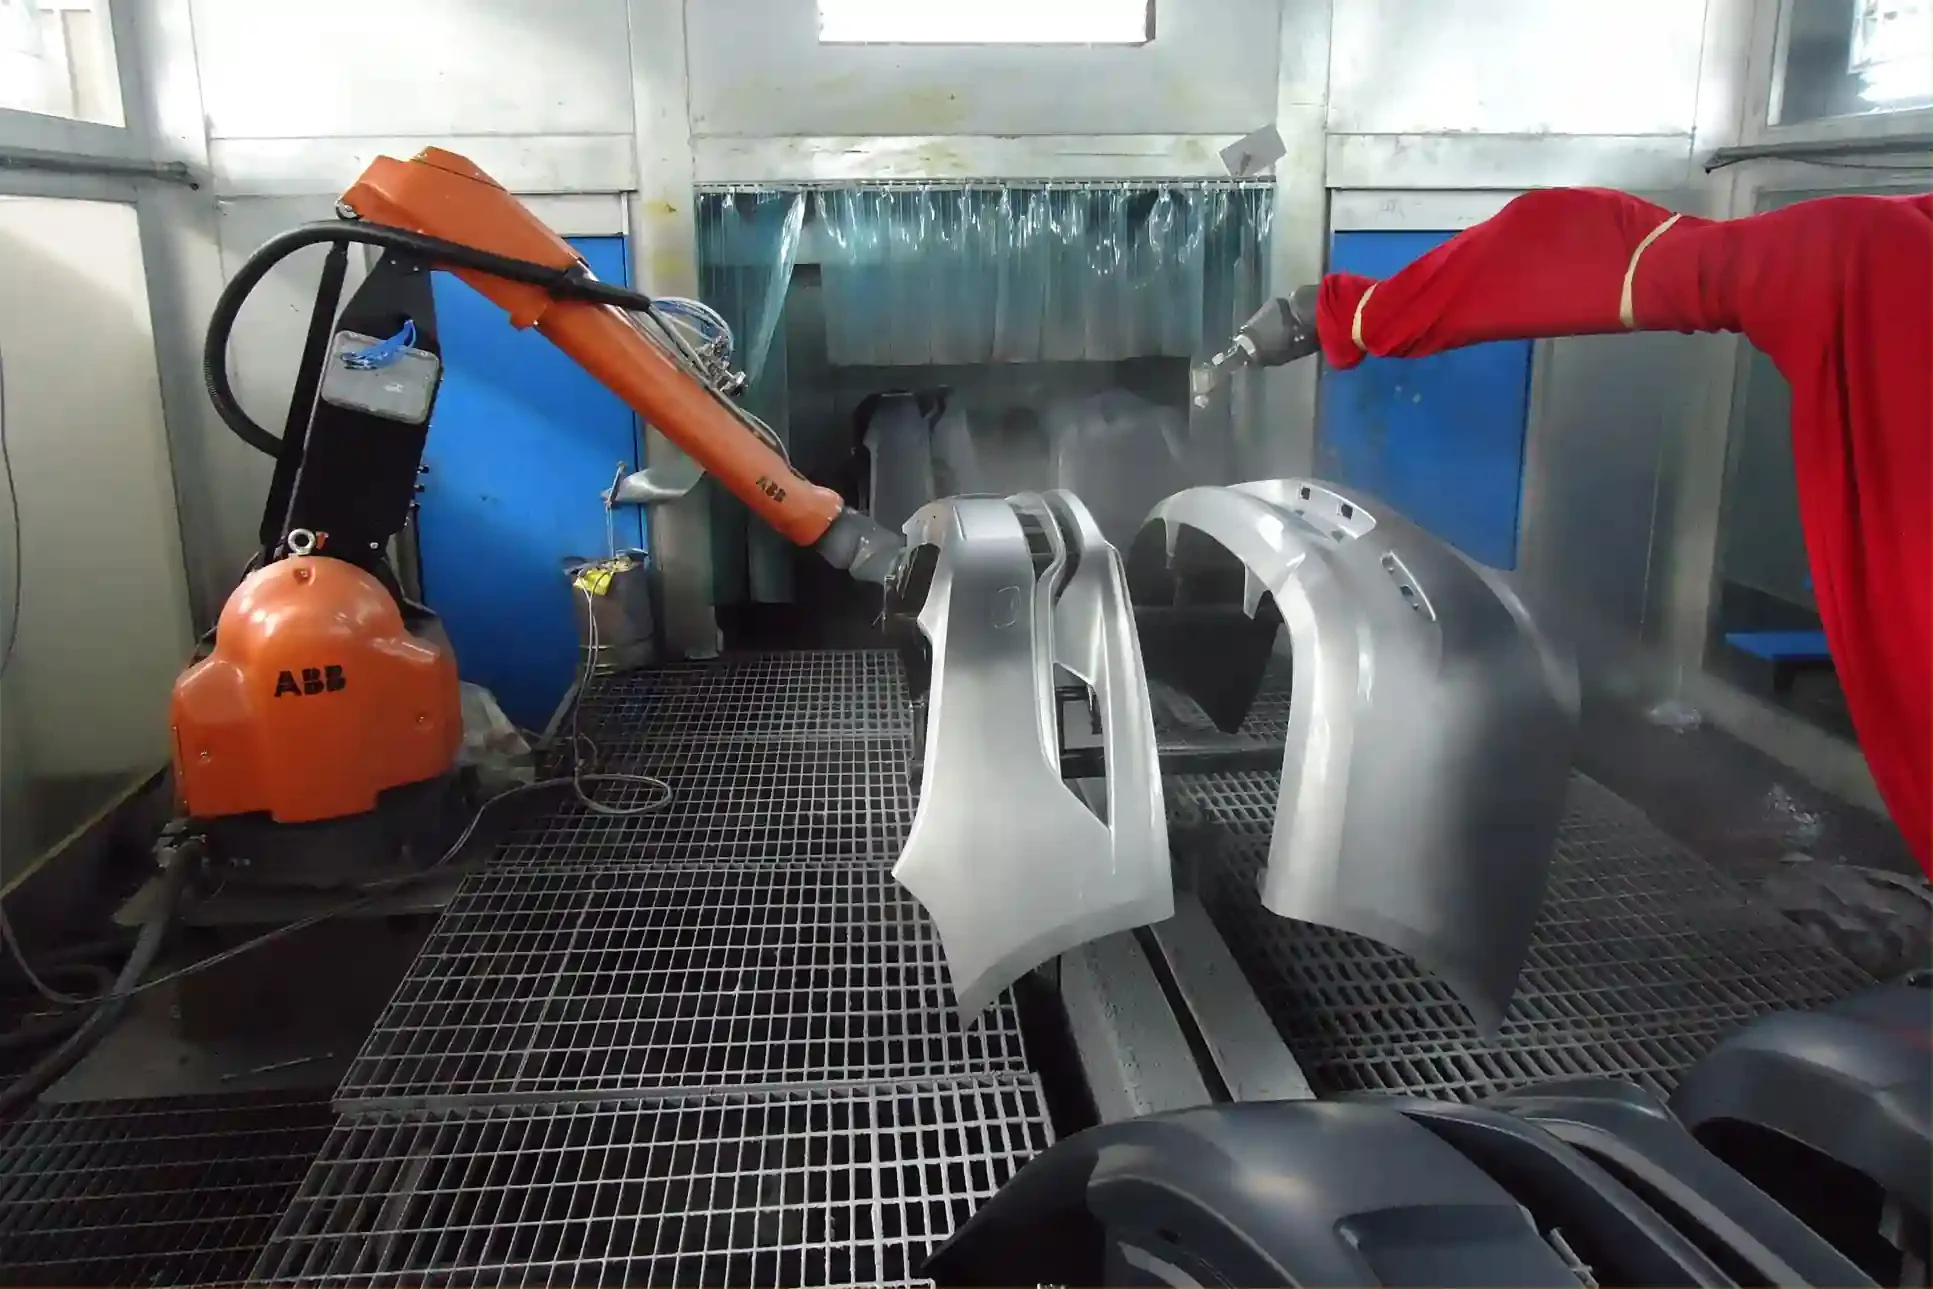
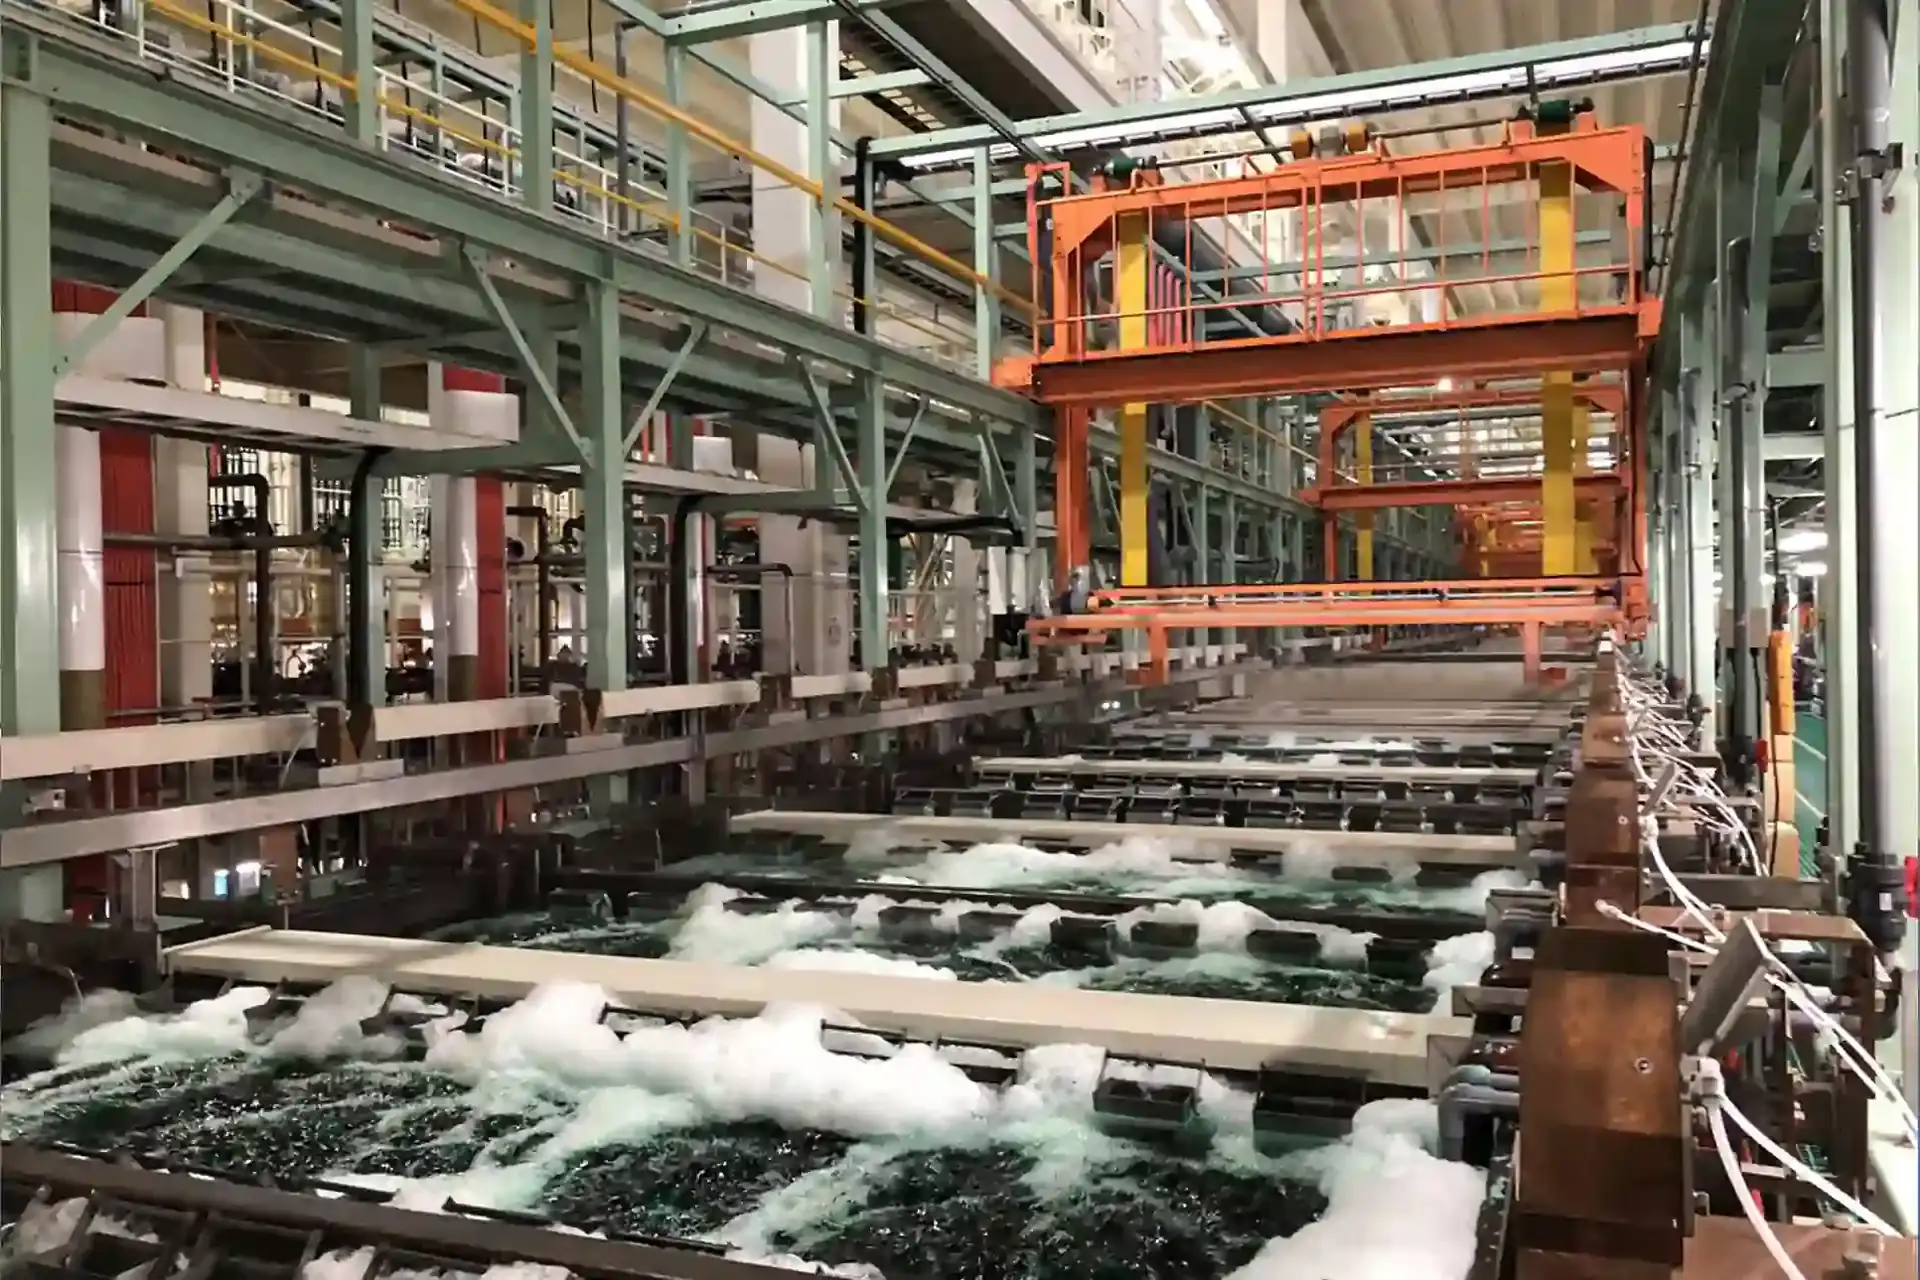
AcabamentoLinhas de pintura e linha de cromagem internas
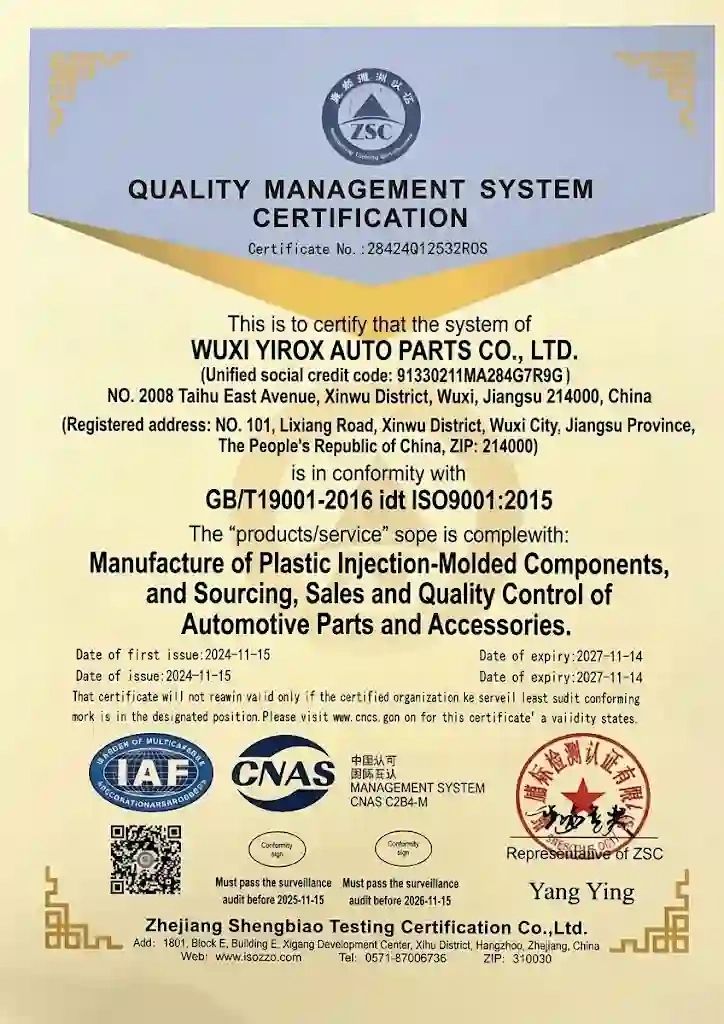
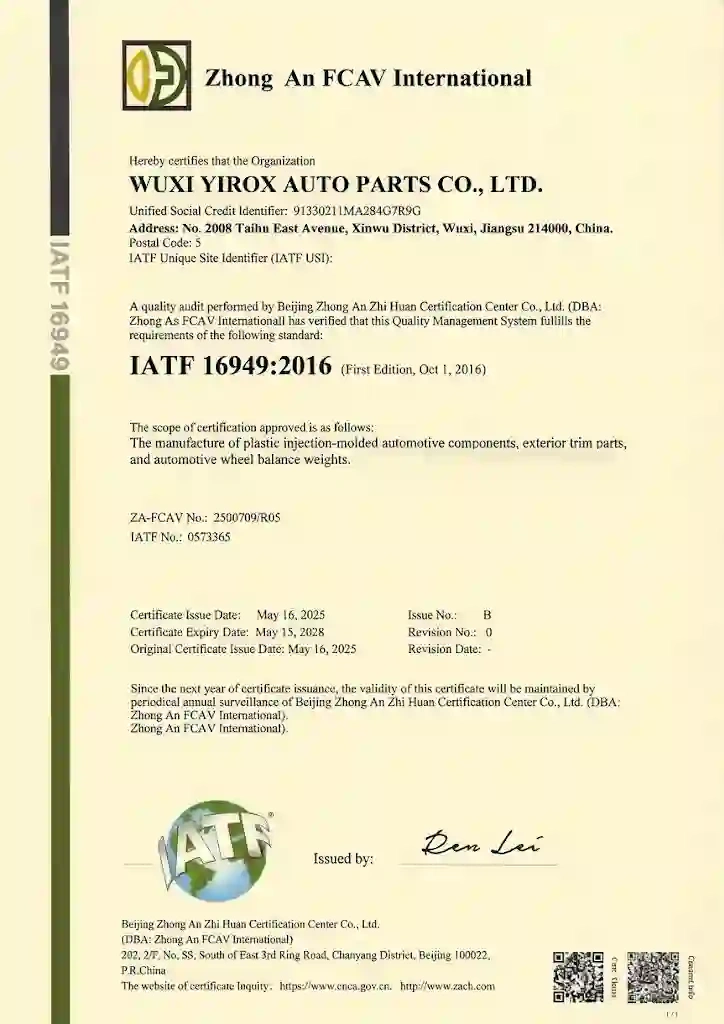
QualidadeISO 9001, IATF 16949, FAI, CMM, PPAP até o Nível 3
Tamanho do pedidoMOQ baixo em itens selecionados; confirmado no seu orçamento

Principais fatos sobre a nossa moldagem por injeção

  • 42 máquinas de moldagem por injeção de 90 a 2.500 t, incluindo 3 máquinas de dois disparos.
  • Peças grandes em máquinas de 800–2.500 t, incluindo 4 máquinas de duas placas.
  • Você recebe um relatório DFM antes do início do ferramental.
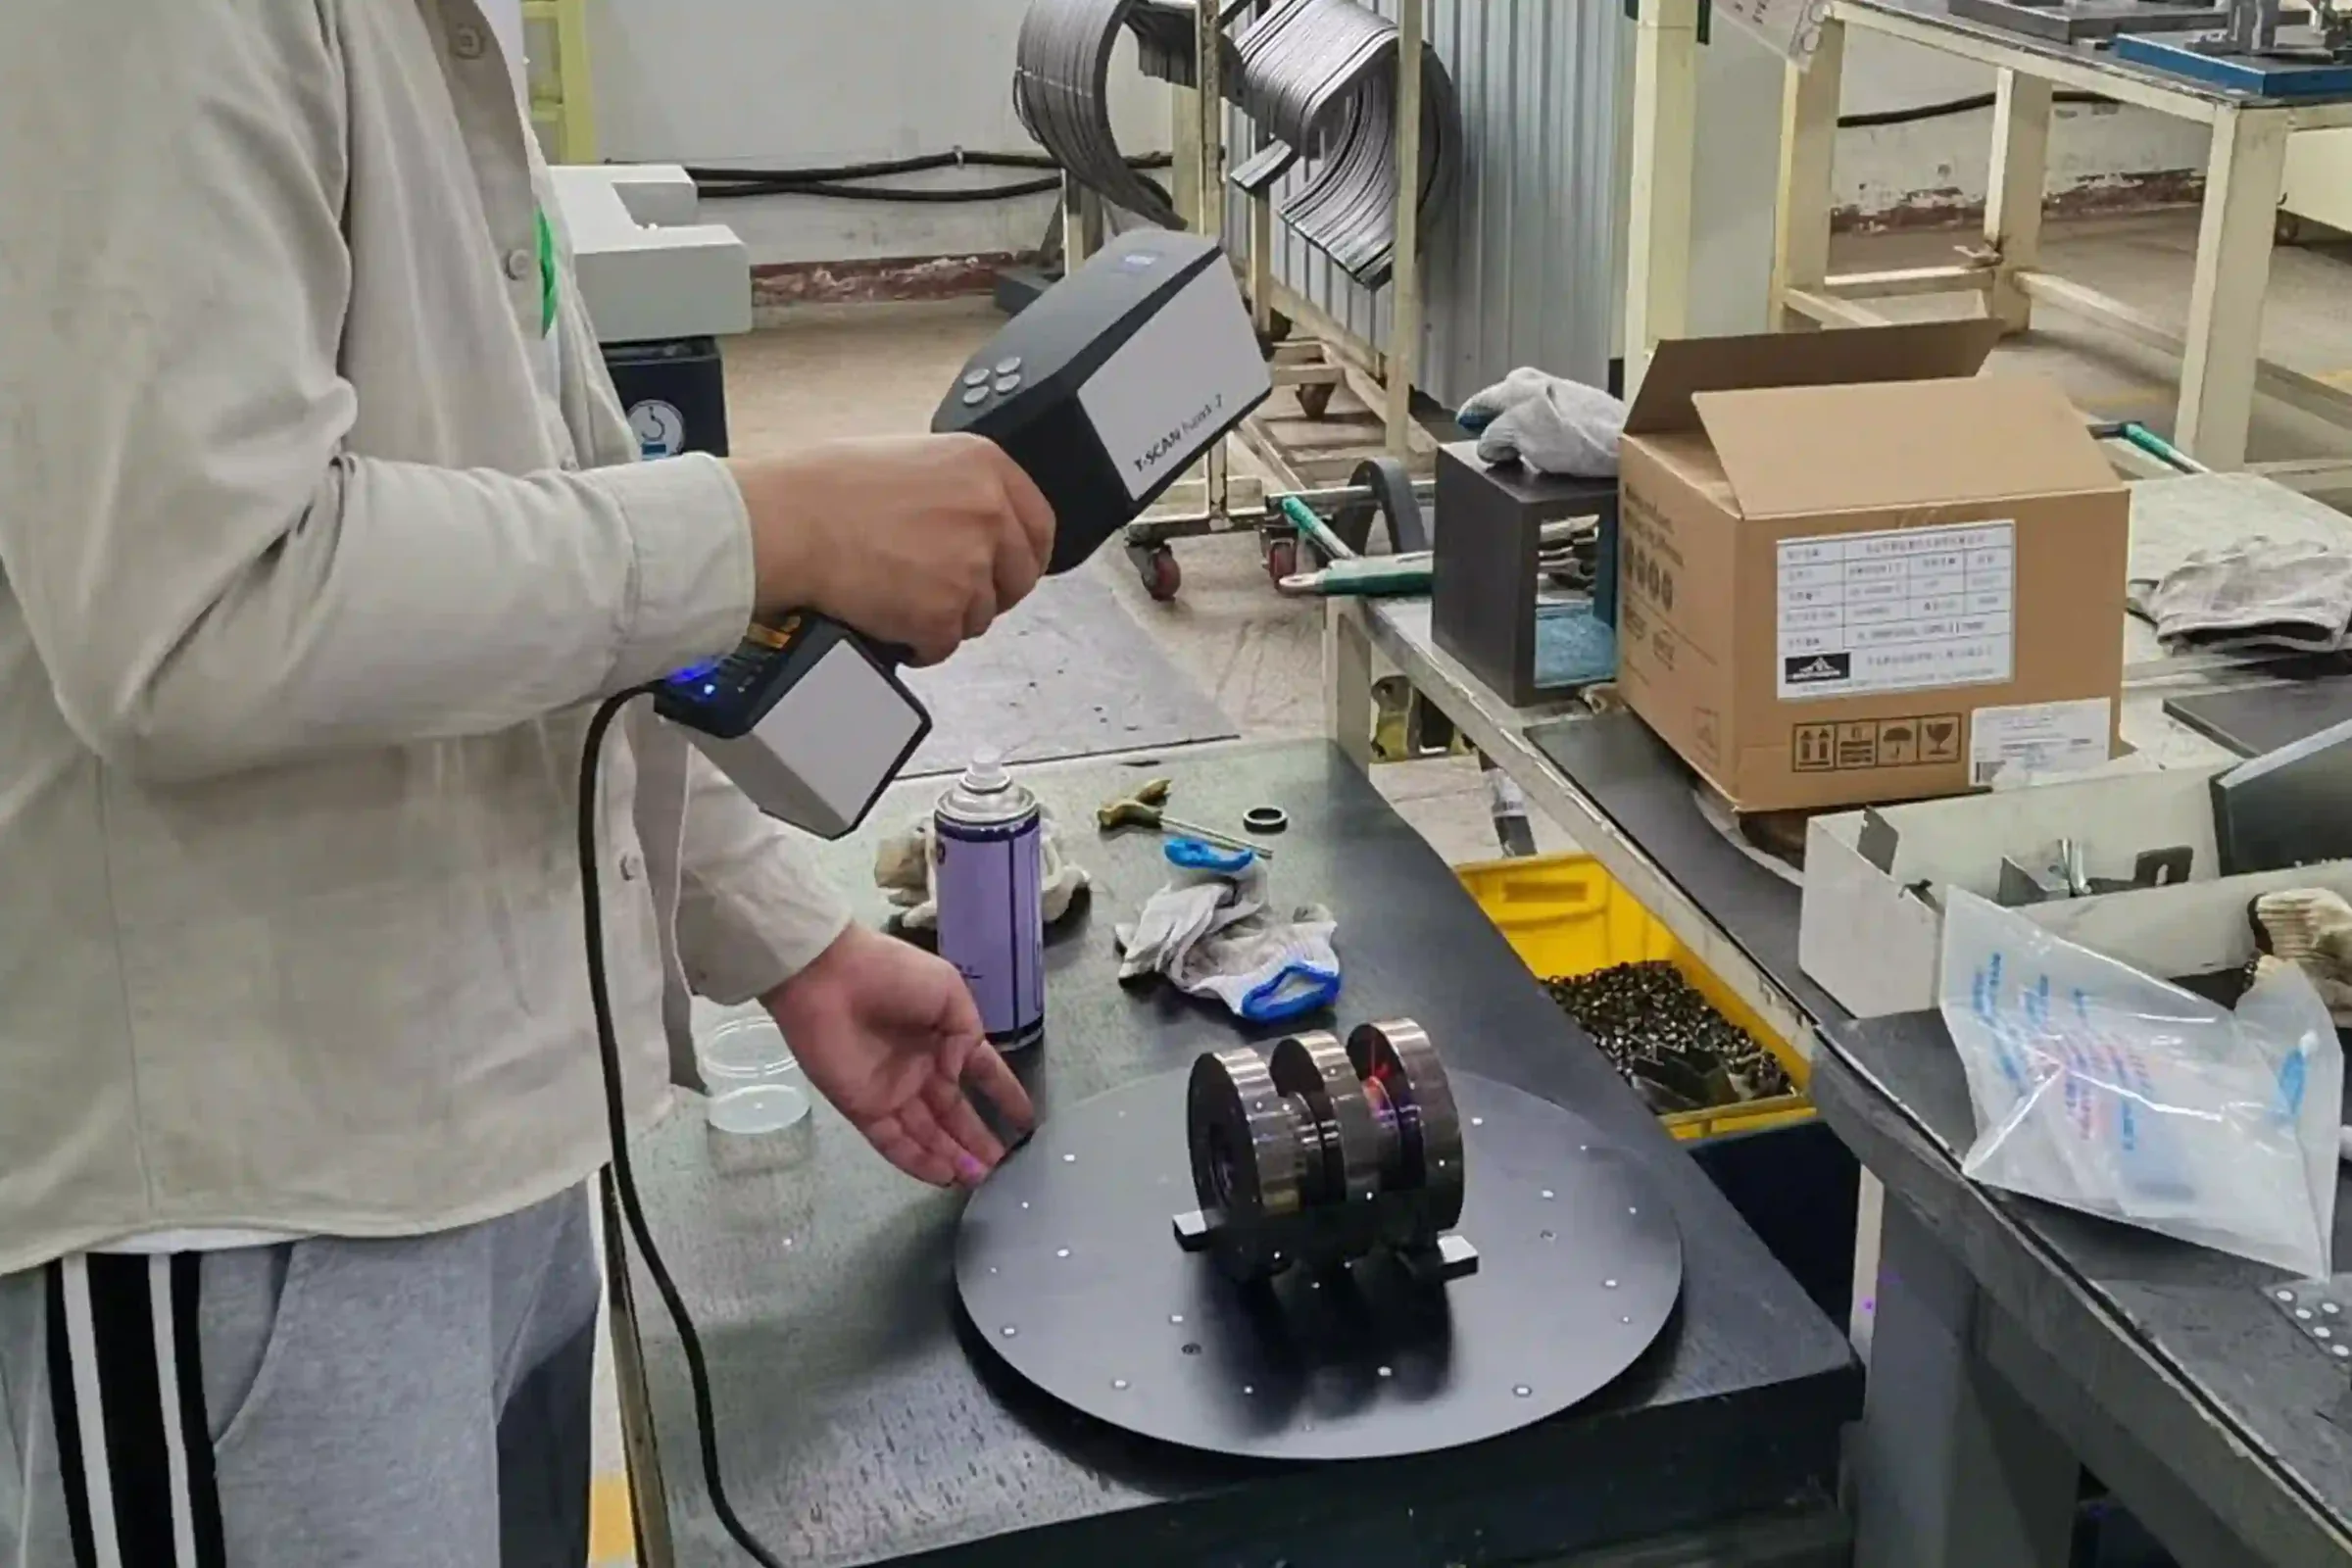
  • Fabricação de moldes, escaneamento 3D e usinagem CNC na mesma fábrica.
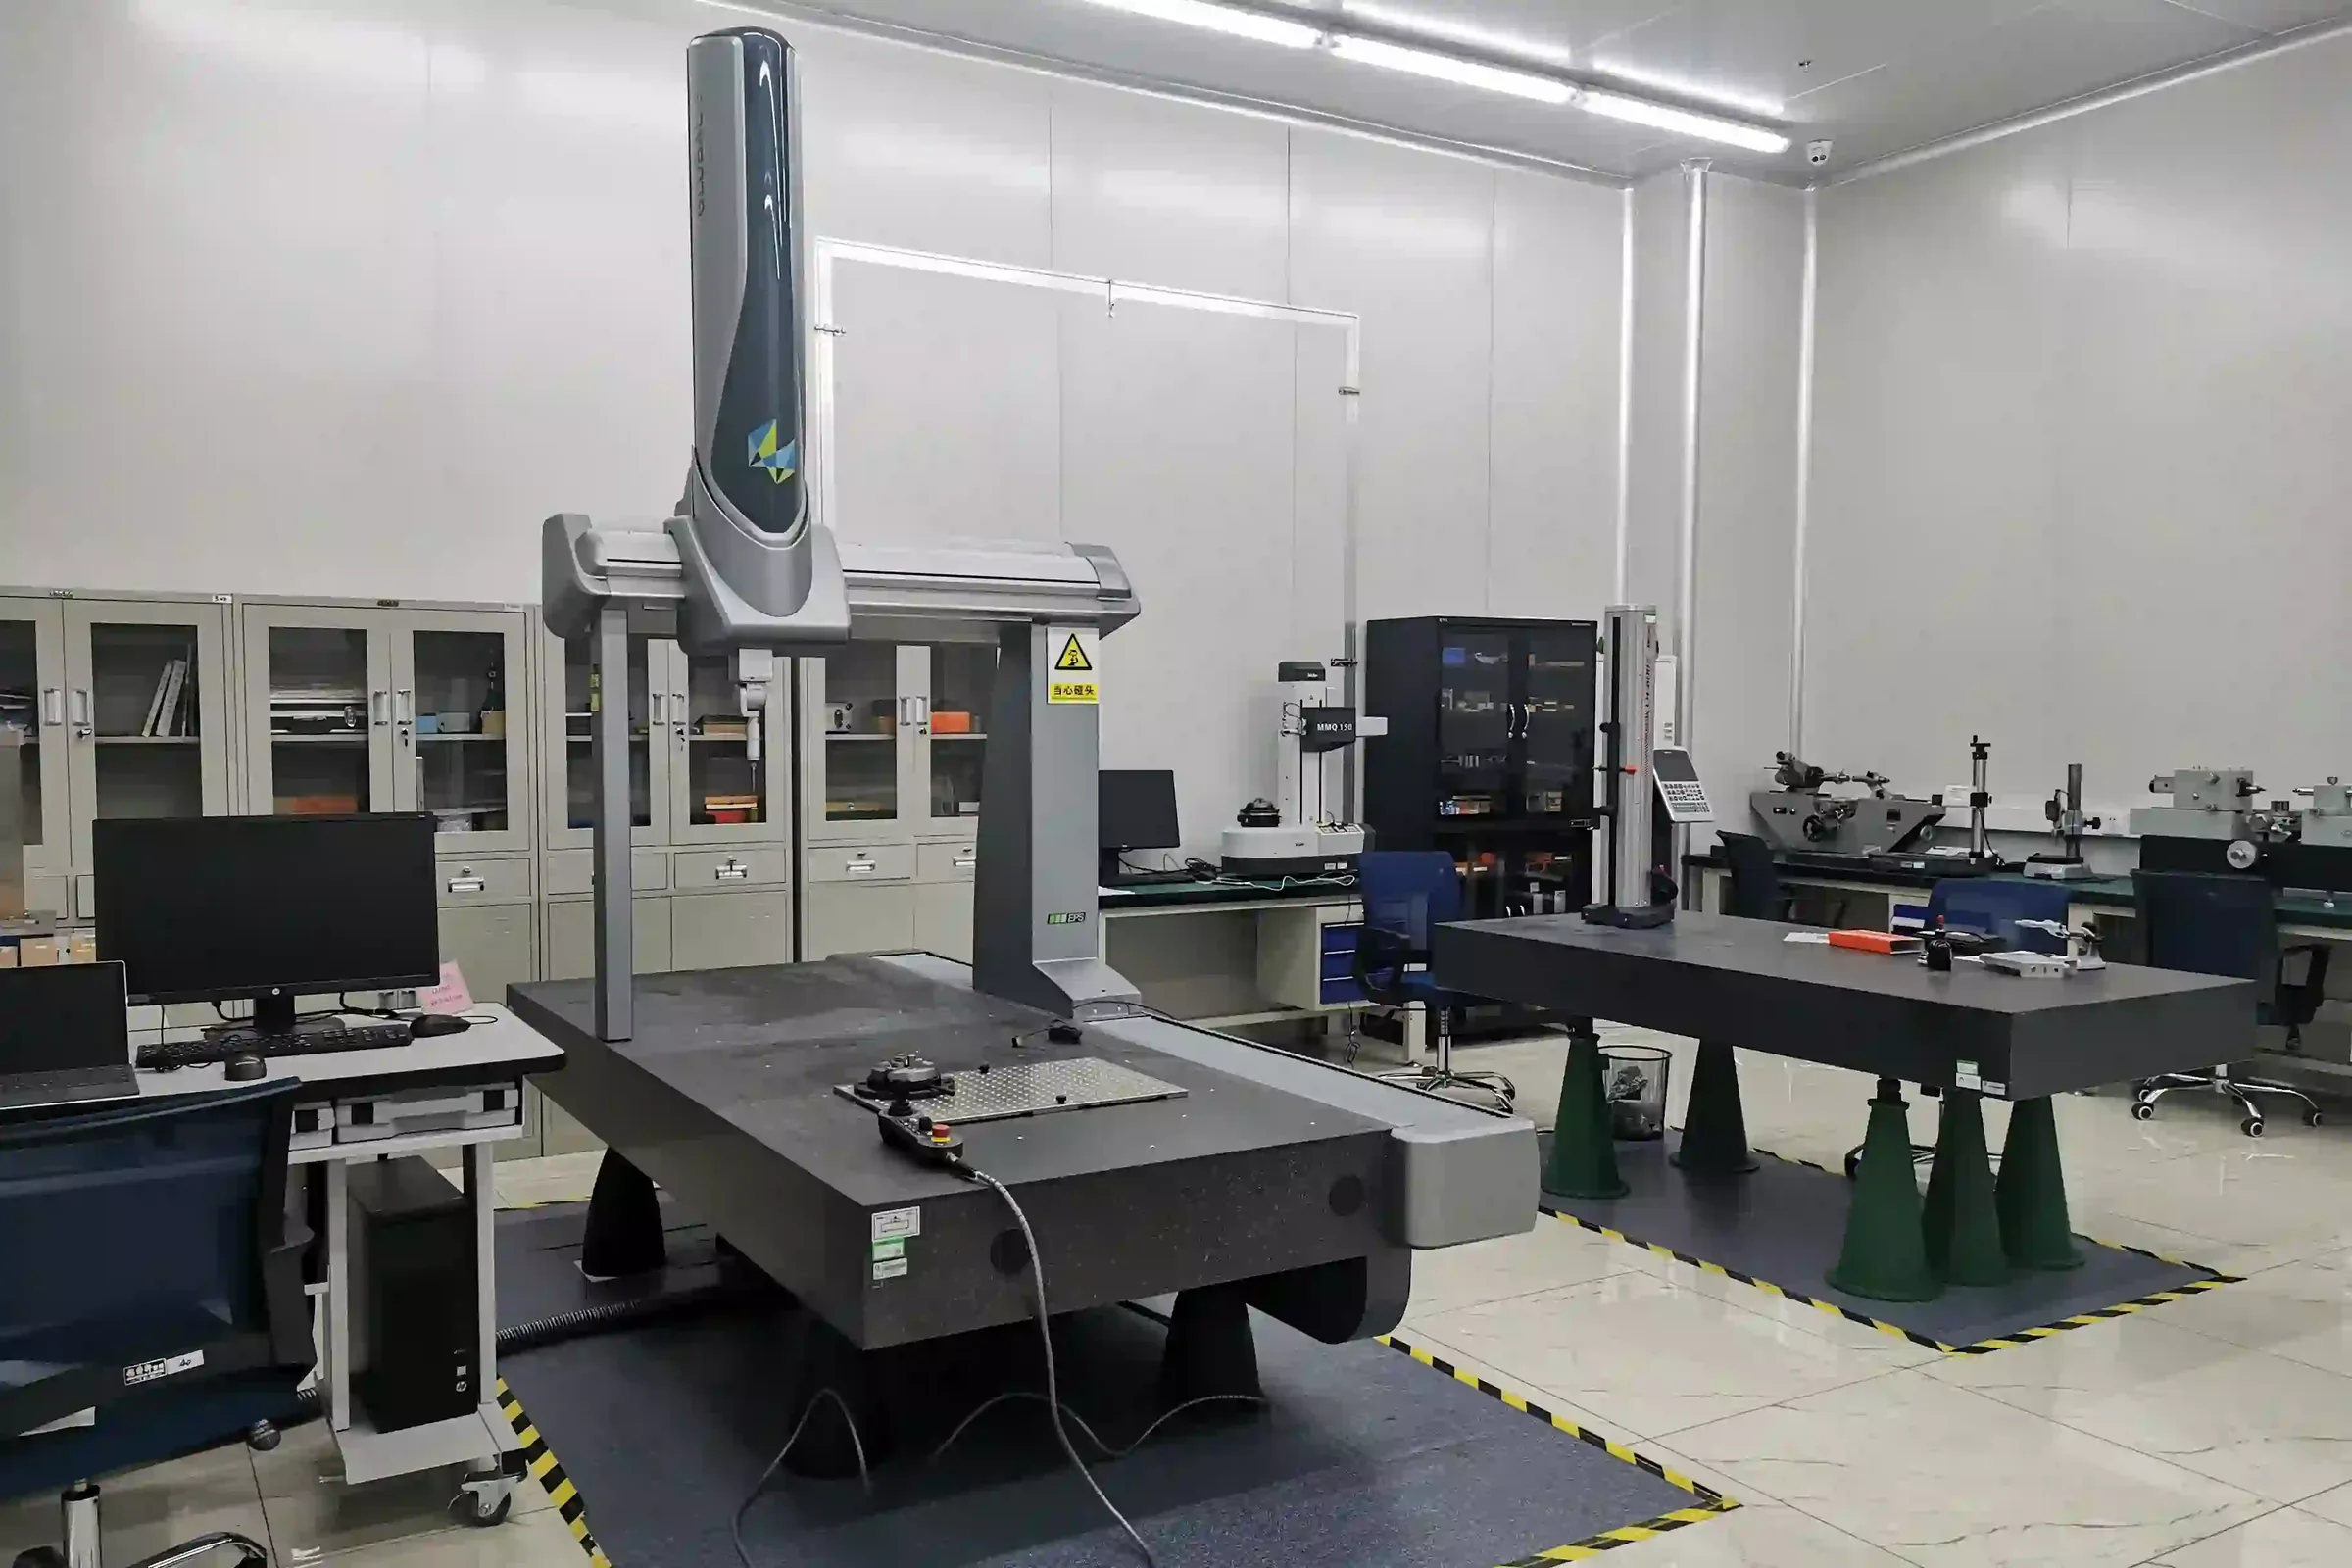
  • Duas CMMs internas, com PPAP até Nível 3.
  • Fabricado em nossa fábrica certificada IATF 16949 e ISO 9001 de cerca de 20.000 m² em Wuxi, China.

A escolha da resina vem antes do molde. Se uma peça precisa de mais resistência ao calor ou ao impacto do que o ABS, compare PC/ABS para peças exteriores. Se o projeto também precisa de embalagem ou fornecimento recorrente, comece com o nosso serviços de fabrico de peças auto.

02 — Explicação

O Que É Moldagem por Injeção de Plástico?

A moldagem por injeção de plástico é um processo de fabricação que derrete pellets de plástico e injeta o fundido sob alta pressão em um molde de aço fechado. O plástico esfria dentro da cavidade, o molde se abre e uma peça acabada é ejetada.

O mesmo molde então repete o ciclo, e é por isso que a moldagem por injeção é o processo padrão para peças de plástico feitas em milhares ou milhões de peças idênticas. A moldagem por injeção automotiva adiciona exigências mais rigorosas de ajuste, acabamento e resistência às intempéries do que a maioria das peças de consumo.

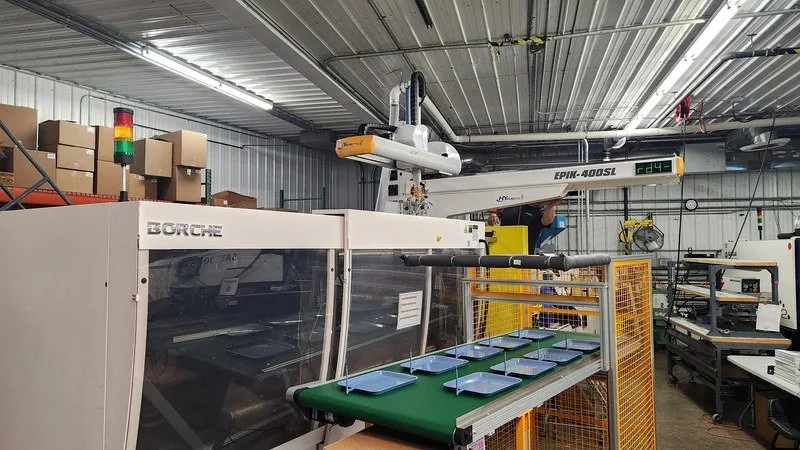
Injetora com robô colocando peças moldadas em uma esteira

Para peças externas automotivas, o processo importa mais do que o custo. Um lip dianteiro, grade ou acabamento de para-choque deve manter sua forma no veículo, alinhar-se com os painéis da carroceria e manter uma superfície limpa para pintura ou cromagem.

Esses resultados dependem de como a peça é projetada, como o molde é construído e como o processo de moldagem é controlado injeção após injeção. Esta página explica cada etapa e mostra o equipamento que a Yirox usa para fazer isso funcionar.

Se você quiser um guia mais longo sobre o processo, defeitos e história da moldagem na indústria automotiva, leia nosso artigo sobre moldagem por injeção automóvel. O restante desta página concentra-se no que você precisa saber como comprador de peças externas moldadas.

03 — Explicação

Como Funciona o Processo de Moldagem por Injeção

Toda peça moldada por injeção passa pelas mesmas quatro etapas. As configurações de cada etapa são desenvolvidas durante os testes de molde e depois fixadas na ficha do processo de produção.

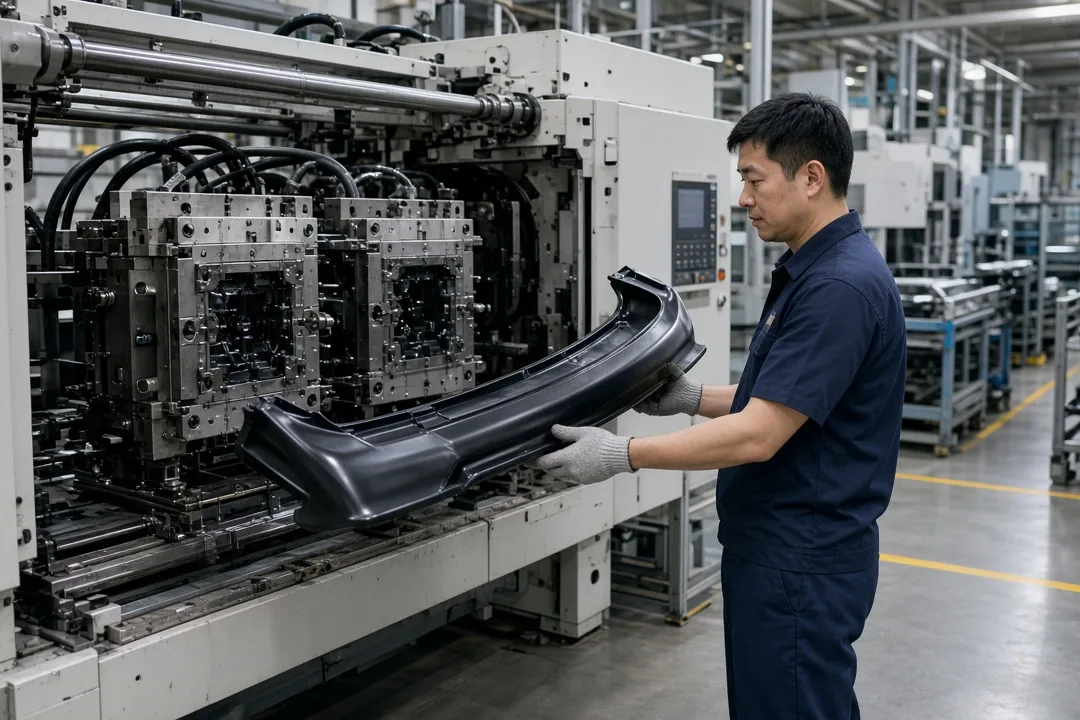
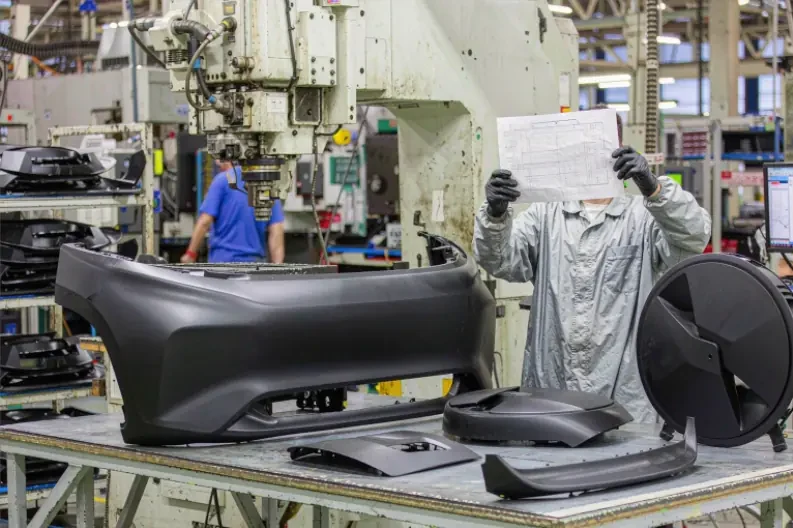
Técnico removendo uma peça de para-choque moldada de uma máquina de moldagem por injeção
  1. 01

    Fechamento

    As duas metades do molde se fecham e a máquina as mantém fechadas com força de fechamento. Peças externas grandes precisam de mais tonelagem porque a área projetada da peça é maior.

  2. 02

    Injeção

    A resina seca é derretida no barril aquecido. O parafuso empurra o fundido através do bico, canal de alimentação e gates até que a cavidade esteja cheia.

  3. 03

    Recalque e resfriamento

    A pressão é mantida enquanto o plástico encolhe, então a água de resfriamento no molde remove o calor. O resfriamento geralmente é a parte mais longa do ciclo.

  4. 04

    Ejeção

    O molde se abre e pinos ejetores ou um robô removem a peça. Os canais de alimentação são separados e a peça segue para rebarbação, inspeção ou acabamento.

Antes que qualquer uma dessas etapas aconteça, a resina deve ser seca. Materiais como ABS, PC e PC/ABS absorvem umidade do ar, e resina úmida causa estrias prateadas na superfície. A temperatura do molde também importa: uma temperatura de molde estável e correta proporciona brilho uniforme e reduz empenamento em peças longas como saias laterais.

04 — Explicação

Tipos de Moldagem por Injeção Que Utilizamos

Moldagem padrão de injeção única

Um material, uma cavidade ou família de cavidades, um ciclo. Isso cobre a maioria das peças externas: grades, carcaças de espelhos, coberturas de maçanetas, alargadores de para-lama, saias laterais e corpos de spoiler.

Moldagem por injeção de dupla injeção (2K)

Dois materiais são moldados em uma peça em um único ciclo. Uma mesa rotativa ou núcleo rotativo move a primeira injeção para uma segunda cavidade, onde o segundo material é moldado sobre ela. Usamos isso para combinações como PC+PMMA, ABS+TPE e PC/ABS+TPU, por exemplo uma peça rígida com vedação ou aderência macia.

Sobremoldagem com materiais macios

Como a moldagem de dupla injeção, a sobremoldagem une uma camada macia de TPE ou TPU a um substrato rígido. Ela adiciona vedação, aderência ou amortecimento de ruído sem uma etapa de montagem separada. O par de materiais deve ser escolhido para ligação química.

Moldagem de peças grandes em máquinas de duas placas

Acabamento de para-choques e grandes spoilers traseiros exigem alta força de fechamento e aberturas de molde longas. Nossas máquinas de duas placas de 1.300–2.500 t são usadas para essas peças.

05 — Explicação

Prós e Contras da Moldagem por Injeção

A moldagem por injeção é a escolha certa para a maioria das peças externas de plástico, mas não para todas as quantidades. Aqui está um resumo justo.

VantagensLimitações
Baixo custo por peça depois que o molde é feitoO molde é um investimento inicial
Dimensões e peso repetíveis de injeção a injeçãoAlterações de design após o corte do molde custam tempo e dinheiro
Textura, cor e recursos de clipe moldados sem etapas extrasEspessura de parede, ângulo de saída e nervuras devem seguir as regras de design
Ampla escolha de plásticos de engenharia para clima e impactoQuantidades muito baixas podem se adequar melhor a outros processos
As peças podem ir diretamente para pintura, cromagem ou montagemPeças grandes precisam de máquinas de alta tonelagem e moldes grandes

Para quantidades muito pequenas ou verificações iniciais de design, outros processos podem ser melhores. Temos uma impressora SLA para verificações rápidas de forma, e fábricas parceiras para fundição a vácuo e vácuo ou termoformagem. Quando os volumes são estáveis, a moldagem por injeção oferece o menor custo e as peças mais consistentes.

06 — Explicativo

Diretrizes de Design para Peças Externas Moldadas por Injeção

Um bom design para fabricação (DFM) é a maneira mais barata de evitar problemas. Estas são diretrizes gerais usadas em toda a indústria de moldagem por injeção. Nossos engenheiros verificam cada uma delas em relação à sua peça no relatório DFM.

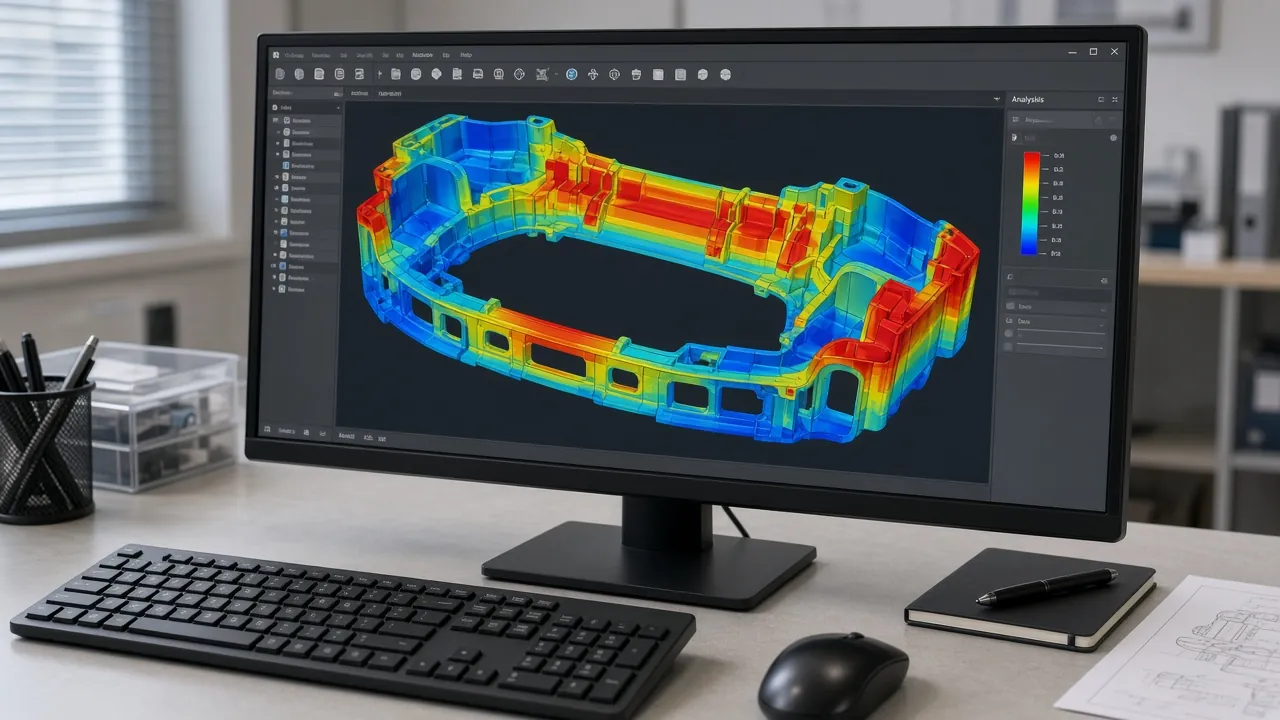
Análise DFM de espessura de parede de uma peça plástica externa em um monitor

Mantenha a espessura de parede uniforme

Áreas espessas e finas esfriam em velocidades diferentes, o que causa marcas de afundamento e empenamento. Mantenha as paredes o mais uniformes possível e alivie as seções espessas. Mude a espessura gradualmente em vez de em degrau.

Adicione ângulo de saída às paredes verticais

O ângulo de saída é uma pequena conicidade que permite que a peça se solte do molde. Superfícies lisas precisam de menos ângulo de saída do que superfícies texturizadas, porque a textura agarra o aço. Texturas profundas precisam de ângulo de saída extra, que confirmamos com base na textura que você escolher.

Projete nervuras e bossas corretamente

As nervuras adicionam rigidez sem tornar as paredes espessas. Uma nervura muito espessa aparece como marca de afundamento na face visível. Torres de clipe e bossas de parafuso devem se conectar às paredes com nervuras em vez de plástico sólido.

Planeje clipes e fixadores com antecedência

Acabamentos externos frequentemente usam clipes ou fita. Os recursos de clipe precisam de espaço para slides ou lifters no molde. Decidir os pontos de fixação cedo evita alterações caras no molde.

Escolha locais de injeção com o acabamento em mente

O ponto de injeção é onde o plástico entra na peça. Marcas de injeção e linhas de solda devem ficar em faces ocultas, ou onde a pintura ou textura possa cobri-las. Em peças pintadas ou cromadas isso importa ainda mais.

Permita contração e empenamento

Todo plástico encolhe ao esfriar, e peças longas e finas tendem a entortar. A análise de fluxo de molde, o layout de nervuras e o design de resfriamento ajudam a manter uma saia lateral ou spoiler reto o suficiente para encaixar no carro.

07 — Explicativo

Análise de Fluxo de Molde e DFM Antes do Corte do Aço

A análise de fluxo de molde é uma simulação computacional de como o plástico fundido preenche, compacta e esfria dentro do molde. É executada durante o DFM, antes do corte do aço do molde, para que os problemas sejam corrigidos na tela em vez de em uma ferramenta endurecida. Para peças externas longas como saias laterais, spoilers e acabamento de para-choques, é uma das verificações mais úteis em todo o projeto.

O que a simulação analisa

  • Preenchimento. Como a frente de fusão se move através da cavidade, onde ela preenche por último e se alguma área fina corre o risco de injeção curta.
  • Compactação. Quanta pressão é necessária para compactar a peça, e se áreas espessas podem ser compactadas antes que o ponto de injeção congele.
  • Resfriamento. Quão uniformemente a peça esfria, e onde pontos quentes no molde podem retardar o ciclo ou causar distorção.
  • Empenamento. Uma previsão de como a peça vai dobrar ou torcer após a ejeção, com base na contração, direção da fibra ou do fluxo e resfriamento.

Localização e número de pontos de injeção

A posição do ponto de injeção decide como a peça preenche, onde as linhas de solda aparecem e como ela empena. Em uma peça visível de preto brilhante, os pontos de injeção são colocados em faces ocultas ou bordas, e em peças longas vários pontos de injeção ou um hot runner com válvulas sequenciais podem ser comparados na simulação.

Quer riscos identificados antes do corte do aço?Envie seu arquivo 3D e revisaremos gates, espessura de parede e contração com um relatório DFM antes do início do ferramental de moldagem por injeção.

08 — Explicativo

Defeitos Que a Análise de Fluxo de Molde Ajuda a Prever

A simulação sinaliza os defeitos abaixo antes que o molde exista, para que a correção seja uma mudança de design em vez de uma correção de ferramenta.

RiscoO que a análise mostraCorreção típica no design
Linhas de soldaOnde duas frentes de fluxo se encontramMova o ponto de injeção ou adicione um líder de fluxo para que as linhas caiam em faces ocultas ou pintadas
Marcas de afundamentoÁreas espessas que encolhem após a superfície solidificarEscave seções espessas, afinando nervuras e bossas
EmpenamentoEncolhimento irregular ao longo da peçaAltere a posição do ponto de injeção, o layout das nervuras ou os canais de resfriamento
Aprisionamento de arBolsões em que o fundido se fecha ao redorAdicione ventilação nos pontos previstos
Injeções curtasÁreas que preenchem por último a baixa pressãoAjuste a espessura da parede ou adicione pontos de injeção
Marcas e jateamento no ponto de injeçãoCisalhamento elevado próximo ao ponto de injeçãoAltere o tipo ou o tamanho do ponto de injeção
09 — Explicativo

Da Simulação ao Teste de Molde T1

Os resultados da análise vão diretamente para o projeto do molde e são verificados novamente nas primeiras peças do teste.

  1. 01

    Revisão da peça

    Espessura de parede, ângulo de saída e nervuras são verificados em relação ao material.

  2. 02

    Simulação

    Preenchimento, recalque, resfriamento e empenamento são executados com os pontos de injeção planejados.

  3. 03

    Alterações de projeto

    Pontos de injeção, nervuras, ventilação e resfriamento são ajustados no CAD e no projeto do molde.

  4. 04

    Construção do molde

    O molde é construído conforme o projeto revisado.

  5. 05

    Teste T1

    As primeiras peças são comparadas com as linhas de solda, rechupes e empenamento previstos.

  6. 06

    Correção

    O aço é ajustado onde necessário antes do próximo teste e da aprovação da amostra.

A simulação não substitui um teste de molde, mas reduz o número de correções após o T1. Os resultados e as alterações acordadas são compartilhados com você no relatório DFM.

10 — Explicativo

Materiais para Peças Externas Moldadas por Injeção

A resina correta depende de onde a peça fica no veículo, se será pintada ou cromada, e quanta resistência a impacto e luz solar deve suportar. Estes são os materiais que moldamos para peças externas.

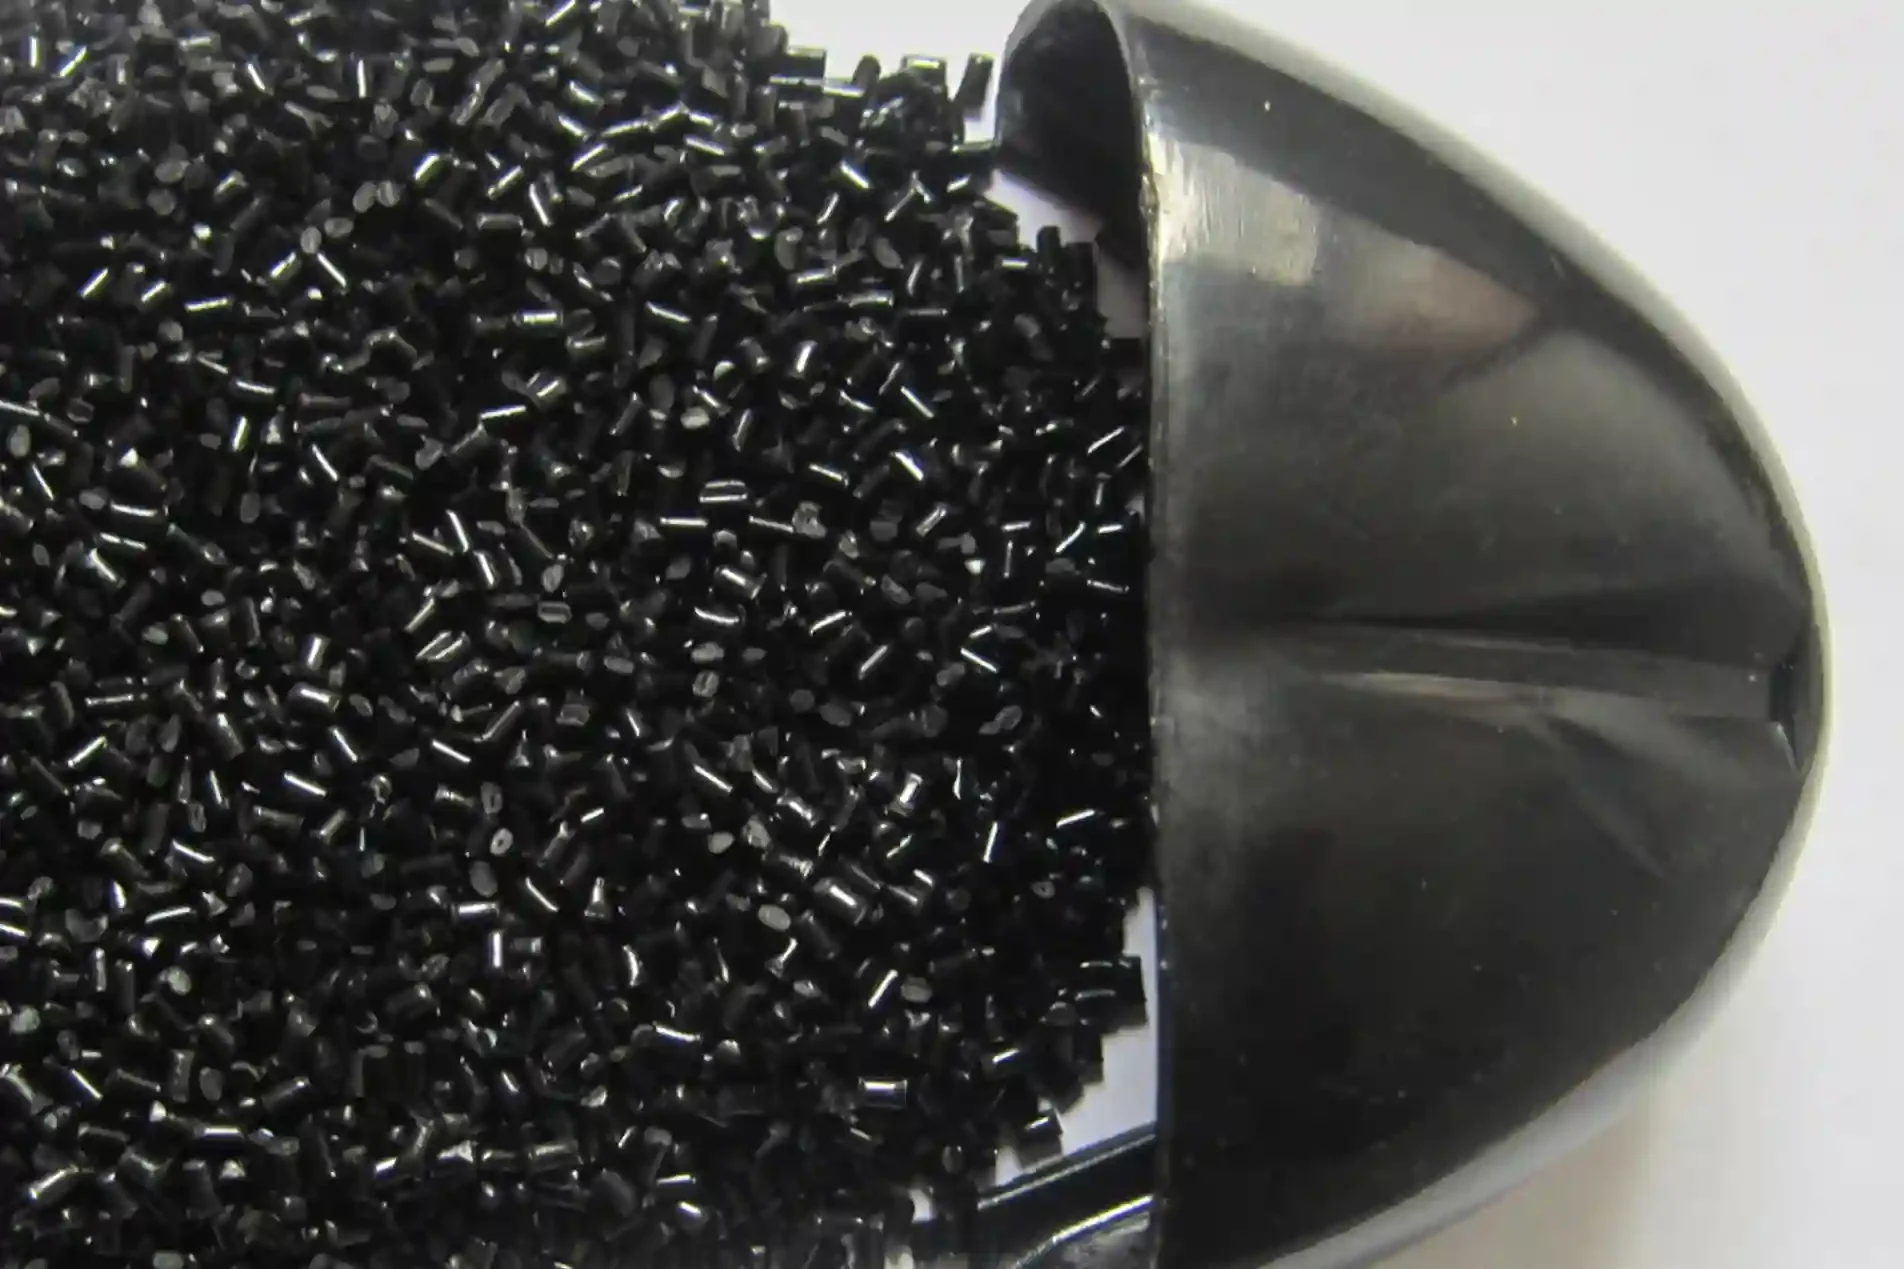
Péletes de resina plástica preta ao lado de uma peça moldada preta brilhante
MaterialUsos exteriores típicosNotas
ABSSpoilers, grades, carcaças de retrovisores, acabamentosRígido e fácil de pintar; ABS de grau para galvanoplastia é usado em peças cromadas
PP e PP modificadoAcabamento de para-choque, alargadores de para-lama, para-barrosResistente e flexível; requer tratamento de superfície e primer antes da pintura
TPOAcabamento exterior flexívelBoa resistência a impacto em clima frio
ASAAcabamento mantido em preto moldadoMelhor resistência a UV que o ABS para peças não pintadas
PCPeças transparentes ou resistentesAlta resistência a impacto; frequentemente usado em two-shot com PMMA
PC/ABSCarcaças e acabamentos estruturaisEquilíbrio entre tenacidade e resistência ao calor; não adequado para cromagem
TPE e TPUSegunda injeção em 2K ou overmoldingVedações macias, empunhaduras e bordas unidas a ABS, PC/ABS ou PC

Se você não tiver certeza de qual material escolher, envie-nos a função da peça e o mercado em que será vendida. Sugeriremos uma resina e acabamento no relatório DFM.

11 — Explicativo

Tolerâncias e Precisão Dimensional

Peças externas devem se encaixar no veículo e alinhar com painéis próximos. Estes são os níveis de precisão que seguimos em peças externas moldadas.

CaracterísticaTolerância
Dimensões gerais±1,0 mm
Recursos críticos (pontos de clipe, bordas de acoplamento)±0,5 mm
Costuras e folgas entre peças acopladas±0,1 mm
Peso da peça±1 g, com variação de unidade para unidade de 0,3% ou menos

As características críticas são acordadas com você durante o DFM e marcadas no plano de inspeção. Elas são verificadas por CMM na primeira amostra e por dispositivo de verificação durante a produção. Veja nossa inspeção de qualidade e CMM página sobre como medimos.

12 — Explicativo

Acabamento Moldado vs Pintado vs Cromado

Muitas peças externas podem ser acabadas diretamente do molde. Outras precisam de pintura ou cromo. A escolha antecipada afeta o material, a localização do gate e a textura.

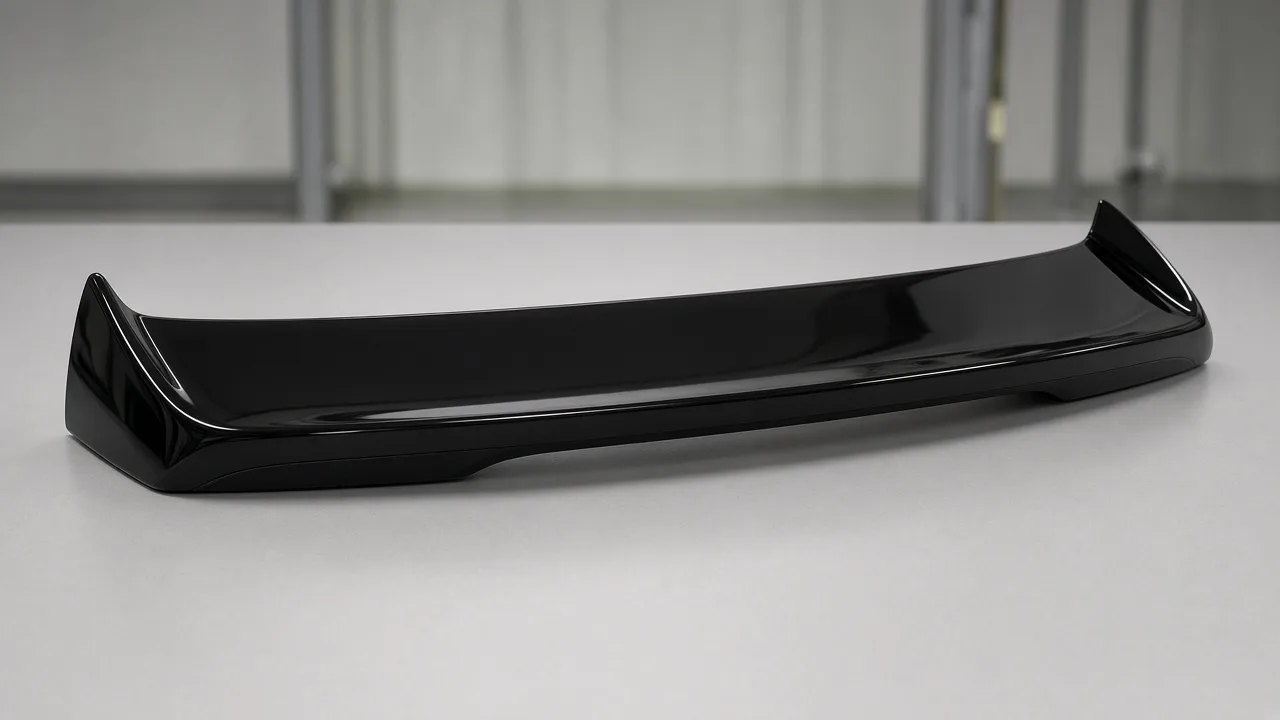
Spoiler traseiro injetado em preto brilhante mostrado em comprimento total sobre uma mesa de inspeção
Aerofólio traseiro injetado em preto brilhante

Cor e textura moldadas

A peça sai do molde em preto ou outra cor, frequentemente com textura granulada. Isso é comum para acabamentos e alargadores de para-lama em ASA, PP ou TPO. É o acabamento de menor custo.

Pintado

Preto brilhante, cor da carroceria ou outras cores são pulverizados em nossa cabine de pintura. Peças pintadas precisam de superfícies limpas e sem afundamentos. Leia mais em nossa pintura e acabamento de superfície página.

Cromado

Barras de grade, emblemas e acabamentos podem ser cromados em ABS de grau para galvanoplastia. O design da peça e o material devem ser adequados para galvanoplastia desde o início. Veja cromagem em plástico.

13 — Explicativo

Defeitos Comuns de Moldagem por Injeção e Como os Prevenimos

A maioria dos defeitos vem do design da peça, do design do molde ou das configurações do processo. Revisamos o risco no DFM e confirmamos a correção durante os testes do molde.

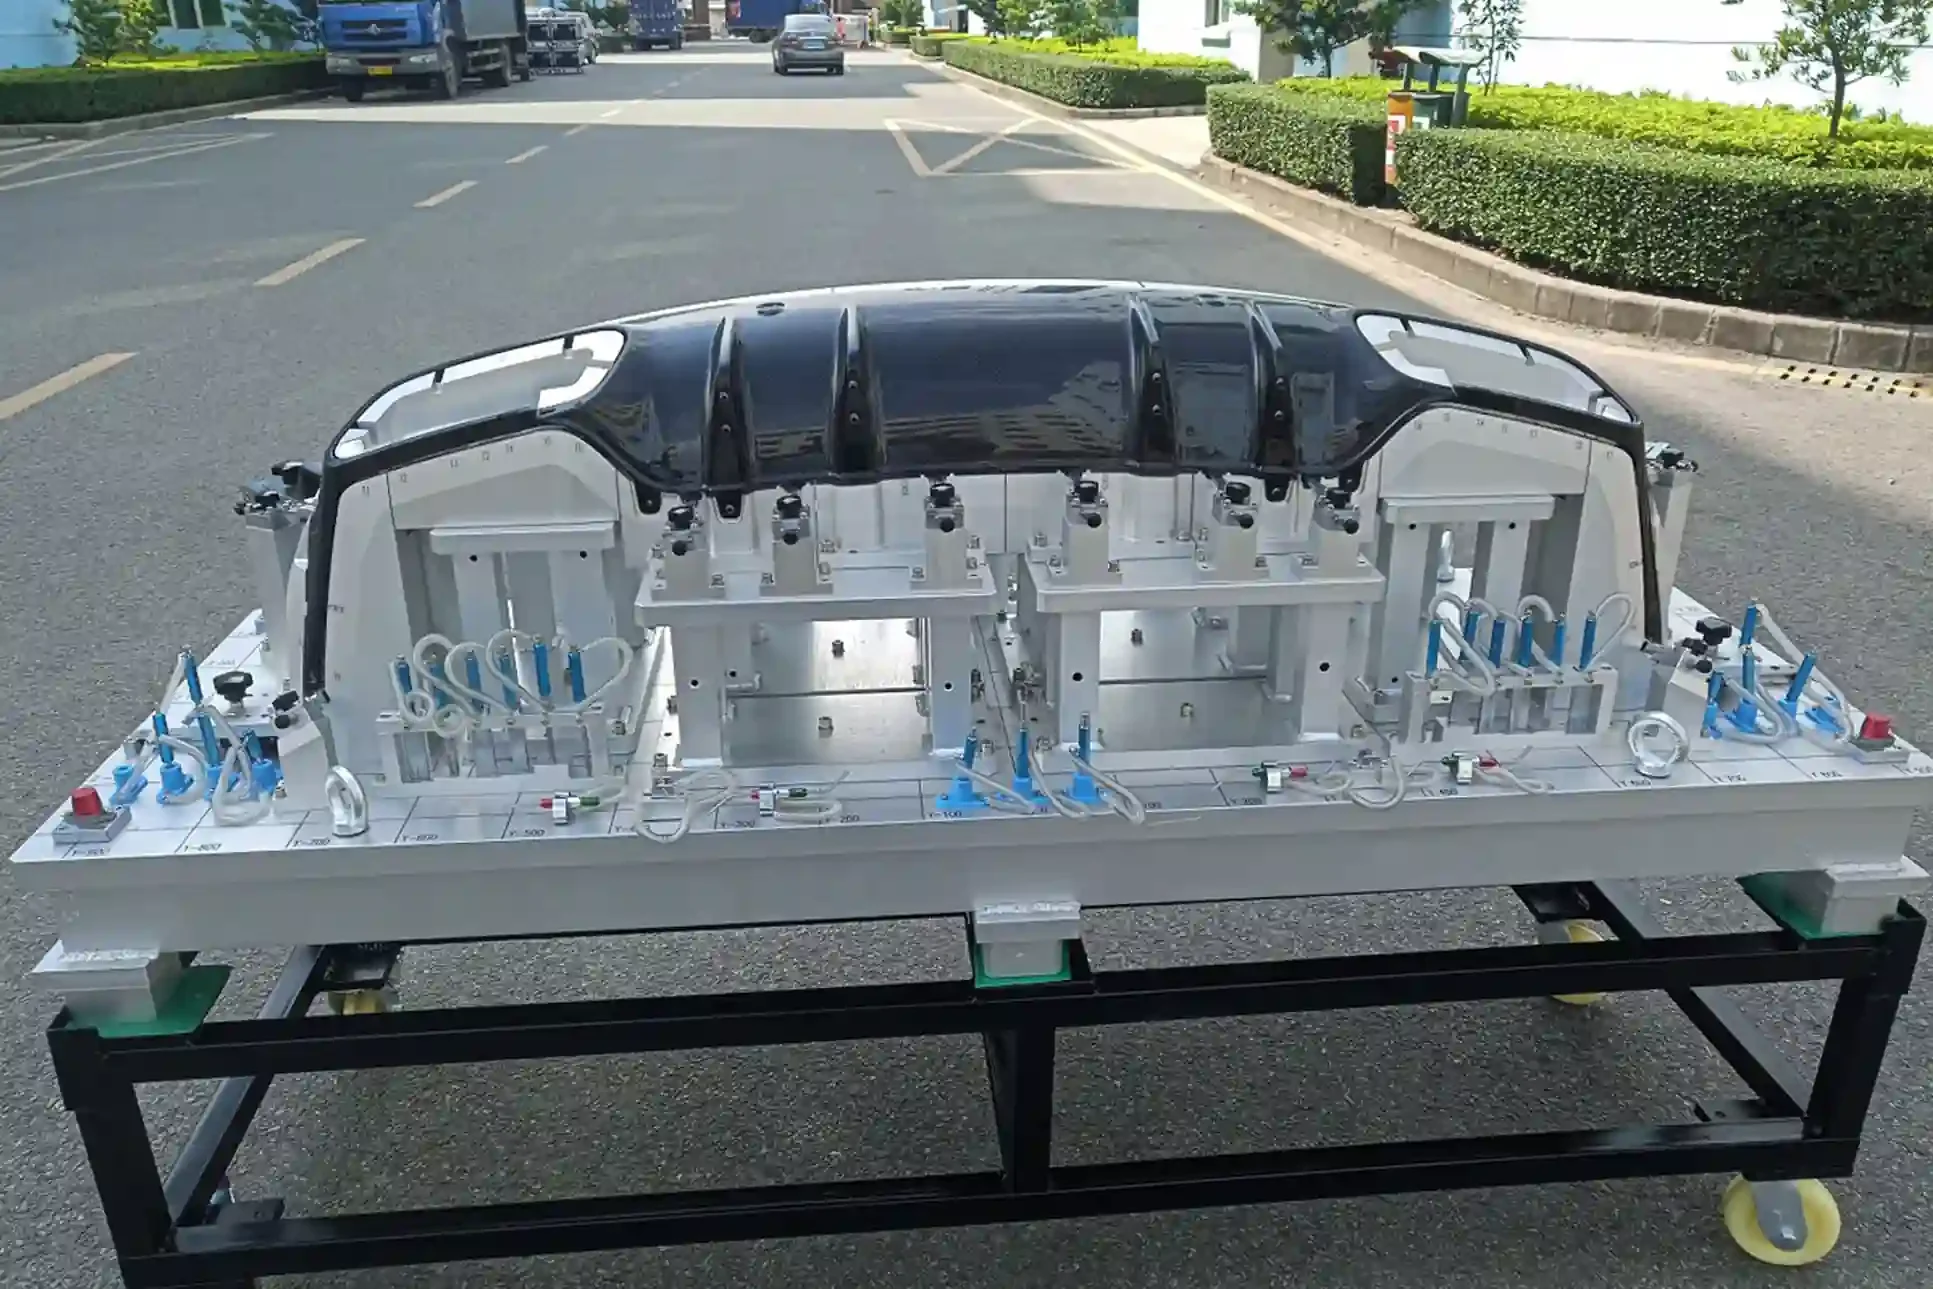
Difusor traseiro preto brilhante fixado num dispositivo de verificação para inspeção dimensional
DefeitoComo se pareceComo prevenimos
Marcas de afundamentoAmolgadelas rasas sobre áreas espessas ou nervurasEspessura de parede uniforme, proporção correta de nervuras, pressão de empacotamento adequada
EmpenamentoPeças longas empenam ou torcemResfriamento equilibrado, layout de nervuras, controle de temperatura do molde
RebarbaPelícula fina de plástico na linha de separaçãoForça de fechamento correta, ajuste do molde e manutenção
Linhas de soldaLinha visível onde as frentes de fusão se encontramPosição do gate, temperatura do fundido e do molde
Injeções curtasPeça não totalmente preenchidaTamanho do gate, ventilação, velocidade de injeção
Rachaduras ou estrias prateadasEstrias prateadas na superfícieSecagem da resina com secadores dessecantes
Variação de brilhoBrilho irregular em toda a peçaTemperatura do molde estável e polimento
14 — Explicativo

Peças Externas Que Moldamos

Estas são as peças externas que moldamos com mais frequência, agrupadas por tamanho de máquina.

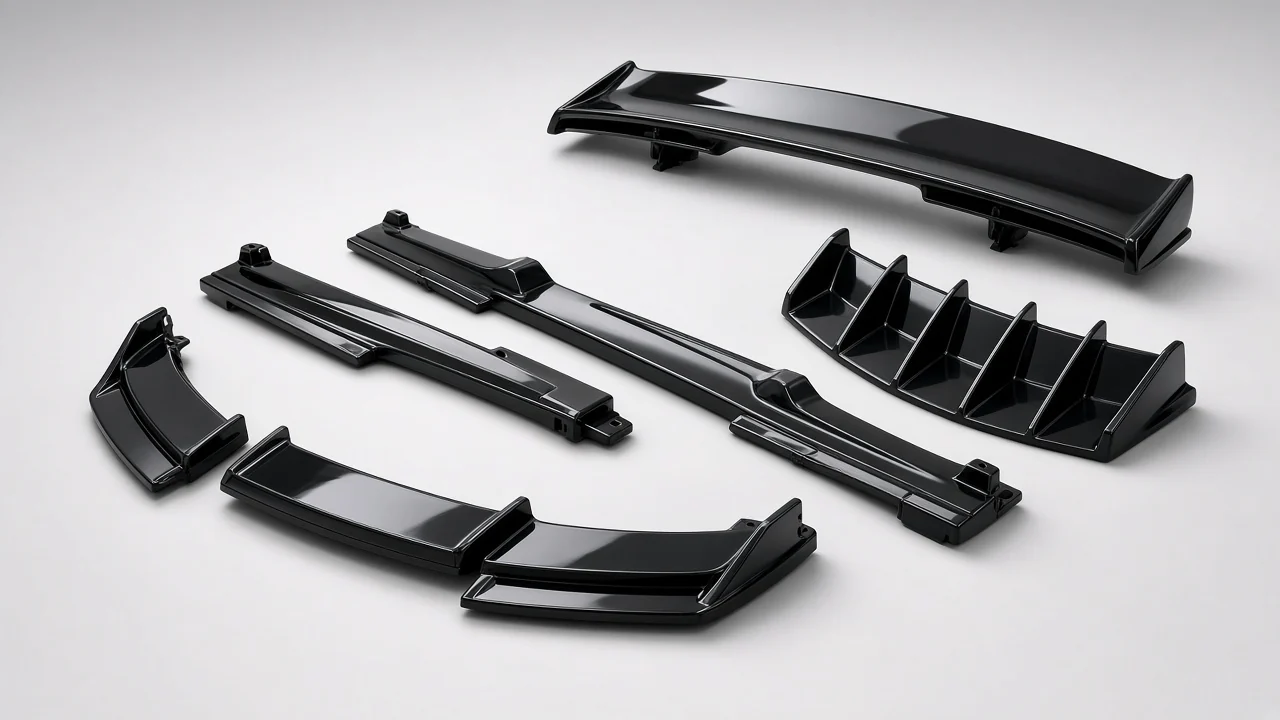
Lip dianteiro, aerofólio, saias laterais e difusor traseiro em preto brilhante

Clipes, suportes e acabamentos pequenos

Peças pequenas que mantêm peças maiores no lugar ou finalizam uma borda. Elas rodam em máquinas de 90–250 t, frequentemente em moldes multicavidades.

Grades e carcaças de espelhos

Peças visíveis com detalhes finos e boa qualidade superficial. Muitas são pintadas em preto brilhante ou cromadas após a moldagem. Elas rodam em máquinas de 250–450 t.

Coberturas de puxadores de porta

Coberturas visíveis pequenas que são frequentemente pintadas ou cromadas. A qualidade superficial e o ajuste à maçaneta são verificados de perto.

Alargadores de para-lama e saias laterais

Peças longas onde a retidão e o ajuste importam. Elas rodam em máquinas de 450–800 t com design de resfriamento cuidadoso para controlar a empenação.

Corpos de spoiler e lábios frontais

Peças de estilo com grandes superfícies visíveis, geralmente pintadas. Lábios frontais rodam em máquinas de 800–1.300 t.

Acabamentos de para-choque e grandes spoilers traseiros

As maiores peças que moldamos, em máquinas de duas placas de 1.300–2.500 t.

15 — Serviço

Quem Usa Nossos Serviços de Moldagem por Injeção

Moldamos peças externas para marcas automotivas, marcas de aftermarket e distribuidores. Alguns compradores trazem um design finalizado; outros precisam de ajuda desde o primeiro esboço.

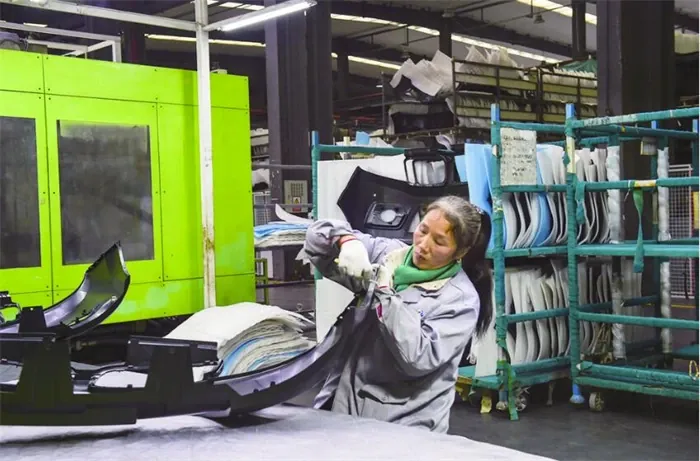
Operador manuseando uma peça de para-choque preta moldada por injeção ao lado de uma máquina de moldagem

Marcas de reposição

Kits de carroceria, spoilers, lábios e acabamentos para linhas de produtos específicas de veículos, frequentemente combinados com nossos desenvolvimento específico para veículos serviço.

programas OEM e ODM

Peças moldadas construídas conforme seus desenhos e padrões, com documentos PPAP. Veja Peças automotivas OEM e ODM.

Distribuidores e marca própria

Fornecimento repetido de peças moldadas e acabadas sob sua marca, embaladas para varejo ou armazém. Veja marca privada e embalagem.

16 — Serviço

O Que Você Recebe ao Trabalhar Conosco

Relatório DFM

Comentários sobre espessura de parede, ângulo de saída, canais de injeção, linhas de partição e textura antes do corte do aço.

Molde fabricado internamente

Nossa ferramentaria fabrica e mantém o molde. Veja ferramental e amostragem.

Amostras de teste

Amostras T1 para verificações de encaixe e acabamento, com alterações até a aprovação.

Dados FAI e CMM

Inspeção da primeira peça conforme seu desenho antes da produção.

PPAP até o Nível 3

Quando seu programa exigir.

Acabamento na mesma fábrica

Pintura e cromagem sem enviar peças entre fornecedores.

17 — Serviço

Do Desenho à Produção: Nosso Fluxo de Trabalho

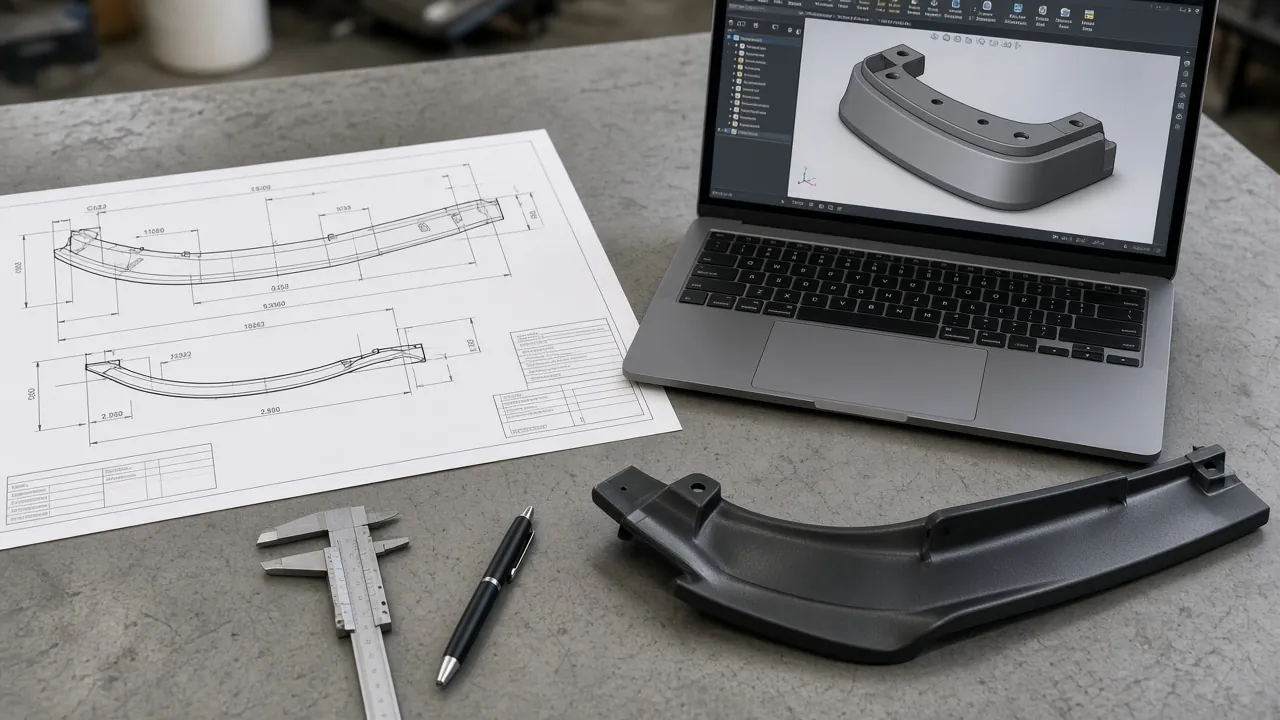
Desenho técnico, modelo CAD 3D e amostra de lip frontal com paquímetro
  1. 01

    Cotação e NDA

    Você envia dados 3D ou uma amostra. Assinamos um NDA se necessário e cotamos o preço do molde e da peça.

  2. 02

    Revisão DFM

    Nossos engenheiros enviam um relatório DFM e concordam com você sobre material, acabamento e características críticas.

  3. 03

    Construção do molde

    O molde é fabricado em nossa ferramentaria e verificado antes do primeiro teste.

  4. 04

    Amostragem T1

    As primeiras peças de teste são moldadas, medidas e enviadas para sua revisão e teste de encaixe.

  5. 05

    Aprovação e FAI

    Após quaisquer alterações, as amostras finais são aprovadas com FAI, dados CMM e PPAP, se necessário.

  6. 06

    Produção

    As configurações de processo são bloqueadas e as peças são produzidas com verificações em processo, acabamento e embalagem.

18 — Serviço

O Que Enviar para um Orçamento de Moldagem por Injeção

Uma solicitação completa gera uma cotação mais rápida e precisa. Se você não tiver tudo, envie o que tiver e diremos o que está faltando.

  • Arquivos CAD 3D (STEP ou IGES) e desenhos 2D com tolerâncias
  • Uma peça de amostra, se não houver CAD; podemos escaneá-la em 3D
  • Requisitos de material, cor e acabamento
  • Quantidade anual e tamanho esperado do pedido
  • Mercado-alvo e quaisquer normas de teste
  • Necessidades de embalagem e rotulagem

Quantidade do pedido: oferecemos MOQ baixo em itens selecionados. A quantidade exata depende da peça, material e acabamento e é confirmada na sua cotação.

Seus arquivos de moldagem por injeção estão prontos?Envie-os com a quantidade desejada e orçaremos o ferramental e as peças de moldagem por injeção de plástico.

19 — Serviço

O Que Determina o Custo da Moldagem por Injeção

Compradores frequentemente perguntam por que duas peças de aparência semelhante têm preços diferentes. Estes são os principais fatores de custo, em ordem de impacto.

Fator de custoPor que é importante
Tamanho e complexidade do moldeSlides, lifters e blocos de aço grandes adicionam tempo de usinagem
Número de cavidadesMais cavidades custam mais inicialmente, mas reduzem o preço da peça
Tamanho da peça e tonelagemMáquinas maiores custam mais por hora
Tempo de cicloParedes espessas resfriam lentamente, o que reduz a produção por hora
MaterialResinas de engenharia como PC/ABS custam mais que PP
AcabamentoPintura ou cromagem adiciona etapas de processo e inspeção
QuantidadeCustos de setup e inspeção são compartilhados entre mais peças

Você pode reduzir o custo mantendo paredes uniformes, evitando undercuts quando possível e escolhendo acabamentos moldados para peças ocultas ou texturizadas. Apontamos essas economias no relatório DFM.

20 — Serviço

Escolhendo um Fabricante de Moldagem por Injeção na China

Muitos compradores buscam uma empresa de moldagem por injeção na China por causa do custo e da profundidade da cadeia de suprimentos. O preço é apenas parte da decisão. Estas são as perguntas que vale a pena fazer a qualquer fornecedor, incluindo nós.

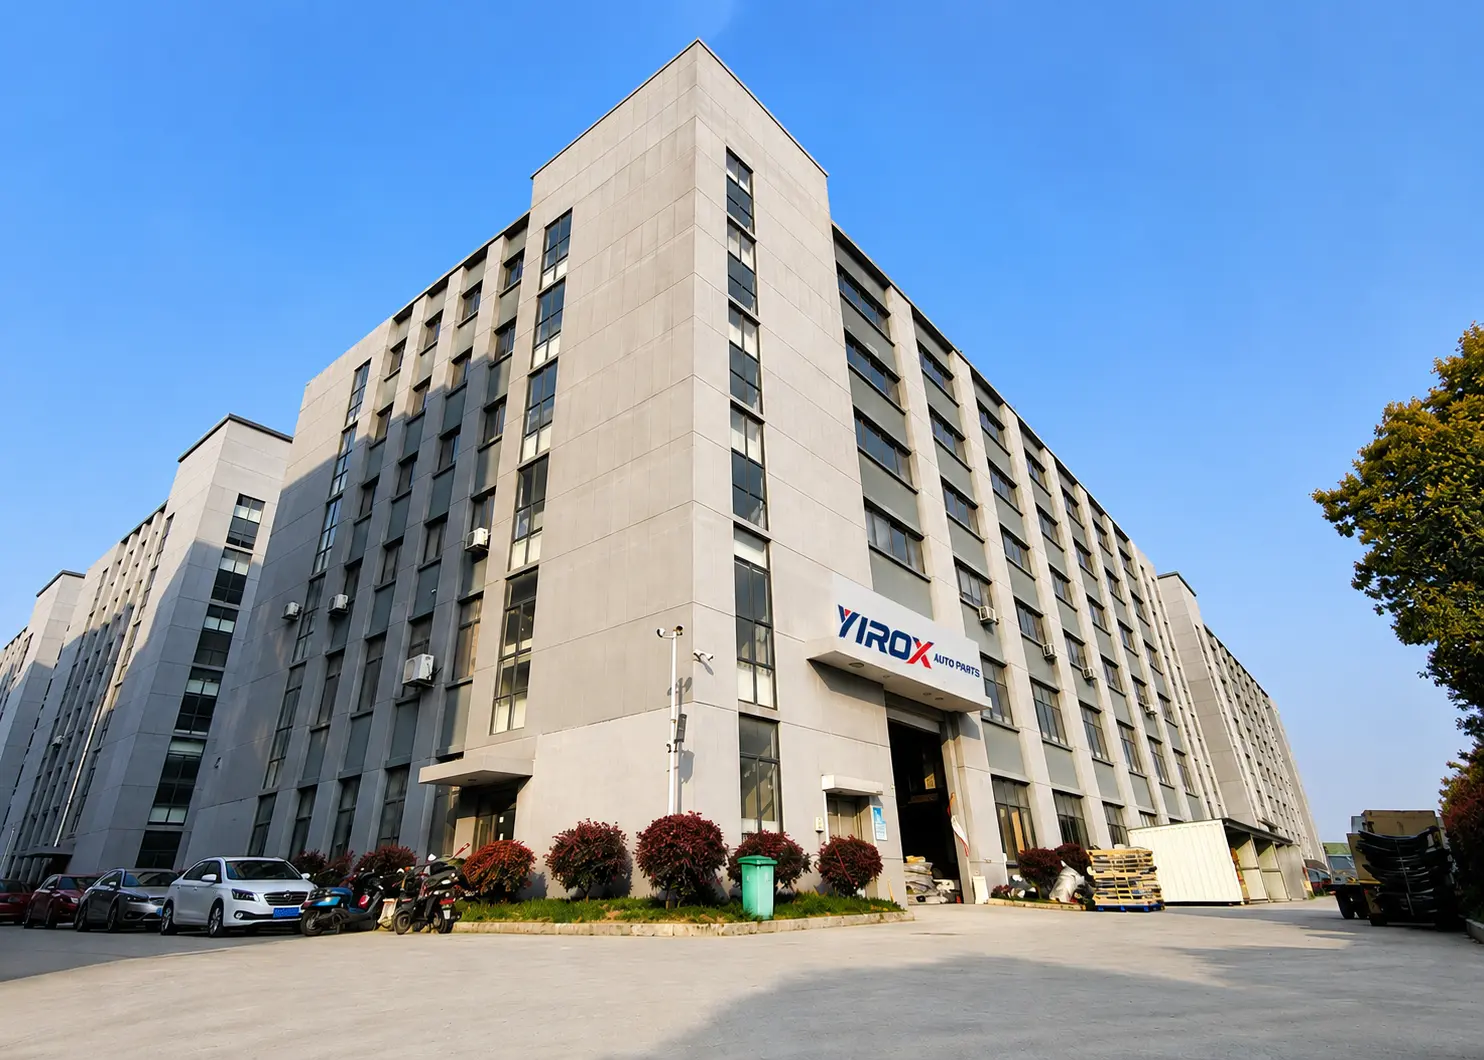
Sede e edifício da fábrica da Yirox em Wuxi, China
  • A fábrica possui suas próprias máquinas de moldagem ou subcontrata a moldagem?
  • Há uma oficina de moldes interna para reparos e alterações?
  • Qual faixa de tonelagem está disponível para sua maior peça?
  • A pintura ou galvanoplastia é feita internamente ou por outra empresa?
  • Quais certificações o sistema de qualidade possui?
  • A fábrica pode fornecer FAI, relatórios CMM e documentos PPAP?
  • Eles assinarão um NDA e concordarão com a propriedade do molde por escrito?

Na Yirox a resposta para as cinco primeiras é interna: moldagem, oficina de moldes, pintura e cromagem são todas realizadas em nossa própria fábrica em Wuxi. Nosso sistema de qualidade é certificado pela ISO 9001 e IATF 16949, e fornecemos FAI, dados CMM e PPAP até o Nível 3.

Processos que não realizamos nós mesmos, como chapas metálicas e fundição de alumínio sob pressão, são tratados por fábricas parceiras que gerenciamos.

21 — Capacidade

Nossas Máquinas de Moldagem por Injeção

Operamos 42 máquinas de moldagem por injeção com força de fechamento de 90 a 2.500 toneladas. Cada grupo de tonelagem é combinado com o tamanho das peças que molda.

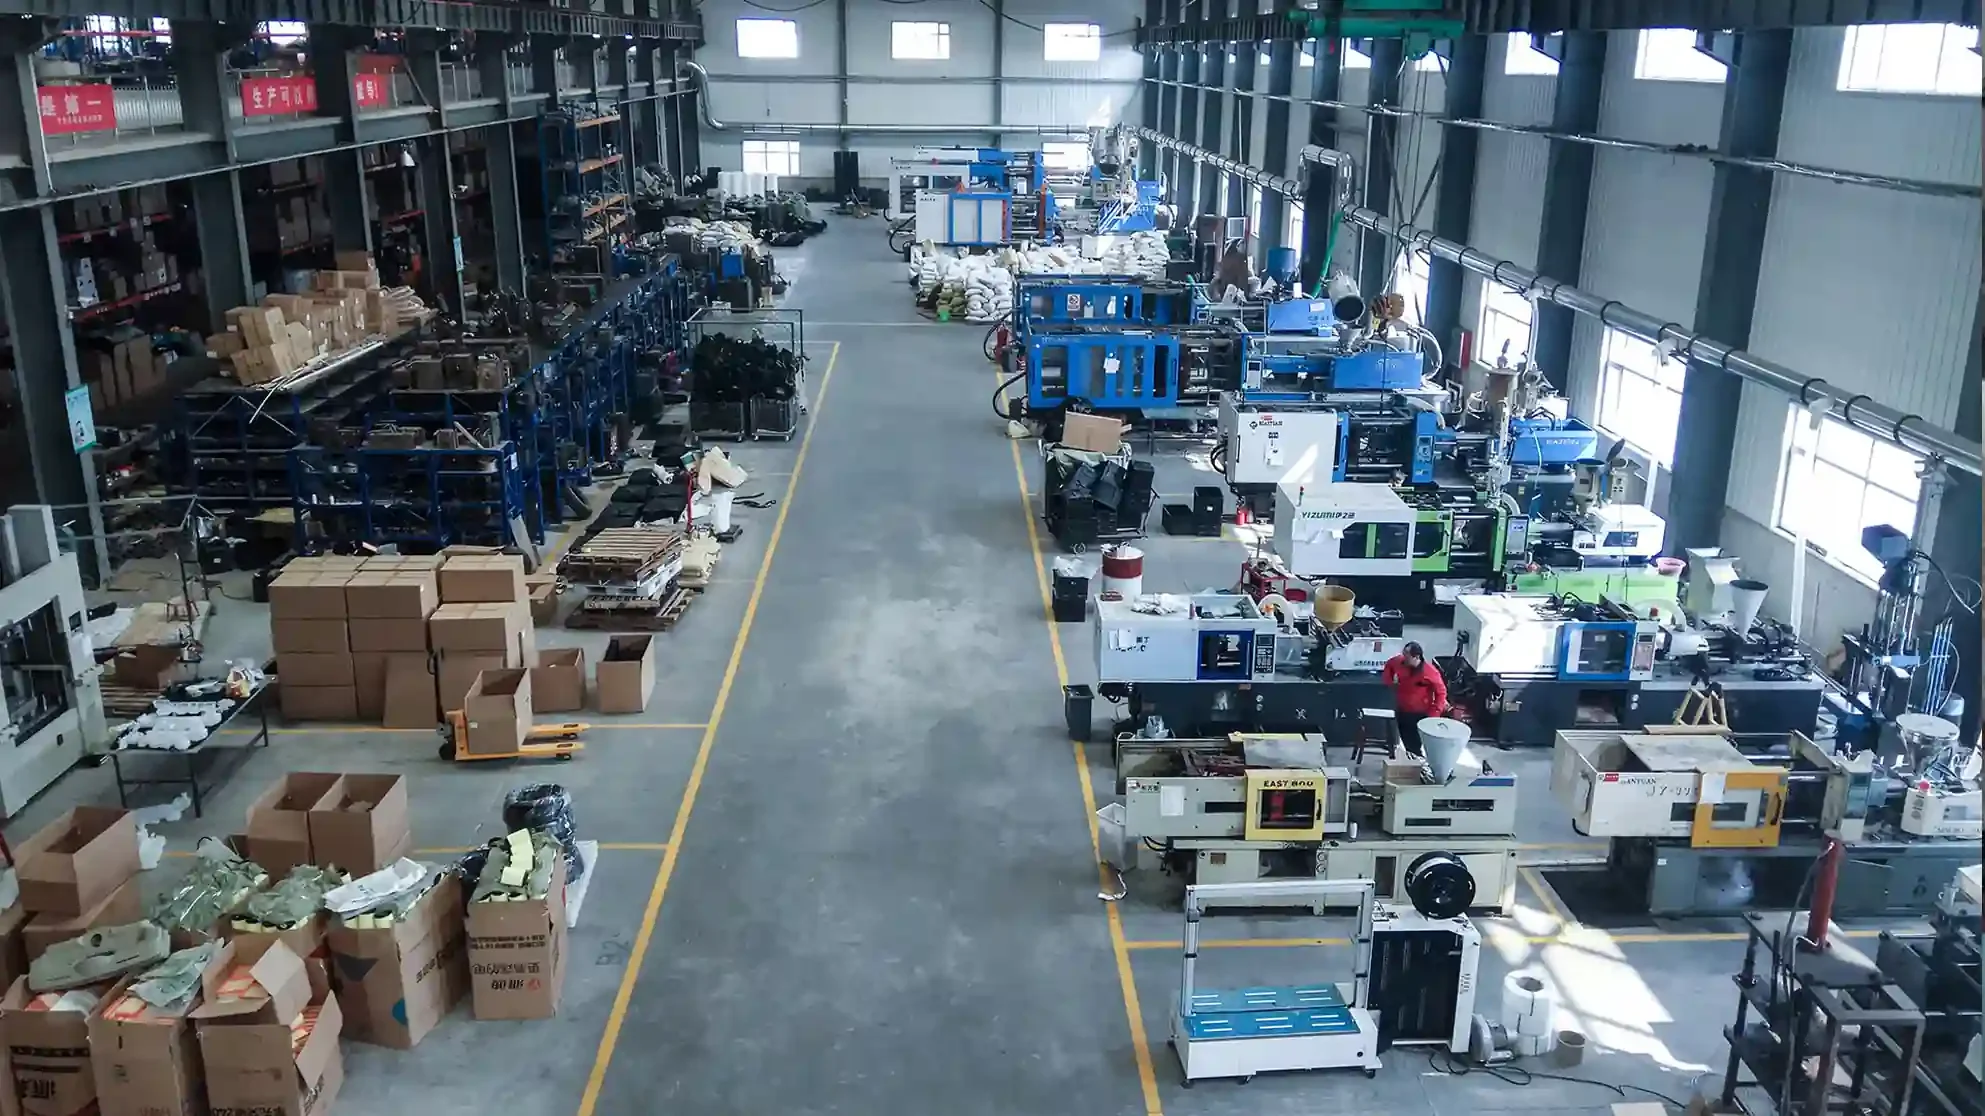
Vista aérea do pavilhão de moldagem por injeção Yirox com máquinas de moldagem e armazenamento de peças
Força de fechamentoMáquinasPeças típicas
90–250 t12Clipes, suportes, pequenas faixas de acabamento
250–450 t11Grades, carcaças de espelhos, capas de maçanetas
450–800 t10Alargadores de para-lama, saias laterais, corpos de spoiler
800–1.300 t5Lábios dianteiros, grandes painéis de acabamento
300–2.500 t (duas placas)4Acabamento de para-choque, grandes spoilers traseiros
22 — Capacidade

Moldagem de Dois Disparos, Automação e Equipamentos Auxiliares

Peças consistentes vêm de mais do que a máquina de moldagem. Robôs, controle de temperatura e resina seca reduzem a variação.

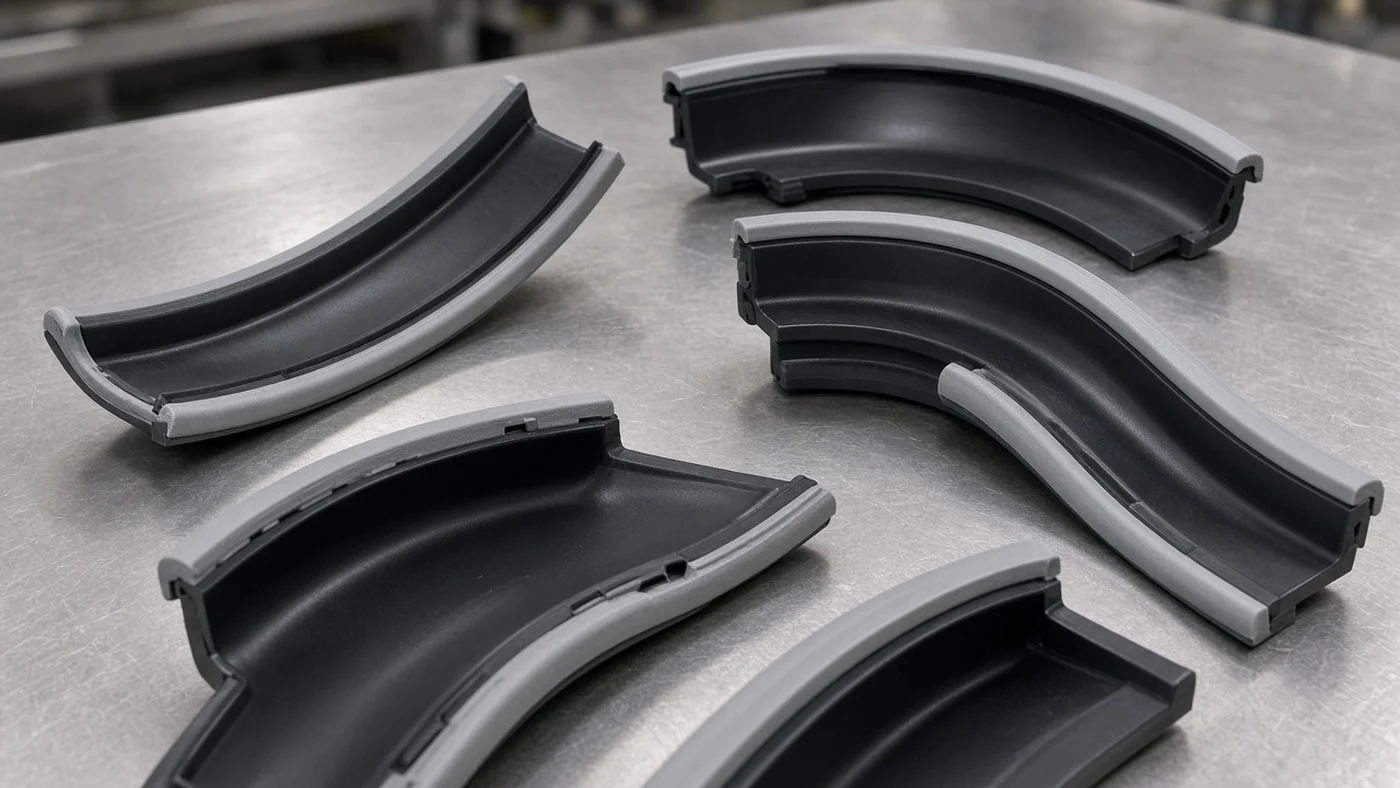
Peças moldadas em dois estágios com corpo rígido preto e borda macia em TPE cinza
EquipamentosQuantidade e detalhes
Máquinas de dupla injeção280 t mesa rotativa, 380 t mesa rotativa, 530 t núcleo rotativo
Combinações de materiais 2KPC+PMMA, ABS+TPE, PC/ABS+TPU
Robôs de retiradaEm todas as 42 máquinas: 30 de três eixos, 12 de cinco eixos
Monitoramento no molde6 máquinas
Controladores de temperatura do molde46
Unidades centrais de resfriamento8
Secadores dessecantes30
TurnosDois turnos, 16 horas por dia
Produção mensalCerca de 1,5 milhão de peças, 520 t de resina

Os robôs removem cada peça da mesma forma, no mesmo momento do ciclo, o que mantém o resfriamento e o manuseio consistentes. O monitoramento no molde em máquinas selecionadas acompanha cada injeção para que um ciclo defeituoso seja detectado precocemente.

23 — Capacidade

Oficina de Moldes e Suporte de Usinagem

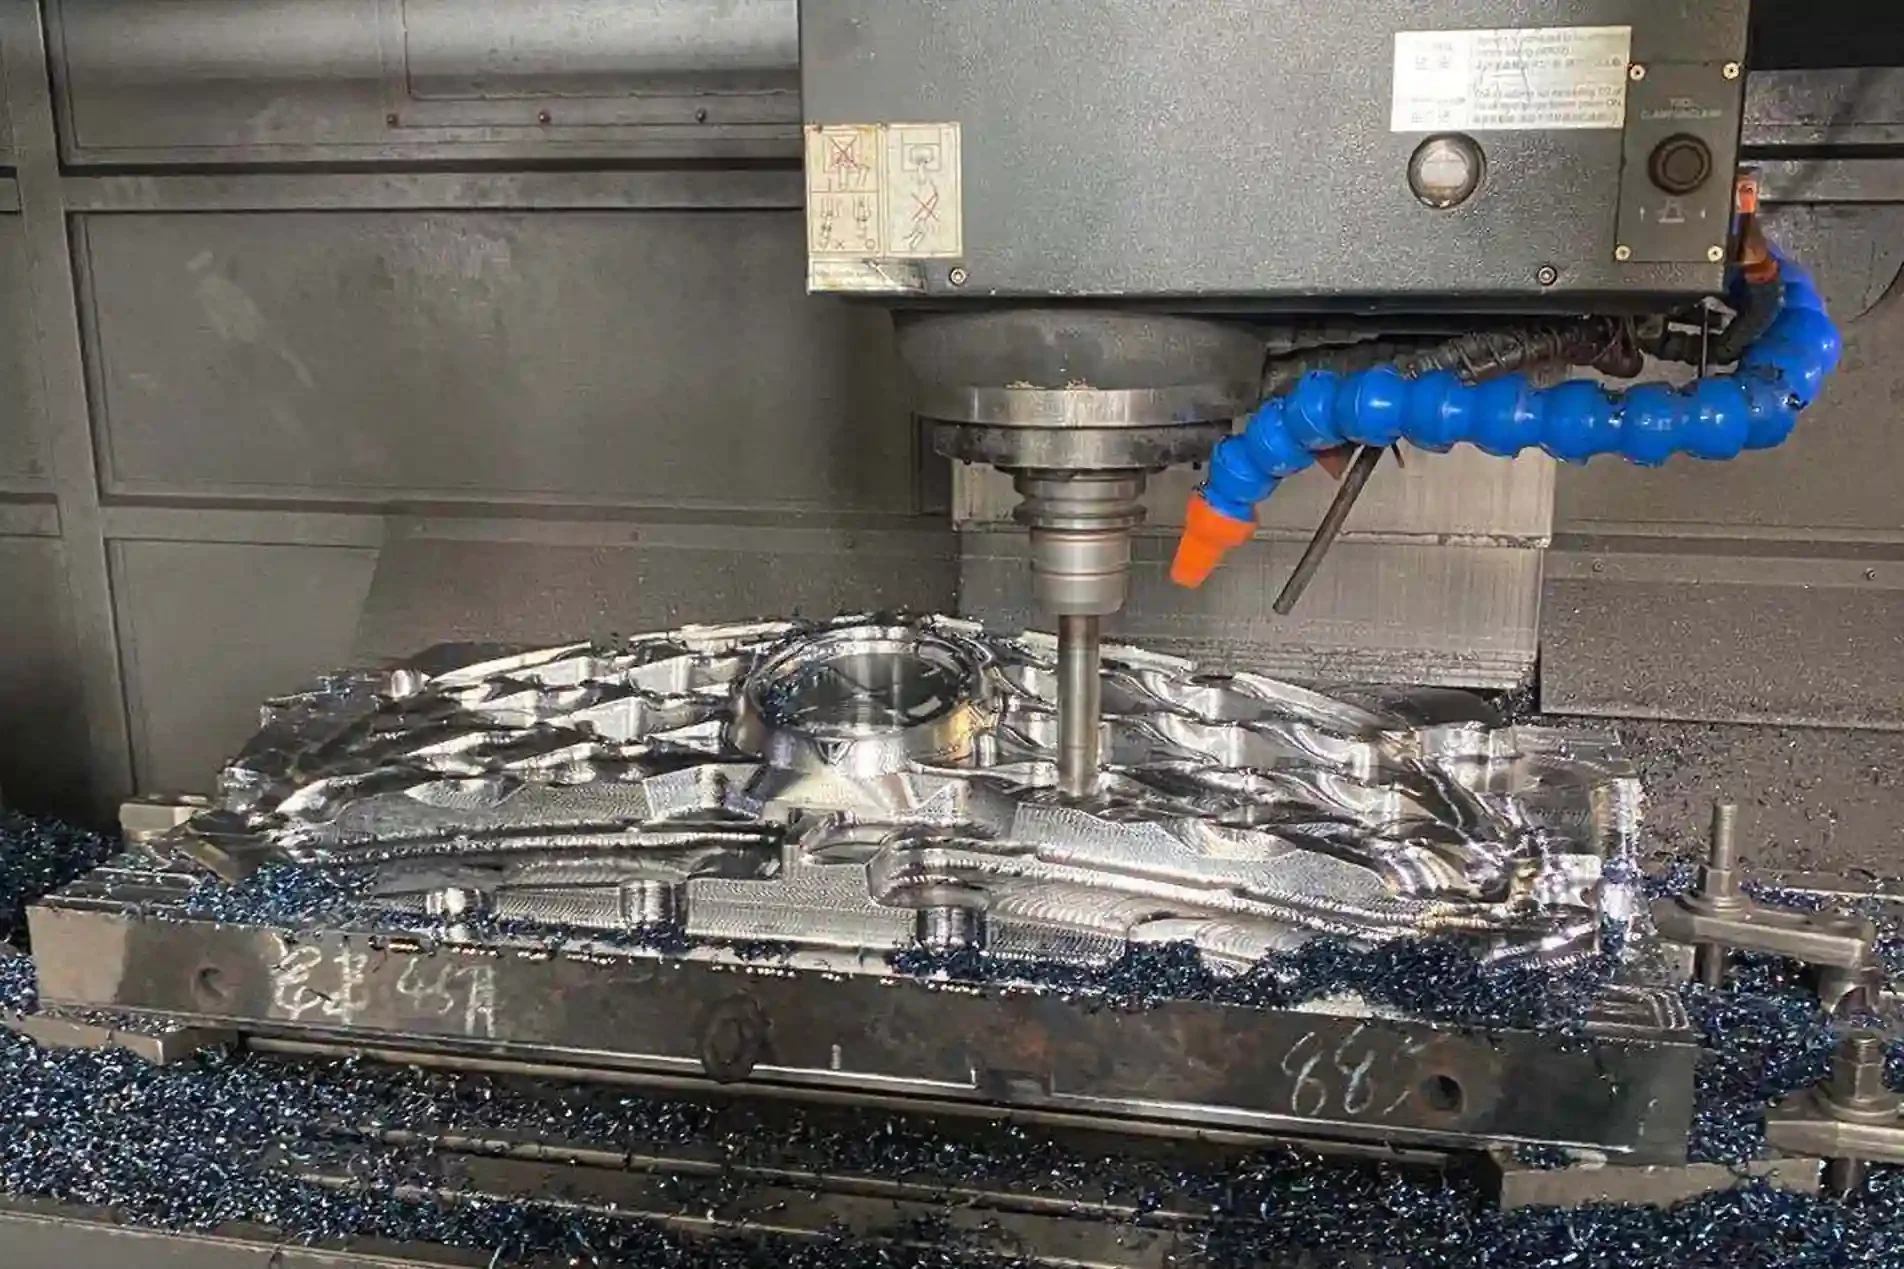
Nossa oficina de moldes fica na mesma fábrica da moldagem, então trocas de ferramentas e reparos são rápidos. Ela constrói 6–8 moldes por mês, processa moldes de até 25 t e usa aço P20 e H13, com vida útil do molde de 300.000–500.000 injeções dependendo do aço e da peça.

A oficina de moldes é apoiada por quatro centros de usinagem de 3 eixos (800×500×500 mm, ±0,01 mm), dois tornos CNC, duas fresadoras de gravação, duas máquinas de eletroerosão a fio, duas máquinas de eletroerosão e duas retificadoras de superfície. Nossa oficina de dispositivos constrói dispositivos de verificação com MSA %GRR de 10% ou menos. Veja ferramental e amostragem para saber como os moldes são desenvolvidos e aprovados.

Centro de usinagem CNC fresando uma cavidade de molde de injeção de aço
24 — Capacidade

Controle de Qualidade para Peças Moldadas

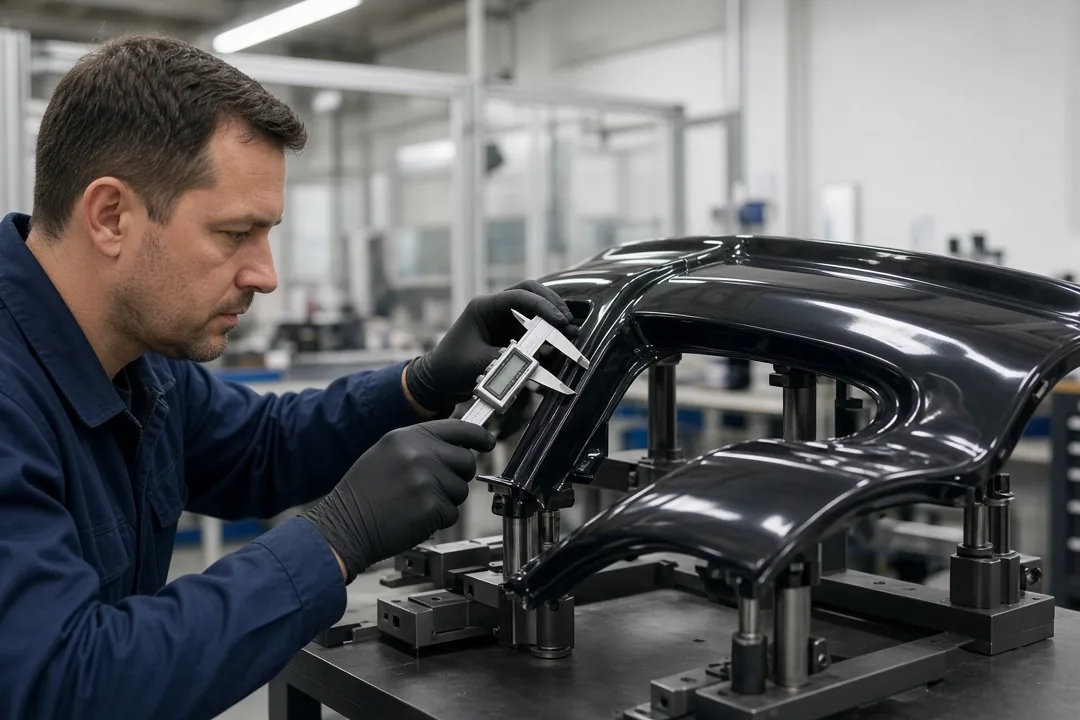
Todo programa de moldagem tem um plano de inspeção acordado com você. As primeiras amostras são medidas em nossos CMMs, as peças de produção são verificadas em dispositivos de verificação, e a aparência é verificada contra uma amostra aprovada.

Inspetor medindo uma peça exterior em preto brilhante num dispositivo de verificação
  • Inspeção da primeira amostra (FAI) nas primeiras amostras aprovadas
  • Medição CMM de características críticas
  • Dispositivos de verificação para encaixe durante a produção
  • Verificações de peso da peça contra o limite de ±1 g
  • Verificações de aparência para rechupes, rebarbas, linhas de solda e brilho
  • PPAP até Nível 3 quando necessário

O nosso sistema de qualidade é certificado segundo a ISO 9001 e a IATF 16949. Consulte as nossas certificações.

FAIInspeção da primeira peça
CMMRegistros de máquina de medição por coordenadas
PPAPAté o Nível 3
NDAAssinado antes da revisão do desenho
25 — Capacidade

Por Que os Compradores Escolhem a Yirox para Moldagem por Injeção

Faixa de tonelagem

90 a 2.500 t cobre desde pequenos clipes até acabamento de para-choques em uma única fábrica.

Acabamento sob um mesmo teto

Pintura e cromagem são feitas internamente.

Ferramental próprio

As trocas de moldes são realizadas pela nossa própria oficina de moldes.

Qualidade documentada

IATF 16949, FAI, CMM e PPAP até Nível 3.

Direto da fábrica em Wuxi

Fábrica de cerca de 20.000 m² e fábricas parceiras para outros processos.

Experiência em exportação

Embalagem e documentos para compradores internacionais.

O Que os Compradores Dizem Sobre Nossa Moldagem por Injeção

Compradores sobre as questões que sinalizamos antes da ferramentaria e como a produção se comportou.

“Começámos com um molde de spoiler para os testar. Sinalizaram a posição de uma linha de soldadura no nosso desenho antes de cotar, algo que o nosso fornecedor anterior tinha deixado passar. Três contentores depois, continuam a cotar o mesmo prazo de entrega que realmente cumprem. Não foi a cotação mais barata que recebemos — foi a única que deixámos de reverificar.”
Gerente de ComprasDo primeiro pedido aos pedidos recorrentes
“Tínhamos passado por um projeto de molde frustrante com outro fornecedor, então estávamos cautelosos desta vez. Ter os registros de inspeção de amostras e dimensões disponíveis fez uma diferença real. Pudemos revisar as peças reais em vez de confiar em promessas.”
Gerente de Compras TécnicasFerramentaria e Aprovação de Amostras

Nomes e empresas omitidos a pedido do cliente.

27 — Perguntas frequentes

Perguntas frequentes

Quanto custa mandar fazer algo por moldagem por injeção?

O custo tem duas partes: o molde e o preço por peça. O custo do molde depende do tamanho da peça, complexidade, número de cavidades e aço. O preço da peça depende do material, tempo de ciclo, acabamento e quantidade. Envie-nos o seu CAD ou uma amostra e cotaremos ambos.

Qual é a diferença entre moldagem por injeção personalizada e peças padrão?

A moldagem por injeção personalizada fabrica uma peça conforme o seu próprio design, utilizando um molde construído para essa peça. As peças padrão vêm de moldes existentes. A maior parte do nosso trabalho é a moldagem personalizada de peças externas.

Qual a tonelagem que preciso para a minha peça?

A tonelagem depende principalmente da área projetada da peça e do material. Clipes pequenos são produzidos em máquinas de 90–250 t, enquanto acabamentos de para-choque e aerofólios traseiros grandes precisam de máquinas de duas placas de 1.300–2.500 t. Escolhemos a máquina durante o DFM.

Você consegue fazer moldagem por injeção de dois componentes?

Sim. Temos três máquinas de dois disparos (280 t, 380 t e 530 t) e combinações de moldes como PC+PMMA, ABS+TPE e PC/ABS+TPU.

Que tolerâncias você consegue manter em peças moldadas?

Nosso padrão é ±1,0 mm, com ±0,5 mm em características críticas e ±0,1 mm em costuras. O peso da peça é mantido em ±1 g.

De quem é o molde?

A propriedade do molde é acordada na cotação e no contrato de cada projeto. Consulte nossa página de ferramentas e amostragem para obter detalhes.

Qual é a sua quantidade mínima de pedido?

Oferecemos baixo MOQ em itens selecionados. A quantidade para a sua peça é confirmada na sua cotação.

O que é DFM na moldagem por injeção?

DFM significa design para fabricação. É uma revisão do design da sua peça antes da construção do molde, verificando espessura de parede, ângulo de saída, nervuras, canais de injeção, linhas de partição e textura para que a peça seja moldada com precisão e se encaixe. Todo molde Yirox começa com um relatório de DFM.

Você pode moldar por injeção peças de PC e PC/ABS?

Sim. Moldamos PC e PC/ABS, bem como ABS, PP, PP modificado, TPO e ASA. PC/ABS não é adequado para cromagem; peças cromadas utilizam ABS de grau para galvanoplastia.

Você assina um NDA?

Sim. Podemos assinar um NDA antes de você compartilhar desenhos ou amostras.

Obtenha um Orçamento de Moldagem por Injeção

Envie seus arquivos CAD, desenhos ou uma peça de amostra. Responderemos com uma revisão DFM e um orçamento para o molde e as peças.

Solicitar Cotação

Informe-nos a peça, o veículo e a quantidade. Um engenheiro responde por e-mail.

Conte-nos Sobre Seu Projeto de Fornecimento