Pintura e Acabamento de Superfície para Peças Plásticas Automotivas
Acabamento de superfície plástica e pintura interna de peças plásticas automotivas: preto brilhante, cor da carroceria, fosco e verniz em para-choques, spoilers, lips, grades e acabamentos. A Yirox opera duas linhas de pintura com sistema 3C2B, cabines de sala limpa e cor, brilho, espessura de filme e aderência medidos, ao lado da nossa própria moldagem por injeção e cromagem.
O Que É Acabamento de Superfície para Peças Plásticas?
Acabamento de superfície é tudo o que é feito a uma peça plástica moldada para lhe dar seu visual final e proteção. Para peças exteriores automotivas, isso geralmente significa uma de três vias: um acabamento feito no molde (textura e cor), um acabamento pintado, ou um acabamento galvanizado como cromo. Um bom acabamento de superfície plástica abrange tanto como a superfície do molde é texturizada quanto como a peça é pintada após a moldagem.
O acabamento afeta mais do que a aparência. Protege a peça da luz solar e do clima, oculta pequenas marcas da moldagem e decide se a peça corresponde à carroceria do carro ou ao resto de uma linha de produtos. Como o acabamento depende do material e do molde, deve ser escolhido antes do início da ferramentaria, não depois.
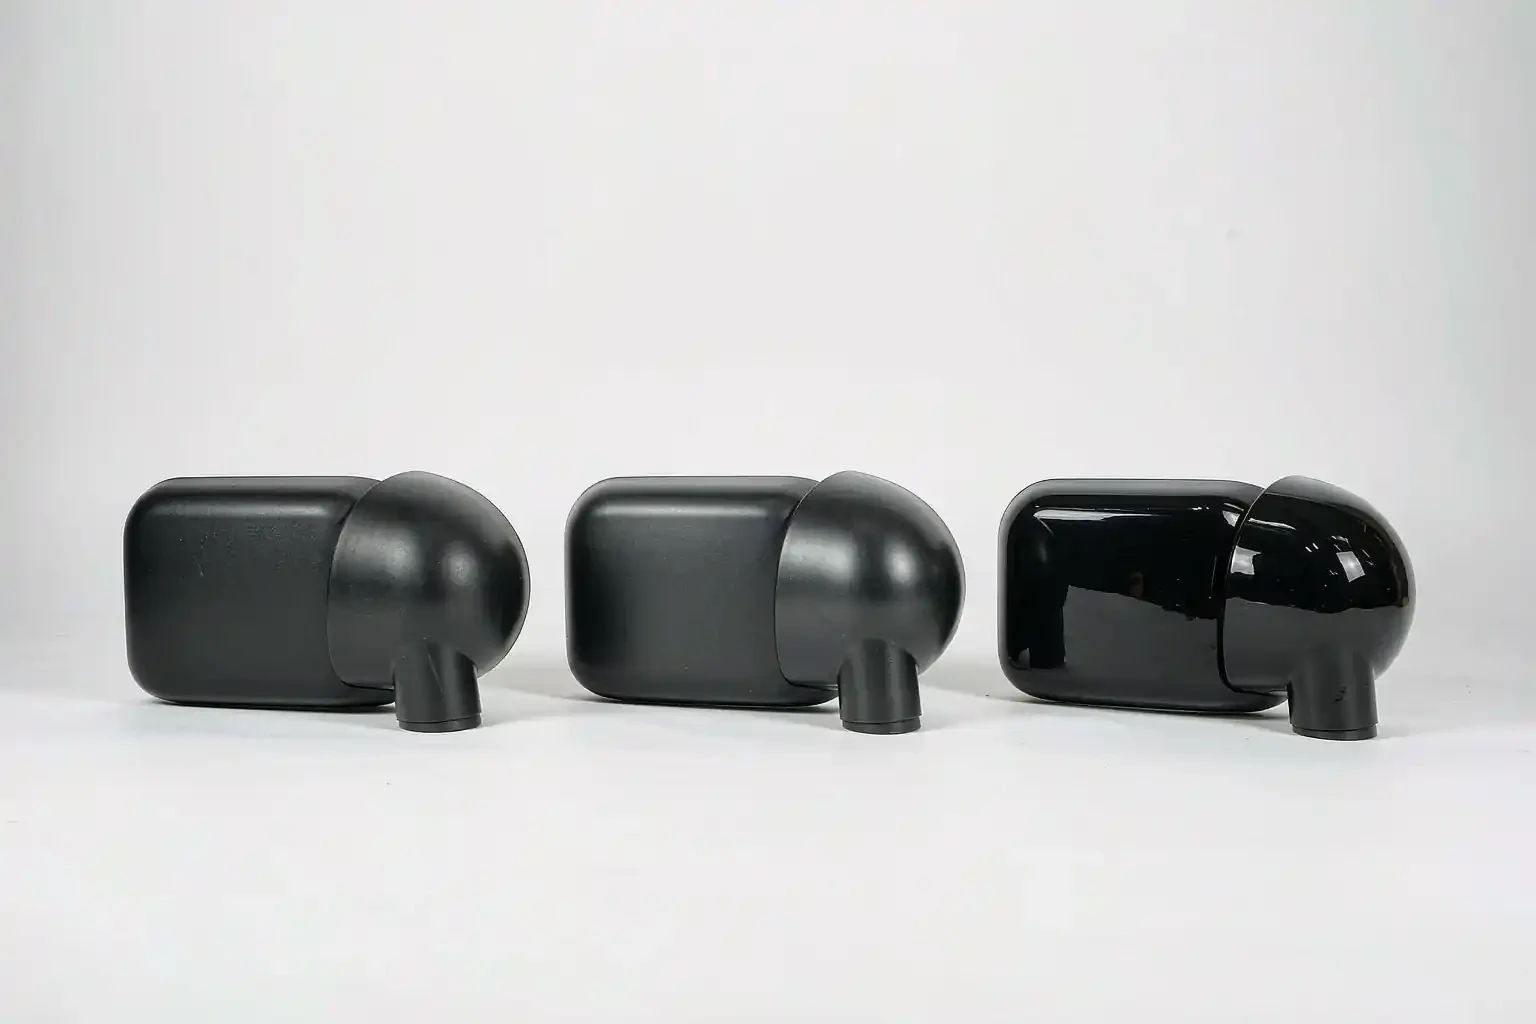
Acabamento exterior em ABS em preto brilhante, preto mate e padrão de carbono
03 — Explicação
Tipos de Acabamentos de Superfície em Plástico
Existem muitos tipos de acabamentos plásticos. Estes são os mais usados em peças exteriores.
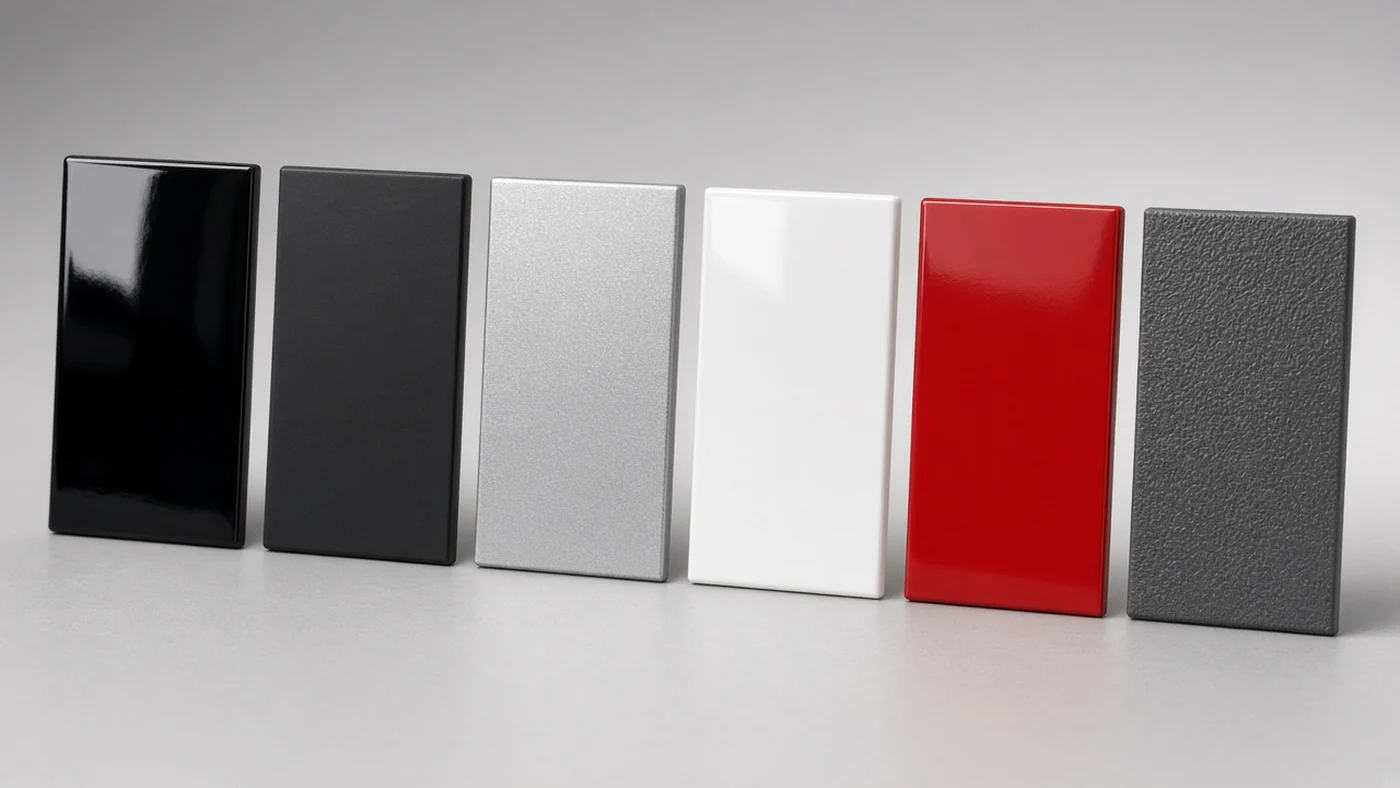
Painéis de amostra de plástico pintado em preto brilhante, preto fosco, prata, branco, vermelho e acabamentos texturizados
Textura moldada
Um grão ou padrão é gravado ou usinado no aço do molde e copiado em cada peça. Comum em acabamentos, alargadores de para-lama e partes inferiores do para-choque deixadas sem pintura. Padrões de textura de molde como grãos no estilo Mold-Tech são frequentemente usados para especificá-la.
Acabamento de molde polido (alto brilho)
O molde é polido para que as peças saiam brilhantes. Usado sob pintura ou galvanoplastia, ou em peças brilhantes não pintadas. Os graus de acabamento SPI são frequentemente usados para descrever níveis de polimento.
Pintura preto piano (preto brilhante)
Um preto profundo e espelhado obtido com base preta e verniz. Popular para grades, spoilers, tampas de espelho e acabamentos.
Pintura na cor da carroceria
A peça é pintada para corresponder ao código de pintura do veículo ou ao seu padrão de cor, e depois recebe verniz.
Acabamentos fosco e acetinado
Pintura ou verniz de baixo brilho para um visual moderno. O nível de brilho é medido para manter as peças consistentes.
Cromagem
Um acabamento metálico brilhante em ABS para galvanoplastia. Veja nosso cromagem em plástico página.
04 — Explicação
Normas de Acabamento de Superfície de Molde SPI e VDI
Compradores e engenheiros frequentemente descrevem acabamentos de molde com padrões da indústria. SPI (da Plastics Industry Association) classifica acabamentos polidos e texturizados: graus A são alto polimento feito com composto de diamante, graus B são acabamentos abrasivos semibrilhantes, graus C são acabamentos de pedra e graus D são texturas jateadas. VDI 3400 é um padrão alemão para texturas eletroerodidas (EDM), numeradas por rugosidade.
Podemos trabalhar com SPI, VDI ou uma textura que você especificar, e confirmamos o acabamento e o ângulo de saída no relatório DFM. Uma superfície texturizada precisa de mais ângulo de saída do que uma polida, porque a textura agarra o aço do molde quando a peça é ejetada.
05 — Explicação
Opções de Textura de Molde para Peças Não Pintadas
Muitas peças de acabamento nunca são pintadas. Seu visual vem inteiramente da textura do molde e da cor da resina, então escolher a textura é tão importante quanto escolher uma cor de pintura.
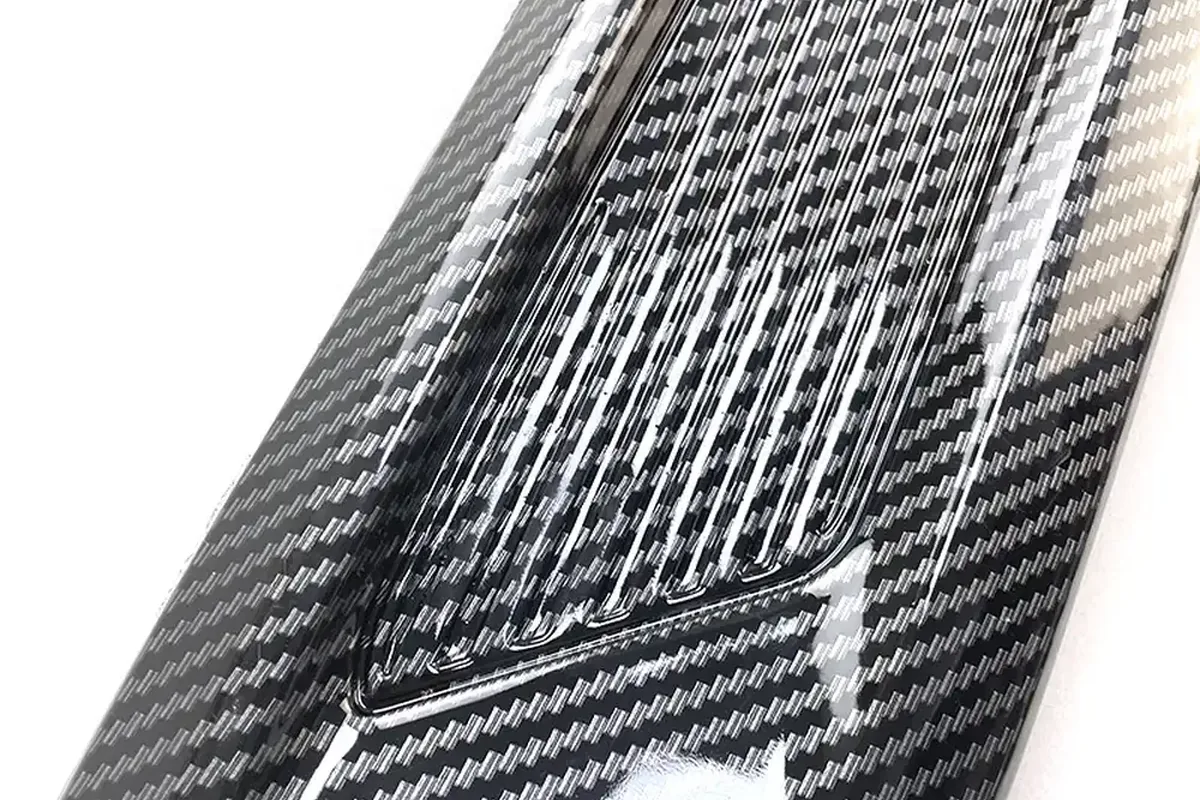
Close-up de um acabamento com padrão de carbono numa peça exterior moldada
Grão fino
Uma textura leve e uniforme que reduz o brilho e esconde impressões digitais. Precisa de menos ângulo de saída do que um grão profundo.
Couro ou grão grosso
Um padrão mais profundo frequentemente usado em acabamentos inferiores e alargadores de para-lama. Esconde bem riscos, mas precisa de ângulo de saída extra para que as peças se soltem cleanly.
Texturas geométricas e técnicas
Padrões como colmeia ou designs com aparência de carbono usinados ou gravados no aço. Comuns em inserções de grade e acabamentos estilizados.
Acabamento fosco jateado
Uma superfície jateada como os graus SPI-D. Aparência fosca uniforme a baixo custo, boa para peças ocultas ou semivisíveis.
Amostras de textura ou placas de textura ajudam você a comparar antes de o molde ser finalizado. Informe-nos o padrão de textura ou envie uma peça de referência, e confirmaremos o ângulo de saída e o acabamento do aço no DFM.
06 — Explicativo
Como Funciona a Pintura de Plástico Automotivo
Pintar peças plásticas de carro é diferente de pintar metal. Os plásticos têm baixa energia superficial, eles flexionam e não podem ser curados em alta temperatura. Um bom processo controla cada etapa.
01
Pré-tratamento
As peças são limpas para remover agentes desmoldantes, poeira e óleos. Peças de PP e TPO precisam de tratamento superficial para que a tinta possa aderir.
02
Camada de base
Uma primeira camada proporciona aderência e uniformiza a superfície. A camada base tem 10–15 μm no nosso sistema 3C2B.
03
Camada de cor
A camada de cor, 12–18 μm, é pulverizada em uma cabine de sala limpa, e então a peça é pré-curada a 60 °C por 10 minutos.
04
Verniz
Uma camada superior transparente, 15–20 μm, proporciona brilho e proteção contra intempéries. Verniz curado por UV está disponível sob solicitação.
05
Cura final
O verniz é curado a 80 °C por 30 minutos, uma temperatura adequada para peças plásticas.
06
Inspeção
Cor, brilho, espessura de filme e aderência são medidos, e cada peça é verificada visualmente.
07 — Explicativo
O Que É Pintura 3C2B?
3C2B significa três camadas e duas curas. Três camadas são aplicadas (base, cor e verniz) com uma cura após a camada de cor e uma cura final após o verniz. Comparado com sistemas mais simples de uma ou duas camadas, o 3C2B proporciona melhor profundidade de cor, maior brilho e resistência climática mais forte, razão pela qual é comum em peças externas visíveis.
A espessura total do filme no nosso sistema 3C2B é de 35–50 μm. Muito fina e a cor pode ficar irregular ou desgastar; muito espessa e a tinta pode escorrer, rachar ou perder aderência. Medimos com um medidor de espessura de revestimento em cada lote.
Precisa de uma cor de tinta correspondente?Envie seu código de cor ou amostra e confirmaremos o sistema de pintura e as verificações de cor.
08 — Explicativo
Acabamento Preto Piano: Por Que É Difícil Acertar
Preto piano é um dos acabamentos mais solicitados para spoilers, grades e capas de retrovisor, e um dos mais exigentes. Um brilho preto profundo funciona como um espelho, então mostra falhas que um acabamento fosco ou texturizado esconderia.
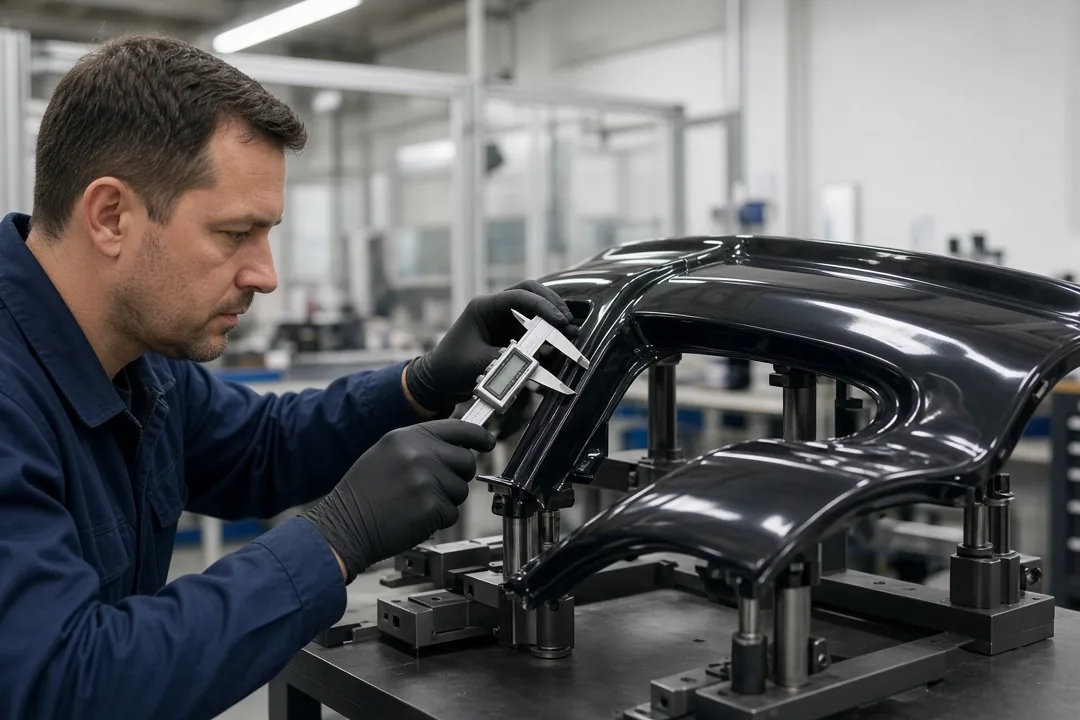
Inspetor medindo uma peça exterior em preto brilhante num dispositivo de verificação
A peça base deve estar livre de marcas de afundamento, linhas de fluxo e linhas de solda nas faces visíveis. Isso começa com o design da peça e do molde: paredes uniformes, gates em faces ocultas e um molde polido. Na pintura, a poeira é o principal inimigo, razão pela qual nossas cabines de pulverização funcionam como salas limpas Classe 100.000 (ISO 8) e nossas áreas de flash-off e forno como Classe 10.000 (ISO 7).
Um verniz transparente de 15–20 μm então proporciona a profundidade e a proteção que o acabamento precisa.
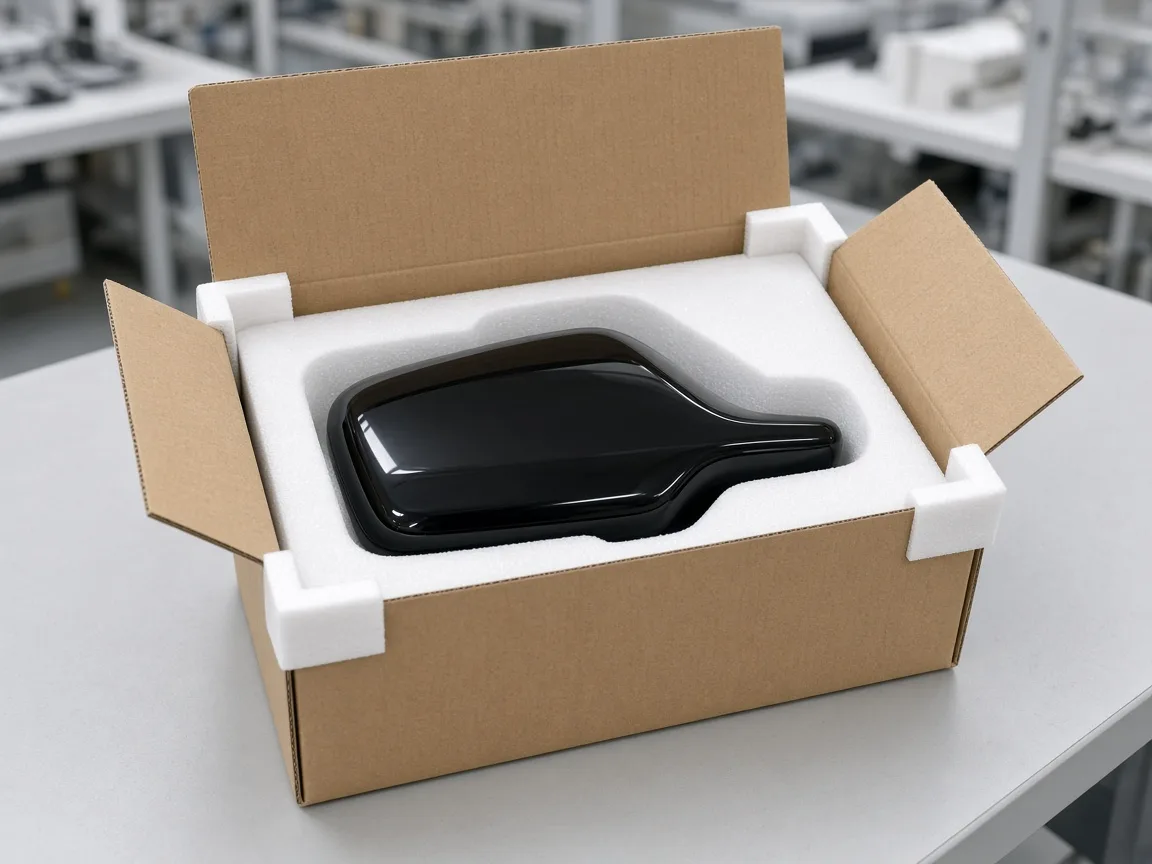
Após a pintura, as peças pretas piano são verificadas sob boa luz contra a amostra mestre e o brilho é medido a 20°, o ângulo usado para superfícies de alto brilho. A embalagem protege o acabamento para que chegue sem riscos.
09 — Explicativo
Defeitos Comuns de Pintura e Como os Prevenimos
Defeito
Como se parece
Prevenção
Inclusões de sujeira e poeira
Pequenas saliências na tinta
Cabines e forno de sala limpa, limpeza de peças
Casca de laranja
Brilho ondulado e texturizado
Configurações de pulverização e controle de espessura de filme
Escorridos e deslizamentos
Pingos de tinta em faces verticais
Espessura de filme dentro de 35–50 μm no total
Aderência fraca
Tinta levanta ou descasca
Pré-tratamento para PP e TPO, verificações de corte cruzado
Incompatibilidade de cor
Tom difere do padrão
Verificações com espectrofotômetro, ΔE*ab ≤1,0
Cobertura fina nas bordas
Bordas ou cantos claros
Trajetórias de robô e retoque manual no L2
Marcas de afundamento aparecendo
Amolgadelas visíveis sob o brilho
Paredes uniformes e configurações de empacotamento na moldagem
10 — Explicativo
Correspondência do Acabamento ao Material
Cada plástico se comporta de forma diferente sob pintura. Escolhemos o pré-tratamento e o revestimento adequados à resina.
Material
Comportamento da pintura
Nossa abordagem
ABS
Pinta facilmente, boa adesão
Pré-tratamento padrão e pintura 3C2B
PP e PP modificado
Baixa energia superficial, a pintura não adere sem ajuda
Tratamento de superfície e camada de base de adesão antes da cor
TPO
Flexível, baixa energia superficial
Tratamento de superfície e revestimento compatível com flexibilidade
ASA
Boa resistência aos UV
Frequentemente deixado na cor moldada; pode ser pintado
PC e PC/ABS
Resistente, pode ser sensível a solventes
Revestimento escolhido por compatibilidade
11 — Explicativo
Dicas de Design para Peças Plásticas Pintadas
A pintura mostra todas as falhas por baixo. Estas diretrizes ajudam as peças pintadas a ficarem certas à primeira.
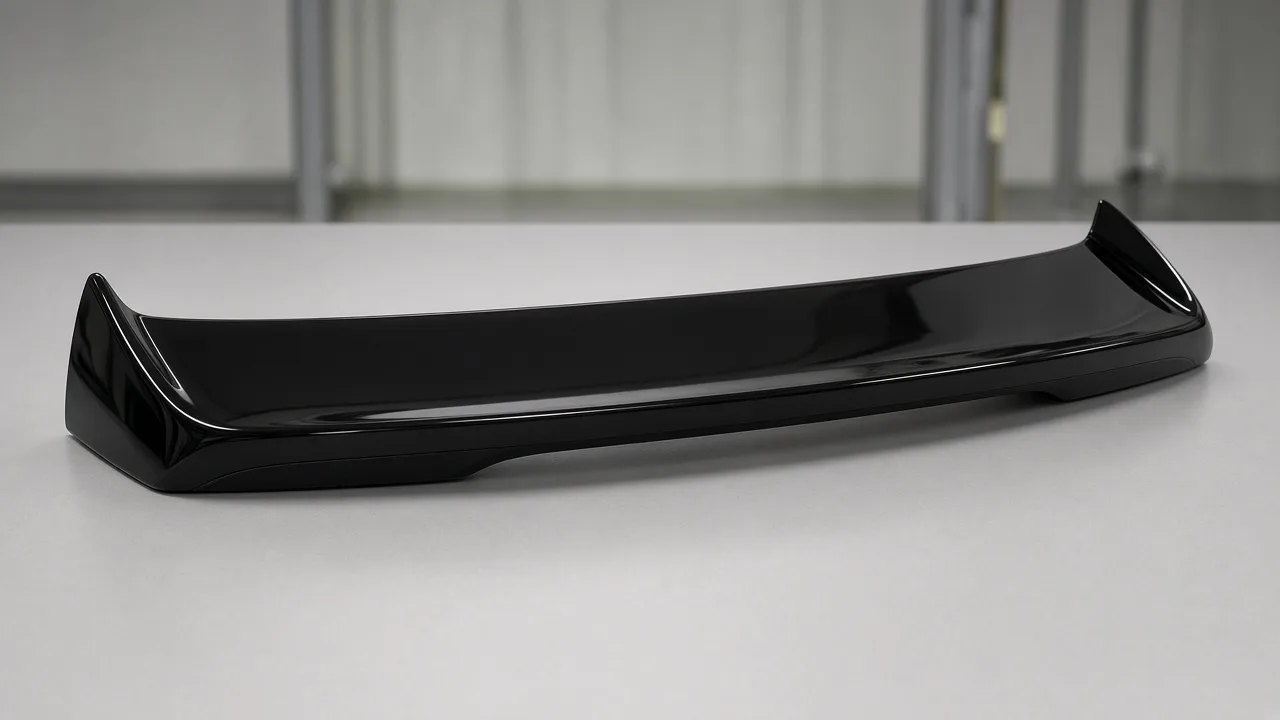
Aerofólio traseiro injetado em preto brilhante
Mantenha a espessura da parede uniforme para evitar marcas de afundamento sob pintura brilhante
Coloque pontos de injeção, marcas de extratores e linhas de solda em faces ocultas
Evite cantos internos afiados onde a pintura pode acumular
Adicione pontos de suspensão ou fixação que fiquem em faces ocultas
Especifique quais faces são classe A (visíveis) no seu desenho
Acorde um padrão de cor ou amostra mestre antes da produção
12 — Explicativo
Prós e Contras de Pintura vs Acabamento Moldado
Acabamento
Vantagens
Limitações
Pintado
Qualquer cor, alto brilho, correspondência com a cor da carroçaria, proteção UV do verniz
Custo extra de processo, requer superfícies limpas
Cor e textura moldadas
Custo mais baixo, sem pintura para descascar
Cores limitadas, brilho inferior, pode desbotar sem resina estável aos UV
Cromado
Aparência de metal brilhante
Requer ABS de grau de galvanoplastia e design compatível com galvanoplastia
13 — Serviço
Pintura de Peças Externas Grandes
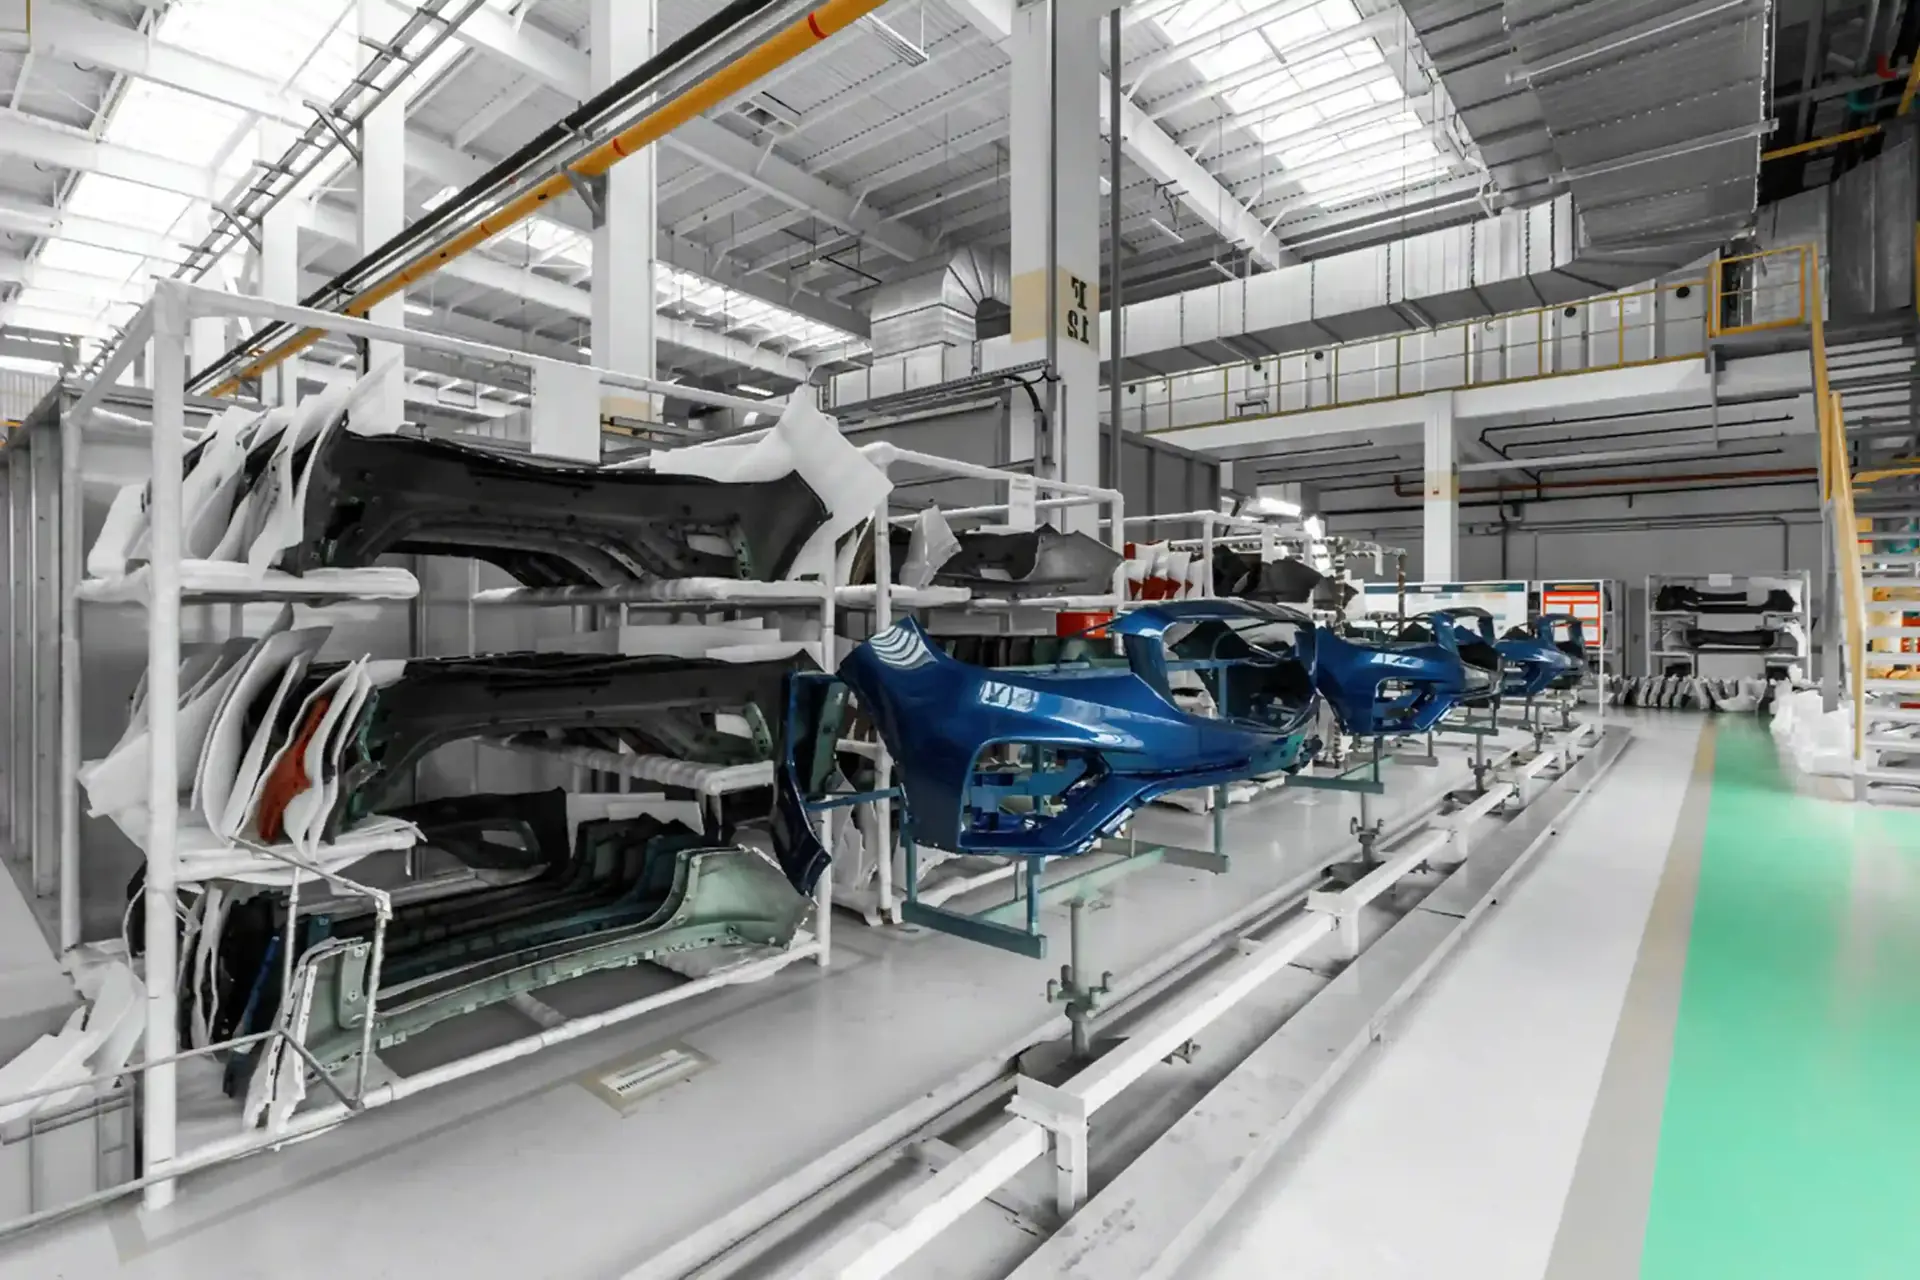
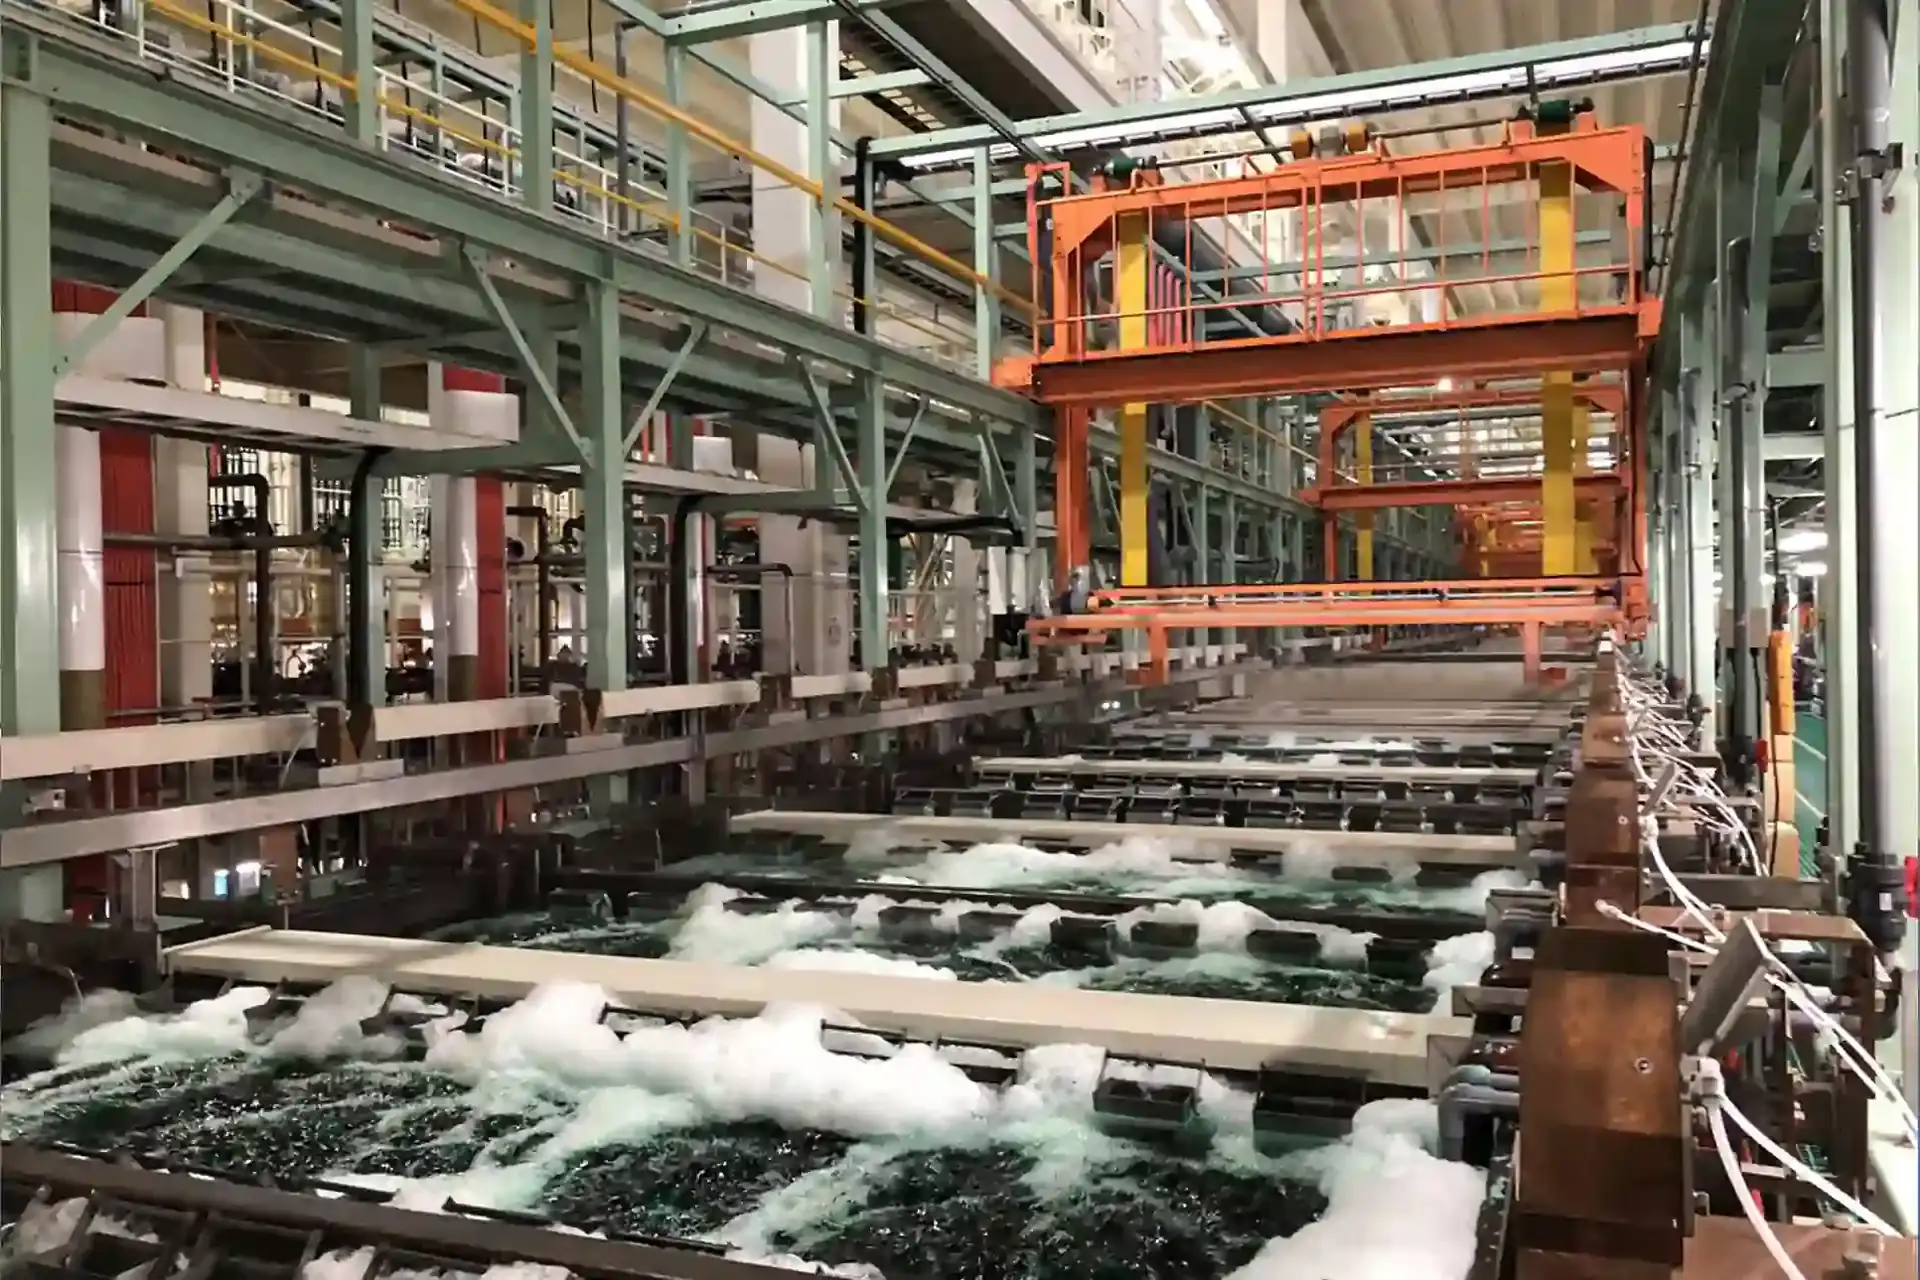
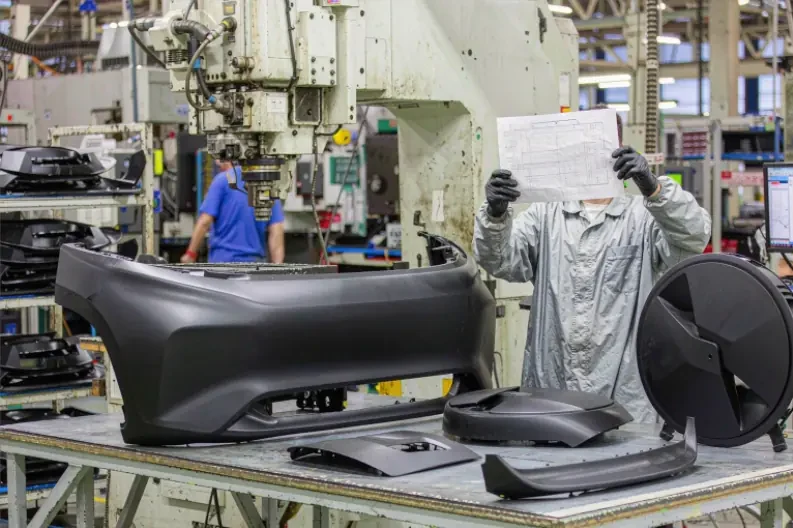
Coberturas de para-choques, spoilers e saias laterais são longos e curvos, pelo que um acabamento consistente em toda a peça requer boa fixação e trajetórias de pulverização. As peças grandes passam na nossa linha de transporte aéreo L2, onde as peças ficam suspensas em fixações e passam pelas zonas de pulverização, evaporação e forno. As quatro estações manuais de retoque na L2 permitem aos pintores alcançar reentrâncias e bordas que a pulverização automática não consegue cobrir uniformemente.
Para-choques e peças externas na linha de produção da fábrica da Yirox em Wuxi
Como a pintura é feita na mesma fábrica que a moldagem, podemos comunicar rapidamente problemas de pintura à equipa de moldagem, por exemplo quando uma linha de solda ou marca de fluxo aparece através do brilho.
14 — Serviço
Peças Que Pintamos
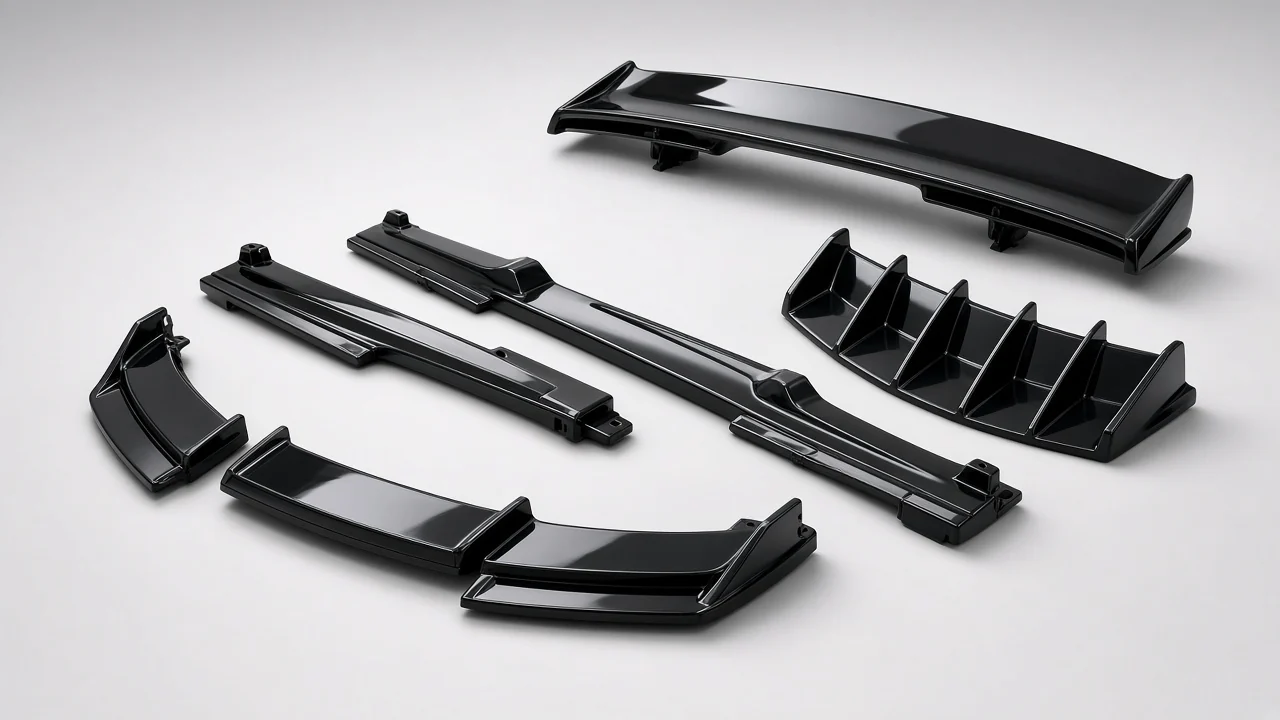
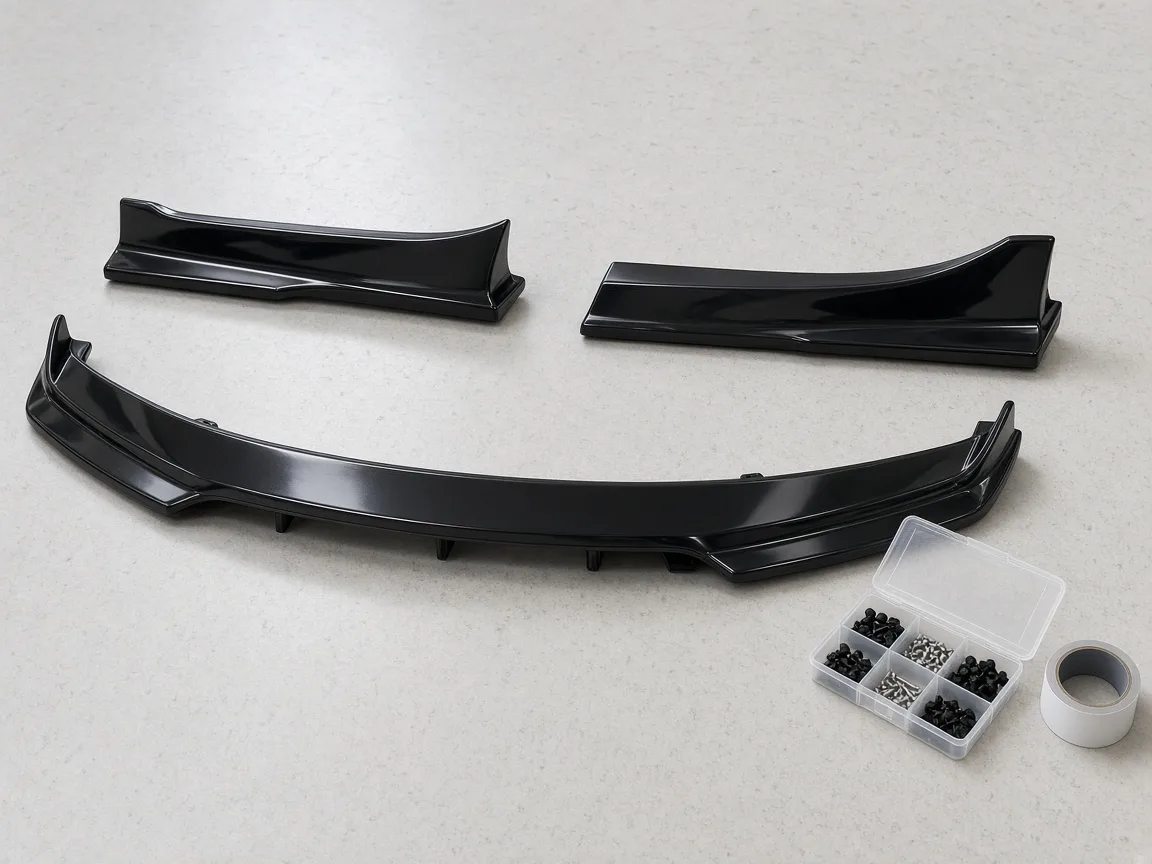
Lip dianteiro, aerofólio, saias laterais e difusor traseiro em preto brilhante
Coberturas de para-choques e acabamentos de para-choques
Cor da carroçaria ou preto, pintado na linha de transporte aéreo.
Spoilers traseiros
Preto brilhante, cor da carroçaria ou mate, incluindo spoilers traseiros grandes.
Lábios frontais e saias laterais
Acabamentos em preto brilhante e cor da carroçaria para kits de estilo.
Grelhas e inserções de grelha
Preto piano, preto fosco ou acabamentos bicolores.
Carcaças e tampas de espelhos
Coberturas em preto brilhante e cor da carroçaria.
Acabamentos e coberturas de puxadores de portas
Pequenas peças visíveis na linha automática rotativa.
15 — Serviço
O Que Você Recebe da Nossa Oficina de Pintura
Para-choques de plástico preto acabados e peças de kit de carroçaria em estantes de armazenamento
Acabamento escolhido no DFM
Material, textura e sistema de pintura acordados antes do ferramental.
Padrão de cor
Trabalhamos com o seu código de tinta, chip de cor ou amostra mestre.
Resultados medidos
Cor, brilho, espessura de filme e adesão registrados.
Pintura em sala limpa
Cabines ISO 8 e flash-off e forno ISO 7.
Uma fábrica
Moldagem, pintura e embalagem na mesma planta, para que as peças não sejam enviadas entre fornecedores.
Embalagem protetora
Faces pintadas protegidas para exportação. Ver embalagem.
16 — Serviço
Nosso Fluxo de Trabalho de Pintura
01
Briefing de acabamento
Você envia o código de cor, chip ou amostra, nível de brilho e as faces que devem ser classe A.
02
Correspondência de cor
Preparamos amostras de tinta e as medimos em relação ao seu padrão com nosso espectrofotômetro.
03
Pintura de teste
Peças de amostra são pintadas na linha de produção e verificadas quanto a cor, brilho e adesão.
04
Aprovação
Você aprova uma amostra mestre, que se torna a referência para produção.
05
Produção
As peças são pintadas na L1 ou L2 com verificações e registros por lote.
06
Packing
As peças pintadas são embrulhadas e embaladas para proteger a superfície.
17 — Serviço
O Que Enviar para um Orçamento de Pintura
Oferecemos MOQ baixo em itens selecionados. As quantidades exatas dependem da peça e da cor e são confirmadas no seu orçamento.
CAD da peça ou amostra, com as faces visíveis marcadas
Código de tinta, chip de cor ou amostra mestre
Nível de brilho (alto brilho, acetinado ou fosco)
Quaisquer normas de teste para adesão, intemperismo ou névoa salina
Quantidade anual e tamanho do pedido
Tem sua peça e cor prontas?Envie-as com a quantidade e orçaremos a pintura junto com a peça.
18 — Capacidade
Nossas Linhas de Pintura
A linha automática rotativa é adequada para peças repetitivas em lotes maiores. A linha de transportador aéreo lida com peças grandes ou complexas, como capas de para-choque e spoilers, com estações de retoque manual para áreas que uma pistola de pulverização não consegue alcançar em uma única passada.
Linha
Tipo
Especificação
L1
Linha automática rotativa
24 estações
L2
Linha de transportador aéreo
Inclui 4 estações de retoque manual
Cabines de pulverização
Sala limpa
2 cabines, Classe 100.000 (ISO 8)
Flash-off e forno
Sala limpa
Classe 10.000 (ISO 7)
Cura
Duas curas
Pré-cura de 60 °C × 10 min; acabamento de 80 °C × 30 min
Sistema de pintura
3C2B
Verniz UV opcional
19 — Capacidade
Especificações de Pintura
Camada
Espessura de filme
Camada de base
10–15 μm
Camada de cor
12–18 μm
Verniz
15–20 μm
Total
35–50 μm
Verificação
Norma
Diferença de cor
ΔE*ab ≤1,0; peças críticas ≤0,8
Adesão (corte em cruz)
Grau 0–1
20 — Capacidade
Como Verificamos as Peças Pintadas
Inspetor registrando resultados no laboratório de qualidade da Yirox
Cor
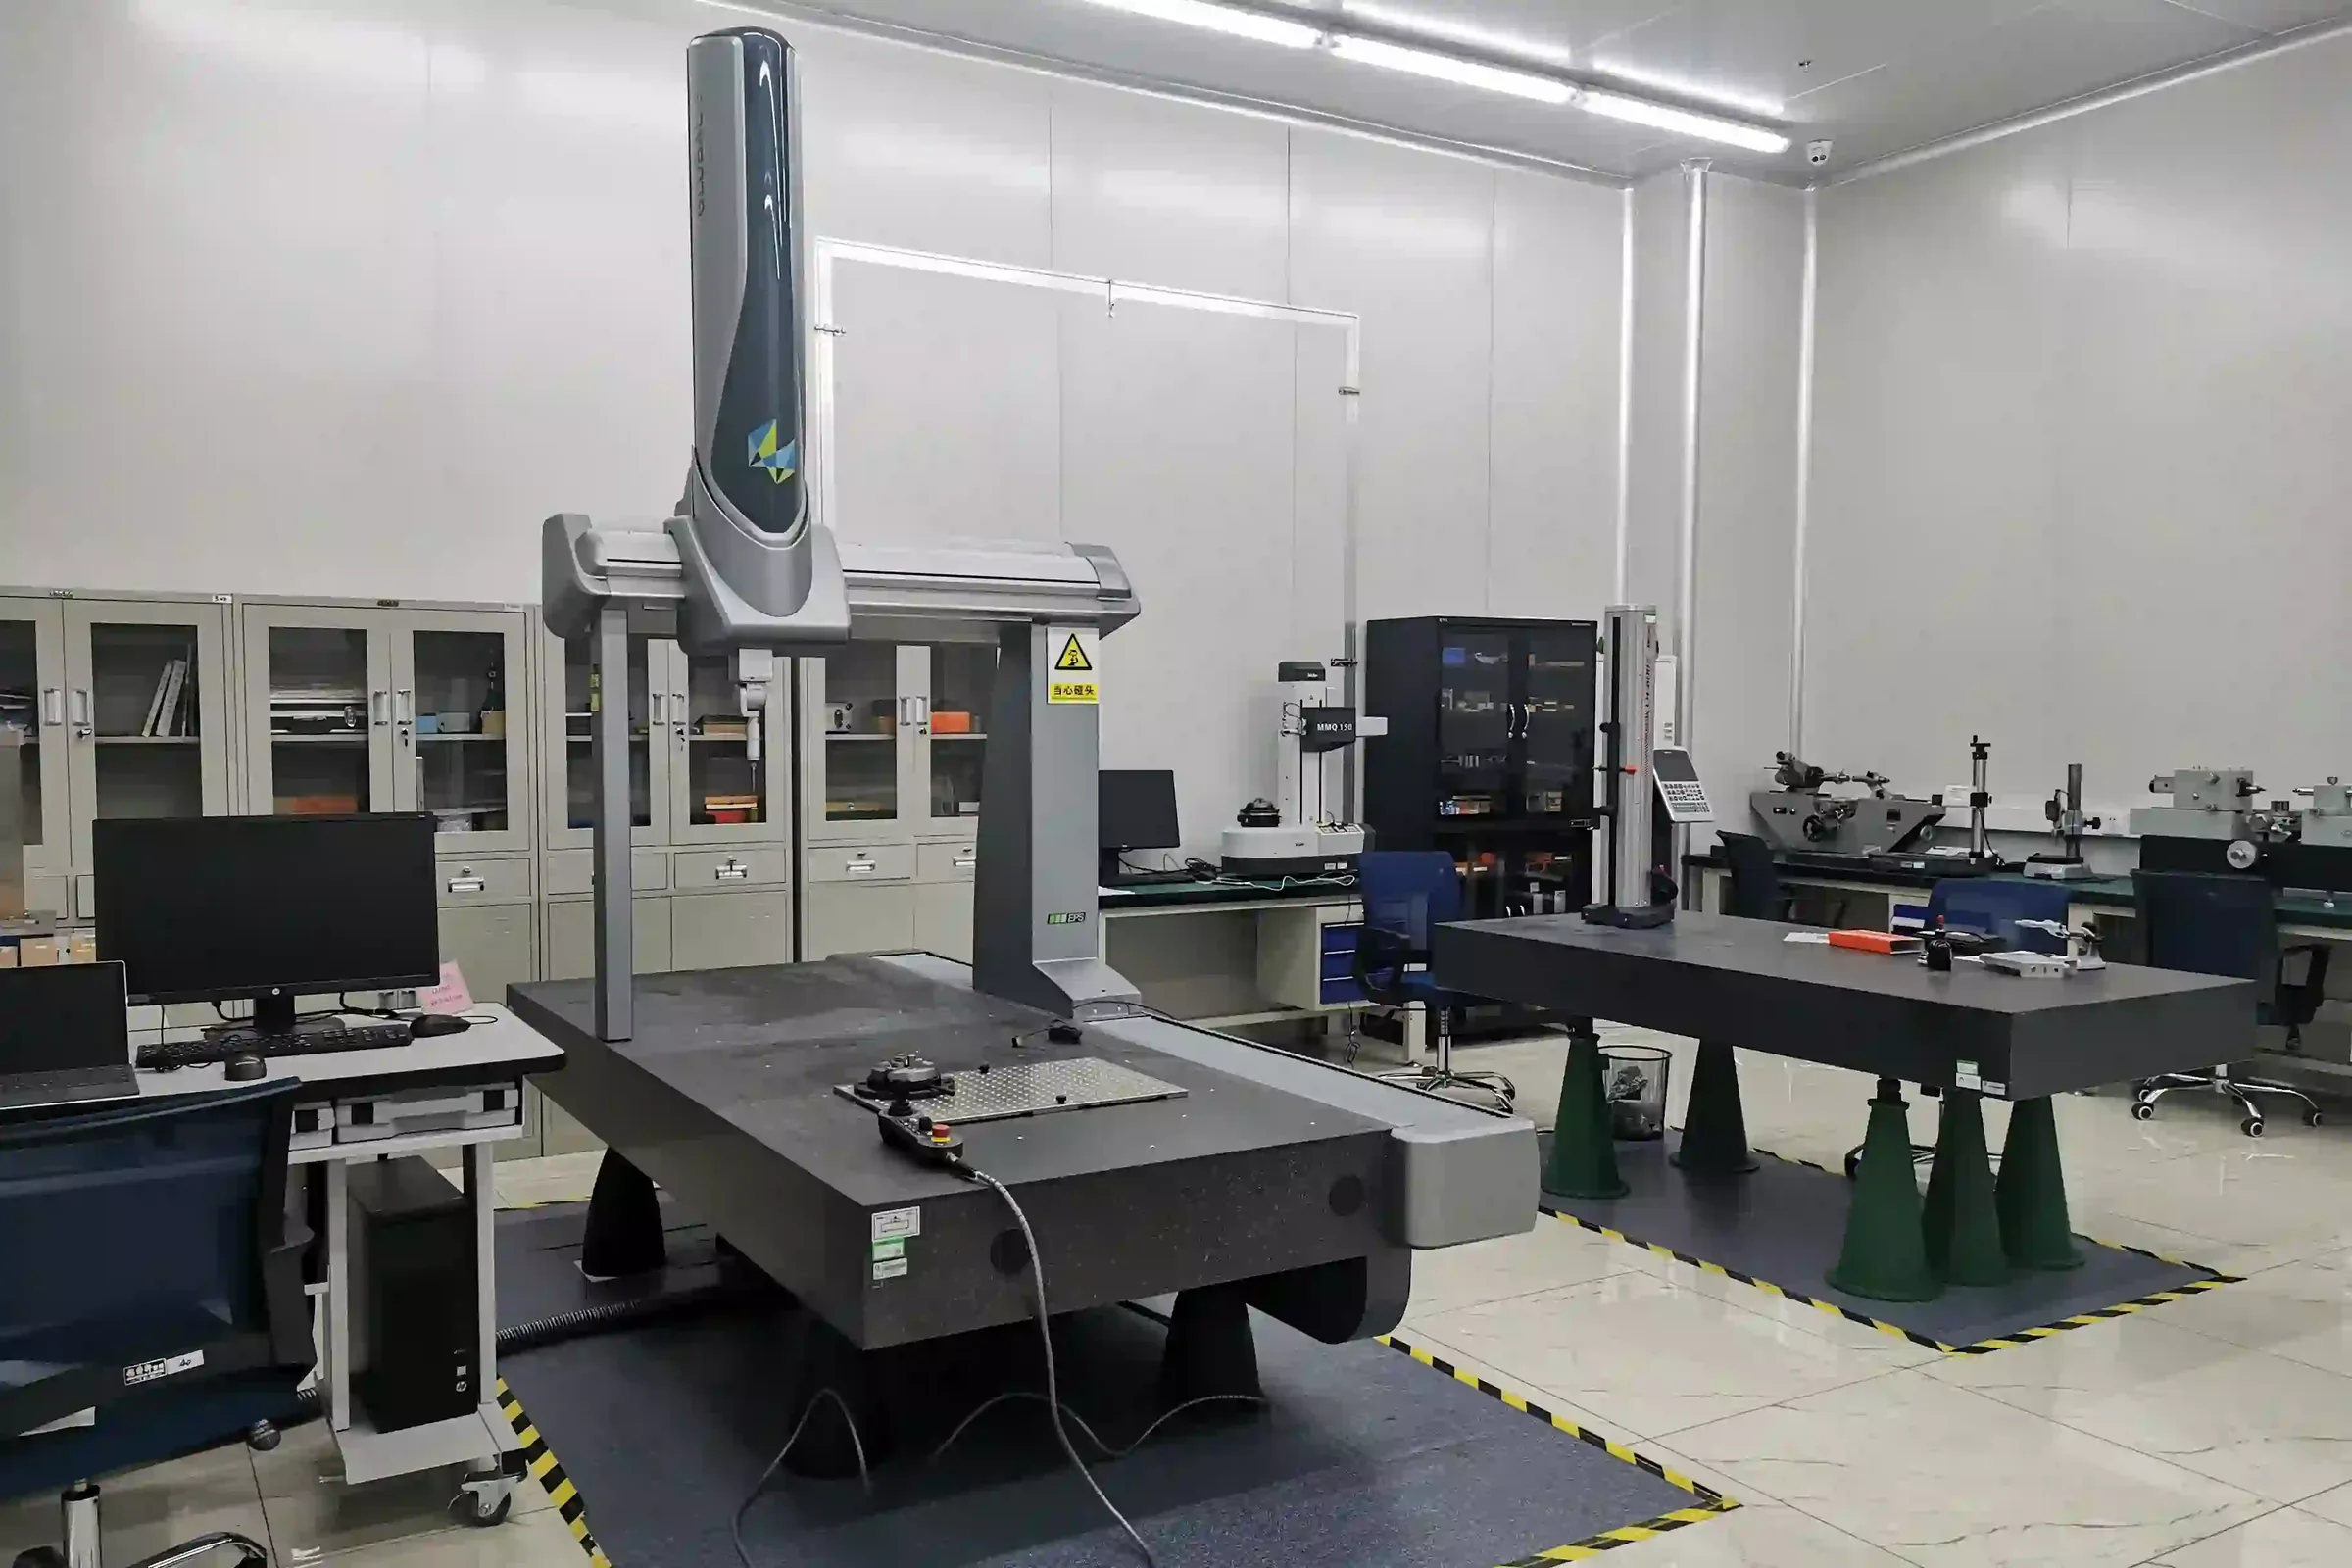
Espectrofotômetro X-Rite Ci64, geometria d/8°, SCI e SCE, com repetibilidade ΔE de 0,03 ou melhor.
Brilho
Medidor de brilho BYK micro-TRI-gloss a 20°, 60° e 85°, repetibilidade ±0,2 GU.
Espessura de filme
Medidor de espessura de revestimento BYK 8500, magnético e correntes parasitas, 0–1.500 μm, ±(3% + 1 μm).
Aderência
Teste de aderência por corte cruzado interno. Testes de adesão terceirizados conforme ISO 2409 / ASTM D3359 e pull-off conforme ASTM D4541 quando necessário.
Intemperismo e corrosão
Terceirizado para SGS e CTI (laboratórios acreditados CNAS): QUV 500/1.000 h, xenônio 2.500 kJ/m², umidade conforme ISO 6270-2.
Inspeção visual
Cada peça é verificada quanto a escorridos, sujeira, casca de laranja e áreas finas em comparação com a amostra padrão.
Veja nossos inspeção de qualidade página para a lista completa de instrumentos e testes.
Pintura de Plástico Automotivo Alinhada à Sua Forma de Vender
Uma incompatibilidade de cor pode devolver uma peça pintada imediatamente. Nossa pintura de plástico automotivo opera em linhas 3C2B internas mantidas em ΔE*ab ≤1,0. Cada programa abaixo mostra como essa consistência chega ao seu cliente.
Equipes de qualidade e compras sobre cor, brilho e consistência entre lotes.
“O que mudou para nós foi receber uma placa de cor e a leitura de ΔE com cada lote. Nossa inspeção de recebimento deixou de ser uma discussão.”
Gerente de Qualidade
“Peças em preto brilhante não perdoam. Pequenas diferenças tornam-se óbvias quando instaladas lado a lado. Queríamos mais do que uma verificação visual, e os registros de inspeção de cor deram à nossa equipe de qualidade algo objetivo com que trabalhar.”
Gerente de Garantia de QualidadeAcabamento de Superfície Automotivo
Nomes e empresas omitidos a pedido do cliente.
22 — Perguntas frequentes
Perguntas frequentes
Quais são os diferentes tipos de acabamentos plásticos?
Os principais tipos são acabamentos moldados (textura ou polimento feitos no molde), acabamentos pintados (brilho, fosco ou cor da carroceria) e acabamentos galvanizados como cromo. Cada um se adequa a diferentes peças, materiais e orçamentos.
O que é acabamento superficial SPI-D2?
SPI-D2 é um acabamento texturizado de molde feito por jateamento a seco do aço do molde com mídia de óxido fina. Ele proporciona uma superfície fosca, uniforme e opaca que oculta pequenas marcas e impressões digitais, e requer mais ângulo de saída do que uma superfície polida.
Você pode pintar peças de PP e TPO?
Sim. O PP e o TPO necessitam de tratamento de superfície e de uma camada de base de aderência antes da cor, porque a tinta não adere bem a eles por si só. Incluímos isto no processo.
Como você combina a cor do corpo?
Trabalhamos com o seu código de tinta, uma amostra de cor ou uma amostra padrão. As amostras de tinta são medidas com um espectrofotômetro e devem estar dentro de ΔE*ab 1,0, ou 0,8 em peças críticas.
O que é acabamento preto piano?
O preto piano é um acabamento preto profundo e de alto brilho feito com base preta e verniz transparente. É usado em grades, spoilers, capas de espelhos e acabamentos. Precisa de uma superfície sem imperfeições porque o brilho revela cada falha.
Você oferece verniz UV?
Sim. O verniz UV está disponível como opção no nosso sistema 3C2B.
Você pinta peças que não moldou?
Nossas linhas de pintura principalmente acabam peças moldadas em nossa própria fábrica, porque a qualidade da superfície começa no molde. Para outras peças, envie-nos os detalhes e diremos se pintá-las é prático.
Qual é a diferença entre tinta preta brilhante e cor preta moldada?
A tinta preta brilhante usa uma camada de cor preta e verniz para um acabamento profundo e de alto brilho com proteção UV. A cor preta moldada é a própria resina; custa menos, mas tem brilho menor e precisa de uma resina estável a UV, como ASA, para uso externo.
Você pode fornecer relatórios de testes de intemperismo?
Sim. Testes de intemperismo como QUV e xenônio são feitos pela SGS ou CTI, laboratórios acreditados pelo CNAS, e os relatórios são fornecidos com o seu programa.
Obter um Orçamento de Pintura
Envie sua peça, código de cor ou amostra. Responderemos com uma recomendação de acabamento e um orçamento.