

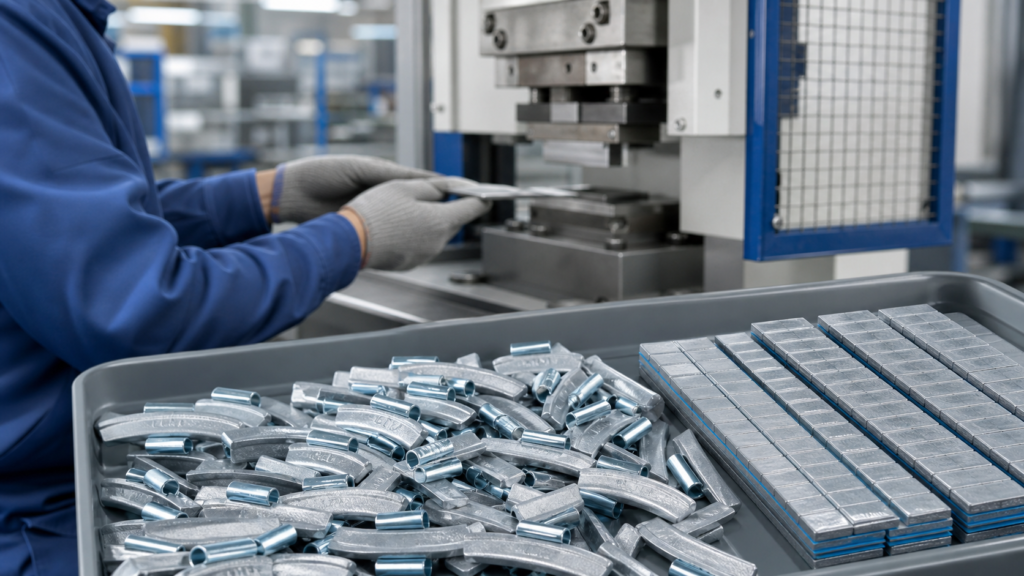
Os contrapesos de balanceamento de rodas são feitos convertendo material em peças de encaixe ou adesivas com tamanhos precisos, e depois controlando a conformação, o acabamento, a fixação, a massa e a embalagem. Para produtos de aço, a estampagem e o revestimento são críticos; para fitas adesivas, o desempenho da fita e do forro é igualmente importante. A qualidade confiável depende de verificações documentadas ao longo da produção, não apenas da inspeção visual final.
Para um instalador, um contrapeso de roda pode parecer uma peça pequena e simples. Para um distribuidor ou importador, é um conjunto compacto que deve equilibrar com precisão, encaixar-se em um aro, resistir à exposição normal de serviço, permanecer fixado e chegar em condições utilizáveis. É por isso que uma RFQ significativa pergunta sobre o processo por trás da peça, bem como o nome do material na caixa.
Índice
- Por que o detalhe de fabricação importa para contrapesos de rodas?
- Quais materiais e componentes compõem um contrapeso de roda?
- Como os contrapesos de roda de aço são estampados e formados?
- Por que o revestimento e o controle de corrosão são importantes?
- Como os contrapesos de roda adesivos são montados?
- Quais verificações de qualidade importam durante a produção?
- O que os compradores devem pedir a um fornecedor para comprovar?
- Como a embalagem e a rastreabilidade protegem a consistência do pedido?
- Conclusão: Compre um processo controlado, não apenas um material
- Perguntas Frequentes
- Referências
Por que o detalhe de fabricação importa para contrapesos de rodas?
O detalhe de fabricação importa porque um contrapeso de roda deve fornecer uma massa especificada e permanecer corretamente fixado após a instalação. Uma peça pode ter o material nominal correto, mas ainda gerar reclamações se o perfil do clipe, o revestimento, a fita, as dimensões do segmento ou o controle de embalagem forem inconsistentes.
O balanceamento de rodas funciona adicionando uma massa de correção calculada em uma posição definida. Isso torna a precisão da massa fundamental, mas não é o produto inteiro. Um contrapeso de encaixe precisa de um clipe formado que se adapte à aba do aro alvo. Um contrapeso adesivo precisa de um sistema de fita que possa aderir a uma superfície de roda preparada e um forro que os instaladores possam remover de forma limpa. Ambos precisam de dimensões que se repitam de um pedido para o próximo.
As consequências de um controle de processo deficiente aparecem longe da fábrica. Uma borda áspera pode atrasar a instalação ou arranhar um aro. Um clipe subdimensionado pode soltar-se. Um revestimento que racha durante a conformação pode expor o aço subjacente. Uma fita adesiva fraca ou mal protegida pode levantar após a instalação. Contagens incorretas na caixa ou marcações de unidades misturadas podem transformar uma boa peça física em um problema de armazém.
Para compradores que montam uma variedade de serviços, a gama de contrapesos de roda e decisões de adaptação deve vir antes de uma especificação detalhada de fabricação. A decisão da gama identifica quais tipos de roda e formatos de fixação devem ser atendidos; a especificação do processo então declara como é a produção consistente para essas peças.
Quais materiais e componentes compõem um contrapeso de roda?
Os contrapesos de roda são conjuntos de uma massa de balanceamento e, dependendo do formato, um clipe ou um sistema adesivo. Aço, zinco e outros materiais podem ser usados para a massa, mas os componentes de suporte determinam se essa massa pode ser instalada e retida na roda pretendida.
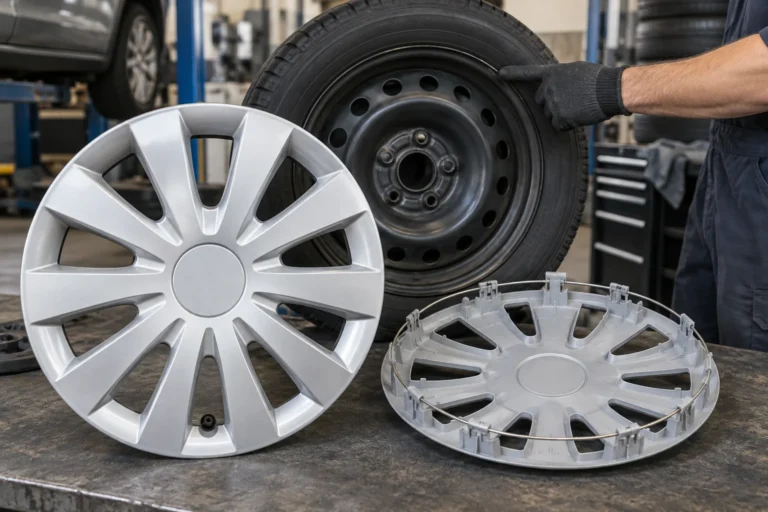
Para um contrapeso de encaixe de aço, o corpo e o recurso de retenção podem ser formados a partir de componentes de aço projetados em torno de um perfil de aro específico. A peça acabada pode receber um revestimento protetor, e sua massa pode ser criada por sua geometria, espessura do material ou um design formado definido. A construção exata varia por família de produtos; os compradores devem evitar assumir que todo contrapeso de encaixe usa o mesmo material ou perfil de clipe apenas porque o corpo do contrapeso é de aço.
Para uma fita adesiva, os segmentos de contrapeso são fixados a uma fita adesiva sensível à pressão e protegidos por um forro de liberação. A fita pode ser fornecida em segmentos regulares, diferentes padrões de incremento ou um layout contínuo destinado a ser cortado ou separado durante a instalação. Aqui, o tipo de fita, a estabilidade do suporte, a força de remoção do forro, o espaçamento dos segmentos e a limpeza da superfície metálica afetam como o instalador experimenta o produto.
| Componente | Contrapeso de roda de encaixe | Contrapeso de roda adesivo | O que o comprador deve definir |
|---|---|---|---|
| Massa de balanceamento | Corpo de contrapeso formado ou moldado. | Peças metálicas segmentadas ou unidades de fita. | Material, massa nominal, sistema de incremento, tolerância. |
| Método de retenção | Clipe de engate no aro ou recurso formado. | Fita sensível à pressão em uma superfície de montagem preparada. | Requisito de adaptação ao aro ou fita e condições de serviço esperadas. |
| Acabamento protetor | Revestimento ou galvanoplastia em peças metálicas expostas. | Acabamento nos segmentos mais proteção da fita e do forro. | Aparência do acabamento, expectativas de manuseio e critérios de corrosão quando relevante. |
| Interface de instalação | Formato do clipe e área de contato. | Espaçamento dos segmentos, forro e face adesiva. | Tipo de roda pretendido, método de instalação e condições de teste de amostra. |
| Embalagem | Bandeja, caixa ou sortimento compartimentado. | Tiras, caixas, pacotes internos ou formato de dispensador. | Contagem, unidades, formato do rótulo e proteção de armazenamento. |
A decisão do material, portanto, não é separada da decisão do produto. Um material de menor densidade pode exigir uma geometria diferente para a mesma massa de correção. Um revestimento pode influenciar como uma peça formada parece após o encaixe. Um sistema de fita pode precisar de uma arquitetura de tira diferente. Bons fornecedores podem explicar essas relações em termos específicos do produto, em vez de oferecer apenas uma declaração genérica de que os contrapesos são "aço" ou "sem chumbo"."
Os controles de processo começam com a rota do material. As escolhas de material que influenciam a conformação e o acabamento ajudam os compradores a entender por que alternativas de aço, zinco e chumbo não podem compartilhar uma especificação genérica.
Como os contrapesos de roda de aço são estampados e formados?
Os contrapesos de roda de aço são comumente feitos cortando e moldando estoque de aço através de operações controladas de estampagem ou conformação por prensa. O ferramental e a sequência exatos dependem do estilo do contrapeso, mas a geometria consistente começa com espessura de material controlada, condição da matriz e verificações dimensionais.
O processo frequentemente começa com tira de aço, bobina ou blanks preparados na entrada. Antes da primeira corrida de produção, uma fábrica deve confirmar que o material recebido corresponde ao grau, espessura, condição superficial e identidade do lote pretendidos. Esses controles básicos ajudam a evitar que uma peça acabada se desvie em massa ou ajuste simplesmente porque o estoque inicial mudou.
No estágio de prensagem, o ferramental pode cortar o contorno, formar um recurso de clipe, criar dobras ou moldar o corpo. O ferramental deve segurar a peça de forma consistente sem deixar rebarbas afiadas, bordas distorcidas ou um perfil que varie ao longo da produção. A estampagem é rápida, mas velocidade não é medida de qualidade. Desgaste da matriz, configuração da prensa, abordagem de lubrificação e manuseio entre operações afetam a repetibilidade.
Para produtos de encaixe, uma inspeção útil vai além do comprimento e largura gerais. Ela verifica a abertura, o comportamento da mola quando aplicável, o formato de contato e a maneira como uma amostra se assenta em um flange de aro representativo. Um paquímetro pode confirmar uma dimensão, mas apenas um teste de encaixe pode mostrar se a peça montada adere à aplicação pretendida sem balançar ou se assentar no local errado.
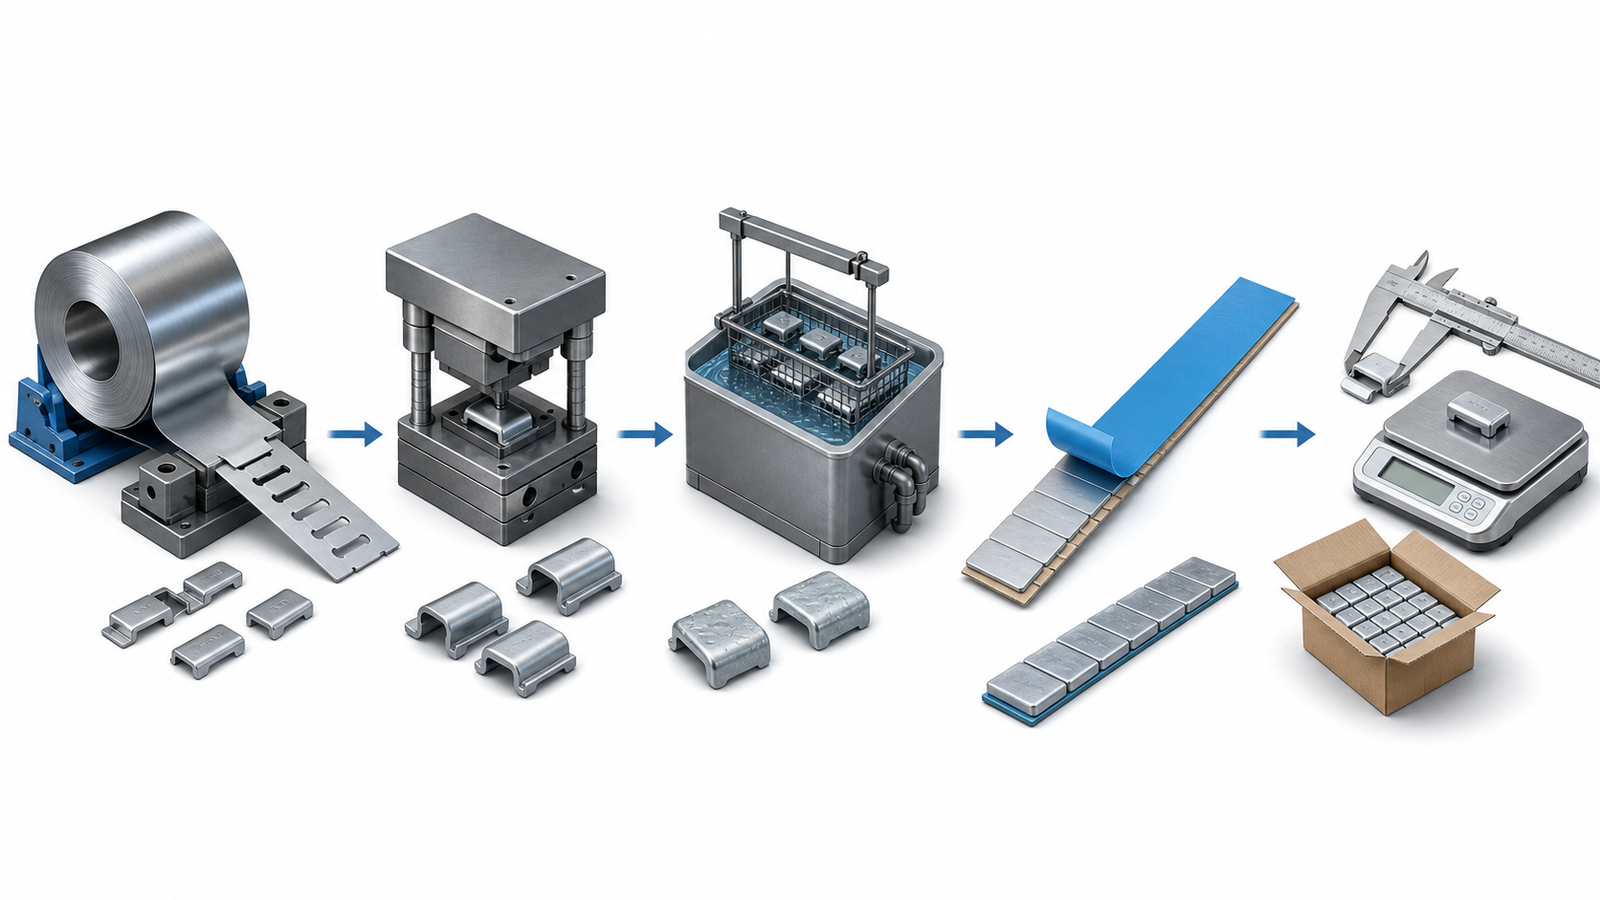
O controle de massa deve ser incorporado à rota em vez de deixado inteiramente para a linha final. Dimensões de conformação, espessura do estoque e o material escolhido contribuem para a massa final. Uma verificação final na balança é essencial, mas a amostragem de processo ajuda a encontrar a fonte de uma tendência antes que uma grande quantidade de peças fora do alvo seja embalada.
Por que o revestimento e o controle de corrosão são importantes?
O controle de revestimento e corrosão é importante porque componentes de aço podem ser expostos à umidade, contaminação da estrada, condições de armazenamento e danos de manuseio. O melhor acabamento para um produto depende do componente, da rota de fabricação e do ambiente de serviço, então os compradores devem especificar uma expectativa de desempenho em vez de exigir apenas uma cor.
Um acabamento protetor pode ser aplicado após a conformação, ou um material revestido pode ser processado através de uma rota projetada para preservar o acabamento. A sequência de produção importa. Se uma peça revestida for dobrada ou cortada após o acabamento, a operação pode marcar ou rachar a superfície, a menos que o design e o processo levem isso em conta. Se o revestimento vier após a conformação, a limpeza e a preparação da superfície tornam-se centrais para a adesão e cobertura.
A aparência visual é uma verificação, não o requisito completo. Um acabamento uniforme ainda pode ser fino em áreas de difícil acesso ou ruim em uma borda. Controles úteis podem incluir limpeza de peças, parâmetros de banho ou processo a pó, condições de cura quando aplicável, revisão de cobertura, proteção no manuseio e amostras de aceitação definidas. O comprador não precisa prescrever o equipamento de uma fábrica; o comprador precisa declarar o que a peça deve suportar e quais evidências são esperadas.
O teste de névoa salina é frequentemente discutido quando a resistência à corrosão é uma preocupação, mas deve ser especificado com cuidado. A ASTM B117 descreve como operar um aparelho de névoa salina; é um método de teste, não uma promessa universal de aprovação/reprovação para todo produto ou revestimento.[1] Se um cliente precisa de uma duração específica, método de classificação ou requisito de aparência pós-teste, coloque essa condição na especificação escrita e confirme que a amostra e a peça de produção estão sendo avaliadas na mesma base.
Para fitas adesivas, o controle de corrosão também se conecta à fita. Um suporte limpo e estável e uma face adesiva protegida ajudam a prevenir danos de armazenamento antes da instalação. Não é útil para um segmento de metal ter um bom acabamento se a fita ficar contaminada, o liner se soltar prematuramente ou as tiras forem esmagadas no transporte.
Como os contrapesos de roda adesivos são montados?
Pesos de roda adesivos são montados arranjando segmentos de metal em um padrão controlado e colando-os a um sistema de fita protegido por um liner de liberação. Sua qualidade depende tanto do segmento de metal quanto da construção adesiva, razão pela qual uma tira deve ser avaliada como um produto instalado e não como pesos soltos isoladamente.
Os segmentos de metal devem ter massa e espaçamento consistentes para que um instalador possa remover ou cortar o incremento necessário de forma previsível. Bordas afiadas, separação ruim dos segmentos ou superfícies inferiores irregulares podem interferir no contato da fita e no manuseio. A fita é então aplicada sob alinhamento e pressão controlados para que a face adesiva seja contínua, o liner esteja devidamente posicionado e a tira permaneça reta o suficiente para dispensação e aplicação.
A seleção da fita deve corresponder à aplicação real. Uma superfície de roda limpa e seca, temperatura de instalação adequada, pressão adequada e uma área de montagem adequada afetam a adesão em campo. A própria construção da fita afeta a pegajosidade inicial, a fixação de longo prazo e o comportamento do liner. Uma fábrica não pode garantir adesão em uma superfície de roda contaminada desconhecida, mas pode fornecer um sistema de fita definido e ajudar um comprador a realizar um teste de amostra sob condições declaradas.
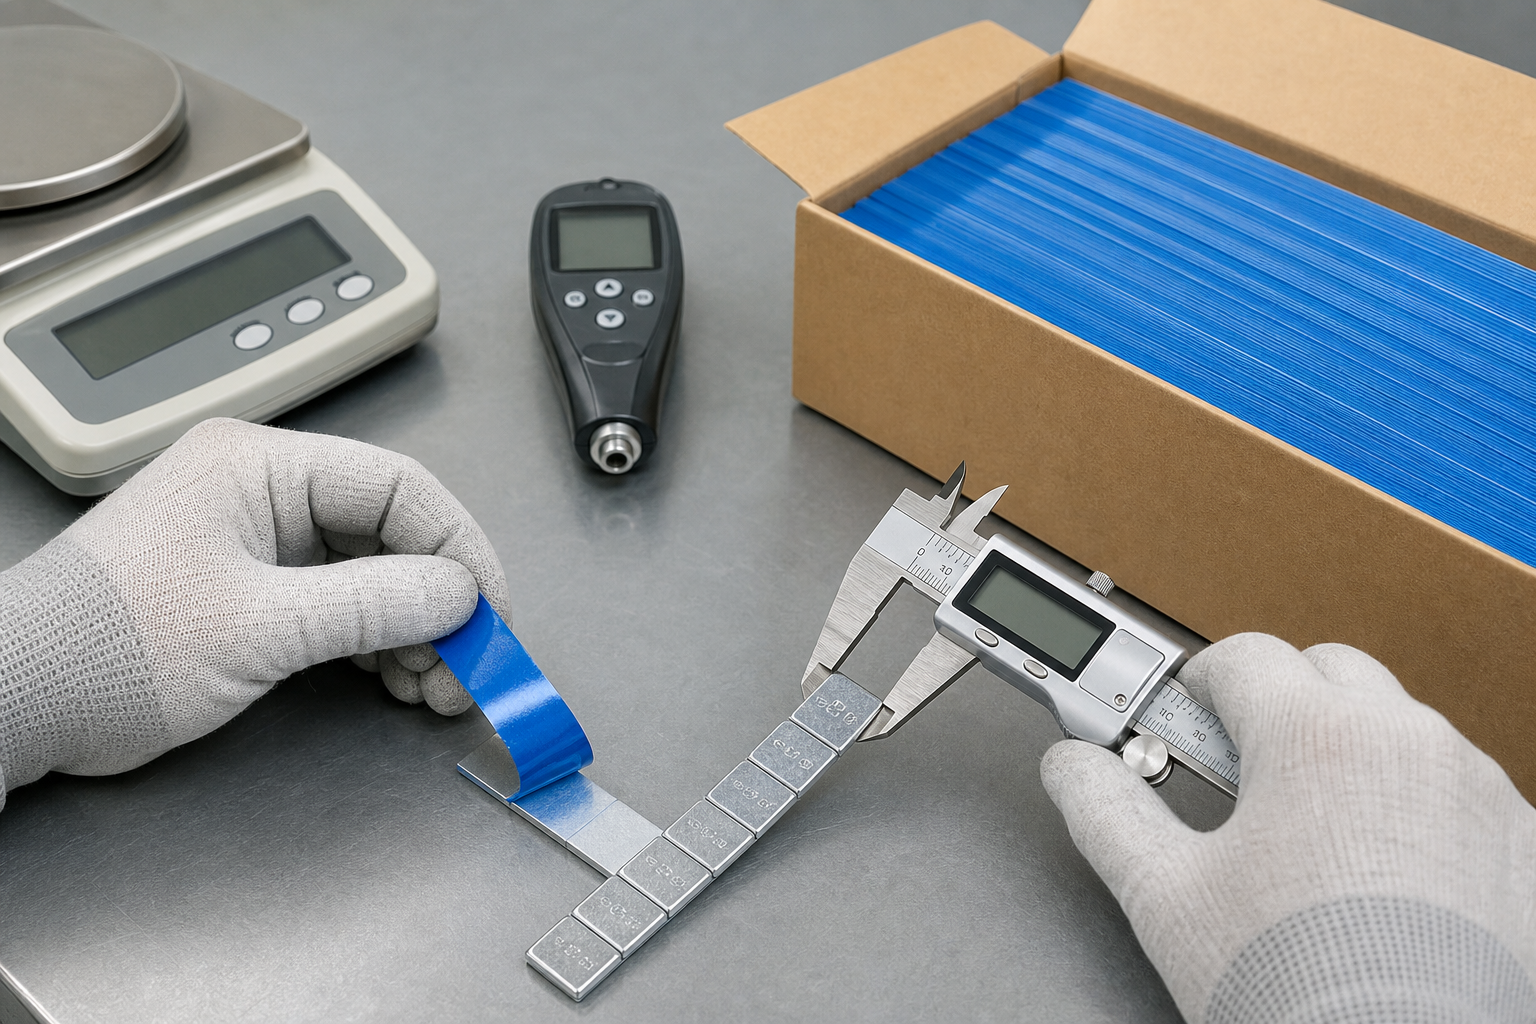
O liner de liberação é fácil de ignorar até falhar. Os instaladores precisam que ele descole sem rasgar, deixar resíduo ou levantar o adesivo do segmento. As condições do armazém também importam: armazenamento quente, compressão, poeira e caixas danificadas podem afetar as tiras antes mesmo de chegarem a uma roda. Por essa razão, um teste de embalagem deve incluir abrir uma embalagem interna real, remover uma tira, descascar o liner e aplicar a amostra à superfície de teste especificada.
Para produtos adesivos destinados a rodas de liga leve, requisitos de fita e segmento para programas adesivos de rodas de liga leve conectam a discussão de fabricação às condições reais de instalação.
Quais verificações de qualidade importam durante a produção?
As verificações de qualidade mais úteis são aquelas que detectam as falhas que os clientes podem realmente experimentar: massa errada, encaixe ruim, acabamento danificado, fita não confiável, quantidade incorreta na embalagem ou identidade de produto misturada. Um plano de produção deve conectar cada verificação a um risco conhecido e registrá-lo por lote ou pedido.
Verificações de entrada podem cobrir identificação de material, espessura, condição da superfície, lote da fita, condição do liner e componentes de embalagem. Verificações em processo podem cobrir dimensões estampadas, rebarbas, consistência de conformação, aparência do revestimento, alinhamento da fita, espaçamento dos segmentos e massa líquida. Verificações finais podem verificar a amostra aprovada, configuração da caixa, etiquetas, contagens e documentação específica do pedido.
Esses pontos de verificação tornam-se uma lista de verificação de QC de produção repetível para tolerância, retenção, acabamento e registros de lote de pesos de roda quando o comprador adiciona o SKU, plano de amostragem, regra de aceitação, evidência e disposição para o produto exato sendo encomendado. A lista de verificação transforma o conhecimento do processo em uma decisão de liberação sem substituir a revisão de fabricação mais profunda nesta página.
| Verificação | O que ela protege | Evidência prática |
|---|---|---|
| Massa nominal e tolerância | Precisão de balanceamento e consistência de faixa. | Amostras de balança registradas por lote ou intervalo de produção. |
| Perfil do clipe ou ajuste ao aro | Retenção e local de montagem correto. | Registro dimensional mais amostra de ajuste no perfil de aro acordado. |
| Inspeção de borda e acabamento | Segurança de instalação, aparência e exposição à corrosão. | Padrão visual aprovado e resultados de inspeção documentados. |
| Avaliação do revestimento | Resistência ao manuseio esperado e às condições de serviço. | Processo declarado, resultado da amostra e método de teste acordado quando exigido. |
| Verificação de fita e forro | Confiabilidade de aplicação e usabilidade para o instalador. | Amostra de aplicação da tira, revisão de descascamento do forro e registro do lote da fita. |
| Auditoria de embalagem | SKU, quantidade, unidades e rastreabilidade corretos. | Amostra de embalagem aprovada, contagem de caixas e código de lote ou data. |
Sistemas de gestão da qualidade como a ISO 9001 focam em processos controlados, informação documentada e ação corretiva em vez de um único ritual de inspeção.[2] Para um comprador de pesos de roda, a pergunta útil é concreta: o fornecedor pode mostrar como um problema seria rastreado da caixa de volta aos registros de material, processo e inspeção? Uma resposta breve mas clara é mais valiosa do que uma longa apresentação genérica de qualidade.
A inspeção de primeira peça é particularmente útil quando ferramental, material, revestimento, fita ou embalagem mudam. Ela dá ao comprador e ao fornecedor uma referência aprovada em conjunto antes da produção em volume. Verificações de pedidos repetidos podem então focar nas variáveis mais propensas a desviar em vez de recriar todo o processo de aprovação a cada vez.
O que os compradores devem pedir a um fornecedor para comprovar?
Compradores devem pedir evidências que correspondam à sua aplicação de roda pretendida e risco comercial, não um pacote de documentos único para todos. Uma amostra bem definida, plano de inspeção e aprovação de embalagem geralmente revelam mais sobre repetibilidade do que uma ampla alegação de "alta qualidade"."
Comece nomeando o formato e o caso de uso: peso de encaixe para uma família de flange declarada, ou tira adesiva para uma superfície de roda declarada e ambiente de instalação. Em seguida, solicite o sistema de massa nominal, tolerância permissível, dimensões que afetam o ajuste ou layout do segmento, e a descrição relevante de material ou revestimento. Se o produto será vendido em vários mercados, especifique o idioma da caixa, sistema de unidades e qualquer declaração de material cedo o suficiente para ser incluída na cotação.
Uma vez que esses detalhes estejam definidos, compradores podem solicitar amostras de pesos de roda compatíveis com a aplicação em vez de confiar em uma caixa de amostras mistas. A amostra deve incluir o formato de clipe ou tira proposto, acabamento, fita e estilo de embalagem, para que as equipes de instalação e armazém possam aprovar a mesma construção que será encomendada.
Use esta breve lista de verificação pré-produção:
- Desenho aprovado do produto ou referência de amostra clara para peso, clipe ou geometria do segmento.
- Massa nominal, sistema de incremento e tolerância admissível.
- Flange de aro pretendido, superfície da roda ou condições de instalação.
- Descrição do revestimento ou acabamento e qualquer avaliação de corrosão acordada.
- Descrição da fita adesiva e do forro para produtos autoadesivos.
- Pontos de inspeção, frequência de amostragem quando acordada e critérios de aceitação.
- Quantidade da embalagem interna e do cartão, texto do rótulo, unidades e rastreabilidade do lote.
- Amostra aprovada retida para comparação de pedidos repetidos.
Isto não se trata de forçar cada pedido a uma auditoria dispendiosa. Permite ao comprador decidir quais verificações são proporcionais à aplicação. Um pequeno pedido de teste pode necessitar de uma amostra de instalação robusta e confirmação do cartão; um programa de marca privada pode também necessitar de aprovação de arte, registos de lote e uma inspeção formal antes do envio.
Quando o pedido inclui produtos de encaixe, evidência de encaixe do clipe para aplicações em rodas de aço explica por que um registo dimensional deve ser combinado com um teste real de amostra de flange de aro.
Como a embalagem e a rastreabilidade protegem a consistência do pedido?
A embalagem e a rastreabilidade protegem a consistência do pedido, mantendo o produto aprovado identificável desde a produção até ao armazenamento e instalação. São especialmente importantes para pesos de roda porque materiais, incrementos, clipes e tiras de aspeto semelhante podem ser facilmente misturados quando os cartões não são controlados.
Para tiras adesivas, a embalagem deve proteger o forro e a face da fita contra esmagamento, poeira, calor excessivo e compressão descontrolada. Para pesos de encaixe, deve evitar atrito excessivo, danos no revestimento e manuseamento de tamanhos misturados. A quantidade da embalagem interna deve adequar-se ao padrão de serviço do cliente; uma embalagem de tira amigável para dispensador tem necessidades diferentes de um cartão a granel para um armazém de distribuição.
A rotulagem deve tornar o produto compreensível sem abrir o cartão. No mínimo, o código de produto acordado, o formato, a descrição do material quando apropriado, o sistema de unidades, a quantidade e a convenção de lote ou data devem ser controlados. Quando surge um problema, a rastreabilidade do lote ajuda o fornecedor a identificar qual material, fita, lote de revestimento, configuração de máquina ou execução de embalagem necessita de revisão.
Antes de aprovar a produção repetida, compare o novo cartão com a referência retida: identidade do produto, contagem, marcação de unidade, aparência da tira ou do peso, condição do forro e embalagem protetora. Esta verificação modesta pode detetar os erros frustrantes que ocorrem depois de uma peça tecnicamente correta já ter saído da linha de produção.
Para programas de marca privada ou de pedidos repetidos, Requisitos de embalagem e rastreabilidade OEM para programas repetidos dão aos compradores um próximo passo relevante depois de definidas as convenções de cartão e lote.
Conclusão: Compre um processo controlado, não apenas um material
Os pesos de equilíbrio de roda são fabricados através de uma série de controlos interligados: preparação do material, formação, acabamento protetor, montagem adesiva quando utilizada, inspeção e embalagem. O melhor produto não é definido apenas por uma palavra de material. É a peça cuja massa, encaixe, acabamento, fita e detalhes do cartão correspondem consistentemente às aplicações de roda que o comprador pretende servir.
Para um novo programa ou uma alteração de material, fita, revestimento ou embalagem, peça amostras correspondentes à aplicação e um resumo conciso do processo que cubra os pontos de inspeção relevantes. A aprovação dessa referência antes da produção dá a ambas as partes uma base viável para pedidos repetidos, ações corretivas e menos surpresas na instalação.
Perguntas Frequentes
A qualidade de fabrico dos pesos de roda é melhor avaliada através de verificações de massa, encaixe, fixação, acabamento e embalagem específicas da aplicação, em vez de um único certificado genérico.
Os pesos de equilíbrio de roda são fundidos ou estampados?
Podem ser fabricados através de diferentes vias dependendo do material e do design do produto. Componentes de encaixe e pesos adesivos de aço são frequentemente produzidos através de corte, estampagem, formação ou outros passos controlados de metalurgia, enquanto outros materiais e designs podem usar diferentes métodos de formação. Pergunte ao fornecedor sobre a via para o produto exato que planeia comprar.
Por que precisam os pesos de roda de um revestimento?
Os componentes de aço podem ser expostos à humidade e contaminantes da estrada, pelo que um acabamento adequado ajuda a gerir a corrosão e a aparência. A questão relevante não é simplesmente se existe um revestimento, mas se este permanece intacto durante a formação, instalação, armazenamento e o ambiente de serviço esperado.
O que deve ser testado na fita adesiva de pesos de roda?
Teste uma tira representativa da produção numa superfície de roda devidamente preparada sob as temperaturas e condições de manuseamento que importam para a aplicação. Verifique o alinhamento do segmento, a remoção do forro, a colocação inicial e a retenção após a condição de permanência ou exposição acordada. Documente a preparação da superfície e a configuração do teste para que os resultados sejam comparáveis.
Como pode um comprador verificar a adaptação de pesos de roda de encaixe?
Use o peso proposto em flanges de aro representativos, não apenas um desenho dimensional. Verifique se o clipe engata firmemente, se o peso assenta na localização pretendida, se o aro não é danificado durante a instalação normal e se a peça não interfere com características próximas da roda.
Uma inspeção final é suficiente para controlar a qualidade dos pesos de roda?
Não. A inspeção final pode detetar problemas visíveis e de embalagem, mas não pode reparar de forma fiável um processo que já se desviou. Verificações de material à entrada, verificações dimensionais e de massa em processo, e amostras de referência aprovadas tornam mais fácil detetar problemas antes de um pedido completo ser concluído.
Referências
[1] ASTM International. “B117 Prática Padrão para Operar Aparelho de Neblina Salina (Névoa).” 2019.
[2] Organização Internacional de Normalização. “ISO 9001:2015 Quality management systems – Requirements.” 2015.