

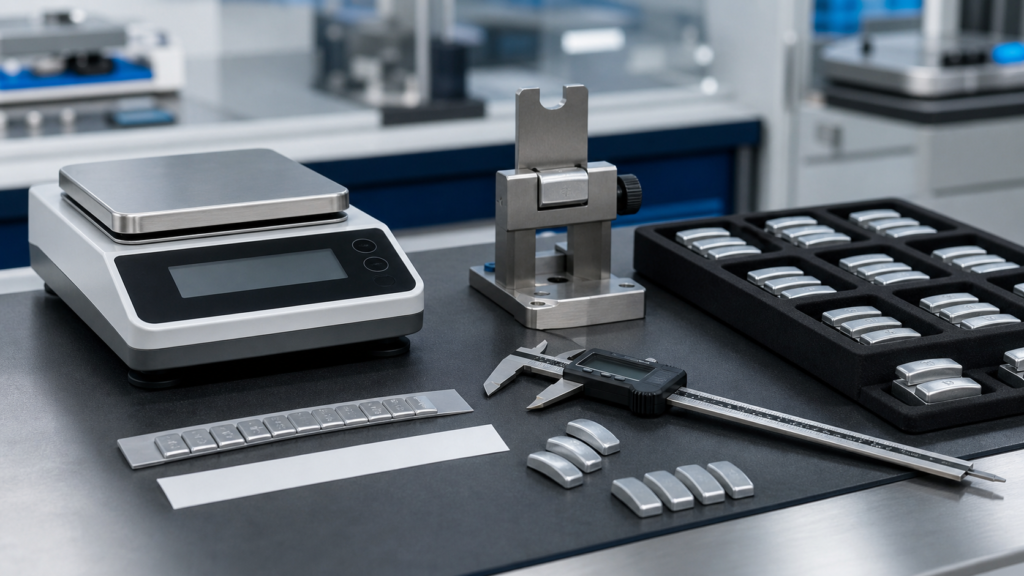
Una lista de verificación de QC de contrapesos de rueda debe verificar el SKU y la revisión exactos, la masa medida, las dimensiones, la retención del clip o el rendimiento del adhesivo, el acabado, el contenido del paquete y la identidad del lote. Para cada verificación, registre la muestra, el método, el límite acordado, el resultado real y la disposición. Retenga los productos cuando la identidad o los requisitos de aceptación sigan sin resolverse.
Utilice el QC de producción y de productos terminados para comparar el lote actual con su especificación aprobada. Mantenga las lecturas brutas y las condiciones de la prueba de fijación con el registro del lote. Si el producto aún no se ha definido, comience con el marco de selección de pesos de rueda.
Tabla de contenido
- ¿Qué debe controlar el QC de pesos de rueda?
- ¿Cómo encajan la aprobación de muestra, el QC de producción y las verificaciones previas al envío?
- ¿Cómo debe un comprador escribir la especificación antes de la inspección?
- ¿Cómo se ve una matriz práctica de QC de pesos de rueda?
- ¿Cómo deben verificarse el peso, las marcas y las dimensiones?
- ¿Cómo deben verificarse la retención del clip y la cinta adhesiva?
- ¿Qué debe cubrir la inspección de acabado, embalaje y trazabilidad?
- ¿Qué sucede cuando un resultado de inspección falla?
- ¿Qué evidencia debe solicitar el comprador antes de la liberación?
- Conclusión: Haga que cada decisión de liberación sea trazable
- Preguntas frecuentes
- Referencias
¿Qué debe controlar el QC de pesos de rueda?
Establezca verificaciones separadas para identidad, masa, dimensiones, fijación, acabado, paquetes y registros de lote. Cada una necesita una regla de aceptación declarada y un resultado observable.
Comience con la definición del producto en lugar de la herramienta de medición. El rango de pesas de equilibrado de ruedas contiene diferentes métodos de fijación, materiales, perfiles, incrementos y formatos de paquete. Un informe tiene poco valor si la muestra provino de un SKU de aspecto similar o si la muestra aprobada nunca recibió una revisión.
Los pesos de clip y adhesivos necesitan líneas de control separadas porque sus riesgos son diferentes. Los productos de clip dependen de la interfaz de llanta correcta, el perfil, el asentamiento y la retención. Los productos adhesivos dependen de la identidad de la cinta, la condición del liner, la preparación de la superficie, la presión, la temperatura, el tiempo de reposo y el acabado previsto de la rueda.
Mantenga juntos el encabezado del lote, los resultados de las muestras y la disposición. Los campos de registro a continuación se pueden copiar en la hoja de inspección.
¿Cómo encajan la aprobación de muestra, el QC de producción y las verificaciones previas al envío?
La aprobación de muestra responde si el producto propuesto es aceptable; el QC de producción responde si el lote actual todavía coincide con él; la inspección previa al envío responde si el envío terminado puede liberarse. Las tres decisiones deben compartir la misma identidad de producto y reglas de aceptación, pero un registro no debe pretender reemplazar a los otros.
| Etapa de inspección | Pregunta principal | Evidencia a conectar |
|---|---|---|
| Aprobación de muestra | ¿El producto representativo, el ajuste, la cinta, el acabado y la configuración del paquete cumplen con el requisito? | Muestra aprobada, plano o especificación, fotos, revisión |
| QC de producción | ¿El lote actual coincide con el producto aprobado y los límites definidos? | IDs de muestra, lecturas brutas, método de prueba, registro de defectos |
| Liberación previa al envío | ¿Las cajas, cantidades, etiquetas y documentos coinciden con el pedido? | Fotos de cajas, lista de empaque, informe de envío, decisión de liberación |
Use el proceso separado de aprobación de muestra de pesos de rueda para establecer el producto de referencia. Al final de la producción, use el proceso de inspección previa al envío para conciliar la referencia aprobada con los bienes que se están cargando.
¿Cómo debe un comprador escribir la especificación antes de la inspección?
Defina el producto, los criterios de aceptación y la evidencia antes de la inspección. Un pedido que solo indique “contrapesos de rueda” deja al inspector sin una referencia utilizable.
| Bloque de especificación | Campos a definir | Por qué previene disputas |
|---|---|---|
| Identidad del producto | SKU, material, tipo de fijación, perfil de clip o formato de tira, acabado, sistema de unidades, tamaño de paquete y revisión | Evita que un informe genérico se aplique a una configuración diferente |
| Requisito funcional | Masa nominal o incremento, contexto de llanta o superficie, método de retención, pasos de aplicación y variación permitida | Conecta la verificación con la forma en que el producto se usará realmente |
| Apariencia y paquete | Cobertura del recubrimiento, límites de rebabas y deformación, campos de etiqueta, cantidad, paquete interior, caja y requisito de almacenamiento | Makes cosmetic and packing decisions observable rather than subjective |
| Evidence and release | Sample plan, instrument or fixture, photos, raw readings, lot code, deviation route, and approval owner | Shows who made the decision and what happens when a result is unclear |
For dimensions and unit increments, carry the exact values from the wheel weight size chart or the approved drawing into the purchase specification. Do not let the inspector choose a convenient unit after the goods arrive. An assortment can contain the correct total mass while still having the wrong segment mix, and a strip can have the correct length while using the wrong increments.
Resuelva los límites faltantes antes de la aprobación de producción. Asigne cada requisito abierto a un responsable; no copie un número de otro material, perfil o mercado.
¿Cómo se ve una matriz práctica de QC de pesos de rueda?
A practical matrix follows the physical and commercial path of the product: identify it, measure it, check attachment, inspect condition, verify the pack, and close the record. Every row should state the sample or scope, method, acceptance rule, evidence, and disposition.
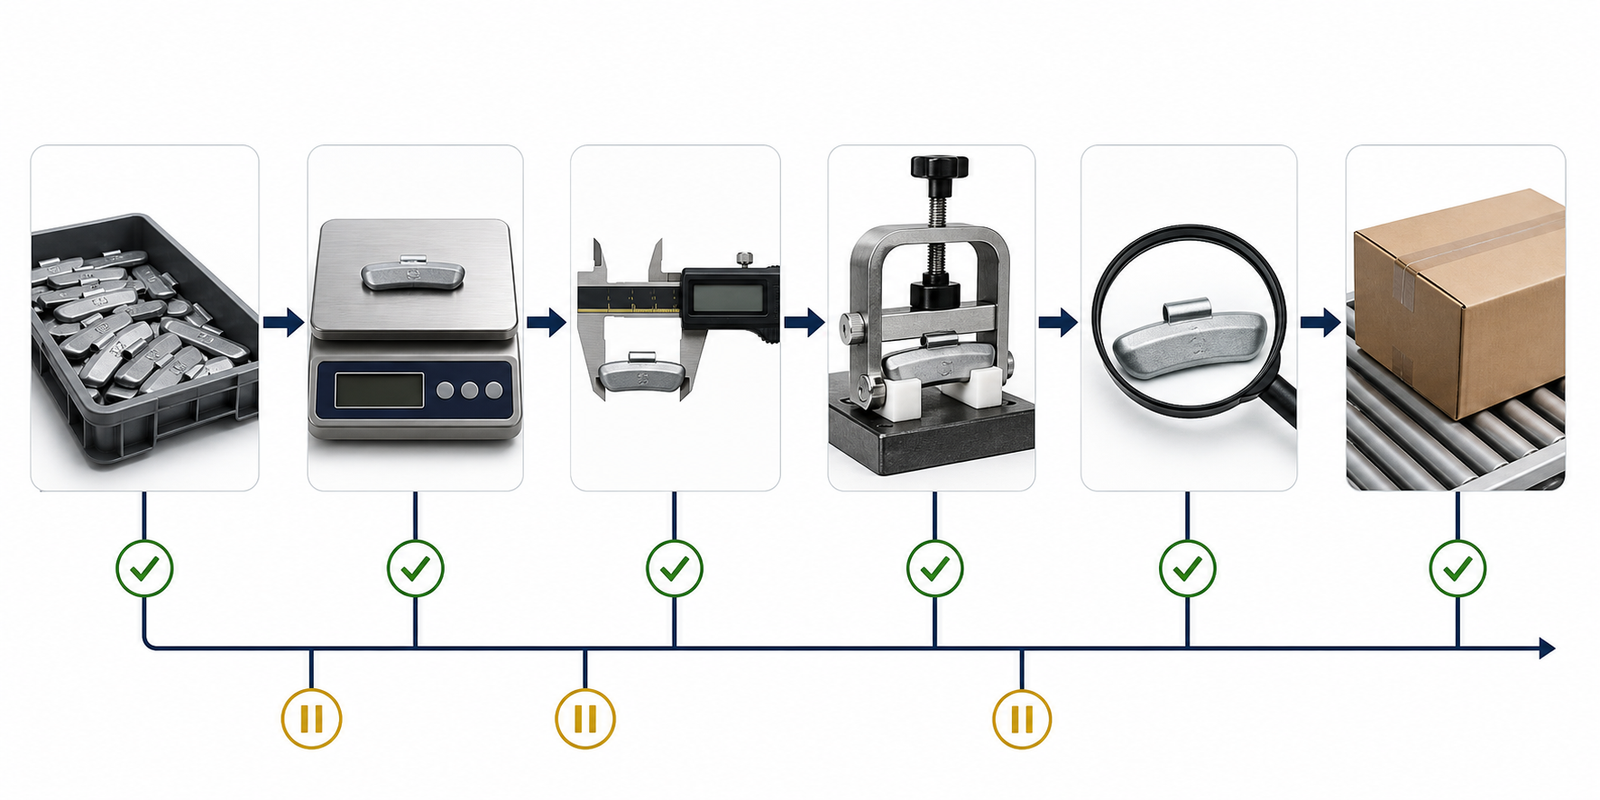
| Punto de control | Qué inspeccionar | Evidence and release action |
|---|---|---|
| SKU identity | Match the part, label, carton, purchase order, approved sample, material, profile, and revision | Photos and identifiers; hold the lot when identity cannot be reconciled |
| Mass and increment | Measure the defined unit: individual piece, segment, strip, roll, or assortment | Raw readings, scale reference, sample selection; recheck or segregate under the agreed rule |
| Fijación | Check clip seating and retention, or tape identity, liner, preparation, pressure, and evaluation | Fixture or surface photos, sample IDs, method record; hold when the test context is missing |
| Finish and condition | Check coating coverage, burrs, deformation, corrosion signs, contamination, and functional interfaces | Comparison photos and defect log; accept, rework, or isolate against the approved limit |
| Packaging and labels | Check unit count, inner pack, carton, label, batch field, protection, and packing list | Carton and pack photos; release, relabel, re-pack, or quarantine |
| Record closure | Reconcile the report, revision, attachments, open findings, and final decision | Informe firmado y responsable de la disposición; cierre los hallazgos mediante corrección verificada o una disposición autorizada y documentada antes de la liberación |
Agregue límites específicos del producto y un plan de muestreo a esta matriz. ISO 28590 introduce sistemas de muestreo por atributos; no proporciona un único tamaño de muestra para cada pedido de contrapesos de rueda.2
¿Qué debe ingresar en el registro de QC?
Use un encabezado por lote y una fila de resultados por unidad inspeccionada o grupo de prueba definido. Mantenga el valor observado separado del límite de aceptación; una lectura en blanco no puede contar como aprobada.
| Campo del registro | Entrada a realizar |
|---|---|
| Encabezado del lote | PO; SKU y revisión; material; perfil del clip o identidad de la cinta; incremento nominal y unidad; tamaño del lote; rango de cartones; fecha de inspección |
| Selección de muestra | Plan de muestreo y revisión; cartones o posiciones de producción seleccionados; IDs de muestra; cantidad verificada por característica |
| Resultado de masa | Unidad inspeccionada; masa nominal; límites inferior y superior acordados; ID y resolución de la balanza; lecturas individuales; resultado |
| Resultado de dimensión | Revisión del plano; característica medida; rango permitido; ID del calibrador; lecturas individuales; resultado |
| Resultado de fijación | Identidad de la llanta o panel; lote del clip/cinta; preparación; condiciones de aplicación; fixture y dirección de carga; tiempo de evaluación; observación o lectura de fuerza |
| Defecto y cierre | ID de muestra/cartón; requisito no cumplido; fotografía o archivo de datos brutos; alcance afectado; decisión de retención/reproceso/rechazo/desviación; resultado de la reverificación; aprobador y fecha |
Para un plan de muestreo por atributos, registre el nivel de inspección, el AQL cuando corresponda, el tamaño de muestra y los números de aceptación/rechazo del plan seleccionado. Defina qué observaciones cuentan como defectos antes de contarlas. Use la regla de medición especificada para masa y dimensiones; no asuma que una etiqueta AQL por sí sola proporciona una tolerancia numérica.2 Seleccione muestras a lo largo del lote definido en lugar de permitir que el proveedor presente solo sus mejores piezas.
¿Cómo deben verificarse el peso, las marcas y las dimensiones?
Compare las mediciones individuales con los límites aprobados. Verifique las marcas contra el SKU, el sistema de unidades y la especificación del paquete por separado de la lectura de la balanza.
Registre la tolerancia para la unidad de inspección exacta y el incremento nominal en la especificación aprobada, junto con cualquier estándar o requisito del cliente aplicable. Un total de tira no puede establecer que cada segmento tenga la masa correcta. Confirme la resolución del balance y el método de medición antes de juzgar lecturas cercanas a un límite.
Use this sequence for the weight and identity check:
- Define the inspection unit. State whether one piece, one segment, one strip, one roll, or one complete assortment is being measured.
- Confirm the reference. Record nominal mass, increment, unit system, SKU, revision, and any permitted variation from the approved specification.
- Control the measurement. Record the scale or gauge reference, suitable resolution, condition, sample selection, and responsible inspector.
- Compare the result. Record raw readings rather than only “pass,” especially when an assortment or strip can hide an incorrect internal mix.
- Reconcile the marking. Compare product markings, inner-pack labels, carton labels, and packing-list fields with the same approved identity.
Para contrapesos de clip, mida las características del clip y de la interfaz con la llanta indicadas en el plano aprobado, usando la llanta de referencia o el fixture especificado para las verificaciones de ajuste. Para contrapesos adhesivos, verifique la longitud del segmento, el ancho, el grosor del cuerpo, el grosor total incluida la cinta y el espaciado donde se especifique. Mida cada característica contra su propio límite; una masa correcta no establece el espacio libre del calibrador ni el ajuste del clip. Mantenga la revisión del plano y la referencia del calibrador junto a las lecturas.
Markings should be legible for the intended service workflow. A grams-based pack must not be presented in a way that a technician can mistake for ounces. Where small items do not carry individual markings, the inner pack and carton must identify the product clearly enough for receiving, storage, and installation.
¿Cómo deben verificarse la retención del clip y la cinta adhesiva?
Use la llanta especificada o una superficie representativa, la preparación, el método de carga, el tiempo de evaluación y la definición de falla. Una prueba informal de tirón con la mano o de pegado no puede sustituir ese registro.
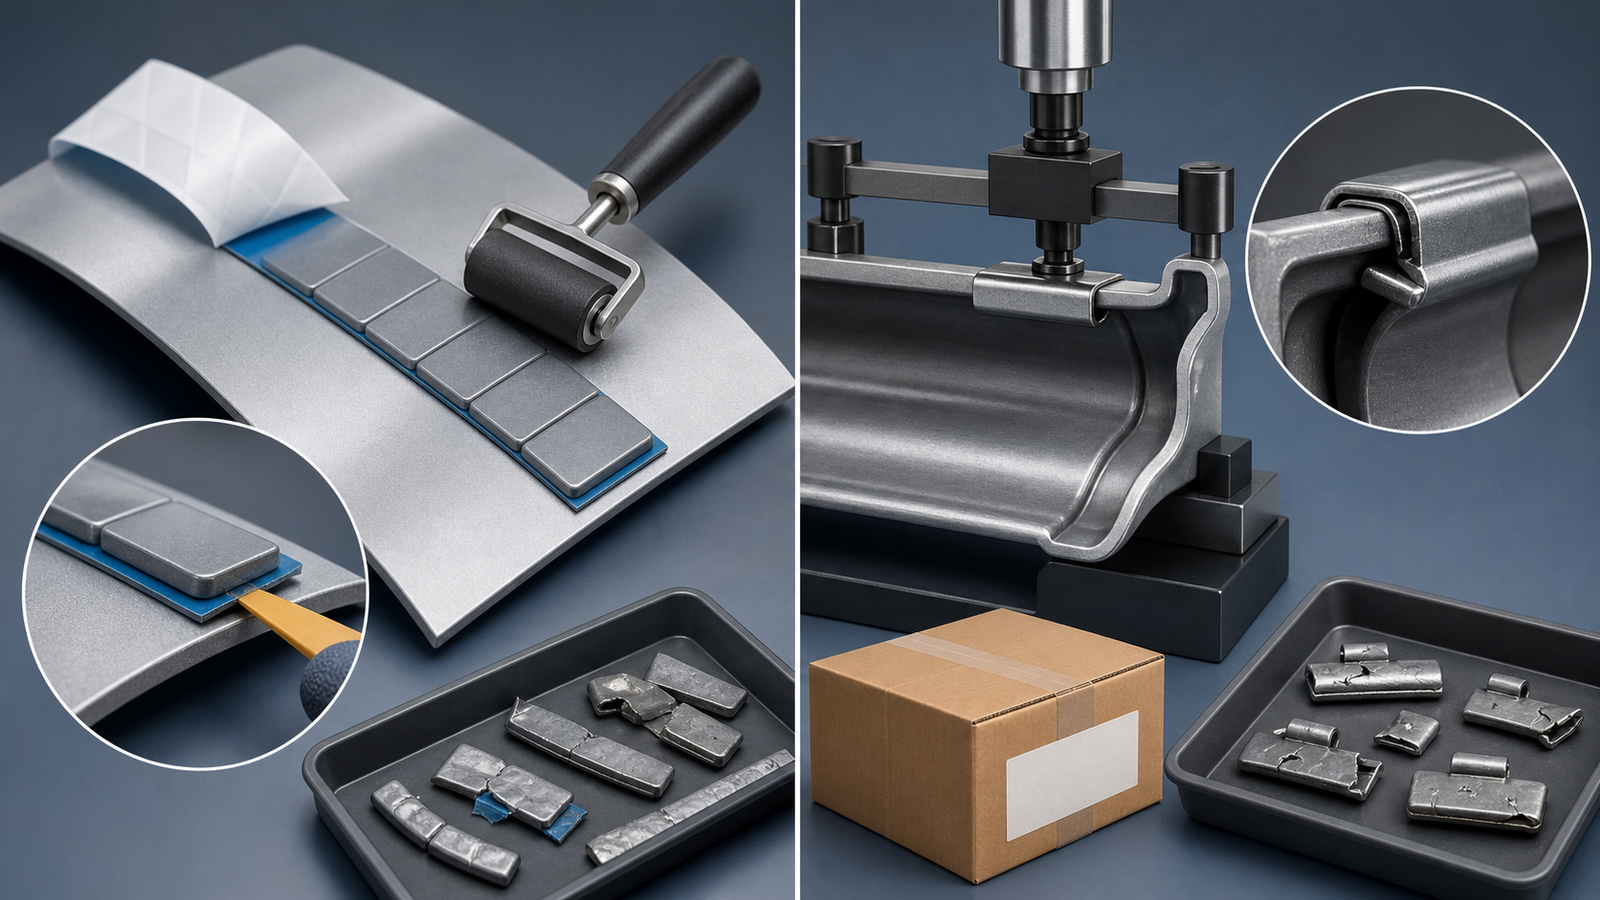
How should clip-on wheel weight retention be checked?
Match the exact clip profile to the intended rim or flange geometry, then record the fixture or reference wheel, loading direction, force or test method, sample count, and failure definition. Note whether the clip remains seated, whether the coating or clip deforms, and whether the result applies only to that profile or to an approved family.
SAE J1986 provides a reference for balance-weight and rim-flange features, configurations, retention testing, and minimum performance requirements for relevant vehicle applications 1. Use the current applicable revision and the actual target wheel context. A result on one clip profile does not prove fit on every wheel.
Confirme el perfil de clip y la aplicación en la llanta antes de la prueba. Registre los IDs de muestra, el fixture, la condición del clip y del recubrimiento, el método y el resultado.
How should adhesive wheel weight tape be checked?
For adhesive products, verify the tape identity, liner release, strip condition, segment separation, intended wheel surface, cleaning method, application temperature, pressure, dwell, evaluation time, and detachment or edge-lift rule. The adhesive wheel weight formats should not be approved from a tape sample that is different from the production configuration.
La guía de aplicación de 3M trata la preparación del sustrato, la presión de contacto y el tiempo de permanencia como partes importantes de la aplicación de adhesivo sensible a la presión.3 Su documento de aplicación de contrapesos de rueda también exige verificar el área de contacto, la contaminación, la compatibilidad del recubrimiento, la temperatura de aplicación y la colocación sobre las características de la rueda.6 Esas instrucciones se aplican al sistema 3M especificado; use las instrucciones del proveedor real de la cinta para otra construcción.
Para un requisito formal de retención dentro de su alcance, ISO 13988:2021 cubre configuraciones de contrapesos de clip y adhesivos, procedimientos de prueba y rendimiento mínimo de retención.5 Nombre el estándar aplicable, la revisión, la prueba y la configuración del producto en el pedido. No reemplace ese requisito con un tirón de mano improvisado ni transfiera un límite de presión, temperatura o fuerza de una cinta no relacionada.
¿Qué debe verificar cuando los contrapesos adhesivos se caen?
Conserve el contrapeso desprendido y fotografías de la rueda, la cinta y el liner cuando estén disponibles. Registre dónde ocurrió la separación antes de limpiar la evidencia. Verifique las condiciones de instalación contra las instrucciones de la cinta antes de decidir si la queja se refiere al producto suministrado o al proceso de montaje.6
| Observación de la queja | Comparación de QC a realizar |
|---|---|
| Contacto deficiente o levantamiento de bordes | Compare la curvatura y el recubrimiento de la rueda, la colocación, la presión de aplicación y la verificación acordada del área de contacto. |
| Falla después de una instalación en frío | Registre las temperaturas de la rueda y del contrapeso, la sequedad y el tiempo antes de la evaluación; compare con las condiciones de aplicación del producto. |
| Queda cinta o residuo en una superficie | Fotografiar ambas superficies de acoplamiento e identificar la interfaz de separación; comparar las unidades retenidas del mismo lote de cinta y peso bajo un método controlado. |
| Varias quejas de una misma caja o lote | Rastrear las unidades afectadas, la identidad de la cinta, el almacenamiento, el recubrimiento y los registros de montaje. Retener el alcance sospechoso mientras se revisan la causa y la disposición. |
Estas observaciones dirigen la investigación; ninguna identifica la causa por sí sola. Vuelva a probar las unidades retenidas y una muestra de comparación bajo las mismas condiciones documentadas. Evite tratar un resultado de panel limpio como aprobación para un recubrimiento de rueda diferente o usar cinta adicional para ocultar una verificación de aceptación fallida.
¿Qué debe cubrir la inspección de acabado, embalaje y trazabilidad?
Finish inspection should compare the defined visible and functional surfaces with an approved sample, photo set, or written defect limit. Packaging and traceability inspection should then prove that the accepted product remains identifiable and usable when it enters inventory or leaves the factory.
For finish and physical condition, check coating coverage, edges, clips, burrs, deformation, corrosion signs, contamination, sharp projections, liner damage, and coating damage at functional interfaces. Separate normal manufacturing texture from defects that the specification actually defines as unacceptable. A vague demand for “perfect appearance” creates arguments; a reference photo and defect limit create a decision.
For coated steel, the coated steel corrosion-test evidence should be kept separate from a routine visual check. ASTM B117-26 describes a controlled salt-spray environment, but it does not prescribe the specimen, exposure period, or interpretation for a particular product, and salt-spray results do not automatically predict natural service life 4. Define the samples, method, duration, and acceptance criteria before requesting a corrosion report.
Packaging and label checks should cover:
- SKU, revision, material, profile or strip format, and unit system.
- Quantity per inner pack and carton, including mixed-SKU separation.
- Liner and strip protection, clip protection, carton condition, and moisture handling.
- Batch, carton, date, or packing references used by the quality and logistics records.
- Packing-list agreement and photographs of any damaged, relabeled, or opened carton.
La wheel weight packaging and label checks are especially useful when close-looking SKUs share one shipment. The wheel weight traceability records should connect the carton or batch to the approved configuration, inspection result, and supporting document. If a label is missing or inconsistent, isolate the carton instead of assigning an identity from appearance alone.
¿Qué sucede cuando un resultado de inspección falla?
When a result fails or cannot be interpreted, contain the affected stock first and clarify the evidence second. Identify the SKU, lot, carton, or packing group; separate it from approved stock; preserve the sample and photographs; and state the observation against the agreed rule.
| Finding | Immediate action | Evidencia de liberación |
|---|---|---|
| Wrong SKU, label, or revision | Hold affected cartons and reconcile the product, label, and order records | Corrected identity with responsible approval |
| Weight or increment concern | Quarantine the affected unit or lot and review measurement method and sample selection | Raw recheck results against the same specification |
| Clip or tape concern | Stop normal release and repeat under the defined profile, surface, and preparation | Controlled test record and disposition |
| Finish or corrosion concern | Retain comparison samples and separate routine appearance from special testing | Approved visual or test criterion with result |
| Quantity or pack mismatch | Hold cartons, count the defined scope, and protect SKU separation | Corrected count, label, or packing record |
Do not quietly blend suspect stock with accepted stock. The buyer and supplier should agree who can authorize release, rework, replacement, or deviation, then record that decision against the same lot identifier used on the inspection report. A general promise to “improve quality” is not a disposition.
No vuelva a muestrear repetidamente hasta que un lote fallido pase. Siga las reglas de rechazo, contención, corrección y reinspección del plan seleccionado. Mantenga el primer resultado en el registro e identifique las unidades reprocesadas por separado.
If the issue is recurring, compare the evidence across sample approval, production QC, and shipment release. The pattern may point to a changed clip profile, uncontrolled tape storage, mixed packaging, an instrument problem, or an unclear acceptance rule. Fix the control point that produced the uncertainty instead of adding another unverified inspection line.
¿Qué evidencia debe solicitar el comprador antes de la liberación?
Solicite la especificación, los resultados de inspección, los archivos de respaldo y la disposición firmada para el lote identificado. Otro revisor debería poder seguir la decisión de liberación a partir de esos registros.
The package should normally contain:
- The purchase order, product specification, approved sample reference, and revision.
- SKU, material, attachment format, profile, unit system, pack, lot, and carton identifiers.
- The sampling plan, sample selection method, inspection stage, and acceptance rule.
- Raw mass readings, dimensional observations, clip or tape test details, and instrument or fixture references.
- Comparison photos for product condition, labels, packaging, and any nonconforming finding.
- Batch, carton, packing-list, and certificate records where the order requires them.
- The final release, recheck, rework, replacement, or deviation decision with owner and date.
When evaluating a new source, the wheel weight manufacturer controls matter because a strong sample cannot compensate for weak change control or missing lot records. Ask what happens when a material, coating, tape, clip, tool, label, or packing method changes. The answer should lead to a new sample, review, or retest when the agreed risk requires it.
If you need a product-specific matrix, send the target SKU, attachment format, profile or wheel context, nominal increments, packaging plan, destination market, expected volume, and current supplier evidence with your wheel weight QC review request.
Conclusión: Haga que cada decisión de liberación sea trazable
Wheel weight QC works when every important check is tied to the supplied product: the correct SKU, agreed mass or increment, suitable clip or tape evaluation, defined finish criteria, accurate labels and packs, and retrievable lot evidence. The value is not the number of boxes marked “pass”; it is the ability to explain why the goods were released.
Before production, agree the product identity, sample plan, method, acceptance rule, evidence, and disposition route. Keep the approved sample and packaging reference with the inspection record, then connect that record to the shipment. That sequence gives buyers a repeatable way to control fitment, balance correction, packaging, and repeat-order consistency.
Preguntas frecuentes
What is the most important wheel weight QC check?
Product identity comes first. Once the SKU, revision, attachment format, and unit system are confirmed, check the characteristics that affect use: mass or increment, clip fit or tape condition, finish, labeling, packaging, and traceability.
Is there one universal wheel weight tolerance?
No. The tolerance depends on the product format, nominal increment, measuring method, customer requirement, and intended market. Put the limit in the approved product specification and record the method used to verify it.
Can a supplier inspection sheet replace sample approval?
No. A supplier sheet can support the file, but the buyer still needs an approved sample or specification that defines the product, method, and acceptance criteria. Without that reference, a “pass” result is difficult to interpret.
How should adhesive wheel weight tape be tested?
Use the actual tape and liner on the intended or defined representative wheel surface. Record cleaning, surface condition, temperature, pressure, dwell, evaluation time, edge lift, contamination, liner release, and the agreed pass condition.
What should happen to a mislabeled wheel weight carton?
Hold it outside normal inventory, retain the label and shipment evidence, and verify the identity through controlled records. Do not merge it with similar-looking stock until the SKU, quantity, and batch or carton reference are reconciled.
¿Por qué los pesos adhesivos de rueda se caen poco después de la instalación?
Verifique la contaminación, el contacto incompleto, la compatibilidad del recubrimiento, la colocación y las temperaturas de la rueda y del peso contra las instrucciones del producto real. El procedimiento de solución de problemas de pesos de rueda de 3M incluye estas verificaciones, pero sus límites de aplicación pertenecen a ese sistema.6 Una falla de instalación nueva por sí sola no prueba que la cinta sea defectuosa.
Para una queja de calidad del proveedor, retenga las piezas desprendidas, fotografíe ambas superficies, identifique la cinta y el lote del peso, y registre la preparación, la presión, la temperatura y el tiempo de evaluación. Compare las muestras retenidas bajo las mismas condiciones antes de atribuir la falla a la instalación o al lote suministrado. No apruebe un lote sospechoso a partir de una prueba de adherencia exitosa en un panel no relacionado.
Referencias
[1] SAE International. “J1986: Balance Weight and Rim Flange Design Specifications, Test Procedures, and Performance Recommendations.” 2016; check current revision.
[2] ISO. “ISO 28590:2017 — Sampling procedures for inspection by attributes.” 2017.
[3] 3M. “General Installation Techniques for Pressure-Sensitive Adhesives.” 2024.
[4] ASTM International. “B117: Standard Practice for Operating Salt Spray (Fog) Apparatus.” 2026.
[6] 3M. “Sistema de pesos de rueda 3M: Pautas de aplicación para el balanceo de ruedas y equipos.” Enero de 2026.