

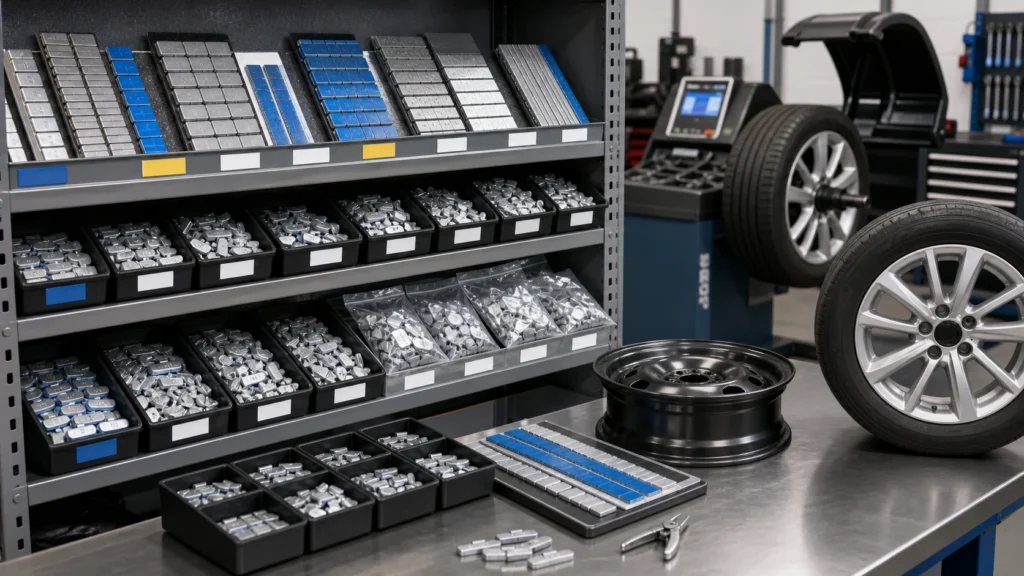
Los talleres de neumáticos normalmente deberían tener en stock tanto pesas de rueda clip-on como adhesivas, y luego ajustar el rango alrededor de las ruedas que atienden con más frecuencia. La decisión central no es una lista universal de gramos u onzas; es una mezcla lista para el servicio de formatos de fijación, perfiles, incrementos de alta rotación y una pequeña reserva para correcciones menos comunes.
El plan de stock correcto previene dos fallos costosos: un técnico detiene un trabajo de equilibrado porque falta una pesa común, o el efectivo queda atrapado en tamaños que rara vez salen del contenedor. Comience con datos reales de ruedas y trabajos, luego conecte el surtido con reglas claras de almacenamiento, reposición y aprobación de muestras. El marco de planificación de la gama de contrapesos es útil cuando el taller está construyendo la categoría más amplia antes de fijar cantidades.
Tabla de contenido
- ¿Qué tipos de pesas de rueda deberían tener en stock los talleres de neumáticos?
- ¿Qué decisiones de stock deberían tomarse primero?
- ¿Qué tamaños debería mantener un taller a mano?
- ¿Cómo deberían dividir los talleres el stock entre pesas clip-on y adhesivas?
- ¿Cuánto stock debería mantener un taller?
- ¿Qué deberían verificar los talleres antes de hacer un pedido?
- ¿Cómo debería un taller organizar los contenedores de pesas de rueda y la reposición?
- ¿Cómo deberían los distribuidores construir un rango de reposición para talleres?
- Conclusión: stock que mantiene el puesto en movimiento
- Preguntas frecuentes
- Referencias
¿Qué tipos de pesas de rueda deberían tener en stock los talleres de neumáticos?
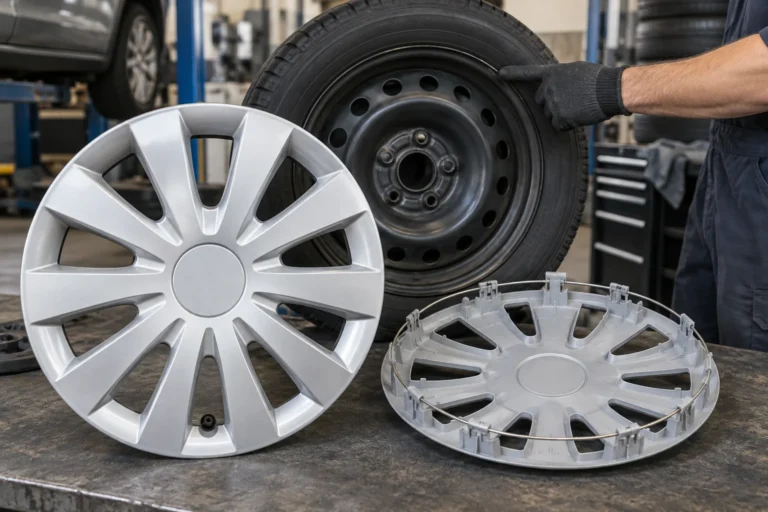
La mayoría de los talleres de servicio mixto necesitan tanto pesas de rueda clip-on como adhesivas. Los productos clip-on cubren muchas aplicaciones de ruedas de acero y pestañas de llanta, mientras que los productos adhesivos apoyan ruedas de aleación, colocación oculta y trabajos sensibles a la apariencia.
La forma útil de dividir el rango de pesas de equilibrado de ruedas es por el trabajo que la pieza debe completar:
| Patrón de servicio del taller | Stock prioritario | Razón para tenerlo |
|---|---|---|
| Trabajo con ruedas de acero, vehículos antiguos o flotas | Perfiles e incrementos clip-on comunes | Instalación rápida cuando el perfil coincide con la pestaña de la llanta |
| Trabajo con ruedas de aleación para automóviles de pasajeros | Segmentos o tiras adhesivas en incrementos centrales | Apoya la colocación oculta y evita un clip visible inadecuado |
| Ruedas de alto rendimiento o espacio reducido | Opciones adhesivas de perfil bajo y verificaciones cuidadosas de ajuste | Ayuda a reducir problemas de espacio y apariencia |
| Trabajo mixto de automóviles de pasajeros y camionetas ligeras | Rangos centrales separados de clip-on y adhesivas | Evita que un grupo de clientes consuma el stock del otro grupo |
| Programa de cliente o destino sin plomo | Ruta aprobada de acero o zinc con documentos | Mantiene la elección del material vinculada al requisito real del cliente |
No trate “clip-on” o “adhesiva” como una descripción completa del producto. Un clip aún necesita el perfil y acabado correctos, y una tira adhesiva aún necesita la cinta, el forro, el tamaño del segmento y las instrucciones de aplicación correctos. Un taller que solo almacena la etiqueta de fijación está dejando abiertos los campos de ajuste más importantes.
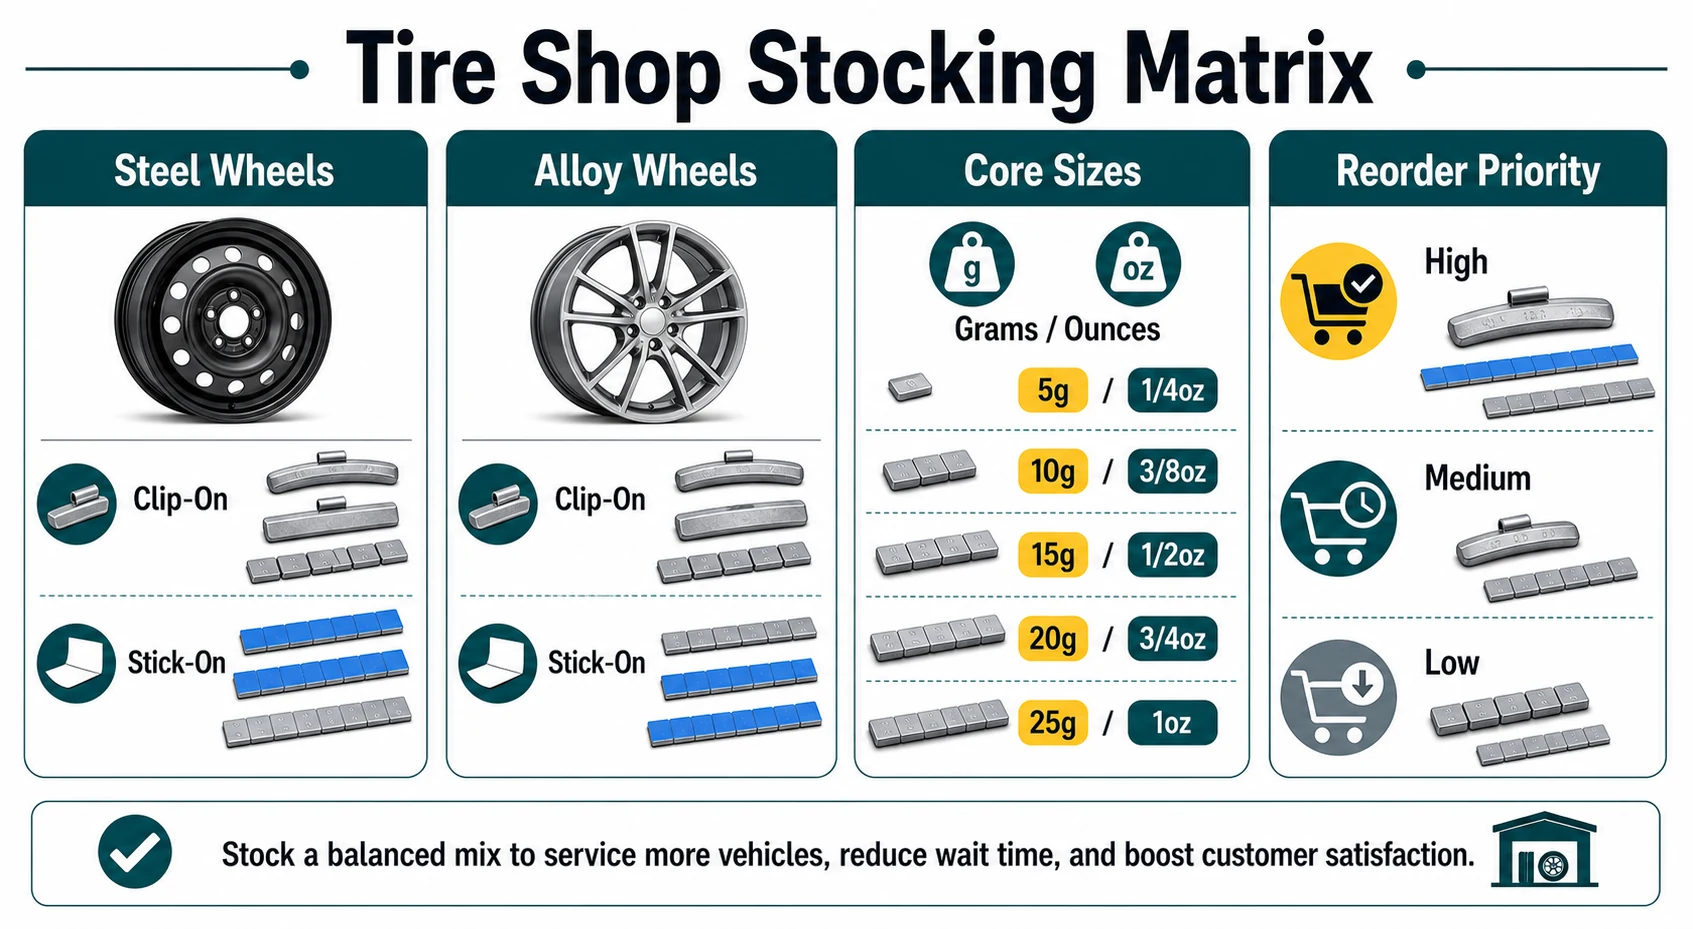
Para un taller que decide entre formatos, la elección entre clip-on y adhesiva ayuda a separar la compatibilidad de ruedas de la preferencia general. La mezcla correcta es la que permite al técnico completar el próximo trabajo común sin forzar un mal ajuste o una instalación improvisada.
¿Qué decisiones de stock deberían tomarse primero?
Antes de decidir la cantidad, defina la mezcla de ruedas del taller, el sistema de unidades, los formatos de fijación, los incrementos de alta rotación, la política de materiales, el espacio de almacenamiento y el tiempo de entrega del proveedor. La cantidad viene después de estas decisiones porque el exceso de stock del SKU incorrecto no resuelve una escasez en la máquina de equilibrado.
Use una auditoría de stock corta basada en trabajo real:
- Enumere las ruedas que entran a los puestos. Separe ruedas de acero, ruedas de aleación, automóviles de pasajeros, SUV, camionetas ligeras, vehículos de flota y ruedas especiales o de alto rendimiento.
- Mapee cada trabajo con la pesa instalada. Registre si el técnico usó una pieza clip-on, un segmento adhesivo, una tira u otro formato aprobado.
- Registre el sistema de unidades real. Mantenga gramos y onzas separados en el archivo de stock, etiquetas y diseño de contenedores. No asuma que la unidad de empaque del proveedor es la unidad de trabajo del taller.
- Marque los SKU de alta frecuencia. Un tamaño usado repetidamente cada semana merece una profundidad de estante diferente a un tamaño usado solo para correcciones pesadas ocasionales.
- Definir excepciones. Anotar perfiles especiales, ruedas de bajo perfil, requisitos de flota, solicitudes sin plomo o embalajes específicos del cliente que no deben mezclarse con la gama principal.
Un taller nuevo puede comenzar con un surtido principal más reducido y ajustarlo después de que aparezca el uso. Un taller establecido puede usar facturas, órdenes de trabajo, conteos de contenedores o historial de compras. Los datos no necesitan ser perfectos; necesitan ser mejores que adivinar a partir de un catálogo.
El mismo registro puede apoyar una conversación con el proveedor. En lugar de pedir “todos los contrapesos de rueda”, dar al proveedor los tipos de rueda, métodos de fijación, sistema de unidades, incrementos principales, perfiles especiales, requisitos de empaque y patrón de reorden esperado. Eso hace que la primera muestra y la primera cotización sean más fáciles de comparar.
¿Qué tamaños debería mantener un taller a mano?
Los talleres de neumáticos deben mantener las correcciones pequeñas y medianas que pasan por el trabajo rutinario de balanceo, luego agregar una reserva más pequeña para correcciones más pesadas o inusuales. Los tamaños exactos dependen del sistema de unidades local, la mezcla de ruedas, el equipo de balanceo y la base de clientes.
Para la planificación, un taller puede agrupar la gama en tres capas:
| Capa de stock | Qué contiene | Cómo gestionarlo |
|---|---|---|
| Central | Los incrementos usados repetidamente en el trabajo normal de automóviles de pasajeros | Mantener visible, de fácil acceso y protegido contra sustitución |
| Reserva | Incrementos más pesados o menos frecuentes necesarios para terminar trabajos menos comunes | Mantener suficiente para evitar un retraso en el servicio sin darle espacio en el contenedor principal |
| Especial | Perfiles, formatos de bajo perfil, artículos de flota o paquetes específicos del cliente | Comprar y reabastecer según la demanda conocida en lugar de suposiciones amplias |
Los talleres basados en gramos a menudo comienzan revisando incrementos pequeños como 5 g, 10 g, 15 g, 20 g y 25 g. Los talleres basados en onzas pueden revisar 1/4 oz, 1/2 oz, 3/4 oz y 1 oz. Estos son ejemplos de planificación, no reglas universales de stock. Un taller debe confirmar qué incrementos usan realmente su balanceadora, sus técnicos y los vehículos de servicio locales.
La wheel weight size chart puede ayudar a traducir gramos, onzas, tiras y formatos de paquete en una lista de stock. Usar una convención de nombres controlada en la etiqueta del contenedor, la cotización del proveedor, la orden de compra y el software de inventario. Una pieza técnicamente correcta se vuelve operativamente incorrecta cuando un técnico no puede distinguir si una etiqueta se refiere a un segmento, una tira o un paquete completo.
No medir solo los kilogramos totales comprados. Un cartón puede contener la masa total correcta mientras faltan los incrementos de mayor rotación. Rastrear piezas o segmentos por SKU, y tratar los surtidos mixtos como surtidos mixtos en lugar de como un solo valor de peso.
¿Cómo deberían dividir los talleres el stock entre pesas clip-on y adhesivas?
La división debe seguir la mezcla de ruedas del taller y el método de instalación real. Un taller con muchas ruedas de acero y flotas generalmente necesitará una cobertura más profunda de contrapesos de clip, mientras que un taller con muchas aleaciones necesita más formatos adhesivos, almacenamiento limpio y preparación de superficie disciplinada.
Los contrapesos de clip son eficientes cuando el perfil coincide con el reborde de la llanta y el técnico puede instalarlos sin dañar la rueda o el recubrimiento. SAE J1986 es una referencia útil para las características de contrapesos de balanceo y rebordes de llanta, pruebas de retención y requisitos de rendimiento relevantes; usar la revisión aplicable actual y el contexto de la rueda objetivo en lugar de tratar un perfil como universal 1.
Los productos adhesivos dependen más de las condiciones de manipulación. El taller debe proteger el forro y la cinta del polvo, aceite, empaques aplastados y almacenamiento inadecuado, luego limpiar la superficie de la rueda y aplicar el segmento con la presión y el tiempo de contacto requeridos. La guía de 3M identifica la preparación de superficie, la presión de contacto y el tiempo de contacto como partes de la aplicación de adhesivo sensible a la presión 2; la cinta de producción y el acabado de la rueda aún requieren validación específica del producto.
Para el servicio de ruedas de aleación, los contrapesos adhesivos para servicio de ruedas de aleación ayuda a los compradores a comparar el formato del segmento, el comportamiento de la cinta, la altura del perfil y las condiciones de instalación. Mantener el stock adhesivo y de clip en áreas etiquetadas separadas incluso cuando ambos productos usen tamaños nominales similares.
La pregunta correcta no es qué tipo de fijación es mejor en general. Preguntar qué formato se ajusta a la rueda, al programa de la balanceadora, al proceso del técnico, a la expectativa de apariencia del cliente y a las condiciones de almacenamiento del taller.
¿Cuánto stock debería mantener un taller?
Un taller debe mantener suficiente stock para cubrir el uso normal durante el tiempo de entrega del proveedor, más una reserva de seguridad definida para la variación de la demanda o entrega retrasada. La cantidad útil proviene de los datos de consumo y reabastecimiento, no de un número estándar de kit inicial.
Una fórmula de planificación simple es:
Punto de reorden = uso promedio por semana × tiempo de entrega del proveedor en semanas + stock de seguridad
Aplicar la fórmula por SKU o grupo de productos claramente definido. Si un taller consume un tamaño en piezas pero lo compra en cartones, convertir el punto de reorden a cartones solo después de confirmar las piezas por cartón. Para tiras adhesivas, registrar si una unidad de inventario es un segmento, una tira o una caja; de lo contrario, el cálculo parecerá preciso mientras mide lo incorrecto.
Para un taller nuevo, usar una gama principal conservadora, marcar niveles mínimos de contenedor y revisar el movimiento con frecuencia. Para un taller ocupado, usar puntos de reorden separados para tamaños principales de alta rotación y tamaños de reserva más lentos. Para un distribuidor, la planificación de reorden a granel página ayuda a conectar el uso del taller con cantidades de cartón, MOQ y planificación de envíos.
El tiempo de entrega es más que el tiempo de producción de fábrica. Incluir el tiempo de aprobación para una nueva muestra, confirmación de empaque o etiqueta, transporte, recepción y cualquier retención por inspección. Un proveedor que cotiza un tiempo de producción corto pero no puede proporcionar el paquete requerido o la evidencia aún puede crear un largo retraso en el servicio.
Evitar cantidades iguales en todos los tamaños. La compra igualitaria es fácil de realizar pero rara vez coincide con cómo un taller de neumáticos consume el stock. Una gama principal enfocada con una reserva visible generalmente es más fácil de contar, capacitar, reordenar y explicar a un distribuidor.
¿Qué deberían verificar los talleres antes de hacer un pedido?
Antes de ordenar, un taller debe verificar el ajuste, la identidad del tamaño, el rendimiento de fijación, la política de materiales, el empaque, las necesidades de almacenamiento y la capacidad del proveedor de repetir la misma configuración. Un precio unitario bajo no es útil si el contrapeso no ajusta, la cinta no se puede aplicar de manera confiable o las piezas llegan mezcladas en un paquete inmanejable.
Verifique el pedido en cinco pasos:
- Confirme la aplicación de la rueda. Envíe información representativa de la llanta o rueda para los perfiles de clip y las superficies adhesivas que el taller realmente atiende.
- Confirme la unidad de trabajo. Indique gramos u onzas, pieza o segmento, tira o rollo, cantidad por paquete y los campos de etiqueta que el técnico necesita.
- Apruebe la fijación. Pruebe el asentamiento y la retención del clip en el perfil de llanta correspondiente. Para productos adhesivos, pruebe la cinta y el liner reales con el proceso de limpieza y aplicación previsto.
- Revise el material y el acabado. Si un cliente o programa de destino requiere stock sin plomo, verifique si la ruta es acero, zinc u otro material aprobado y solicite la documentación de respaldo. Las verificaciones de material sin plomo ayudan a mantener el requisito vinculado al destino en lugar de a una afirmación de ventas vaga.
- Verifique el paquete antes del pedido al por mayor. Confirme las etiquetas del cartón, la separación del empaque interno, los campos de código de barras o SKU, la cantidad, la protección y cómo se devolverá el stock abierto al contenedor correcto.
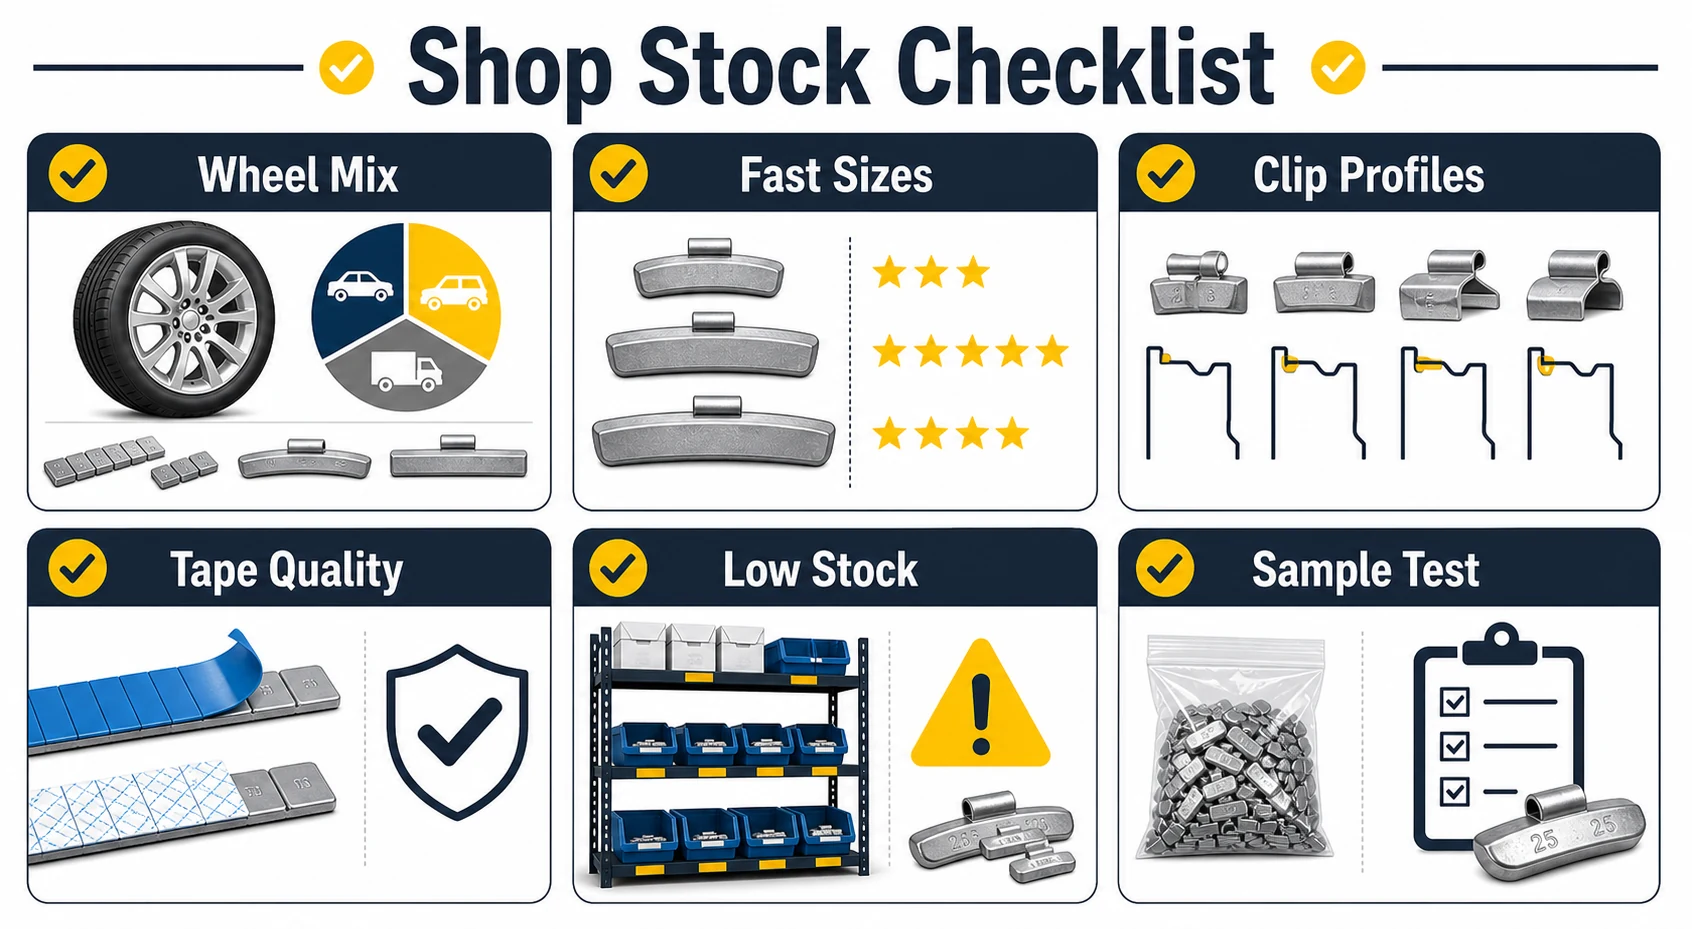
Utilice las lista de verificación de QC de contrapesos de rueda cuando un taller, una cadena o un distribuidor necesita un registro escrito para masa, incrementos, retención, cinta, acabado, etiquetas, embalaje y evidencia de lote. La aprobación de la muestra debe ocurrir antes de que se amplíe la cantidad de pedido; de lo contrario, el taller está escalando una suposición.
¿Cómo debería un taller organizar los contenedores de pesas de rueda y la reposición?
La disposición de los contenedores debe reflejar la ruta de decisión del técnico: primero el tipo de sujeción, luego el perfil o formato, luego el sistema de unidades y el incremento. Un taller debería poder identificar la pieza correcta sin abrir varios cartones ni depender de un código de color basado en la memoria.
Use estos controles operativos:
- Mantenga los perfiles de clip en contenedores separados y claramente marcados. No combine perfiles de aspecto similar porque compartan un peso nominal.
- Mantenga los productos adhesivos planos, limpios y protegidos del polvo, el aceite, el calor y los cartones aplastados. Mantenga los protectores intactos hasta la aplicación.
- Coloque los gramos y las onzas en zonas visuales separadas, con la unidad impresa en letra grande en cada etiqueta.
- Registre el SKU del proveedor, el SKU del taller, el formato de sujeción, el incremento, el material y la cantidad del paquete en la tarjeta del contenedor.
- Marque un nivel mínimo para los artículos de alta rotación y revise las existencias de reserva según un calendario fijo.
- Devuelva las existencias abiertas a su ubicación original etiquetada antes de comenzar el siguiente vehículo.
- Ponga en cuarentena las existencias dañadas, sin etiquetar, húmedas, contaminadas o mezcladas en lugar de adivinar su identidad.
La prueba del área de servicio es simple: ¿puede un técnico capacitado seleccionar la pieza correcta en segundos, entender la unidad, aplicarla usando el método correcto y devolver las existencias no utilizadas sin crear una nueva confusión? Si no, el problema no es solo la cantidad de inventario. Es el nombre del SKU, el embalaje, el almacenamiento o la capacitación.
Un distribuidor que abastece a varios talleres puede usar los mismos campos en todos los cartones y listas de reposición. Eso crea una transferencia más limpia desde el paquete de fábrica hasta el contenedor del almacén y el área de servicio, y facilita rastrear las quejas hasta un producto, lote y taller.
¿Cómo deberían los distribuidores construir un rango de reposición para talleres?
Los distribuidores deben construir una gama de reposición a partir de los SKU que los talleres realmente vuelven a pedir, y luego agregar extensiones opcionales para programas de ruedas de aleación, flotas, camiones, espacios reducidos o sin plomo. La gama debe ser fácil de volver a comprar y fácil de almacenar para un taller, no solo grande en una hoja de cálculo de productos.
Comience con un surtido de servicio básico: perfiles de clip comunes, tiras adhesivas comunes, etiquetas claras en gramos u onzas y embalaje que se adapte a los estantes del taller. Agregue perfiles especiales y medidas de menor rotación solo cuando el uso del taller o un segmento de clientes definido lo respalde.
El distribuidor debe separar tres preguntas comerciales:
- ¿Qué instala el taller? Tipo de rueda, sujeción, perfil, unidad e incremento.
- ¿Qué vuelve a pedir el taller? Piezas, segmentos, tiras, cartones y movimiento por período.
- ¿Qué puede repetir el proveedor? Muestra aprobada, embalaje, etiqueta, registro de lote, evidencia de calidad, MOQ y plazo de entrega.
No llame “completo” a un surtido amplio cuando deja al comprador con perfiles no probados, unidades poco claras o existencias de baja rotación. Un surtido inicial más una lista de reposición es más fácil de pilotar. Después del primer ciclo de reposición, las cantidades se pueden ajustar en torno a las medidas que realmente se mueven.
Si un taller o distribuidor está cambiando de proveedor, solicite muestras sueltas y muestras empacadas juntas. Compare la pieza física, la etiqueta, el cartón y los registros como un solo sistema. Luego solicite una revisión del surtido del taller con la mezcla de vehículos, los formatos de sujeción, el rango de medidas, el volumen de uso, la política de materiales y las prioridades de reposición.
Conclusión: stock que mantiene el puesto en movimiento
Los contrapesos para talleres de neumáticos deben seleccionarse en torno a la demanda real de servicio: las ruedas que entran a las bahías, los formatos de sujeción que usan los técnicos, las medidas que se mueven, la política de materiales, las condiciones de almacenamiento y el tiempo requerido para reponer. No existe una lista inicial universal que pueda reemplazar esos insumos.
La secuencia práctica es mapear la mezcla de ruedas, separar los productos de clip y adhesivos, definir las medidas básicas y de reserva, probar muestras representativas, etiquetar los contenedores claramente y establecer puntos de reposición por SKU. Eso convierte un catálogo de productos en un sistema de inventario listo para el servicio.
Si está preparando una nueva gama para un taller o un programa de reposición para distribuidores, solicite una revisión del surtido del taller con los tipos de rueda objetivo, el sistema de unidades, los formatos de sujeción, el uso esperado, las necesidades de embalaje y los requisitos de destino.
Preguntas frecuentes
¿Qué contrapesos debería almacenar primero un taller de neumáticos?
La mayoría de los talleres debería comenzar con perfiles de clip comunes, tiras adhesivas comunes y los incrementos pequeños o medianos usados en el trabajo rutinario de balanceo. La mezcla exacta debe seguir la base de ruedas del taller, el sistema de unidades, el método de sujeción y el volumen de servicio.
¿Necesitan los talleres de neumáticos tanto contrapesos de clip como adhesivos?
La mayoría de los talleres de servicio mixto sí. Los contrapesos de clip cubren muchas aplicaciones de ruedas de acero y bridas de llanta, mientras que los contrapesos adhesivos apoyan las ruedas de aleación, la colocación oculta y el trabajo sensible a la apariencia. Un taller con una base de clientes muy limitada puede llevar un formato con más profundidad, pero esa decisión debe provenir de los datos del trabajo.
¿Qué medidas de contrapesos se usan con más frecuencia?
Las medidas de corrección pequeñas y medianas suelen moverse más rápido en el servicio rutinario de automóviles de pasajeros. Los talleres basados en gramos pueden priorizar incrementos como 5 g a 25 g, mientras que los talleres basados en onzas pueden revisar 1/4 oz a 1 oz. Estos son ejemplos de planificación, no reglas universales de existencias.
¿Cómo debe almacenar un taller los contrapesos adhesivos?
Mantenga las tiras adhesivas limpias, secas, planas y protegidas del polvo, el aceite, el calor, los cartones aplastados y el daño de los protectores. Guárdelas en contenedores etiquetados y prepare la superficie de la rueda según las instrucciones del proveedor de la cinta antes de la aplicación.
¿Cuándo debe un taller de neumáticos volver a pedir contrapesos?
Vuelva a pedir cuando un SKU de alta rotación alcance su mínimo definido, no solo cuando el contenedor esté vacío. Use el uso promedio, el plazo de entrega del proveedor y las existencias de seguridad para establecer el punto de reposición, luego ajústelo cuando cambie el patrón de servicio del taller.
¿Son mejores los contrapesos sin plomo para los talleres de neumáticos?
Es posible que un cliente o un programa de destino exija existencias sin plomo, pero el taller debe verificar el requisito aplicable y la documentación del material antes de cambiar el inventario. El acero y el zinc son rutas comunes sin plomo, y su ajuste, tamaño, acabado y paquete aún necesitan aprobación.
Referencias
[1] SAE International. “J1986: Balance Weight and Rim Flange Design Specifications, Test Procedures, and Performance Recommendations.” 2016; check current revision.
[2] 3M. “General Installation Techniques for Pressure-Sensitive Adhesives.” 2024.